Кратко
- Рабочий чертёж детали содержит минимально необходимое число видов, все размеры для изготовления и контроля, допуски, шероховатость, материал и технические требования.
- Основные стандарты: ГОСТ 2.305-2008 (виды и разрезы), ГОСТ 2.307-2011 (размеры и отклонения), ГОСТ 2.309-73 (шероховатость), ГОСТ Р 2.308-2023 (допуски формы и расположения), ГОСТ Р 2.104-2023 (основная надпись).
- Допуски ставьте на сопрягаемые размеры, на остальные хватит общего допуска по ГОСТ 30893.1 с записью в технических требованиях.
- Размеры наносят от баз, по которым деталь будут обрабатывать и контролировать, без замкнутых размерных цепей.
Что такое рабочий чертёж и какие ГОСТы нужны
Чертёж детали в ЕСКД — документ, по которому деталь изготавливают и проверяют. На нём должно быть всё, что нужно токарю, фрезеровщику и контролёру: форма, размеры с отклонениями, шероховатость поверхностей, материал, термообработка и покрытие. 3D-модель этого не заменяет: в модели все размеры номинальные, и из неё не видно, какой из них ответственный.
В 2023 году часть стандартов ЕСКД заменили национальными ГОСТ Р, они действуют с 1 марта 2024 года. Остальные действуют в старых межгосударственных редакциях.
| Что регулирует | Стандарт |
|---|---|
| Общие требования к чертежам | ГОСТ Р 2.109-2023 |
| Основные надписи | ГОСТ Р 2.104-2023 |
| Форматы листов | ГОСТ 2.301-68 |
| Масштабы | ГОСТ 2.302-68 (в августе 2026 года утверждён ГОСТ Р 2.302-2026) |
| Виды, разрезы, сечения | ГОСТ 2.305-2008 |
| Размеры и предельные отклонения | ГОСТ 2.307-2011 |
| Допуски формы и расположения | ГОСТ Р 2.308-2023 |
| Шероховатость | ГОСТ 2.309-73 |
| Изображение резьбы | ГОСТ 2.311-68 |
| Надписи и технические требования | ГОСТ Р 2.316-2023 |
| Допуски и посадки | ГОСТ 25346-2013 и ГОСТ 25347-2013 |
| Общие допуски | ГОСТ 30893.1-2002 |
Формат и масштаб
Форматы листов задаёт ГОСТ 2.301-68. Основные: A4 210×297 мм, A3 297×420 мм, A2 420×594 мм, A1 594×841 мм, A0 841×1189 мм. Деталь средней сложности обычно помещается на A4 или A3. Все форматы, включая дополнительные, собраны в таблице форматов листов чертежей.
Масштаб выбирают так, чтобы все элементы читались без лупы. Стандартный ряд по ГОСТ 2.302-68: натуральная величина 1; уменьшение 1; 1,5; 1; 1; 1 и далее; увеличение 2; 2,5; 4; 5; 10 и далее. Произвольный масштаб вроде 1 по ЕСКД не допускается. Размеры на чертеже всегда проставляют действительные, независимо от масштаба.
Виды, разрезы и сечения
По ГОСТ 2.305-2008 изображения строят методом прямоугольного проецирования, деталь располагают между наблюдателем и плоскостью проекций. Главный вид (спереди) выбирают так, чтобы он давал наиболее полное представление о форме и размерах детали. Для тел вращения ось на главном виде обычно горизонтальна, как деталь лежит в токарном станке.
Число изображений — наименьшее, но достаточное. Вал часто описывают одним главным видом с выносными сечениями шпоночных пазов. Корпусной детали нужны два-три вида, разрезы через отверстия и местные виды на отдельные элементы.
Чего избегать:
- линий невидимого контура там, где можно сделать разрез;
- лишних видов, которые не несут новых размеров;
- мелких элементов в общем масштабе: для канавки или фаски сделайте выносной элемент в увеличенном масштабе.
Размеры
Правила нанесения размеров даёт ГОСТ 2.307-2011. Главные из них:
- Каждый размер — один раз. Повторять размер на разных видах нельзя.
- Линейные размеры — в миллиметрах без обозначения единицы.
- Размерная линия отстоит от контура не меньше чем на 10 мм, параллельные размерные линии друг от друга — не меньше чем на 7 мм. Выносные линии выходят за стрелки на 1–5 мм.
- Без замкнутых цепей. Если в цепи из нескольких размеров проставлен и общий, один из размеров цепи должен остаться свободным, иначе неясно, на какой из них набегает погрешность. Справочный размер помечают звёздочкой и пишут в технических требованиях «* Размеры для справок».
- Размеры от баз. Проставляйте размеры от поверхностей, от которых деталь будут обрабатывать и контролировать: торца вала, базовой плоскости корпуса, оси отверстия.
Диаметр обозначают знаком ⌀, радиус буквой R, квадрат знаком □, резьбу — по ГОСТ 2.311-68: например, M8-6H для внутренней резьбы, M8 × 1-6g для наружной резьбы с мелким шагом. Фаску 45° проставляют записью вида 1 × 45°. Как изображать и обозначать резьбы разных типов, показано в справочнике обозначения резьбы на чертеже.
Допуски и посадки
Допуск задают только там, где размер влияет на работу детали: посадка подшипника или втулки, отверстие под штифт, размер, который сопрягается с другой деталью. Записывают тремя способами: условным обозначением поля допуска (⌀20H7), числовыми отклонениями (⌀20+0,021) или обоими сразу (⌀20H7(+0,021)). Поля допусков и значения отклонений берут по ГОСТ 25346-2013 и ГОСТ 25347-2013, которые соответствуют международным ISO 286-1 и ISO 286-2. Готовые значения есть в справочнике допусков и посадок.
| Где на детали | Типичное поле допуска | Комментарий |
|---|---|---|
| Отверстие под подшипник в корпусе | H7 | Подшипник входит без натяга, наружное кольцо не проворачивается при правильной посадке |
| Шейка вала под подшипник | k6 | Переходная посадка, кольцо сидит плотно |
| Отверстие под штифт | H7 | Штифт идёт с натягом по полю m6 |
| Свободное отверстие под болт M8 | ⌀9 без допуска | Хватает общего допуска |
| Несопрягаемые размеры | Общий допуск | Записывается в технических требованиях |
Для всех остальных размеров в технических требованиях пишут общий допуск, например: «Общие допуски по ГОСТ 30893.1-m». Класс m («средний») для размеров от 30 до 120 мм даёт ±0,3 мм, класс f («точный») — ±0,15 мм. Каждый лишний квалитет на несопрягаемом размере стоит денег: цех выполнит его отдельным проходом и проверит отдельным инструментом.
Допуски формы и расположения (плоскостность, соосность, перпендикулярность, радиальное биение) указывают по ГОСТ Р 2.308-2023 в рамках с базами. Они нужны, когда номинальный допуск размера не гарантирует работу узла: например, биение посадочной шейки вала относительно оси центров. Знаки и примеры обозначений — в справочнике допусков формы и расположения, значения допусков по квалитетам — в таблице квалитетов.
Шероховатость
Обозначения шероховатости устанавливает ГОСТ 2.309-73. Чаще всего задают параметр Ra — среднее арифметическое отклонение профиля в микрометрах. Знак ставят на линии контура, выносной линии или полке выноски. Шероховатость, одинаковую для большинства поверхностей, выносят в правый верхний угол чертежа со знаком в скобках: это означает «все остальные поверхности».
| Ra, мкм | Как получают | Где нужна |
|---|---|---|
| 12,5 | Черновое точение и фрезерование, резка | Несопрягаемые поверхности |
| 6,3 | Получистовая обработка | Свободные поверхности деталей машин |
| 3,2 | Чистовое точение и фрезерование | Неподвижные соединения, торцы |
| 1,6 | Тонкое точение, чистовое фрезерование | Посадочные поверхности, привалочные плоскости |
| 0,8 | Шлифование | Шейки под подшипники, уплотнения |
| 0,4 и меньше | Тонкое шлифование, полирование, доводка | Трущиеся пары, измерительные поверхности |
Значения Ra выбирают из стандартного ряда, он приведён в справочнике по шероховатости. Если в старом чертеже шероховатость задана через Rz или класс чистоты, переведите её калькулятором Ra ↔ Rz. Задавать шероховатость точнее, чем требует работа поверхности, так же дорого, как лишний допуск: Ra 0,8 вместо 3,2 обычно означает дополнительную операцию шлифования.
Технические требования и основная надпись
Технические требования пишут над основной надписью столбцом шириной не больше 185 мм, пункты нумеруют. Порядок примерно такой: требования к материалу и термообработке, затем размеры и допуски, затем покрытие и маркировка. Типичный набор для механической детали:
- «… HRC 40…45» — если нужна закалка.
- «* Размеры для справок».
- «Общие допуски по ГОСТ 30893.1-m».
- «Неуказанные радиусы 1 мм max», «Острые кромки притупить».
- Покрытие, например «Ан.Окс.нхр» для анодированного алюминия.
Основная надпись по ГОСТ Р 2.104-2023 для чертежей — форма 1 размером 185×55 мм в правом нижнем углу. В ней указывают наименование, обозначение, материал, масштаб, массу и подписи. Материал записывают полным обозначением со стандартом, например «Сталь 45 ГОСТ 1050-2013» или «Д16Т ГОСТ 4784-2019». Массу удобно посчитать по модели в CAD или в калькуляторе веса металла.
Порядок работы над чертежом
- 01
Выберите главный вид
и минимальный набор видов, разрезов и сечений.
- 02
Определите базы
поверхности, от которых деталь будут обрабатывать и мерить.
- 03
Проставьте размеры
от баз, без повторов и замкнутых цепей.
- 04
Назначьте допуски
на сопрягаемые размеры и допуски формы там, где они влияют на работу узла.
- 05
Задайте шероховатость
для ответственных поверхностей, остальное — знаком в углу.
- 06
Напишите технические требования
и заполните основную надпись.
- 07
Проверьте чертёж глазами технолога
можно ли по нему сделать деталь, ничего не спрашивая.
Лучший тест для чертежа — отдать его человеку, который не видел модель, и попросить рассказать, как он будет делать деталь. Если он спрашивает, от чего мерить или какой здесь размер, значит, на чертеже этого не хватает.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
В какой программе чертить
Почти все CAD-системы строят ассоциативный чертёж по 3D-модели: виды, разрезы и сечения обновляются при изменении модели. Российские КОМПАС-3D, T-FLEX CAD и nanoCAD Механика поставляются с шаблонами ЕСКД, форматками, основными надписями и знаками шероховатости из коробки. В бесплатном FreeCAD чертежи делают на верстаке TechDraw, шаблоны под ЕСКД для него распространяются отдельно. Обзор систем и цены — в рейтинге CAD-программ.
Частые вопросы
Нужен ли чертёж, если есть 3D-модель?
Для деталей с посадками, резьбами и требованиями к шероховатости нужен. Стандарт ГОСТ 2.052 допускает электронную модель как конструкторский документ, но тогда допуски и шероховатость должны быть заданы в самой модели, а это поддерживает не каждый цех.
Как обозначить на чертеже резьбу?
По ГОСТ 2.311-68 наружную резьбу изображают сплошной основной линией по наружному диаметру и сплошной тонкой по внутреннему, внутреннюю — наоборот. Обозначение пишут на размерной линии: например, M10-6H. Отверстие под метчик отдельно не проставляют.
Что писать в графе «Материал»?
Марку и стандарт на неё, а для проката — ещё и сортамент, если он важен. Например: «Круг 40-В ГОСТ 2590-2006 / 45-2-ТВ ГОСТ 1050-2013». Для простых деталей часто ограничиваются маркой и стандартом.
Можно ли не ставить допуски вообще?
Можно, если в технических требованиях есть ссылка на общие допуски по ГОСТ 30893.1. Тогда цех выдержит размеры в пределах выбранного класса точности. Без такой ссылки размер без допуска трактуется по-разному, и спорить с цехом будет не о чем.
Источники
- ГОСТ Р 2.109-2023. ЕСКД. Основные требования к чертежам ↗ — Росстандарт, 2023
- ГОСТ 2.305-2008. ЕСКД. Изображения — виды, разрезы, сечения ↗ — Росстандарт
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений ↗ — Росстандарт
- ГОСТ 2.309-73. ЕСКД. Обозначения шероховатости поверхностей ↗ — Госстандарт СССР
- ГОСТ Р 2.308-2023. ЕСКД. Допуски формы и расположения поверхностей ↗ — Росстандарт, 2023
- ГОСТ 25347-2013 (ISO 286-2). Ряды допусков, предельные отклонения отверстий и валов ↗ — Росстандарт
- ГОСТ 30893.1-2002. Общие допуски ↗ — Росстандарт
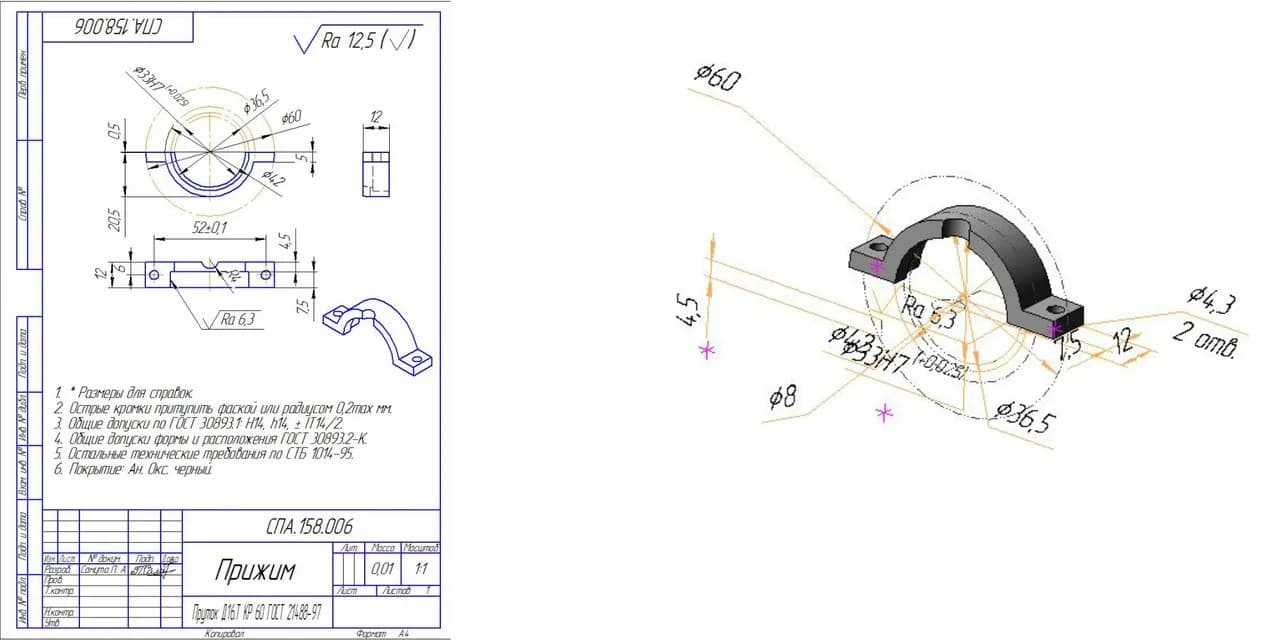
Изображение: Pavelsamuta, CC BY-SA 4.0, Wikimedia Commons
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий