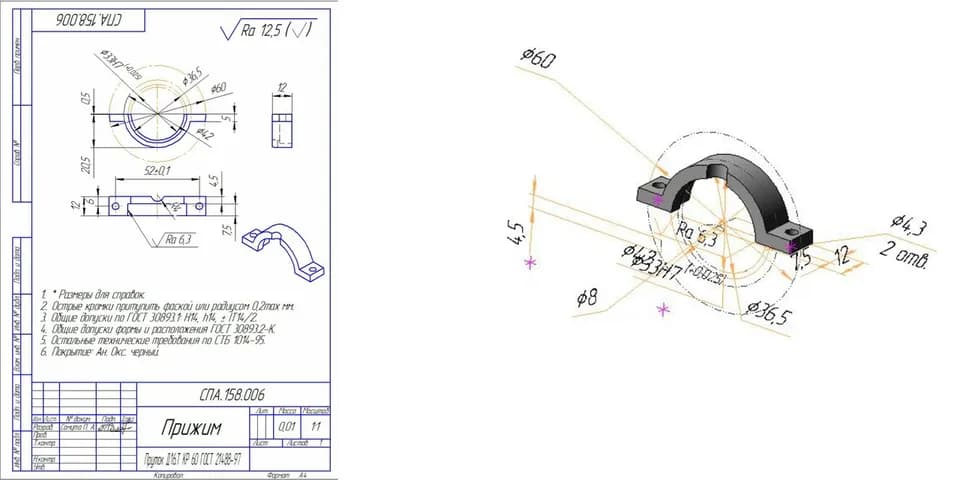
Кратко
Сначала найдите в основной надписи знак метода проекций: усечённый конус, у которого вид сбоку стоит слева от кружков, означает первый угол (как в ЕСКД), справа от кружков — третий угол (США, Канада, Япония). Затем найдите ссылку на общие допуски: ISO 2768-m или GB/T 1804-m равны ГОСТ 30893.1 класса m, это ±0,2 мм для размеров 6–30 мм. На американском чертеже размер по умолчанию ограничивает и форму (принцип оболочки ASME), а по ISO 8015 размер и форма независимы. Дюймы переводите через 25,4 мм, шероховатость в микродюймах — через 0,0254 мкм: 125 µin ≈ Ra 3,2, 63 µin ≈ Ra 1,6.
- Метод проекций указан знаком в основной надписи. В ЕСКД, Европе, Китае и большей части Азии принят первый угол, в США, Канаде, Японии и Австралии чаще используют третий. Если перепутать, боковые виды поменяются местами, и несимметричная деталь выйдет зеркальной.
- Надпись ISO 2768-m на европейском чертеже и GB/T 1804-m на китайском означают одни и те же общие допуски, что и ГОСТ 30893.1 класса m: например, ±0,2 мм для размеров свыше 6 до 30 мм и ±0,3 мм свыше 30 до 120 мм.
- По ISO 8015 допуск размера не ограничивает форму, её задают отдельно. По ASME Y14.5 размер с допуском по умолчанию ограничивает и форму, это называют правилом № 1 или принципом оболочки.
- Дюймы переводят умножением на 25,4 мм. Шероховатость в микродюймах переводят умножением на 0,0254 мкм: 125 µin соответствует Ra 3,2, 63 µin — Ra 1,6, 32 µin — Ra 0,8.
- Резьба 1/4-20 UNC — это диаметр 1/4 дюйма и 20 витков на дюйм, шаг 1,27 мм. Трубная NPT конусная 1:16 с углом профиля 60°, британская трубная BSP — с углом 55°, и вкрутить одну в другую не получится.
Иностранный чертёж в цехе обычно появляется одним из трёх путей. Заказчик присылает документацию на деталь, которую раньше делали в Европе или Китае. Ремонтной службе нужно повторить узел импортного станка, и единственное, что есть на руках, это сервисный альбом производителя. Или конструктор берёт за основу чертёж из открытого источника. В каждом случае лист выглядит знакомо: виды, размеры, рамки допусков, основная надпись. Различия спрятаны в нескольких местах, и если их пропустить, деталь пройдёт контроль по чертежу и всё равно не встанет на место.
Ниже пять таких мест в том порядке, в котором их стоит проверять, когда чертёж только пришёл: метод проекций, общие допуски, связь размера и формы, единицы измерения и обозначения шероховатости и резьбы.
Метод проекций: первый угол или третий
Главный вид на чертеже по любому стандарту один и тот же. Разница в том, куда кладут остальные виды. В ЕСКД вид сверху располагают под главным видом, а вид слева — справа от него. Этот способ в международной терминологии называют методом первого угла, его описывает ISO 128-3 со ссылкой на ISO 5456-2. В методе третьего угла, который закреплён в американском ASME Y14.3, всё наоборот: вид сверху стоит над главным, а вид справа — справа от главного.
| Вид | Первый угол (ЕСКД, ISO) | Третий угол (ASME) |
|---|---|---|
| Вид сверху | Под главным видом | Над главным видом |
| Вид справа | Слева от главного | Справа от главного |
| Вид слева | Справа от главного | Слева от главного |
| Где чаще встречается | Россия, Европа, Индия, Китай, большая часть Азии | США, Канада, Япония, Австралия |
Определить метод можно по знаку в основной надписи. Это усечённый конус, нарисованный двумя проекциями: сбоку он выглядит как трапеция, с торца как две концентрические окружности. Если трапеция стоит слева от окружностей, чертёж выполнен в первом угле. Если окружности слева, а трапеция справа, это третий угол.
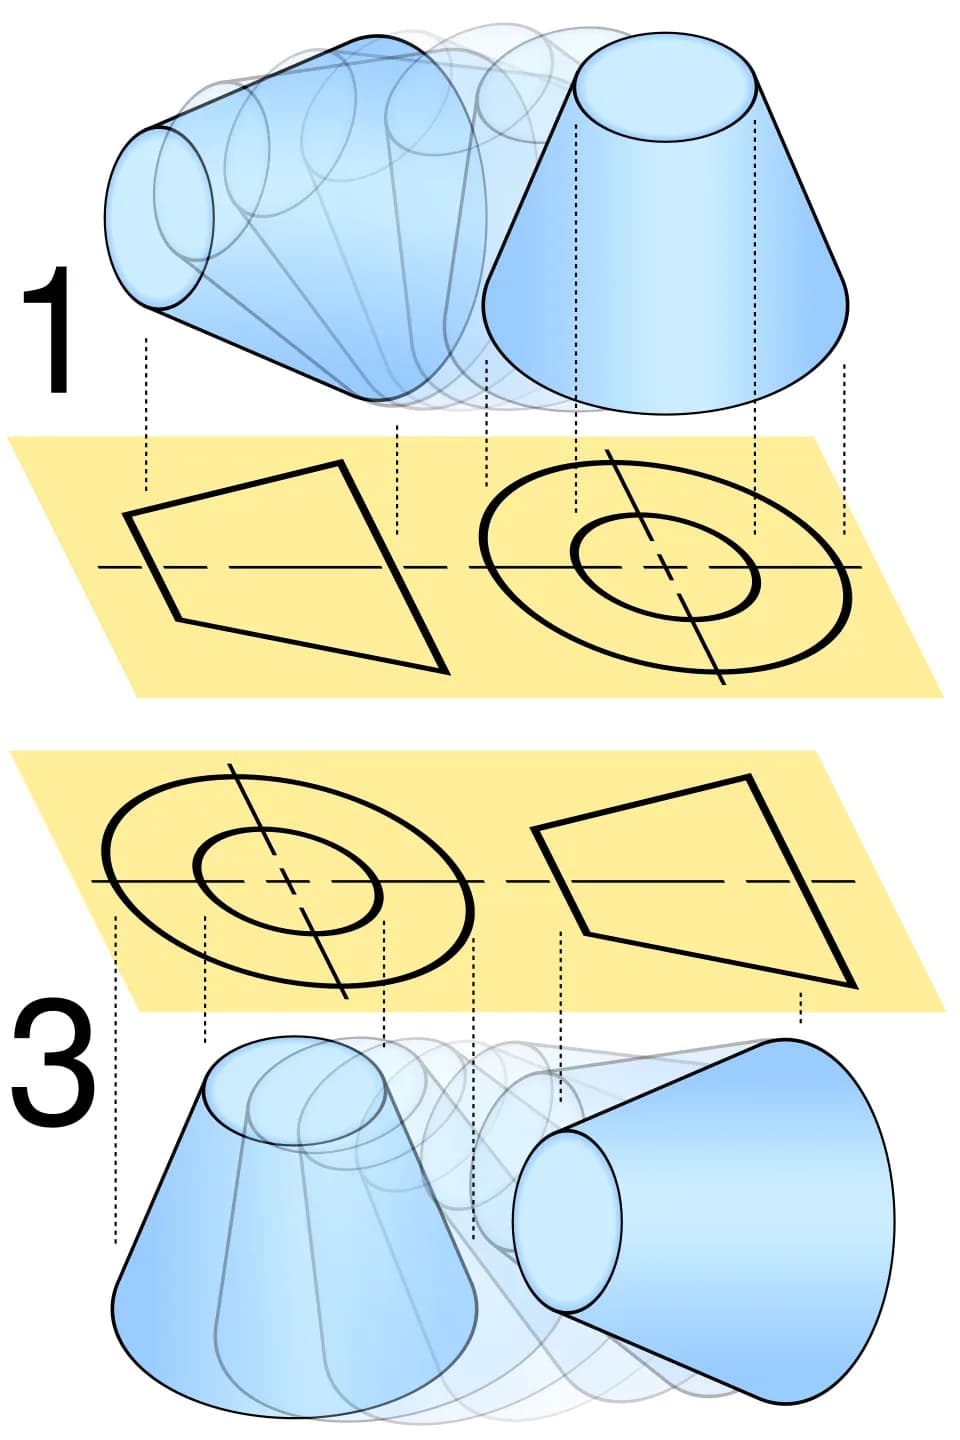
Знак стоит смотреть до того, как вы начнёте строить модель или писать программу. Ошибка в методе проекций опасна тем, что чертёж остаётся внутренне непротиворечивым: все размеры сходятся, линии связи совпадают. Если деталь симметрична, ничего не случится. Если же у неё есть паз, отверстие или выступ только с одной стороны, вы прочитаете вид слева как вид справа, и получится зеркальная копия. На кронштейне, фланце с несимметричным расположением отверстий или корпусной детали такой брак обнаруживается только на сборке.
Когда знака нет, помогает косвенный признак: на американских чертежах размеры часто проставлены в дюймах с тремя знаками после запятой, а в основной надписи упомянут ASME Y14.5. Если сомнения остаются, проще задать вопрос заказчику, чем угадывать. Xometry в своём руководстве по проекциям советует отдельно подтверждать метод с каждым зарубежным партнёром, потому что выбор зависит не только от страны, но и от привычек конкретной компании.
Общие допуски: ISO 2768, GB/T 1804 и ГОСТ 30893.1
На размере без допуска рядом с ним всё равно действует допуск, просто он записан один раз в технических требованиях или в основной надписи. В Европе для этого ссылаются на ISO 2768-1, в Китае на GB/T 1804-2000, в России на ГОСТ 30893.1-2002. Хорошая новость в том, что это по сути один и тот же стандарт. ГОСТ 30893.1 — идентичный перевод ISO 2768-1-89, а GB/T 1804-2000 помечен как технически эквивалентный ISO 2768-1. Классы точности обозначены одинаково: f (точный), m (средний), c (грубый), v (очень грубый).
Предельные отклонения линейных размеров по ISO 2768-1 и ГОСТ 30893.1, мм:
| Номинальный размер, мм | f | m | c | v |
|---|---|---|---|---|
| от 0,5 до 3 | ±0,05 | ±0,1 | ±0,2 | — |
| свыше 3 до 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| свыше 6 до 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| свыше 30 до 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| свыше 120 до 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| свыше 400 до 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| свыше 1000 до 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| свыше 2000 до 4000 | — | ±2 | ±4 | ±8 |
Для размеров меньше 0,5 мм общие допуски не действуют, отклонение пишут прямо у размера.
На европейских чертежах часто встречается запись из двух букв, например ISO 2768-mK. Первая буква — класс для линейных и угловых размеров из первой части стандарта, вторая — класс общих допусков формы и расположения (H, K или L) из ISO 2768-2. У нас вторую часть повторяет ГОСТ 30893.2-2002, поэтому запись переводится в технические требования напрямую: общие допуски по ГОСТ 30893.1 класса m и по ГОСТ 30893.2 класса K.
Есть и подвох. Старые советские чертежи и часть российских заводских стандартов задают неуказанные допуски через квалитеты, например «H14, h14, ±IT14/2». Это другая система с другими числами, и подставлять вместо неё класс m можно только после сравнения таблиц для ваших размеров. На американском чертеже ссылки на ISO 2768 обычно нет вовсе: общие допуски пишут в основной надписи по числу знаков после запятой, и у каждой компании они свои, поэтому значения нужно брать с самого листа.
Принцип оболочки ASME и принцип независимости ISO
Это различие меньше бросается в глаза, но на контроле из-за него спорят чаще всего. Возьмём вал ⌀20 ±0,05 без каких-либо рамок допусков формы.
По ISO 8015 действует принцип независимости, принятый в ISO с 1985 года. Каждый допуск выполняется сам по себе: допуск размера проверяют двухточечным измерением в каждом сечении, и если везде получается от 19,95 до 20,05, размер годен. Прямолинейность оси этим допуском не ограничена, и слегка изогнутый вал формально проходит. Чтобы ограничить форму, конструктор должен поставить отдельный допуск или знак Ⓔ (требование оболочки) рядом с размером.
По ASME Y14.5 действует правило № 1, или принцип оболочки. Размер с допуском по умолчанию задаёт и границу формы: вал должен целиком помещаться в идеальный цилиндр диаметром 20,05 мм, то есть в проходной калибр по максимуму материала. Изогнутый вал с правильными диаметрами в сечениях в такую оболочку не войдёт и будет признан браком. Чтобы отменить это правило для конкретного размера, в ASME с 2009 года есть отдельный знак независимости Ⓘ.
Практический вывод для цеха такой. Если американский чертёж требует посадку вала во втулку, а на размерах нет ни рамок формы, ни знака Ⓘ, форма ограничена самим допуском размера, и контролировать её нужно калибром или на координатно-измерительной машине, а одного микрометра мало. Если тот же вал пришёл по ISO без знака Ⓔ, по букве стандарта форма свободна, но в спорных местах лучше уточнить у конструктора, что он имел в виду. Keyence в обзоре различий ISO и ASME отмечает, что набор символов у двух систем тоже не совпадает полностью: у ASME есть, например, знаки статистического допуска и непрерывного элемента, которых нет в ISO.
Сами знаки допусков формы и расположения (плоскостность, перпендикулярность, позиция, биение) в ISO, ASME и ГОСТ Р 2.308-2023 выглядят одинаково, их таблица есть в справочнике допусков формы и расположения.
Дюймы на чертеже: размеры и резьбы
Один дюйм равен ровно 25,4 мм, поэтому перевод размеров сводится к умножению. Сложности начинаются с допусков и с резьб.
С допусками ошибаются при округлении. Размер 1.000 ±.005 дюйма — это 25,4 ±0,127 мм (расчёт: 0,005 × 25,4). Если округлить до ±0,1, вы молча ужесточите допуск примерно на 20%, а если до ±0,15, выпустите деталь за поле. При переводе чертежа в миллиметры безопаснее пересчитать предельные размеры (25,527 и 25,273 мм) и уже их округлить внутрь поля, до 25,52 и 25,28.
Дюймовые резьбы на американских чертежах записывают через число витков на дюйм. Обозначение 1/4-20 UNC означает наружный диаметр 1/4 дюйма (6,35 мм) и 20 витков на дюйм, то есть шаг 25,4 / 20 = 1,27 мм. Метрической резьбы с таким шагом в основном ряду нет, и заменить её на M6 нельзя: ни диаметр, ни шаг не совпадают. Угол профиля у резьб UNC и UNF такой же, как у метрической, 60°, поэтому резцы и пластины для нарезания подходят, а метчики и плашки нужны дюймовые.
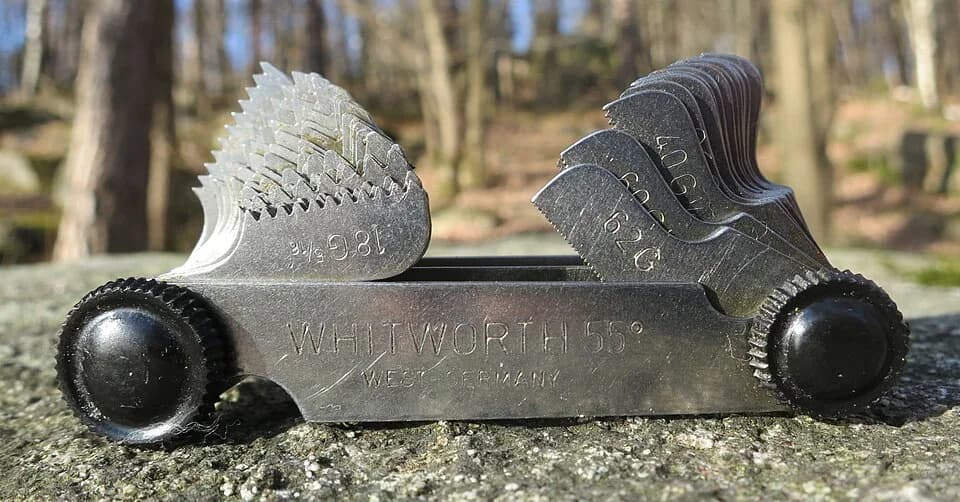
С трубными резьбами путаницы больше. Американская NPT по ASME B1.20.1 конусная с конусностью 1 и углом профиля 60°. Британская BSPT по ISO 7-1 имеет ту же конусность, но угол профиля 55°, как у резьбы Уитворта. Цилиндрическая трубная BSPP по ISO 228-1 тоже 55°, у нас ей соответствует резьба G по ГОСТ 6357-81. Шаг у них при одинаковом номинале может различаться: у 1/4" NPT 18 витков на дюйм, у 1/4" BSPT — 19. Поэтому фитинг NPT в отверстие с резьбой G не вкрутится, а если его протянуть силой, соединение потечёт. Если на чертеже гидравлического или пневматического узла стоит NPT, а в цехе есть только инструмент под G, задайте вопрос заказчику до запуска детали в работу.
Шероховатость в микродюймах и другие обозначения
На американских чертежах шероховатость указывают по ASME B46.1, и чаще всего в микродюймах. Перевод в привычный Ra делается через множитель 0,0254 мкм на микродюйм, а значения на чертежах обычно взяты из округлённого ряда:
| Обозначение на чертеже, µin | Расчёт, мкм | Ra по ряду ГОСТ 2789-73, мкм | Чем обычно получают |
|---|---|---|---|
| 250 | 6,35 | 6,3 | Черновое фрезерование, точение |
| 125 | 3,18 | 3,2 | Чистовое фрезерование и точение |
| 63 | 1,60 | 1,6 | Тонкое точение, чистовое фрезерование хорошей фрезой |
| 32 | 0,81 | 0,8 | Шлифование |
| 16 | 0,41 | 0,4 | Тонкое шлифование, хонингование |
Последний столбец — ориентир по типовой практике, конкретная шероховатость зависит от станка, инструмента и режима.
Встречается и обозначение классов шероховатости N по ISO 1302 старых редакций: N7 соответствует Ra 1,6, N8 — Ra 3,2, N9 — Ra 6,3. Сам знак шероховатости в виде галочки со значением одинаков в ISO и ЕСКД, но в американской практике значение иногда пишут над знаком без буквы Ra, и тогда по умолчанию имеется в виду именно Ra в микродюймах.
Ещё несколько различий, на которых спотыкаются при первом чтении:
- Десятичный разделитель. В американских и многих китайских чертежах это точка, в ЕСКД запятая. Запись .250 означает 0,250 дюйма, а не 250 чего-либо.
- Обозначение диаметра. В ASME значок ⌀ ставят перед числом, как и у нас, но на старых чертежах можно встретить DIA после числа.
- Глубина отверстия и цековка. В ASME для них есть отдельные знаки (↧ для глубины, ⌴ для цековки, ⌵ для зенковки), в ЕСКД ту же информацию пишут словами или размерами на разрезе.
- Повторяющиеся элементы. Запись 4X ⌀6 на американском чертеже означает четыре отверстия ⌀6, у нас то же самое записывают как 4 отв. ⌀6.
Пример: пересчёт посадочного размера с американского чертежа
Покажем на одном размере, как пересчёт допуска влияет на работу. Пусть на американском чертеже вала стоит шейка под подшипник ⌀.5000 +.0000/−.0005 дюйма. Предельные размеры получаются такими (расчёт: значение в дюймах × 25,4):
| Что | Дюймы | Миллиметры, точно | Миллиметры для цеха |
|---|---|---|---|
| Наибольший размер | 0.5000 | 12,7000 | 12,700 |
| Наименьший размер | 0.4995 | 12,6873 | 12,688 |
| Поле допуска | 0.0005 | 0,0127 | 0,012 |
Наименьший размер округлили вверх, до 12,688, чтобы остаться внутри поля. Поле допуска сжалось с 12,7 до 12 мкм, это меньше 6%, и на выбор станка такое ужесточение не влияет. Если же округлить небрежно, до 12,69, поле сократится до 10 мкм, а это уже больше чем на пятую часть меньше исходного.
Заодно видно, почему такой размер нельзя подменить привычной посадкой из ЕСКД. Номинал 12,7 мм не входит в метрический ряд подшипников, значит, и подшипник на этот вал стоит дюймовый. Если заказчик просит «сделать так же, но под наш подшипник», это уже изменение конструкции, и чертёж для него перерабатывает конструктор.
Китайская документация к станкам и материалы на чужом чертеже
Китайские чертежи, которые приходят с оборудованием или от поставщиков, по устройству ближе всего к нашим. Они выполняются в первом угле, размеры в миллиметрах, общие допуски задают ссылкой на GB/T 1804 с буквой класса, например GB/T 1804-m. Трудности обычно не в стандартах, а в оформлении: основная надпись и технические требования часто только на китайском, а в сервисной документации к станку чертежи бывают упрощены до эскизов без допусков. В таком случае размеры для изготовления запасной части снимают с изношенной детали и ответной, а допуски назначают по посадке, как при работе по образцу.
Материал на иностранном чертеже указывают по своему стандарту, и его приходится переводить в отечественную марку. Для распространённых сталей соответствия устойчивые. В таблицах соответствия марок американская AISI 1045 стоит в одной строке с европейской C45 (1.1191), японской S45C и китайской 45, у нас это сталь 45. Нержавеющая AISI 304 соответствует европейской 1.4301 (X5CrNi18-10), японской SUS304 и российской 08Х18Н10.
Соответствие в таблице не означает полную идентичность. Состав у аналогов близкий, но допуски на углерод, серу и фосфор в разных стандартах разные, а для деталей под термообработку или сварку это важно. Поэтому для ответственной детали марку-замену согласуют с заказчиком и проверяют по сертификату на прокат. Для марок, у которых прямого аналога нет или он спорный (многие китайские конструкционные стали Q-серии, американские алюминиевые сплавы в состоянии T6), сравнивают химический состав и механические свойства по справочнику, а не по названию.
Как переводить иностранный чертёж в цеховой документ
Если деталь будет делаться больше одного раза, имеет смысл один раз переоформить чертёж по ЕСКД, а не держать в цехе оригинал с пометками. Порядок, который экономит время на вопросах:
- Определите метод проекций по знаку и отметьте его на копии, если переносите виды.
- Найдите ссылку на общие допуски и запишите её в технические требования через ГОСТ 30893.1 и 30893.2. Если общие допуски заданы в основной надписи по числу знаков, перепишите их явными отклонениями у размеров.
- Переведите дюймовые размеры через предельные значения и округлите внутрь поля допуска.
- Отметьте размеры, где по ASME действует принцип оболочки, и решите, чем будете контролировать форму.
- Переведите шероховатость в Ra по таблице выше.
- Резьбы оставьте в оригинальном обозначении (UNC, NPT, BSPT) и проверьте, есть ли под них инструмент. Менять тип резьбы может только конструктор, по согласованию с заказчиком.
Как оформить сам чертёж по нашим правилам, подробно описано в статье о чертеже детали по ЕСКД. Если к чертежу приложена 3D-модель, полезно открыть её и сравнить с видами: в каком формате её лучше запрашивать, рассказано в материале о форматах STEP, IGES и DXF.
Частые вопросы
Можно ли просто заменить ISO 2768-m на ГОСТ 30893.1-m?
Да, это допустимо: ГОСТ 30893.1-2002 — идентичный перевод ISO 2768-1-89, классы и числа в таблицах совпадают. То же касается китайского GB/T 1804-2000, который объявлен эквивалентным той же редакции ISO.
Как понять, в каком методе проекций чертёж, если знака нет?
Сравните виды: если вид, показывающий отверстия на верхней грани, стоит над главным видом, это скорее третий угол, если под ним — первый. Помогают и косвенные признаки: дюймы и ссылка на ASME Y14.5 говорят о третьем угле. Если деталь несимметричная, лучше уточнить у заказчика письменно.
Что делать, если допуск в дюймах после перевода получается некруглым?
Пересчитайте предельные размеры, а не допуск, и округлите их внутрь поля. Деталь станет чуть точнее, чем требует оригинал, но не выйдет за его границы. Округлять наружу без согласования с заказчиком нельзя.
Чем опасна замена дюймовой резьбы на метрическую?
Ответная деталь, скорее всего, тоже дюймовая, и с метрической резьбой узел не соберётся. Даже близкие по размеру резьбы (1/4-20 UNC и M6) отличаются и диаметром, и шагом. Трубные NPT и G различаются ещё и углом профиля, поэтому соединение не будет герметичным.
Нужно ли учитывать принцип оболочки, если на чертеже есть рамки допусков формы?
Рамки формы задают дополнительные требования, но не отменяют правило № 1 ASME для размеров, у которых нет знака Ⓘ. На ISO-чертеже рамка формы, наоборот, единственное, что ограничивает форму, если рядом с размером нет знака Ⓔ.
Источники
- ISO 2768-1. General tolerances — Part 1: Tolerances for linear and angular dimensions without individual tolerance indications ↗ — ISO
- ISO 2768-1 Linear Dimensions Tolerances ↗ — AMESWeb, таблица предельных отклонений
- ГОСТ 30893.1-2002 (ИСО 2768-1-89). Основные нормы взаимозаменяемости. Общие допуски ↗ — текст стандарта
- GB/T 1804-2000. General tolerances — Tolerances for linear and angular dimensions without individual tolerance indications ↗ — Chinese Standard
- International Industrial Standards and GD&T ↗ — Keyence, различия ISO и ASME
- First Angle vs Third Angle Projection ↗ — Xometry
- ASME B46.1-2019 Surface Texture ↗ — ASME, плакат стандарта
- Surface Roughness Conversion Chart Tables ↗ — Engineers Edge, перевод Ra, микродюймов и классов N
- Metal Equivalent Grades ↗ — Star Rapid, таблица аналогов марок
- Таблица соответствия марок стали ↗ — Dinmark
- NPT vs BSPT Threads ↗ — Project Materials
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий