Кратко
- Внутренние вертикальные углы делайте со скруглением: радиус не меньше радиуса фрезы, лучше больше трети глубины кармана. Острый внутренний угол фреза не сделает.
- Карман глубже четырёх своих ширин, стенка тоньше 0,8 мм в металле и 1,5 мм в пластике, отверстие глубже четырёх диаметров — всё это дороже и рискованнее.
- Резьбы моделируйте отверстием под метчик и помечайте на чертеже, а не рисуйте витки.
- В цех отправляйте STEP в миллиметрах и чертёж в PDF. Жёсткие допуски ставьте только там, где деталь сопрягается с другими.
Как фреза видит вашу деталь
Модель в CAD можно построить какой угодно. Станок же снимает материал вращающимся круглым инструментом, который подходит к заготовке с одной стороны, чаще всего сверху. Из этого вытекают все ограничения:
- Фреза круглая. Во внутреннем вертикальном углу кармана всегда остаётся радиус, равный радиусу фрезы.
- Фреза имеет конечную длину. Чем глубже карман, тем длиннее нужен инструмент, а длинная тонкая фреза гнётся и вибрирует.
- Фреза подходит с одной стороны. Всё, что не видно сверху, требует переустановки детали, поворотной оси или специального инструмента.
- Заготовку надо закрепить. Деталь держат в тисках или на столе, и зажать её нужно так, чтобы фреза не задела прижимы.
Чем больше ваша модель учитывает эти ограничения, тем меньше операций, переустановок и специального инструмента понадобится. А это прямо определяет цену.
Сводные правила технологичности
Ориентиры ниже взяты из руководства по проектированию деталей для фрезеровки сервиса Protolabs Network (бывший Hubs). У конкретного цеха цифры могут отличаться, но порядок величин везде одинаковый.
| Элемент | Рекомендуется | Предельно возможно |
|---|---|---|
| Радиус внутреннего вертикального угла | Больше 1/3 глубины кармана | Радиус фрезы |
| Глубина кармана | До 4 ширин кармана | До 10 диаметров фрезы |
| Толщина стенки, металл | 0,8 мм | 0,5 мм |
| Толщина стенки, пластик | 1,5 мм | 1,0 мм |
| Глубина отверстия | 4 диаметра | 6 диаметров (сверлом), больше — специальным инструментом |
| Длина резьбы | До 3 диаметров | — |
| Размер резьбы | M6 и крупнее | M2 |
| Высота тонкого ребра | Меньше 4 его толщин | — |
| Мелкие элементы | От 2,5 мм | 0,5 мм (микрофрезеровка) |
| Допуск без указаний | ±0,125 мм | ±0,025 мм |
Внутренние углы и радиусы
Самая частая ошибка — карман с острыми внутренними углами. Фреза диаметром 10 мм оставит в углу радиус 5 мм, и если сопрягаемая деталь прямоугольная, она в карман не войдёт.
Что делать:
- Скругляйте вертикальные углы кармана радиусом чуть больше радиуса фрезы. Если радиус точно равен радиусу инструмента, фреза в углу работает всей окружностью, нагрузка резко растёт, появляются вибрация и следы на стенке. Радиус на 10–30 % больше радиуса фрезы позволяет ей пройти угол по дуге.
- Учитывайте глубину. Для глубокого кармана нужна толстая фреза, иначе она будет гнуться, а толстая фреза — это большой радиус. Отсюда правило радиуса не меньше трети глубины.
- Если угол нужен прямой, сделайте поднутрение в углу: круглую выемку, которая позволит прямоугольной детали войти до дна. Это выглядит странно, но обходится дешевле электроэрозии.
- Дно кармана можно оставить острым или задать радиус под концевую фрезу со скруглением. Не придумывайте произвольный радиус в 0,7 мм: под него придётся искать инструмент.
Глубина карманов и толщина стенок
Чем глубже карман относительно ширины, тем длиннее нужна фреза. Длинная фреза малого диаметра отжимается от стенки, вибрирует, и стенка выходит с конусностью и волнистостью. Если карман нужен глубокий, сделайте его шире или разбейте деталь на две части.
Тонкие стенки страдают от того же. Металлическая стенка 0,5 мм под фрезой начинает пружинить, а пластик ещё и греется, мягчеет и коробится. Чем выше и тоньше ребро, тем хуже: держитесь соотношения высоты к толщине меньше четырёх.
Отверстия и резьбы
Отверстия стандартных диаметров сверлят обычным сверлом, и это быстро и дёшево. Глухое отверстие после сверла имеет коническое дно с углом при вершине около 118°: если дно должно быть плоским, укажите это, и цех будет обрабатывать его концевой фрезой. Нестандартный диаметр тоже делают фрезой, как карман.
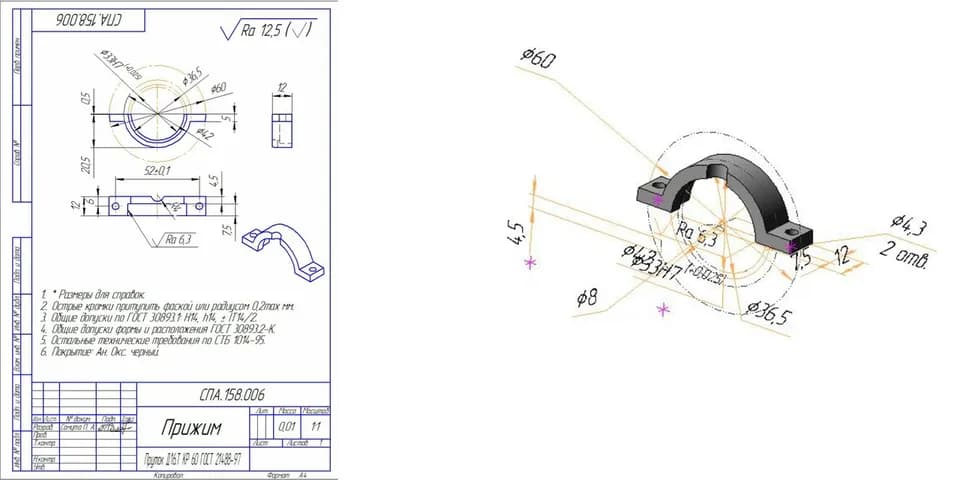
Резьбу в модели не рисуйте витками. Моделируйте отверстие диаметром под метчик и помечайте резьбу в CAD как условную (косметическую): так её видит CAM и правильно покажет чертёж. Диаметры отверстий под метрическую резьбу:
| Резьба, шаг основной | Отверстие под метчик, мм |
|---|---|
| M3 × 0,5 | 2,5 |
| M4 × 0,7 | 3,3 |
| M5 × 0,8 | 4,2 |
| M6 × 1 | 5,0 |
| M8 × 1,25 | 6,8 |
| M10 × 1,5 | 8,5 |
| M12 × 1,75 | 10,2 |
Значения для других резьб и шагов есть в калькуляторе отверстия под резьбу, а размеры самих резьб — в справочнике по метрической резьбе. Резьбу длиннее трёх диаметров не делайте: последующие витки почти не несут нагрузки, а метчик в глубоком отверстии ломается чаще.
Сколько сторон обрабатывать
Каждая переустановка детали — это время наладки и потеря точности между сторонами. Посмотрите на модель и посчитайте, со скольких сторон до неё должна дойти фреза:
- Одна сторона: пластина с карманами и отверстиями, всё видно сверху. Самый дешёвый вариант.
- Две стороны: деталь переворачивают. Нужна базовая поверхность, по которой её выставят точно.
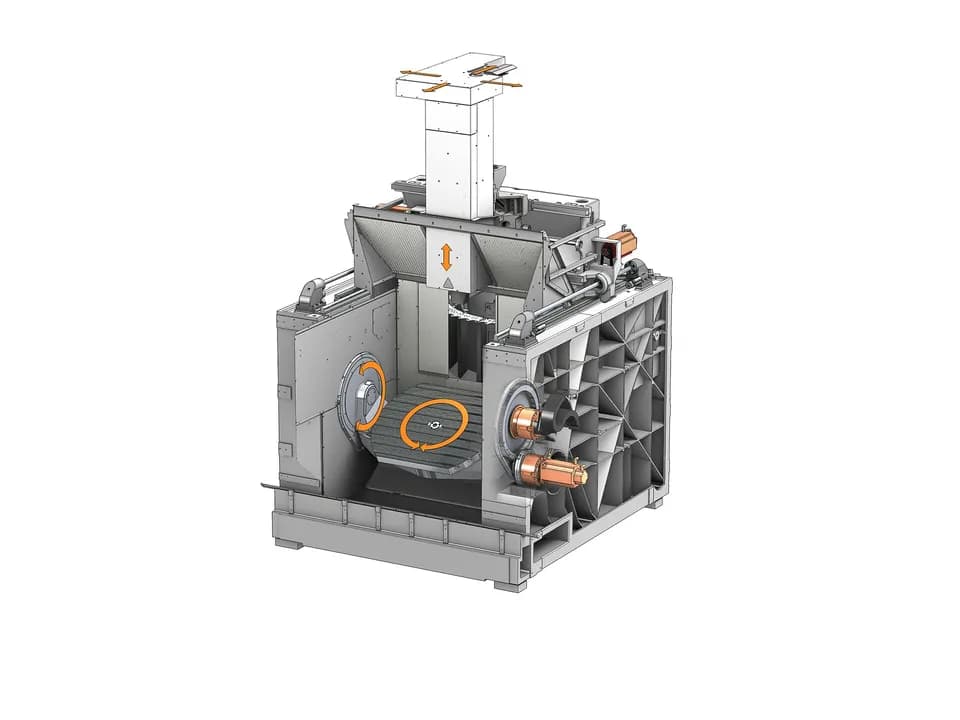
- Наклонные отверстия и грани: нужна поворотная ось или специальное приспособление, и стоимость растёт.
- Сложные поверхности со всех сторон: пятиосевая обработка.
При двусторонней обработке заготовку базируют по двум технологическим отверстиям или штифтам, одинаковым для обеих сторон, и вносят в программу те же координаты базы. Расхождение лица и оборота около 0,1 мм обычно даёт неперпендикулярность оси Z столу, поэтому её проверяют заранее. Лист длиннее стола режут за два установа по тем же двум отверстиям.
Часто достаточно повернуть отверстие на 90° или перенести паз на другую грань, чтобы деталь обрабатывалась с одной стороны. Если без многоосевой обработки не обойтись, почитайте о том, когда она действительно нужна.
Детали из дерева, фанеры и пластика
На фрезерах по дереву те же правила работают с поправками. Фанеру и МДФ обычно раскраивают концевыми фрезами диаметром 3–8 мм, поэтому внутренние углы шипов и пазов в мебели закругляются, и шип в паз не войдёт. Решение — те же поднутрения в углах, которые в мебели на ЧПУ называют «собачьими косточками» (dog-bone). Толщина фанеры по факту отличается от номинала на десятые доли миллиметра, поэтому ширину паза задавайте по замеру конкретного листа.
Для пластиков — акрила, капролона, полиацетала — важнее всего нагрев. Тонкие стенки и мелкие детали плавятся и коробятся, поэтому запас по толщине нужен больше, чем у металла. Оргстекло фрезеруют однозаходными фрезами, чтобы стружка успевала уходить и не налипала.
Как сохранить модель и что отправить
Подготовка файлов для цеха
- 01
Проверьте единицы.
Модель должна быть в миллиметрах, деталь — в реальном размере.
- 02
Удалите лишнее.
Крепёж из библиотек, вспомогательные тела, скрытые детали сборки и эскизы в STEP не нужны.
- 03
Проверьте, что это тело.
Модель должна быть замкнутым твёрдым телом, а не набором поверхностей.
- 04
Сохраните STEP.
Протокол AP214 подходит почти всем CAM-системам, AP242 — если цех просит размеры и допуски в модели.
- 05
Сделайте чертёж в PDF.
На нём допуски сопрягаемых размеров, резьбы, шероховатость, материал, покрытие и термообработка.
- 06
Напишите в письме
материал, количество, срок и всё, чего нет на чертеже: например, что острые кромки нужно притупить.
Модель в формате STL для механообработки не отправляйте, если есть исходник: CAM не распознает в сетке отверстия и плоскости.
Больше всего денег на фрезеровке экономит не станок, а конструктор, который один раз посидел с технологом. Скруглить угол на миллиметр больше, перенести отверстие на соседнюю грань, разрешить конусное дно — и деталь из трёх установок становится деталью из одной.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Допуски: где они действительно нужны
Если на чертеже не указаны допуски, цех держит общий допуск. По ГОСТ 30893.1 это обычно класс «средний»: для размеров от 30 до 120 мм — ±0,3 мм. Многие цеха и без указаний работают точнее, но рассчитывать на это не стоит.
Жёсткий допуск нужен там, где деталь с чем-то сопрягается: посадка подшипника, отверстие под штифт, база под другую деталь. Каждая лишняя сотая на несопрягаемом размере добавляет проход, контроль и время. Посадки и квалитеты смотрите в справочнике допусков и посадок, а обороты и подачу для выбранной фрезы и материала — в калькуляторе режимов резания при фрезеровании.
Частые вопросы
Можно ли фрезеровать деталь по модели без чертежа?
Можно, если все размеры номинальные и точность не важна: корпус прибора, декоративная деталь, прототип. Для деталей с посадками чертёж нужен, потому что в модели не видно, какой размер ответственный.
Почему цех просит увеличить радиус в углу кармана?
Под маленький радиус нужна тонкая фреза. Она медленнее снимает материал и гнётся на глубине, поэтому карман обрабатывается дольше и дороже. Иногда увеличение радиуса с 2 до 5 мм сокращает время обработки в разы.
Как обозначить в модели резьбу?
Постройте отверстие под метчик и добавьте условное изображение резьбы средствами CAD. В КОМПАС-3D, nanoCAD, FreeCAD и других системах есть специальная команда, после которой резьба появится и на чертеже по правилам ЕСКД.
Нужно ли делать модель заготовки?
Нет, заготовку подбирает цех. Но если деталь будут делать из конкретного проката, например из листа 10 мм или прутка диаметром 50 мм, напишите это, чтобы технолог не заказывал лишний металл.
Источники
- CNC machining design guide ↗ — Protolabs Network (Hubs)
- ГОСТ 30893.1-2002. Основные нормы взаимозаменяемости. Общие допуски ↗ — Росстандарт
- ГОСТ 19257-73. Отверстия под нарезание метрической резьбы. Диаметры ↗ — Госстандарт СССР
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Подготовка файлов к резке и фрезеровке
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий