Кратко
Для стали толщиной до 3 мм берут V-ручей матрицы в 6–8 толщин: внутренний радиус при гибке в воздухе получается около 16 % от V, то есть примерно толщина листа. K-фактор для такого радиуса 0,38–0,45, длина заготовки равна сумме прямых участков и дуг нейтрального слоя BA = θ·(R + K·s). Отверстия держат не ближе 2,5 s + R к линии гиба.
- Радиус гиба задаёт не конструктор, а ширина V-ручья матрицы: при гибке в воздухе внутренний радиус равен примерно 16 % от V. Матрицу берут 6–8 толщин для стали до 3 мм.
- Минимальный радиус зависит от материала, состояния поставки и направления проката: для стали Ст3 в отожжённом состоянии это 0,1 толщины поперёк волокон и 0,5 вдоль, для 12Х18Н9Т 1 и 2 толщины, для Д16Т 2 и 3.
- K-фактор растёт с отношением R/s: 0,38 при R = 0,5 s, 0,42 при R = s, 0,45 при R = 2 s. Ошибка в 0,1 даёт заметную разницу в длине заготовки на корпусах с большим числом гибов.
- Пружинение стали 1–2°, нержавейки 2–5°, алюминия 3–6°. Его гасят перегибом, а не изменением размеров развёртки.
- Отверстие от линии гиба не ближе 2,5 s + R, полка не короче половины V-ручья, на концах гиба внутри контура нужен вырез.
Оборудование
- штангенциркуль
- калькулятор развёртки
- таблица гибов цеха
- справочник радиусов гибки
Материалы
- чертёж детали с размерами по наружной стороне
- марка и толщина листа
- данные о матрицах листогиба
Время
≈ 30 мин
С чего начинается расчёт
Развёртку нельзя посчитать, пока не выбран инструмент: радиус определяет матрица, радиус определяет K-фактор, K-фактор определяет длину заготовки. Поэтому порядок такой: материал и толщина, допустимый минимальный радиус, матрица, минимальная полка, K-фактор, длина развёртки. Общие правила конструирования листовых деталей собраны в статье о деталях из листового металла, здесь мы идём глубже в цифры.
Данные для расчёта берутся из справочника радиусов гибки листа, где по каждой толщине от 0,8 до 10 мм указаны радиус, матрица, полка и усилие. Результат проверяют в калькуляторе развёртки. Цифры в статье с ними согласованы и взяты оттуда же.
Внутренний радиус: что даёт материал и что даёт матрица
Снаружи гиба металл растягивается, изнутри сжимается. Чем меньше радиус относительно толщины, тем больше растяжение наружных волокон. Для простой модели с нейтральным слоем посередине толщины относительное удлинение наружной поверхности равно s / (2R + s). При R = s это 33 %, при R = 2,5 s около 17 %, при R = 0,25 s уже 67 %, а это больше, чем выдерживают большинство сплавов.
Предел задают пластичность материала и положение линии гиба относительно проката. Таблица ниже сделана по справочнику Романовского по холодной штамповке (Л.: Машиностроение, 1979), на которую опираются данные раздела, пересчитана на лист 2 мм. «Поперёк» означает, что линия гиба перпендикулярна направлению прокатки.
| Материал | Состояние | Минимум R/s, поперёк / вдоль | R для s = 2 мм, мм |
|---|---|---|---|
| Сталь 08–10, Ст1, Ст2 | отожжённая | 0 / 0,4 | 0 / 0,8 |
| Сталь 15–20, Ст3 | отожжённая | 0,1 / 0,5 | 0,2 / 1,0 |
| Сталь 15–20, Ст3 | нагартованная | 0,5 / 1,0 | 1,0 / 2,0 |
| Нержавеющая сталь 12Х18Н9Т | отожжённая | 1 / 2 | 2 / 4 |
| Нержавеющая сталь 12Х18Н9Т | нагартованная | 3 / 4 | 6 / 8 |
| Алюминий АД0, АД1 | отожжённый | 0 / 0,2 | 0 / 0,4 |
| Алюминий АД0, АД1 | нагартованный | 0,3 / 0,8 | 0,6 / 1,6 |
| Дюралюминий Д16М | мягкий | 1 / 1,5 | 2 / 3 |
| Дюралюминий Д16Т | закалённый | 2 / 3 | 4 / 6 |
Сплавов АМг в этой таблице нет, поэтому для них ориентиры другие. Для АМг2 и АМг3 в отожжённом состоянии (М) консервативный радиус составляет 0,5–1,5 толщины, а в нагартованном (Н) берут больше. АМг6 прочнее и менее пластичен, цеху лучше сразу назвать состояние поставки. Д16Т гнут только в крайнем случае: надёжнее гнуть Д16 в отожжённом виде и закаливать готовую деталь.
Нулевое значение для отожжённой стали не означает, что листу можно гнуть острый угол без последствий. Оно говорит лишь о том, что трещин не будет. Реальный радиус всё равно определит матрица, и он окажется больше.
Ширина V-ручья и минимальная полка
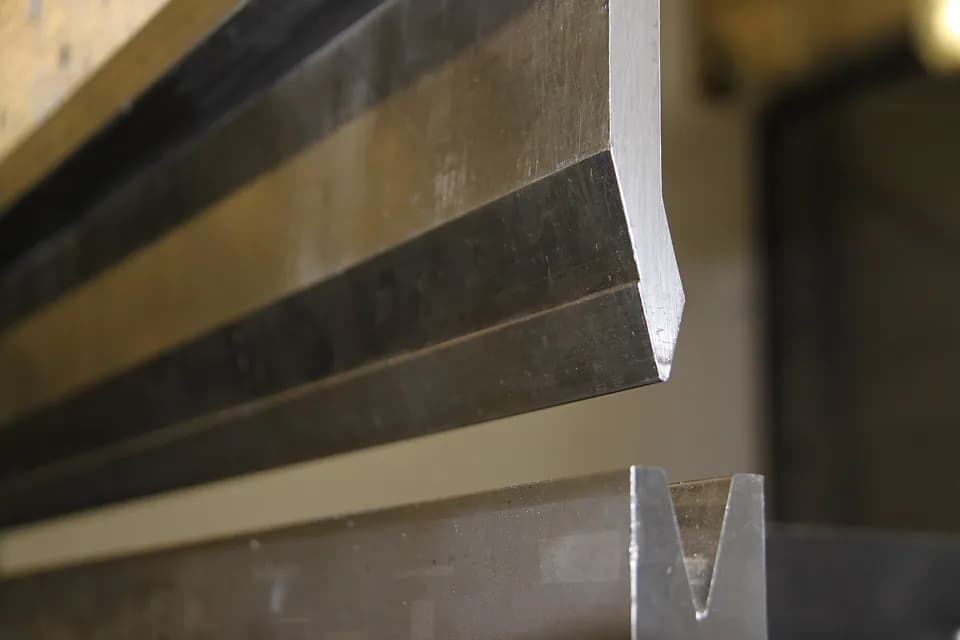
При гибке в воздухе пуансон вдавливает лист в V-образную канавку, и радиус получается как доля от её ширины. Производитель гибочного инструмента Wila даёт правило для стали с пределом прочности около 450 МПа: V-ручей в 6–8 толщин при толщине до 3 мм, радиус при этом близок к толщине листа. Практики воздушной гибки мягкой стали дают такую же оценку: радиус около 16 % от ширины ручья. Для нержавейки справочник калькулятора берёт 20–22 %, для алюминия 13–15 %.
Минимальная полка вытекает из геометрии. Лист должен лежать на обоих плечах матрицы, пока идёт гиб. По формуле калькулятора это 0,71·V, а Wila формулирует осторожнее: полка должна быть чуть длиннее половины V-ручья. Короче нельзя, иначе деталь провалится в канавку.
| Толщина стали s, мм | V-ручей, мм | Радиус ≈ 0,16·V, мм | Минимальная полка, мм | Усилие на 1 м гиба, кН |
|---|---|---|---|---|
| 1 | 8 | 1,3 | 5,7 | 80 |
| 1,5 | 12 | 1,9 | 8,5 | 120 |
| 2 | 16 | 2,6 | 11,3 | 160 |
| 3 | 25 | 4,0 | 17,7 | 230 |
| 4 | 32 | 5,1 | 22,6 | 320 |
| 5 | 40 | 6,4 | 28,3 | 399 |
Усилие считается по формуле F = 1,42·σв·s²·L / V при σв = 450 МПа (Ст3 и стали 08, 10). Ряд V-ручьёв взят стандартный: 4, 6, 8, 10, 12, 16, 20, 25, 32, 40 мм и так далее. Цех гнёт тем, что у него есть, и ручей на 6 толщин у него может отсутствовать.
Радиус меньше, чем даёт 8 толщин, получают узкой матрицей, но тогда растёт усилие: для листа 2 мм в ручей 8 вместо 16 оно удваивается со 160 до 320 кН на метр. А широкая матрица даёт радиус больше и сильнее пружинит. Когда конструктор написал «R1 на листе 2 мм» и не уточнил, чем будут гнуть, цех чаще всего всё равно гнёт на ручье 12–16 мм и получает радиус около 2–2,5 мм. Размеры полок этого не заметят, а вот деталь, которая должна ложиться в паз по внутреннему радиусу, не ляжет.
K-фактор, BA и BD
При гибке нейтральный слой, длина которого не меняется, смещается от середины толщины к внутренней стороне. Расстояние от внутренней поверхности до этого слоя, делённое на толщину, и есть K-фактор.
В справочнике калькулятора K заданы для стали 10–20 при гибе на 90°:
| R/s | 0,25 | 0,5 | 1 | 1,5 | 2 | 3 | 5 | 10 |
|---|---|---|---|---|---|---|---|---|
| K | 0,35 | 0,38 | 0,42 | 0,44 | 0,45 | 0,47 | 0,48 | 0,50 |
Для нержавейки и алюминия значения могут отличаться на сотые доли, и точнее их получать из пробной гибки у конкретного цеха. Цеховую таблицу гибов обычно строят так: гнут пробную деталь, измеряют, подбирают K, который сводит развёртку и готовый размер.
Дальше две формулы. Припуск на гиб (bend allowance), то есть длина дуги нейтрального слоя:
BA = θ · π/180 · (R + K · s),
где θ угол, на который отогнули полку (для прямого угла между полками 90°), R внутренний радиус, s толщина.
Вычет на гиб (bend deduction), то есть на сколько развёртка короче суммы размеров полок. Для размеров по наружной стороне:
BD = 2 · (R + s) · tg(θ/2) − BA.
Если размеры полок на чертеже заданы по внутренней стороне, вместо R + s подставляют R, и вычет становится отрицательным: развёртка длиннее суммы. Так что первым делом выясняют, как заданы размеры, и только потом считают.
Пример: швеллер 40×60×40 из стали 2 мм
Дано: стенка 60 мм и две полки по 40 мм, размеры по наружной стороне, сталь Ст3 толщиной 2 мм, два гиба по 90°, длина швеллера 500 мм. Гнут в воздухе.
Расчёт развёртки по шагам
- 01
Матрица.
Для 2 мм берём ручей 16 мм (8 толщин). Радиус около 0,16·16 = 2,6 мм, принимаем R = 2,5 мм. Минимальная полка 11,3 мм, наши 40 мм подходят с запасом.
- 02
K-фактор.
R/s = 1,25, по таблице интерполируем между 0,43 (R/s = 1,2) и 0,44 (R/s = 1,5) и получаем K = 0,43.
- 03
Припуск на гиб.
BA = 90 · π/180 · (2,5 + 0,43 · 2) = 1,5708 · 3,36 = 5,28 мм.
- 04
Отступ от вершины.
(R + s) · tg 45° = 4,5 мм на каждый гиб.
- 05
Прямые участки.
Полки 40 − 4,5 = 35,5 мм, стенка 60 − 2 · 4,5 = 51 мм.
- 06
Длина развёртки.
35,5 + 51 + 35,5 + 2 · 5,28 = 132,56 мм. Заготовка 132,6 × 500 мм.
- 07
Вычет на гиб.
BD = 2 · 4,5 − 5,28 = 3,72 мм, проверка: 140 − 2 · 3,72 = 132,56 мм.
Теперь посмотрим, что делает неверный K-фактор для этой детали.
| K | BA, мм | Длина заготовки, мм | Отличие от K = 0,43 |
|---|---|---|---|
| 0,30 | 4,87 | 131,74 | −0,82 мм |
| 0,40 | 5,18 | 132,37 | −0,19 мм |
| 0,43 | 5,28 | 132,56 | 0 |
| 0,50 | 5,50 | 133,00 | +0,44 мм |
Для двух гибов расхождение меньше миллиметра, и швеллер ещё соберётся. На коробе с восемью гибами оно умножится на четыре, а если в CAD остался K = 0,3 от какого-то другого материала, детали перестанут сходиться в замок. Усилие на всю деталь: 160 кН на метр умножаем на 0,5 м и получаем около 80 кН (8,2 тс), любой листогиб на 40 тс справляется со значительным запасом.
Пружинение
После снятия нагрузки упругая часть деформации возвращается, и угол раскрывается. Чем прочнее материал и чем больше радиус относительно толщины, тем больше пружинение. Ориентиры, которые приводит производитель листогибов Durma: мягкая сталь 1–2°, нержавеющая сталь 2–5°, алюминий 3–6°. В их примере лист нержавейки 2 мм при заданных 90° после гиба давал 95°, и станок настроили на 85°.
Компенсируют пружинение четырьмя способами.
- Перегиб. Гнут на угол меньше заданного: для 90° в зависимости от материала это 85–88°. Основной способ при гибке в воздухе, его реализует ЧПУ листогиба.
- Калибровка и чеканка. Пуансон дожимает лист до дна матрицы, пластическая деформация растёт, пружинение снижается или исчезает. Усилие при этом заметно больше, чем при гибке в воздухе.
- Узкая матрица и острый пуансон. Радиус меньше, и пружинит меньше, но растёт усилие и риск трещин.
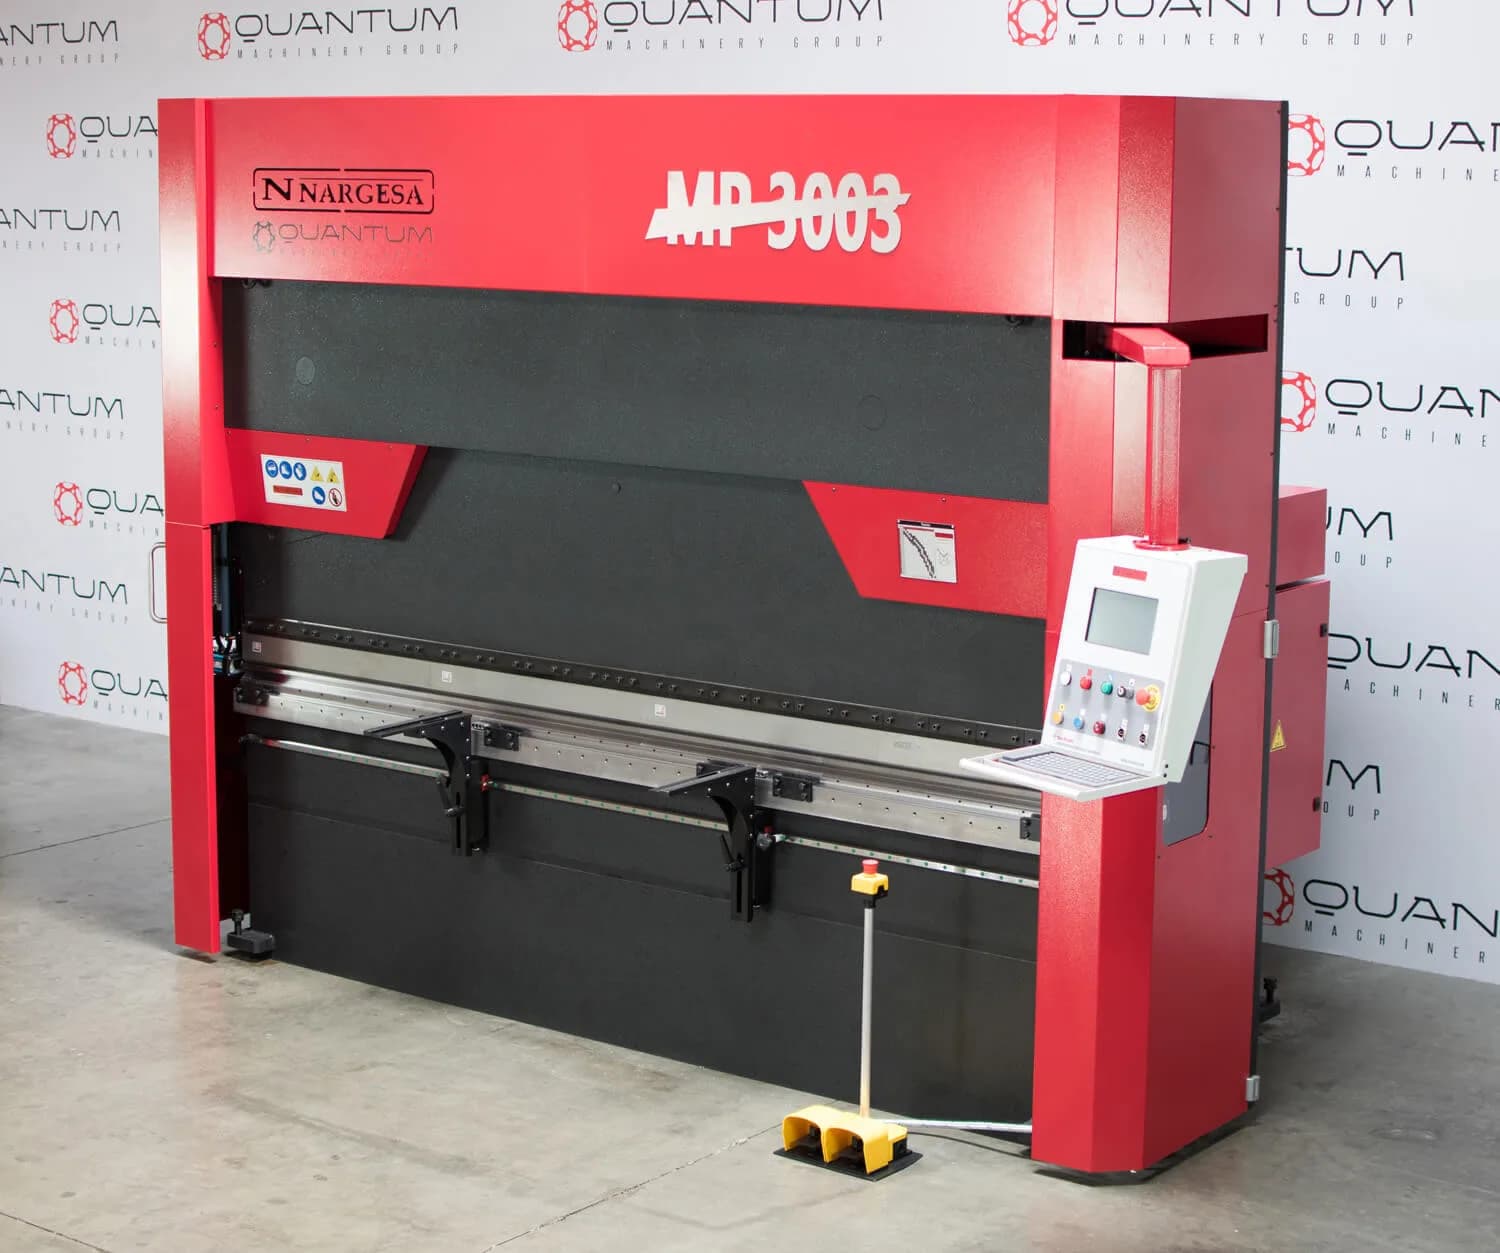
- Коррекция по измерению. Современный листогиб измеряет угол и подправляет ход, что важно для серий.
Развёртку на пружинение не поправляют: оно меняет угол, а не длину заготовки. Разброс толщины и прочности листа даёт пружинение в пределах ±1° от гиба к гибу, и это нужно закладывать в допуск на угол.
Отверстия, вырезы и трещины рядом с гибом
Зона гиба вытягивается, поэтому отверстие рядом с ней превращается в овал. Правило такое: край отверстия не ближе 2,5 s + R от линии гиба. Для нашего швеллера это 2,5 · 2 + 2,5 = 7,5 мм. Компания Protolabs рекомендует 4 толщины, если отверстие должно остаться круглым при жёстких допусках, для листа 2 мм это 8 мм. Диаметр отверстия и ширина паза не меньше толщины листа.
Если отверстие нужно ближе, у него три выхода: вырезать после гибки, сделать продольный паз по линии гиба или сместить линию гиба и вынести отверстие на плоскую часть.
Разгрузочный вырез нужен там, где гиб заканчивается внутри контура: у соседней плоской части металл не может ни растянуться, ни сжаться, и в углу рождается трещина. Ширина выреза не меньше толщины листа и не меньше 1 мм, глубина заходит за линию гиба на радиус плюс половину толщины, дно скруглено. Вырез скруглённый или с овальным концом работает лучше прямоугольного: от острого угла трещина идёт чаще.
Трещины на наружном радиусе появляются по трём причинам: радиус меньше минимального для материала, линия гиба идёт вдоль проката на малом радиусе и материал нагартован либо закалён. Защита вытекает из этих причин:
Что делать с риском трещин
Плюсы
- Увеличить радиус или взять более широкую матрицу
- Развернуть раскрой так, чтобы гиб шёл поперёк проката
- Заказать лист в отожжённом состоянии (для алюминия М вместо Н или Т)
- Положить заусенец после резки внутрь гиба, чтобы на растягиваемой стороне не было концентратора
Минусы
- Больший радиус может не поместиться в конструкцию
- Отожжённый лист мягче и после гибки менее прочен
На закалённом Д16Т трещины появляются, если радиус меньше двух-трёх толщин, поэтому деталь делают из АМг или гнут отожжённый Д16 с последующей закалкой. Сведения о грате и кромке после резки, которые влияют на то, где пойдёт трещина, разобраны в статье о точности лазерной резки.
Что отправить цеху
Развёртка из CAD считается с K-фактором шаблона, а гнут на другом инструменте. Поэтому на чертеже и в сопроводительной записке указывают: марку, толщину и состояние поставки, внутренний радиус каждого гиба, угол, способ задания размеров полок (по наружной или внутренней стороне), направление проката там, где это важно. DXF развёртки прилагают с пометкой, каким K-фактором он построен. Требования к самому файлу для лазера собраны в статье о DXF для лазерной резки, а оформление чертежа по ЕСКД описано отдельно. Стоит ли гнуть деталь, фрезеровать или варить, помогает решить сравнение корпусных деталей.
Самое неприятное в гибке то, что ошибка в K-факторе не видна на экране. Деталь вырезана точно, угол выставлен, а размер между полками отличается на полмиллиметра. Первую деталь серии мы мерим сразу, а коэффициент записываем в таблицу гибов под конкретную матрицу и толщину.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Какой минимальный радиус гибки у листового металла?
Зависит от материала и состояния. Для отожжённой стали Ст3 это 0,1 толщины поперёк проката и 0,5 вдоль, для нержавейки 12Х18Н9Т 1 и 2 толщины, для закалённого Д16Т 2 и 3. Реальный радиус при гибке в воздухе задаёт матрица, у стали он около 16 % от ширины ручья.
Какой K-фактор брать по умолчанию?
Для стали с радиусом около толщины листа подходит 0,42, для радиуса в две толщины 0,45. Это значения для гибки на 90°. Точное число даёт пробная деталь на вашем листогибе, и оно со временем записывается в таблицу гибов.
Как рассчитать минимальную полку при гибке?
Минимальная полка примерно 0,71 от ширины V-ручья, а по рекомендации Wila чуть больше половины ручья. Для листа 2 мм при ручье 16 мм это 11,3 мм. Если полка короче, деталь гнут с припуском и обрезают или переходят на матрицу уже.
Чем отличаются BA и BD?
BA это длина дуги нейтрального слоя, которая входит в развёртку. BD показывает, на сколько развёртка короче суммы размеров полок по наружной стороне. Они связаны формулой BD = 2·(R + s)·tg(θ/2) − BA.
Как учесть пружинение в развёртке?
Никак: пружинение меняет угол, а не длину. Его компенсируют перегибом на ЧПУ листогиба на 1–6° в зависимости от материала.
Источники
- V-opening ↗ — Wila, база знаний по гибочному инструменту
- Sheet Metal Fabrication Design Guidelines ↗ — Protolabs
- How to Select the Correct Press Brake V-Die Opening ↗ — Durma
- Springback in Press Brake Bending: Causes, Calculation & Solutions ↗ — Durma
- Минимальные радиусы гиба полос (РТМ 3-513-74) ↗ — Главконструктор
- Романовский В. П. Справочник по холодной штамповке. Л.: Машиностроение, 1979 — таблицы K-фактора и наименьших радиусов гибки
Фото: OneWayDesignStudios / Wikimedia Commons, CC BY-SA 4.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Детали из листа
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий