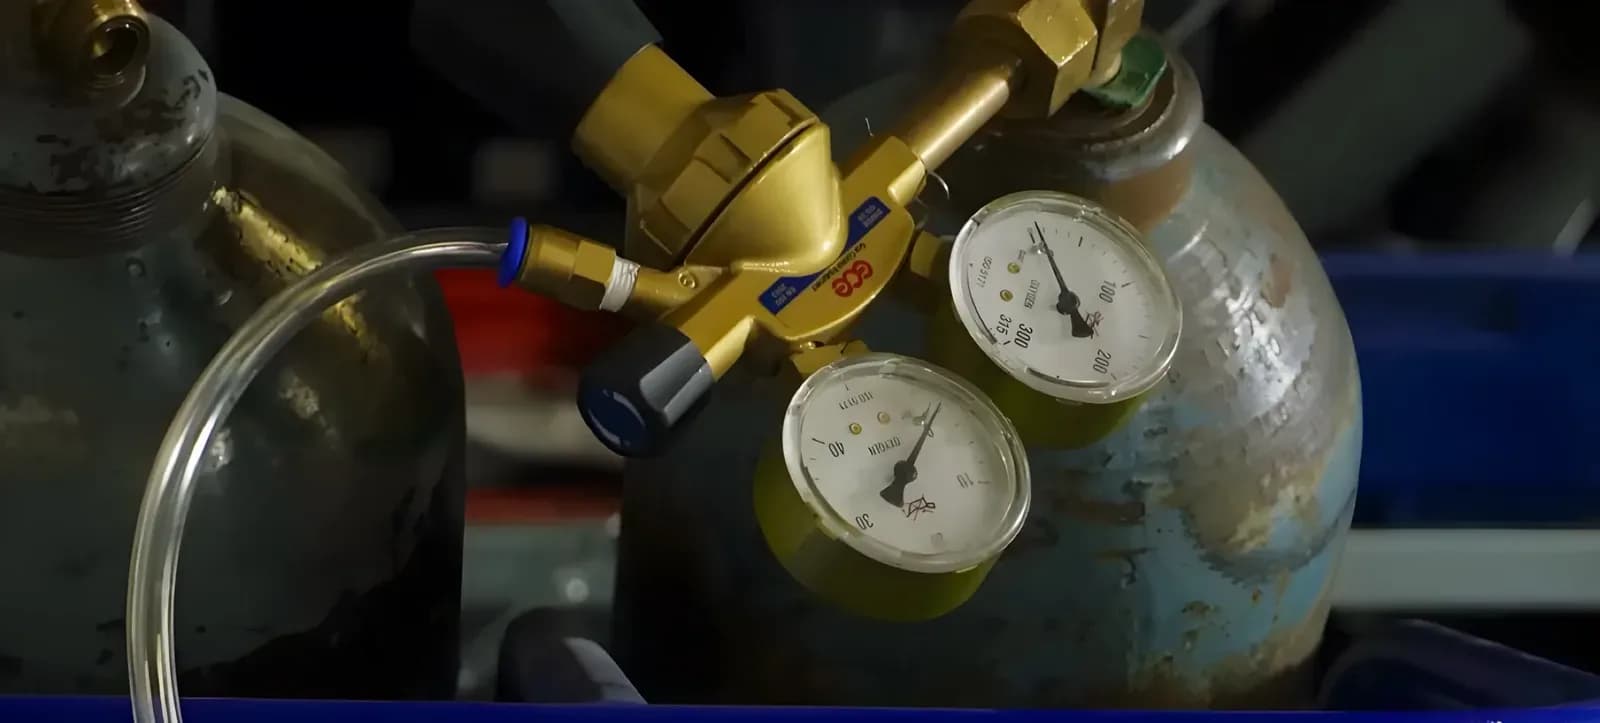
Кратко
Углеродистую сталь режут кислородом при 0,5–1,6 бар: он горит в резе и ускоряет процесс, но оставляет окисную плёнку. Нержавейку и алюминий режут азотом при 8–20 бар и чистоте от 99,99 %: кромка светлая, но расход в десятки раз выше. Воздух дешевле азота и годится для тонкой стали и алюминия, где допустим налёт.
- Кислород для углеродистой стали: давление 0,5–1,6 бар, расход 1–10 м³/ч. Металл горит, резка ускоряется, на кромке остаётся оксидная плёнка.
- Азот для нержавейки, алюминия и латуни: давление 8–20 бар, расход десятки кубометров в час. Кромка светлая, без окалины, но именно азот даёт основную часть расходов на газ.
- Воздух вместо азота на тонкой стали и алюминии: сжатие обходится в электричество, но на кромке остаётся налёт. Медь воздухом и азотом не режут, для неё нужен кислород.
- Метр реза нержавейки 4 мм на 6 кВт расходует около 53 литров азота. При условных 40 ₽ за кубометр это 2,1 ₽, при 150 ₽ из баллонов — около 8 ₽.
Что газ делает в резе
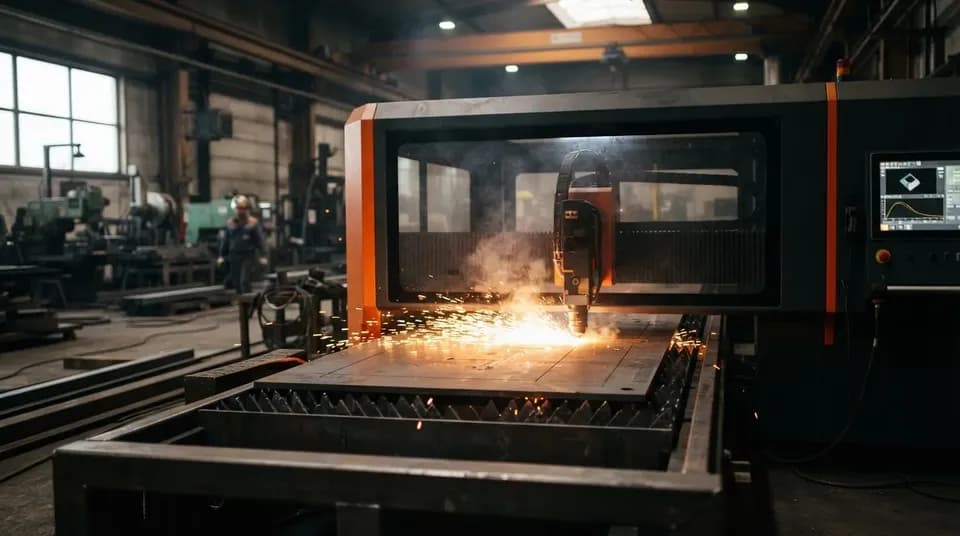
Газ идёт через сопло соосно с лучом и решает три задачи: выдувает расплав из пропила, защищает линзу головы от брызг и определяет, какая реакция идёт на кромке. Первые две работают у любого газа, третья отличает их друг от друга.
Кислород вступает в реакцию с железом, она идёт с выделением тепла и добавляет к лучу собственную мощность. Поэтому сталь с кислородом режется на малой мощности и малом давлении: пока металл горит, струе остаётся лишь вынести шлак. Платой за это становятся оксиды на кромке. Азот в реакцию не вступает, он работает как поршень: выбивает расплав и закрывает рез от кислорода воздуха, поэтому нужно много газа и высокое давление. Воздух состоит из азота и 21 % кислорода, и ведёт себя как слабый азот с примесью окисления.
Сравнение по параметрам
Давление в таблице указано по датчику в голове, а не по манометру у баллона: между ними шланг, фильтры и клапан, и на большом расходе они съедают единицы бар.
| Параметр | Кислород | Азот | Воздух |
|---|---|---|---|
| Что режут | Углеродистая сталь, толстый лист; медь | Нержавейка, алюминий, латунь; тонкая сталь на скорости | Тонкая углеродистая сталь, алюминий; нержавейка там, где допустим налёт |
| Давление в голове, бар | 0,5–1,6 | 8–20 | 10–16 |
| Сопло | 1,0–1,8 мм, на толстой стали 6 кВт 4–5 мм | 1,5–7 мм, больше с толщиной | 2–5 мм |
| Расход | 1–10 м³/ч | 13–60 м³/ч и выше | как у азота при том же сопле и давлении |
| Чистота | 99,99 % у Krrass для жидкого кислорода | 99,99 % и выше для нержавейки, 90–98 % для стали и алюминия | по классу очистки воздуха, без масла и воды |
| Кромка | Серая или тёмная оксидная плёнка, окалина | Светлая, без оксидов | На стали налёт, на нержавейке и алюминии потемнение |
| Источник газа | Баллоны, рампа, жидкий кислород | Рампа, газификатор, генератор | Винтовой компрессор с осушителем |
Диапазоны давления и сопел взяты из документа Raycus с режимами резки и таблиц Krrass для 12 кВт, расход — из расчёта по давлению и сопле, который выполняет калькулятор расхода газа, и сверен с таблицей Raysoar.
Типичные режимы по таблицам Raycus
Для источника 6 кВт Raycus публикует такие режимы. Буква после диаметра сопла обозначает тип: S однослойное, D двухслойное. Буквы E и B Raycus в документе не расшифровывает.
| Материал, толщина | Газ | Давление, бар | Сопло, мм |
|---|---|---|---|
| Сталь 3 мм | O₂ | 0,6 | 1,2 E |
| Сталь 3 мм | N₂ или воздух | 14 | 2,0 S |
| Сталь 10 мм | O₂ | 0,6 | 1,2 E |
| Сталь 20 мм | O₂ | 0,6 | 4,0 D |
| Нержавейка 4 мм | N₂ | 14 | 2,5 S |
| Нержавейка 10 мм | N₂ | 15 | 3,5 S |
| Нержавейка 16 мм | N₂ | 18 | 4,0 S |
| Алюминиевый сплав 4 мм | N₂ | 14 | 2,5 S |
| Алюминиевый сплав 10 мм | N₂ | 18 | 3,5 S |
Закономерность одна: кислород идёт при давлении ниже двух бар и растёт только в диаметре сопла, азот и воздух идут при десятках бар, и давление растёт вместе с толщиной. На 12 кВт толстую нержавейку Raycus режет по-другому: азот 5–6 бар через широкое сопло 5–7 мм, и на метр реза его уходит в разы больше: около 68 литров на нержавейке 10 мм против 16 литров на 4 мм при 12 кВт. Для стали толщиной 1–6 мм на 6 кВт, как и для 1–10 мм на 12 кВт, производитель сам рекомендует азот или воздух вместо кислорода: скорость выше, но на кромке возможен небольшой шлак.
Азот: откуда берётся расход
Расход через сопло растёт с квадратом диаметра и пропорционально давлению: при звуковом течении, а у азота при 8–20 бар оно именно такое, удвоение давления почти удваивает расход. Raysoar, производитель генераторов азота, приводит для нержавейки такие ориентиры. Сопло 1,0 мм при 12–16 бар расходует 10 м³/ч, сопло 2,0 мм 28 м³/ч, сопло 4,0 мм при 9–12 бар 60 м³/ч, а сопло 7,0 мм 150 м³/ч. Расчёт калькулятора для сопла 2,0 мм при 12 бар даёт 26 м³/ч, то есть те же цифры.
Чистота азота зависит от материала. Для нержавейки, которую варят и красят, Raysoar называет необходимым 99,99 % и выше: при меньшей чистоте светлой кромки не получить. Для углеродистой стали и алюминия по тем же таблицам достаточно 90–98 %, потому что налёт здесь никого не смущает. Это различие важно при выборе генератора азота: генераторы выпускают на чистоту от 95 до 99,999 %, и установку берут под самую требовательную работу, а не под среднюю. По ГОСТ 9293-74 азот выпускают техническим и особой чистоты, у каждого по два сорта, и при заказе нужно называть сорт, а не слово «азот».
Давление тоже влияет на кромку. По примеру Raysoar, при резке нержавейки 5 мм на 6 кВт азотом 14 бар скорость достигала 8,5 м/мин, а при 10 бар кромка получала оксидный налёт глубиной 0,3 мм. Экономия давления на нержавейке оборачивается налётом на кромке.
Воздух: что можно и нельзя
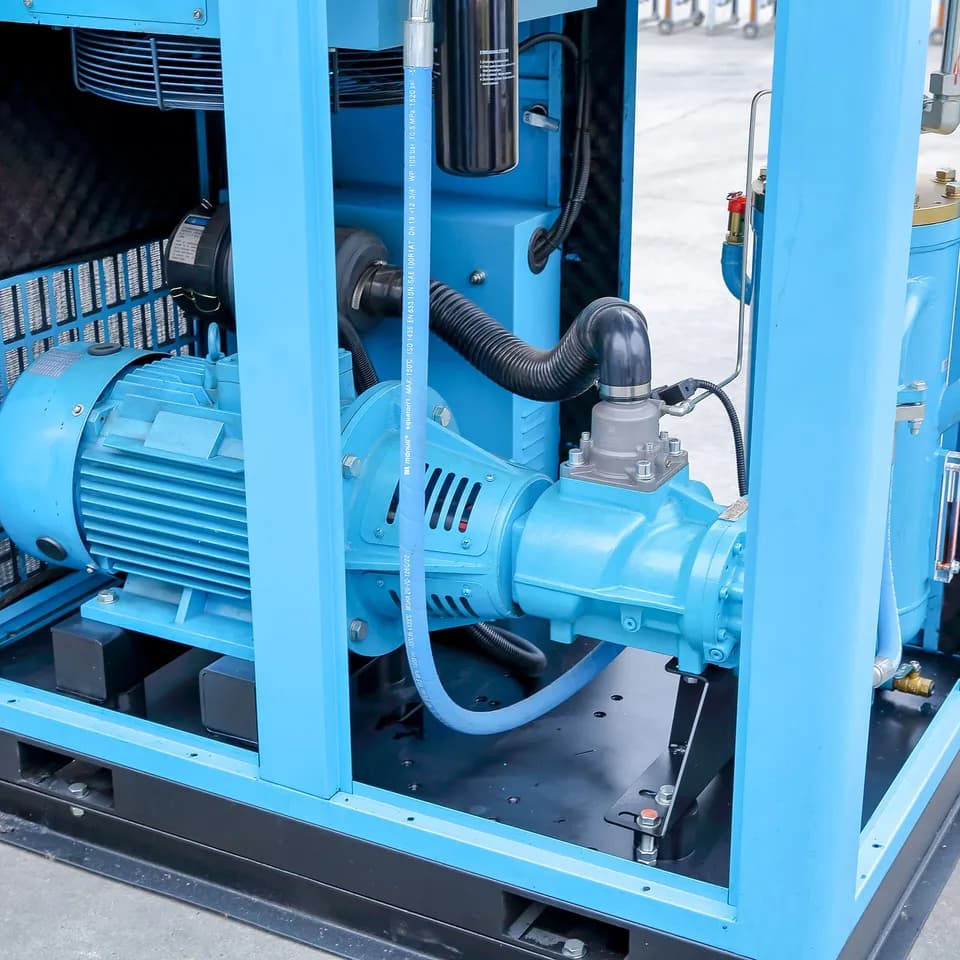
Воздух не требует баллонов и газификатора, нужен лишь винтовой компрессор на 10–16 бар, осушитель и фильтры. О подборе оборудования подробно написано в статье о компрессоре и сжатом воздухе. В режимах Raycus для 12 кВт есть воздух для нержавейки от 1 до 30 мм при 10 бар, и по скорости он почти не уступает азоту: нержавейка 10 мм идёт на 6,5 м/мин воздухом против 7,5 азотом.
Для тонкого листа компрессору нужно 15–16 бар с осушителем: на 10 бар даже 1,5 мм режется с гратом. Нержавейку режут азотом или воздухом, но не кислородом. Порядок настройки режима такой: сначала скорость и сопло, затем фокус, и только потом давление газа.
Цена за это платится кромкой. Кислород воздуха окисляет нержавейку и алюминий, и деталь темнеет. Под сварку такую кромку зачищают, под порошковую покраску тоже. Сталь, которую всё равно красят, воздух устраивает полностью. Вторая опасность воздуха связана с маслом и влагой из магистрали, которые оседают на защитном стекле и линзе головы и выводят их из строя.
Пример: сколько газа и рублей уходит на метр
Возьмём четыре режима из таблиц Raycus для источников 6 и 12 кВт. Расход считал калькулятор по давлению в голове и диаметру сопла с поправкой на высоту сопла над листом. Цены условные: 40 ₽ за кубометр азота из газификатора и 150 ₽ из баллонов. Второе число выходит из заправки 40-литрового баллона за 800 ₽ при 5,2 м³ полезного газа. Для кислорода цену принимаем такой же ради сравнения, у вас она своя.
| Режим | Скорость, м/мин | Расход, м³/ч | Литров на метр | ₽/м при 40 ₽/м³ | ₽/м при 150 ₽/м³ |
|---|---|---|---|---|---|
| Нержавейка 4 мм, 6 кВт, N₂ 14 бар, 2,5 мм | 12 | 38 | 53 | 2,1 | 7,9 |
| Нержавейка 4 мм, 12 кВт, N₂ 12 бар, 2,0 мм | 27 | 26 | 16 | 0,65 | 2,4 |
| Сталь 3 мм, 6 кВт, N₂ 14 бар, 2,0 мм | 14 | 30 | 36 | 1,5 | 5,4 |
| Сталь 10 мм, 6 кВт, O₂ 0,6 бар, 1,2 мм | 2,15 | 1,1 | 8,3 | 0,33 | 1,2 |
Расход на метр — это расход в час, делённый на скорость в метрах в час. Для первой строки 38 м³/ч делим на 720 м/ч и получаем 0,053 м³, то есть 53 литра. Из таблицы видно три вещи. Первая: кислород на толстой стали стоит копейки, потому что расход через сопло 1,2 мм при 0,6 бар около кубометра в час. Вторая: метр нержавейки 4 мм на азоте стоит в 6–7 раз дороже метра стали 10 мм на кислороде, и закладывать на газ 120–150 ₽ на час резки, как в расчёте стоимости цеха на 1,5 кВт, можно только для чёрной стали. Нержавейка 4 мм на 6 кВт при непрерывной резке тратит около 38 м³ азота в час, то есть около 1 500 ₽ при цене 40 ₽ и около 5 700 ₽ при цене 150 ₽. Третья: мощный источник экономит азот. На 12 кВт метр реза той же нержавейки стоит втрое меньше, потому что скорость растёт быстрее расхода.
Для сравнения воздух на тонкой стали. Тот же режим, 3 мм на 6 кВт, 14 бар, сопло 2,0 мм, требует около 30 м³/ч сжатого воздуха, то есть 0,5 м³/мин. Винтовой компрессор тратит порядка 7–8 кВт на кубометр в минуту, значит около 3,5–4 кВт. При тарифе 10 ₽ за кВт·ч это 35–40 ₽ в час и около 5 копеек на метр реза, без учёта амортизации компрессора, осушителя и фильтров. Азот на этом же режиме обходится в 1,5 ₽ на метр при 40 ₽ за кубометр. Разница в тридцать раз и есть главная причина, почему тонкую сталь всё чаще режут воздухом.
Откуда брать азот
Три способа подачи, от меньшего расхода к большему
- 01
Баллоны на рампе
40 л при 150 атм дают 6 м³, из которых до замены редуктор отдаёт около 5,2 м³. Рампа на 12 баллонов отдаст около 60 м³, то есть час-полтора резки на сопле 3 мм. Для единичных заказов и резерва.
- 02
Газификатор с жидким азотом
в килограмме жидкого азота около 0,86 м³ газа. Цена кубометра в несколько раз ниже, но нужны сосуд и договор, а когда станок стоит, приходится мириться с потерями на испарение.
- 03
Генератор азота
стоимость кубометра сводится к электричеству и обслуживанию. Для нержавейки нужна чистота 99,99 %, для стали и алюминия хватает 95–99 %. Производитель Raysoar заявляет снижение затрат на газ до 70 % по сравнению с покупным, это оценка поставщика, а не независимое измерение.
Расчёт газа и баллонов под ваши режимы выполняет калькулятор расхода газа, а время резки и цену детали — калькулятор стоимости лазерной резки.
Типичные ошибки
Самая частая: ставят давление, указанное в таблице, на редукторе у баллона. В голове при этом оказывается на несколько бар меньше, и кромка получает налёт. Второй промах состоит в замене сопла на больший диаметр «чтобы лучше сдувало»: расход растёт с квадратом диаметра, а оператор часто добавляет ещё и давление. Третий в том, что газ считают по часам смены, а не по часам резки, и принимают «шесть кубометров в баллоне» за полезный объём. Четвёртый заключается в выборе генератора по расходу на тонком листе, хотя пик определяет самая толстая нержавейка, которую вы режете. Подробнее о том, как мощность источника влияет на эти цифры, — в статье о выборе волоконного станка.
Частые вопросы
Каким газом резать нержавейку?
Азотом чистотой от 99,99 % при давлении 12–20 бар: кромка остаётся светлой и годится под сварку и покраску. Кислородом нержавейку режут редко, потому что кромка окисляется, воздухом — там, где допустимо потемнение.
Можно ли резать воздухом вместо кислорода?
Для стали 1–6 мм на 6 кВт Raycus сам рекомендует воздух или азот: скорость выше, шлак возможен. Для толстой стали, 10 мм и больше, остаётся кислород.
Почему кромка после кислорода тёмная?
Это оксидная плёнка, окалина: железо горит в кислороде, и оксиды остаются на стенке реза. Перед порошковой покраской её снимают, иначе краска может отслоиться вместе с плёнкой.
Сколько азота нужно на смену?
Считайте от часов резки, а не смены. Нержавейка 4 мм на 6 кВт тратит около 38 м³ в час, то есть при пяти часах резки около 190 м³ плюс 15–30 % на врезки и продувку. Баллонов на это потребуется несколько десятков, поэтому такой объём берут из газификатора или генератора.
Источники
- Параметры резки для волоконных лазеров RAYCUS 1,5–20 кВт ↗ — Raycus, публикация PureLogic
- 12KW fiber laser cutting machine cutting parameters ↗ — Krrass, режимы газа и требования к чистоте
- How to calculate nitrogen demand for laser cutting machines ↗ — Raysoar
- Gas consumption calculator for laser cutting ↗ — Promecam, влияние высоты сопла на расход
- ГОСТ 9293-74. Азот газообразный и жидкий. Технические условия ↗ — Госстандарт СССР
- Anderson J. D. Modern Compressible Flow, гл. 3 и 4 — расход через сопло, критическое отношение давлений

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Оптоволоконные станки для резки металла
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий