Кратко
Источник на 3 кВт режет углеродистую сталь до 20 мм, нержавейку до 8 мм и алюминий до 6 мм, но рабочей считают толщину в 1,7 раза меньше потолка: 12, 4–5 и 3–4 мм. На стали с кислородом скорость почти не растёт с мощностью, на нержавейке и алюминии с азотом растёт почти пропорционально.
- Потолок и рабочая толщина. Источник 3 кВт по таблицам Raycus и MAX режет в серию сталь до 20 мм, нержавейку до 8 мм, алюминий до 6 мм. Работать у самого потолка нельзя: производители сами помечают такие строки как пробные.
- Сталь и кислород. Скорость почти не зависит от мощности: сталь 4 мм идёт на 3,5 м/мин при 3 кВт и на 3,3–3,8 при 6 кВт.
- Нержавейка и алюминий с азотом. Скорость растёт почти пропорционально мощности: нержавейка 4 мм режется на 6,5, 12 и 27 м/мин при 3, 6 и 12 кВт.
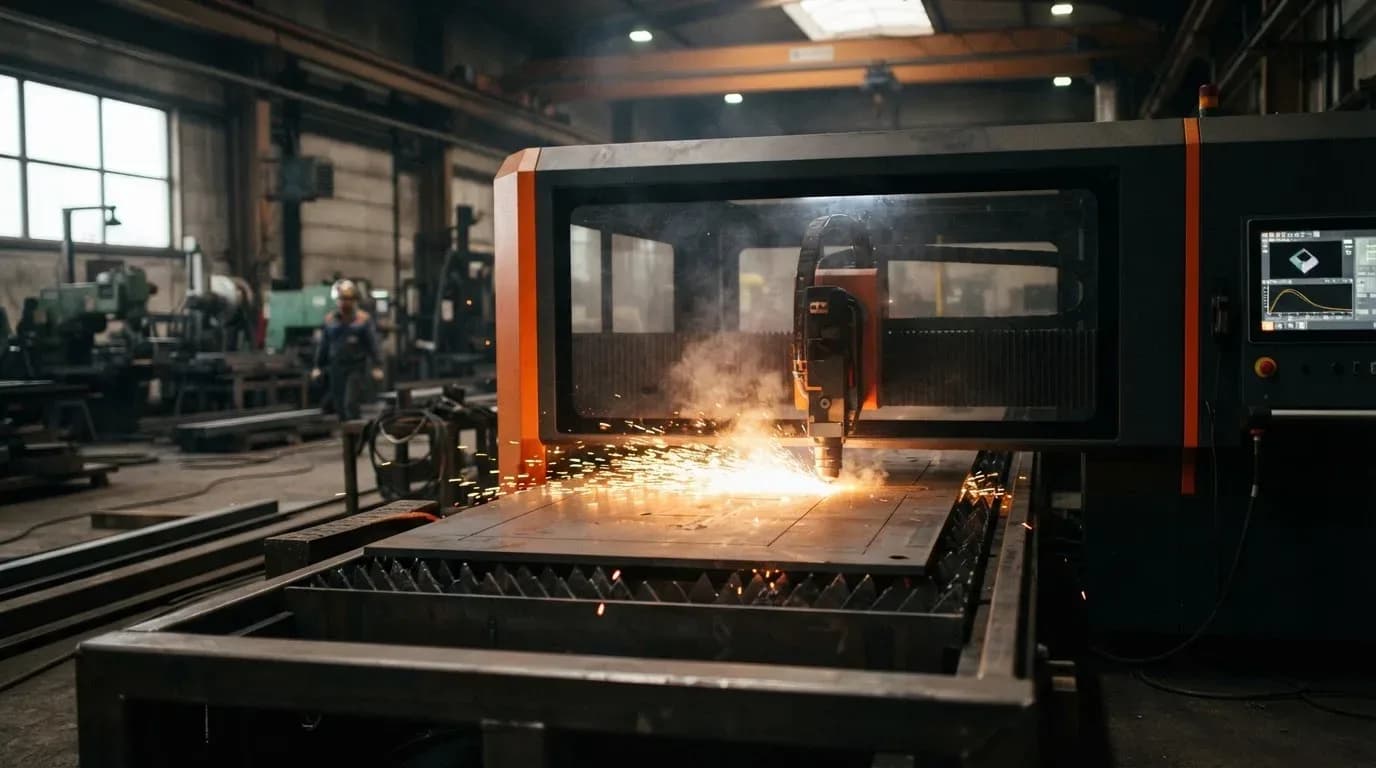
- Стол и кабина. Сменный стол убирает простой на загрузке листа, кабина защищает глаза и держит дым внутри. Открытый станок дешевле, но защиту в этом случае организуют сами.
Из чего состоит станок
Основа станка — источник, герметичный модуль, в котором излучает оптическое волокно, легированное иттербием, с диодной накачкой. Излучение уходит по транспортному волокну в режущую голову. IPG заявляет для серии YLS электрический КПД выше 40 %, на станке целиком в сеть уходит больше, потому что есть чиллер, приводы и ЧПУ.
У волокна, как и у головы, есть паспортные параметры, которые менее известны, чем мощность. В документе Raycus с режимами резки сердечник волокна у источников 1,5–3 кВт составляет 50 мкм, у 6 и 12 кВт — 100 мкм. Коллимация везде 100 мм, а фокус линзы растёт со 125 мм (1,5–2 кВт) до 150 мм (3 и 6 кВт) и 200 мм (12 кВт). Отношение фокуса к коллимации даёт увеличение, и расчёт для безупречной оптики выходит таким: пятно в фокусе около 60–75 мкм у 1,5–3 кВт и 150–200 мкм у 6–12 кВт. Это оценка, а не измерение, но она объясняет, почему мощный источник режет толстый металл: более широкое пятно и длинный фокус дают большую глубину резкости, а на тонком листе мощный источник выигрывает мало: нержавейка 1 мм идёт на 60 м/мин при 6 кВт и на 63 при 12. Режимы поэтому подбирают под пару «источник плюс голова», а не под киловатты.
В голове стоят коллиматор, фокусирующая линза, защитное стекло и сопло. Высоту сопла над листом держит ёмкостный датчик: в таблицах Raycus она указана явно и составляет 0,3–1,0 мм. Именно в голове сосредоточены расходники, а в источнике расходников нет, поэтому защитные стёкла и сопла приходится возить в запасе. Остальное — портал с серводвигателями, система ЧПУ, чиллер для источника и головы, подвод газа и вытяжка, о которой подробно написано в статье о вытяжке и безопасности.
Охлаждение влияет и на сам запуск: если источник не излучает или режет вполсилы без явной ошибки, проверьте температуру воды. Вне допустимого диапазона из паспорта источник блокирует излучение, поэтому на чиллере выставляют значение ближе к середине диапазона и перезапускают станок.
Какие толщины режет каждая мощность
Паспортные таблицы честно делят режимы на серийные и пробные. Raycus отмечает красным строки, которые «применимы только для мелкосерийной обработки», а MAX Photonics красит ячейки в три цвета: зелёный для серии, жёлтый для режима, при котором из-за нагрева газ начинает плавать по давлению, и красный для толщины, которую можно прорезать, но не запускать в партию. В таблице ниже только серийные пределы.
| Источник | Углеродистая сталь, O₂, мм | Нержавеющая сталь, N₂, мм | Алюминий, N₂, мм |
|---|---|---|---|
| 1 кВт | 8 (MAX) | 4 (MAX) | нет данных |
| 1,5 кВт | 12 (Raycus и MAX) | 5 (Raycus), 6 (MAX) | 3 (Raycus) |
| 2 кВт | 16 (Raycus и MAX) | 6 (Raycus и MAX) | 4 (Raycus) |
| 3 кВт | 20 (Raycus и MAX) | 8 (Raycus и MAX) | 6 (Raycus) |
| 4 кВт | 22 (MAX) | 10 (MAX) | нет данных |
| 6 кВт | 22 (Raycus) | 16 (Raycus) | 12 (Raycus) |
| 12 кВт | 25 (Raycus) | 25 (Raycus) | 25 (Raycus) |
Два производителя расходятся на миллиметр там, где технология допускает разные решения, а в остальном совпадают. Для 12 кВт Raycus дополнительно приводит 30 и 40 мм по стали, нержавейке и алюминию, но помечает их как пробные.
Теперь скорости. Raycus публикует их для каждой толщины, и в таблице ниже выбраны строки, которые показывают характер зависимости. Звёздочка у значения означает пробную строку.
| Материал и газ | Толщина, мм | 3 кВт, м/мин | 6 кВт, м/мин | 12 кВт, м/мин |
|---|---|---|---|---|
| Сталь, O₂ | 4 | 3,5 | 3,3–3,8 | воздух или N₂: 20–26 |
| Сталь, O₂ | 10 | 1,5 | 2,0–2,3 | 2,3 |
| Сталь, O₂ | 20 | 0,60 | 0,6–0,7 | 1,4 |
| Нержавеющая сталь, N₂ | 2 | 24 | 30 | 42 |
| Нержавеющая сталь, N₂ | 4 | 6,5 | 12 | 27 |
| Нержавеющая сталь, N₂ | 6 | 2,7 | 5 | 15 |
| Нержавеющая сталь, N₂ | 10 | 0,8* | 2 | 7,5 |
| Алюминиевый сплав, N₂ | 4 | 6 | 10 | 20 |
| Алюминиевый сплав, N₂ | 6 | 2 | 4 | 11 |
| Алюминиевый сплав, N₂ | 10 | нет | 1,2 | 5 |
Из таблицы видны три вещи, которые определяют выбор.
Первая: чёрную сталь с кислородом мощность почти не разгоняет. Реакцию окисления поддерживает кислород, и лазеру остаётся лишь поджечь металл, поэтому стали 4 мм всё равно, три киловатта у вас или шесть. Платить за мощность имеет смысл на толстом листе: на 10 мм шесть киловатт быстрее трёх в 1,3–1,5 раза, на 20 мм по таблице Raycus шестикиловаттный источник идёт с той же скоростью, что и трёхкиловаттный, а двенадцатикиловаттный более чем вдвое быстрее. Для стали до 6 мм сам Raycus рекомендует азот или воздух вместо кислорода: скорость выше, правда, на кромке возможен небольшой шлак.
Вторая: нержавейка и алюминий с азотом ускоряются вместе с мощностью. Нержавейка 4 мм на 12 кВт режется в 4,2 раза быстрее, чем на 3 кВт, при вчетверо большей мощности. Алюминию той же толщины нужна мощность выше, чем стали, из-за отражения излучения: на 3 кВт его потолок 6 мм против 20 у стали.
Третья: потолок и рабочая толщина разные вещи. В калькуляторе мощности лазера на сайте комфортной считается ступень, у которой серийный потолок не меньше чем в 1,7 раза выше нужной толщины. Для 3 кВт это 12 мм по стали, 4–5 мм по нержавейке и 3–4 мм по алюминию. На потолке получается нестабильная врезка, прожоги и перегретая кромка, а запаса на загрязнённую оптику и износ сопла нет.
Пример: 1000 метров реза по нержавейке 4 мм
Допустим, цех получил заказ на 1000 м реза по листу AISI 304 толщиной 4 мм. Сравним три источника по таблицам Raycus: скорость, режим газа и время чистой резки без врезок. Расход азота посчитан по давлению в голове и диаметру сопла калькулятором расхода газа, с поправкой на высоту сопла 0,5 мм.
| 3 кВт | 6 кВт | 12 кВт | |
|---|---|---|---|
| Скорость, м/мин | 6,5 | 12 | 27 |
| Азот, давление, сопло | 14 бар, 2,5 мм | 14 бар, 2,5 мм | 12 бар, 2,0 мм |
| Время резки | 2 ч 34 мин | 1 ч 23 мин | 37 мин |
| Расход азота | 38 м³/ч | 38 м³/ч | 26 м³/ч |
| Азота на 1000 м | 98 м³ | 53 м³ | 16 м³ |
| Стоимость азота при условных 40 ₽/м³ | 3 900 ₽ | 2 100 ₽ | 650 ₽ |
Цена газа в таблице условная, у вас свой договор с поставщиком. Но пропорция от цены не зависит: быстрый станок не только быстрее, он ещё и тратит на метр реза в шесть раз меньше азота, чем источник на 3 кВт, потому что скорость растёт сильнее, чем расход через сопло. Для цеха, где половина заказов — нержавейка, это аргумент в пользу мощного источника, который не виден в паспорте. Подробнее о газе и о том, как считать его на метр, — в статье о газах при лазерной резке.
Открытый стол, сменный стол, кабина
Три конфигурации отвечают на три разных вопроса: как быстро сменить лист, как закрыть луч и как убрать дым.
| Конфигурация | Что даёт | На что смотреть |
|---|---|---|
| Открытый стол | Доступ к листу со всех сторон, меньшая цена и габарит | Луч не закрыт, защита ложится на помещение и очки оператора, вытяжка работает через стол |
| Сменный стол | Один лист режется, второй в это время загружают и разбирают | Нужно место под второй стол, при загрузке подъёмником или краном важна высота потолка |
| Кабина | Закрытая зона резки, дым забирается изнутри, меньше шума | Загрузку ведут через дверь или шторку, с краном кабина требует откатной крыши |
Выигрыш от сменного стола считается просто. Допустим, лист 1500×3000 мм режется 12 минут, а загрузить его и выгрузить детали занимает 6. Без сменного стола станок простаивает треть цикла, со сменным простой почти исчезает, и выработка в смену растёт примерно в полтора раза. Если лист режется час, как на толстой стали, выигрыш в несколько процентов, и станок без второго стола оправдан.
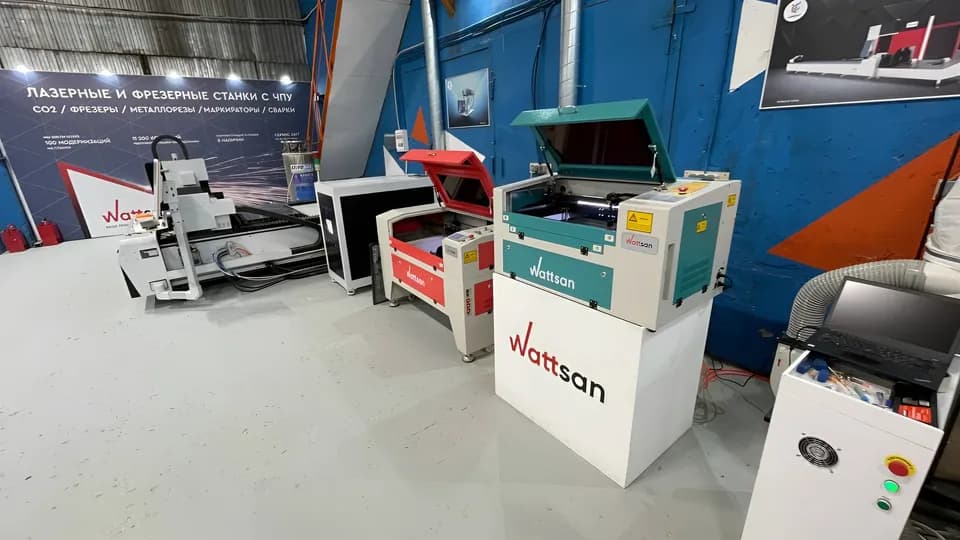
Что из этого есть у реальных станков, видно по линейке производителя. Например, у Wattsan 1530A с полем 1500×3000 мм и источником до 6 кВт кабины и сменного стола нет, а у старшей 1530S, которая рассчитана до 12 кВт, они появляются в исполнениях Tablechange и Tablechange Cabin. Компактная 1313A на 1300×1300 мм тоже выпускается и открытой, и в кабине. Данные взяты с сайта производителя wattsan.com. Максимальная скорость перемещения у 1530A и 1313A — 80 м/мин, у 1530S — 100–120 м/мин, и от неё зависит время на холостые проходы между контурами.
О требованиях к кабине и вытяжке для волоконных станков читайте отдельно, в статье о безопасности при лазерной резке. Излучение около 1 мкм невидимо, и отражение от блестящего листа его не выдаёт.
Как выбрать мощность
Пять шагов от заказов к киловаттам
- 01
Выпишите материалы и толщины
по доле в выручке, а не по единичным заказам. Для каждой толщины возьмите серийный потолок из таблицы выше.
- 02
Умножьте ходовую толщину на 1,7
это минимальный потолок источника. Для нержавейки 4 мм это 6,8, значит смотрим на 3 кВт у Raycus и MAX (потолок 8 мм), но не на 2 кВт (6 мм).
- 03
Посмотрите, чем режете чёрную сталь
кислородом мощность не ускоряется, поэтому для стали до 12 мм переплачивать за шесть киловатт нужно лишь ради нержавейки и алюминия.
- 04
Посчитайте время и газ на метр
калькулятор стоимости резки и калькулятор расхода газа возьмут скорость и давление из тех же таблиц.
- 05
Решите про стол и кабину
по времени загрузки листа и по тому, кто ещё находится в помещении. Бюджет на помещение, электрику и газ собран в статье о стоимости открытия цеха.
Шестой пункт касается уже не станка, а того, кто его запустит. Станок на 6 кВт без аккуратной пусконаладки режет хуже паспорта: растёт расход газа, рвётся кромка, стекло и сопло меняют чаще. Поэтому до оплаты выясните, кто настраивает источник и голову, штатный инженер или приглашённый фрилансер, обучают ли оператора и где лежат запасные части. У продавцов с собственным сервисом, вроде Lasercut, пусконаладка и обучение оператора входят в поставку станков по металлу.
Кроме цены и мощности, считайте время восстановления после поломки: простой станка в сутки стоит заметных денег, часто больше разницы между двумя предложениями. Поэтому спросите, в какой срок продавец по договору реагирует на заявку, есть ли на складе запчасти именно к вашей модели, сколько у него сервис-инженеров и можно ли съездить посмотреть такой станок в работе у действующего клиента.
Частые вопросы
Какая мощность нужна для резки нержавейки 3 мм и 6 мм?
Для 3 мм хватает 2 кВт: потолок 6 мм, скорость по таблице Raycus 5 м/мин. Для 6 мм по правилу 1,7 нужен потолок от 10 мм, то есть 6 кВт: 5 м/мин и потолок 16 мм. Источник на 3 кВт эту толщину тоже режет, на 2,7 м/мин, но запаса у него нет. На 12 кВт та же толщина идёт на 15 м/мин.
Режет ли станок 1,5 кВт сталь 12 мм?
Режет, это серийный потолок для 1,5 кВт по обеим таблицам, но на скорости около 0,8–0,9 м/мин. Для разовых заготовок подходит, для постоянной работы лучше взять 3 кВт.
Почему алюминий требует больше мощности, чем сталь?
Алюминий хуже поглощает излучение и лучше проводит тепло, а режут его азотом без экзотермической реакции окисления, которая помогает стали. Поэтому потолок по алюминию у каждого источника ниже: 6 мм у 3 кВт против 20 мм у стали.
Можно ли взять станок «с запасом» по мощности?
Можно, но запас стоит денег и не всегда ускоряет работу. На тонкой стали с кислородом шесть киловатт не дают выигрыша против трёх. Запас мощности окупается на нержавейке, алюминии и толстом листе.
Сколько занимает пусконаладка волоконного станка?
По данным сервисной службы Lasercut, обычно один-два дня, а для станка со сменным столом, кабиной или поворотной осью три-четыре. Заранее нужно подготовить место, стабилизатор напряжения и заземление: без них мастер не начнёт.
Источники
- Параметры резки для волоконных лазеров RAYCUS 1,5–20 кВт ↗ — Raycus, публикация PureLogic
- Fiber laser cutting parameter 1000W–4000W, summary ↗ — MAX Photonics, публикация LightObject, без даты
- High-power CW fiber lasers, YLS series ↗ — IPG Photonics
- Wattsan fiber laser metal cutters ↗ — и Wattsan 1530 A — сравнение серий, wattsan.com
- Laser cutting thickness and speed chart ↗ — Raymond Laser, предельные толщины по мощности
- OSHA Technical Manual, Section III, Chapter 6: Laser Hazards ↗ — OSHA

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Оптоволоконные станки для резки металла
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий