Кратко
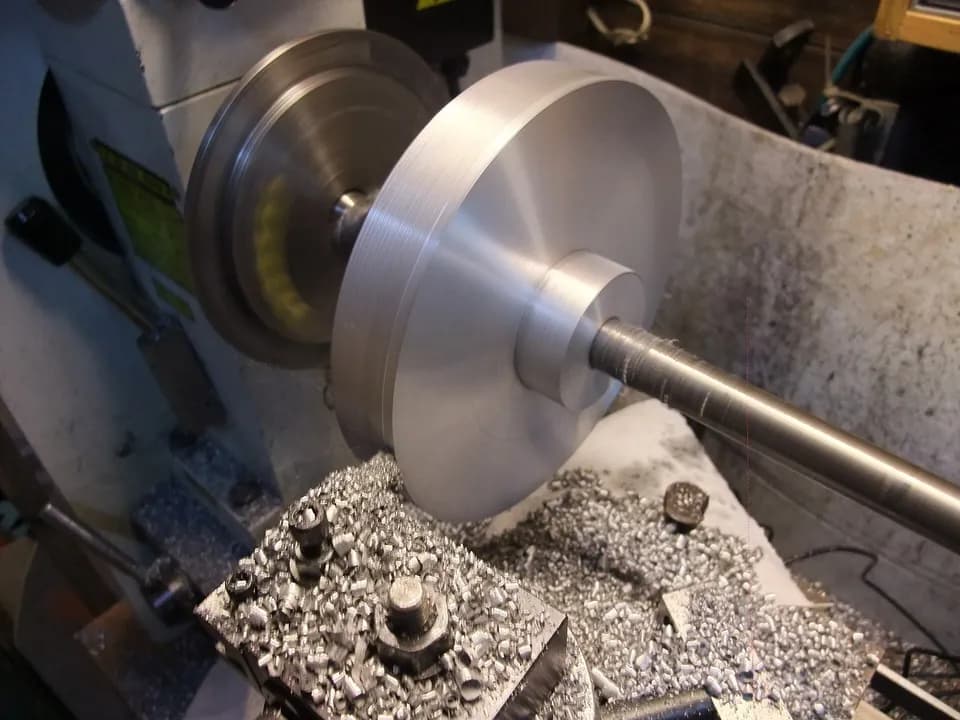
Вал обычно точат из круглого проката стали 45 или 40Х в центрах на токарном станке, фрезеруют шпоночные пазы, при необходимости закаливают шейки ТВЧ и шлифуют посадочные поверхности. Точением получают 8–9-й квалитет и Ra 1,6–3,2 мкм, шлифованием — 6-й квалитет и Ra 0,4–0,8 мкм, которые нужны под подшипники.
- Типовой материал — сталь 45 для умеренных нагрузок и 40Х для нагруженных валов. Обе стали улучшают, а шейки, которые работают на износ, закаливают ТВЧ.
- Маршрут почти всегда одинаковый: отрезка, торцовка и центровка, черновое и чистовое точение в центрах, пазы и резьбы, термообработка, шлифование посадочных шеек.
- Токарный станок даёт 8–9-й квалитет. Посадки под подшипники k6 и js6 требуют 6-го квалитета, его надёжно получают шлифованием.
- По ГОСТ 3325-85 шероховатость шеек под подшипники класса 0 диаметром до 80 мм — не грубее Ra 1,25 мкм, для классов 6 и 5 — Ra 0,63 мкм.
- Длинный тонкий вал прогибается под резцом. Если длина больше 10–12 диаметров, его точат с люнетом.
Вал и ось: в чём разница
Обе детали похожи внешне, но нагружены по-разному, и от этого зависят материал и требования чертежа.
Конструктивно валы бывают гладкими и ступенчатыми, сплошными и полыми. Встречаются валы-шестерни, у которых зубчатый венец нарезан прямо на валу, и шлицевые валы. Самый частый случай в машиностроении — ступенчатый вал. На его ступенях сидят подшипники, зубчатые колёса, шкивы и муфты, а уступы фиксируют их вдоль оси.
Из чего делают валы
Вал редко ломается от разовой перегрузки. Чаще он разрушается от усталости: изгиб меняет знак на каждом обороте, и трещина растёт от канавки, галтели или шпоночного паза. Поэтому для валов берут стали, которые хорошо принимают термообработку и держат переменную нагрузку.
| Сталь | Обработка | Твёрдость | Где применяют |
|---|---|---|---|
| 45 | Улучшение (закалка и высокий отпуск) | около 230–260 HB | Валы редукторов и приводов при умеренных нагрузках, оси |
| 45 | Улучшение и закалка ТВЧ шеек | 45–55 HRC на шейках | Валы с шейками под подшипники и уплотнения, которые изнашиваются |
| 40Х | Улучшение | около 270–300 HB | Нагруженные валы, шпиндели, валы-шестерни |
| 40Х | Улучшение и закалка ТВЧ | 45–50 HRC на шейках | Валы коробок передач, шлицевые валы |
| 18ХГТ, 20Х | Цементация, закалка, низкий отпуск | 56–62 HRC на поверхности | Валы-шестерни, червячные валы, шлицевые валы с высоким износом |
| 40ХН2МА | Улучшение | около 300–320 HB | Крупные ответственные валы, коленчатые валы |
| Ст3, сталь 20 | Без термообработки | — | Ненагруженные оси, валики, распорки |
Диапазоны твёрдости взяты из справочных таблиц для проектирования деталей машин. Конкретное значение задаёт конструктор на чертеже, и термист подбирает под него режим отпуска.
Нержавеющие стали (12Х18Н10Т, 20Х13) идут на валы насосов и пищевого оборудования, где важна коррозионная стойкость. Алюминиевые сплавы вроде Д16Т — на лёгкие оси приборов и роликов, где нагрузка мала, а масса имеет значение.
Заготовка: прокат или поковка
Для большинства валов заготовкой служит горячекатаный круг по ГОСТ 2590 или калиброванный пруток. Диаметр проката выбирают по самой толстой ступени плюс припуск на обработку. Если ступени мало отличаются по диаметру, это самый дешёвый вариант: в стружку уходит немного металла.
Когда у вала есть фланец или бурт намного толще остальных ступеней, выгоднее поковка или штамповка. Точить из круга под диаметр фланца — значит превратить в стружку большую часть заготовки и потратить часы станка. У поковки есть ещё одно преимущество: волокна металла идут вдоль контура детали, и выносливость вала выше. В единичном производстве поковку заказывают редко, в серии она окупается.
Массу заготовки и долю металла, которая уйдёт в стружку, удобно оценить в калькуляторе веса металла: посчитайте круг под самую толстую ступень и сравните с массой готовой детали.
Маршрут обработки
Ниже типовая последовательность для ступенчатого вала со шпоночными пазами и закалёнными шейками. В конкретном цехе операции могут объединяться: на токарном центре с приводным инструментом паз фрезеруют без перестановки детали на другой станок.
Как обрабатывают ступенчатый вал
- 01
Отрезка заготовки
ленточной пилой или на отрезном станке с припуском на торцовку.
- 02
Торцовка и центровка
торцы подрезают в размер по длине и сверлят центровые отверстия по ГОСТ 14034. От оси центров дальше отсчитываются все диаметры, поэтому центровку делают аккуратно и защищают от забоин.
- 03
Черновое точение
снимают основной припуск со всех ступеней, оставляя запас на чистовую обработку и термическое коробление.
- 04
Улучшение
если заготовку не купили уже улучшенной, её закаливают и отпускают после черновой обработки. После термообработки вал может повести, и чистовой проход это исправит.
- 05
Чистовое точение
ступени выводят в размер, точат галтели, фаски, канавки для выхода шлифовального круга, нарезают резьбы.
- 06
Фрезерование пазов и шлицев
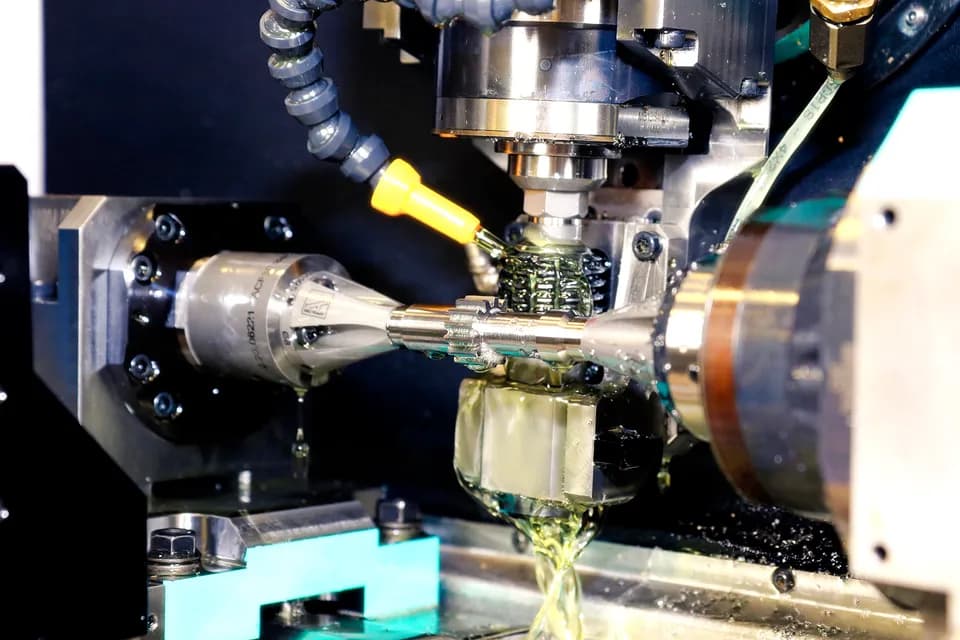
шпоночные пазы фрезеруют концевой или дисковой фрезой, шлицы нарезают червячной шлицевой фрезой.
- 07
Закалка ТВЧ шеек
индуктор нагревает только поверхностный слой нужных участков, сердцевина остаётся вязкой.
- 08
Шлифование
посадочные шейки шлифуют в центрах на круглошлифовальном станке до окончательного размера.
- 09
Контроль
диаметры микрометром или скобой, биение шеек индикатором относительно оси центров, твёрдость твердомером на шейках.
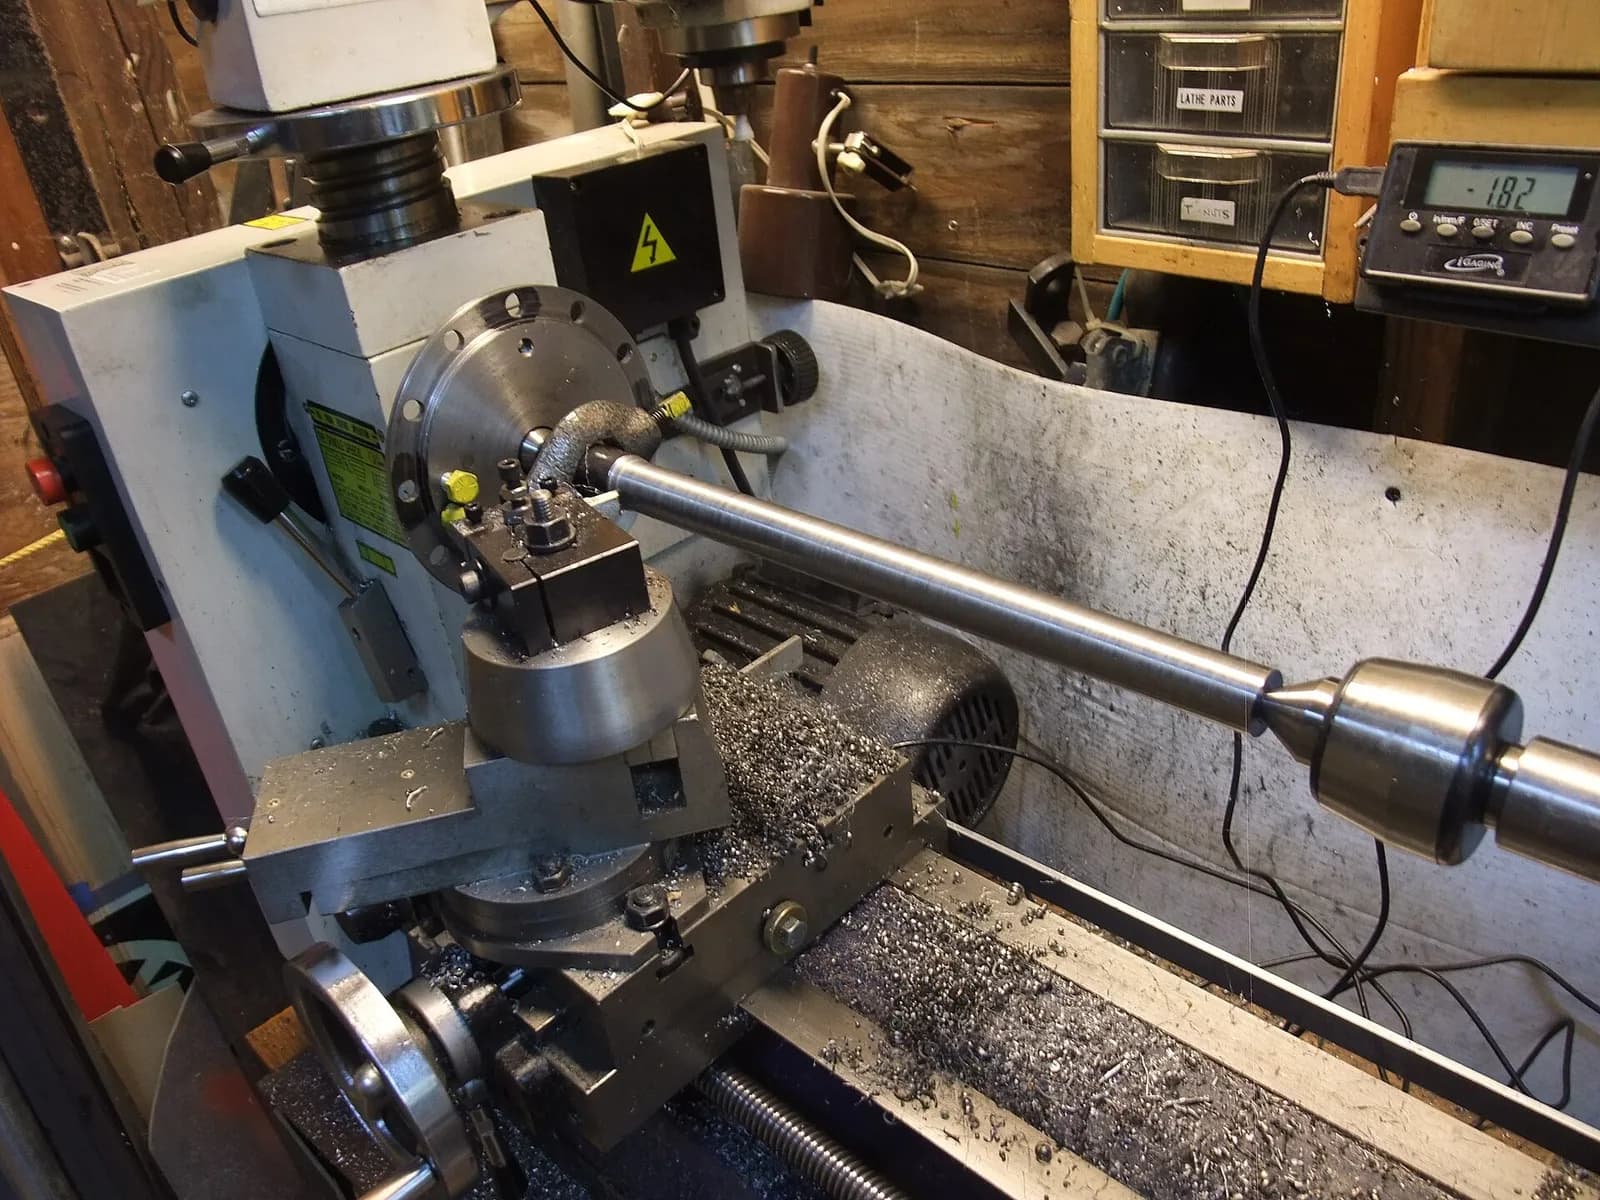
Точение валов в центрах повторяет одну идею: деталь всё время базируется на одной и той же оси. Если бы вал переставляли в патроне, каждая перестановка добавляла бы погрешность, и соосность шеек под два подшипника быстро ушла бы из допуска. Поводковый патрон или хомутик передаёт вращение от шпинделя, а задний центр держит второй конец.
Точность и шероховатость по операциям
Каждый метод обработки экономично даёт определённый квалитет. Получить точнее можно, но стоит это непропорционально дороже, поэтому технолог подбирает операцию под допуск из чертежа.
| Операция | Квалитет | Шероховатость Ra, мкм |
|---|---|---|
| Черновое точение | IT12–IT14 | 12,5–25 |
| Получистовое точение | IT10–IT11 | 3,2–6,3 |
| Чистовое точение | IT8–IT9 | 1,6–3,2 |
| Тонкое точение | IT6–IT7 | 0,4–0,8 |
| Предварительное шлифование | IT8–IT9 | 1,6–3,2 |
| Чистовое шлифование | IT6–IT7 | 0,4–0,8 |
| Тонкое шлифование | IT5 | 0,1–0,2 |
Значения — средние по справочникам технолога-машиностроителя, на конкретном станке и материале они сдвигаются. Современный токарный станок с ЧПУ на незакалённой стали держит и 7-й квалитет, но закалённую шейку под подшипник всё равно приходится шлифовать: резцом твёрдую поверхность до HRC 50 в серии обрабатывать дорого.
Что означают квалитеты и как они складываются в посадку, разобрано в справочнике допусков и посадок.
Шейки под подшипники
Шейка под подшипник качения — самое ответственное место вала. Поле допуска выбирают по ГОСТ 3325-85 в зависимости от нагрузки и класса подшипника. Для вращающегося вала с внутренним кольцом обычно применяют k6, js6 или m6. Тот же стандарт ограничивает шероховатость.
| Класс точности подшипника | Ra шейки вала, диаметр до 80 мм | Ra шейки вала, диаметр 80–500 мм | Ra опорного торца заплечика, до 80 мм |
|---|---|---|---|
| 0 | 1,25 | 2,5 | 2,5 |
| 6 и 5 | 0,63 | 1,25 | 1,25 |
| 4 | 0,32 | 0,63 | 1,25 |
Шероховатость в мкм, данные по ГОСТ 3325-85. В стандарте также заданы допуски круглости и профиля продольного сечения шеек и биения заплечиков: при слишком грубой форме тонкое внутреннее кольцо подшипника повторяет её и быстро изнашивается.
Длинные и нежёсткие валы
Когда вал длинный и тонкий, резец отжимает его от себя, и в середине диаметр получается больше, чем у центров: деталь превращается в бочку. К тому же вал вибрирует, и на поверхности появляются следы дробления.
Для таких деталей применяют люнеты. Неподвижный люнет крепят на станине, его три кулачка или ролика поддерживают вал в средней части. Подвижный люнет ставят на суппорт, он идёт рядом с резцом и гасит отжим прямо в зоне резания. Люнет становится обязательным, когда длина вала больше 10–12 диаметров.
С длинными валами я всегда закладываю отдельный проход на выравнивание после термообработки. Вал из 40Х длиной метр после закалки может повести на несколько десятых, и если припуск под шлифование оставили впритык, шейка просто не выйдет в размер. Вторая частая ошибка — сильный зажим задним центром. Вал греется от резания, удлиняется, и центр начинает его гнуть.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Ещё несколько приёмов помогают держать размер: малая глубина резания на чистовом проходе, острый резец с положительным передним углом, обильная СОЖ, чтобы вал не нагревался, и плавающий задний центр, который компенсирует тепловое удлинение.
На каких станках делают валы
- Токарный станок с ЧПУ — основная машина для валов любой серийности. Программа держит размеры от детали к детали, а цикл обработки ступеней пишется за минуты. Подробнее о станках в разделе токарных станков с ЧПУ.
- Токарный центр с приводным инструментом и осью C — фрезерует шпоночные пазы, лыски и радиальные отверстия за тот же установ, что и точение. Для валов со сложными элементами отдельная фрезерная операция не нужна.
- Токарный автомат продольного точения (швейцарского типа) — для мелких длинных деталей из прутка: осей приборов, штифтов, валиков. Заготовка подаётся через направляющую втулку, резец всегда работает рядом с опорой, и поэтому тонкую деталь не отжимает.
- Круглошлифовальный станок — финишная обработка шеек в центрах.
- Бесцентровошлифовальный станок — серийные гладкие валики и оси без уступов. Деталь лежит на ноже между двумя кругами, и центровые отверстия ей не нужны.
- Фрезерный станок или шпоночно-фрезерный полуавтомат — пазы, если токарный станок не умеет фрезеровать.
Управляющую программу для ступенчатого вала технолог пишет вручную в G-коде или получает из CAM-системы. С чего начинать разбираться в командах, показано в отдельном материале.
Что указать в чертеже вала
Резьбы на концах вала обозначают по ГОСТ 8724 и проверяют, хватает ли длины для выхода резьбового резца или канавки. Размеры метрических резьб и шагов собраны в справочнике метрической резьбы. Галтели в местах перехода ступеней задают радиусом, потому что острый угол на нагруженном валу концентрирует напряжения и становится вероятным местом усталостной трещины.
Частые вопросы
Можно ли сделать вал без шлифования?
Можно, если на нём нет посадок точнее 7-го квалитета и закалённых шеек. Валы под подшипники скольжения, ролики конвейеров, оси с зазором часто заканчивают чистовым или тонким точением. Шейки под подшипники качения с посадкой k6 и шероховатостью Ra 0,63–1,25 мкм стабильнее получать шлифованием.
Когда закаливать вал: до или после токарной обработки?
Улучшение делают до чистовой обработки, чтобы снять коробление следующим проходом. Поверхностную закалку ТВЧ или цементацию делают после чистового точения, оставив припуск под шлифование: закалённую поверхность потом только шлифуют.
Почему на чертеже требуют биение, если диаметры и так в допуске?
Две шейки могут иметь правильный диаметр, но не лежать на одной оси. Тогда подшипники работают с перекосом, вал бьёт и шумит. Биение относительно общей оси проверяет именно соосность, а диаметр её не гарантирует.
Из чего сделать вал, если нет 40Х?
Для валов средней нагруженности сталь 45 с улучшением и закалкой ТВЧ шеек часто достаточна. Замену марки должен подтвердить конструктор расчётом на прочность и выносливость, особенно если вал передаёт большой момент или работает с ударами.
Источники
- ГОСТ 3325-85. Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов ↗ — текст стандарта
- Шероховатость посадочных и опорных торцовых поверхностей ↗ — Московский подшипниковый завод № 7, таблицы по ГОСТ 3325
- Экономическая точность обработки ↗ — учебник «Технология машиностроения», Studme
- Вал (техника) ↗ — Википедия
- Квалитет ↗ — Википедия
- Steady rest ↗ — Wikipedia
- General turning ↗ — Sandvik Coromant, база знаний
Фото: David English / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Валы и оси
Все →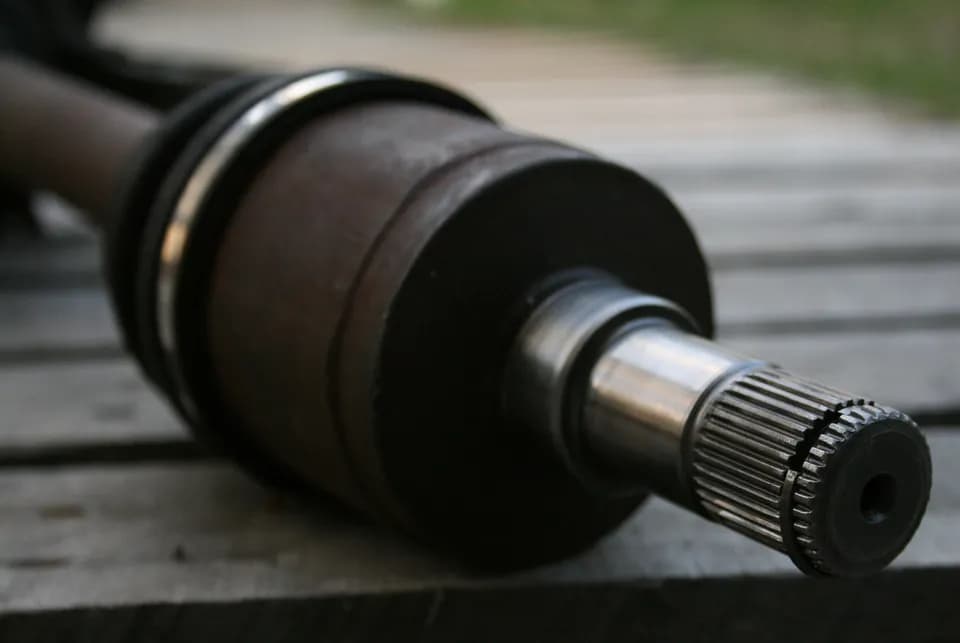

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий