Кратко
Большинство стальных шестерён нарезают червячной фрезой на зубофрезерном станке методом обката: это даёт 7–9-ю степень точности по ГОСТ 1643-81. Внутренние зубья и венцы рядом с буртом долбят. Материал — стали 45 и 40Х с улучшением или закалкой ТВЧ, для тяжёлых передач 18ХГТ и 20ХН3А с цементацией и последующим зубошлифованием.
- Основной метод нарезания цилиндрических колёс — зубофрезерование червячной фрезой. Класс фрезы по ГОСТ 9324-80 задаёт достижимую точность: АА — 7-я степень, А — 8-я, В — 9-я.
- Зубодолбление нужно для внутренних зубьев и блочных колёс, где венцы стоят близко друг к другу и червячная фреза не проходит.
- Улучшенные стали 45 и 40Х нарезают в окончательный размер. Закалённые ТВЧ и цементованные колёса коробит, поэтому точные передачи после термообработки шлифуют.
- Капролоновая шестерня работает при малых нагрузках и скоростях, до +70 °C, в паре со стальной. Для силовой передачи и точного позиционирования она не подходит.
Что определяет технологию
Перед тем как выбирать станок и инструмент, технолог смотрит на четыре параметра чертежа.
Размеры связаны с модулем m и числом зубьев z просто: делительный диаметр равен m·z, наружный m·(z+2), а глубина врезания составляет около 2,25·m. Модуль неизвестной шестерни находят по высоте зуба, поделив её на 2,2–2,25, или по межосевому расстоянию. Набор из восьми модульных дисковых фрез подбирают по числу зубьев колеса.
Степень точности. ГОСТ 1643-81 устанавливает 12 степеней точности цилиндрических передач, 1-я самая точная. Общее машиностроение работает в основном с 7–9-й степенями: редукторы общего назначения, станочные коробки, приводы конвейеров. Скоростные и малошумные передачи требуют 5–6-й степени, а их без шлифования зубьев не получить.
Тип колеса. Прямозубое или косозубое, с наружными или внутренними зубьями, одиночный венец или блок из нескольких венцов, колесо на ступице или вал-шестерня.
Твёрдость зубьев. Колёса твёрдостью до 350 HB нарезают в окончательный размер после улучшения. Колёса твёрдостью 45–62 HRC нарезают до закалки, а после неё доводят шлифованием или оставляют как есть, если допускает степень точности.
Подготовка заготовки
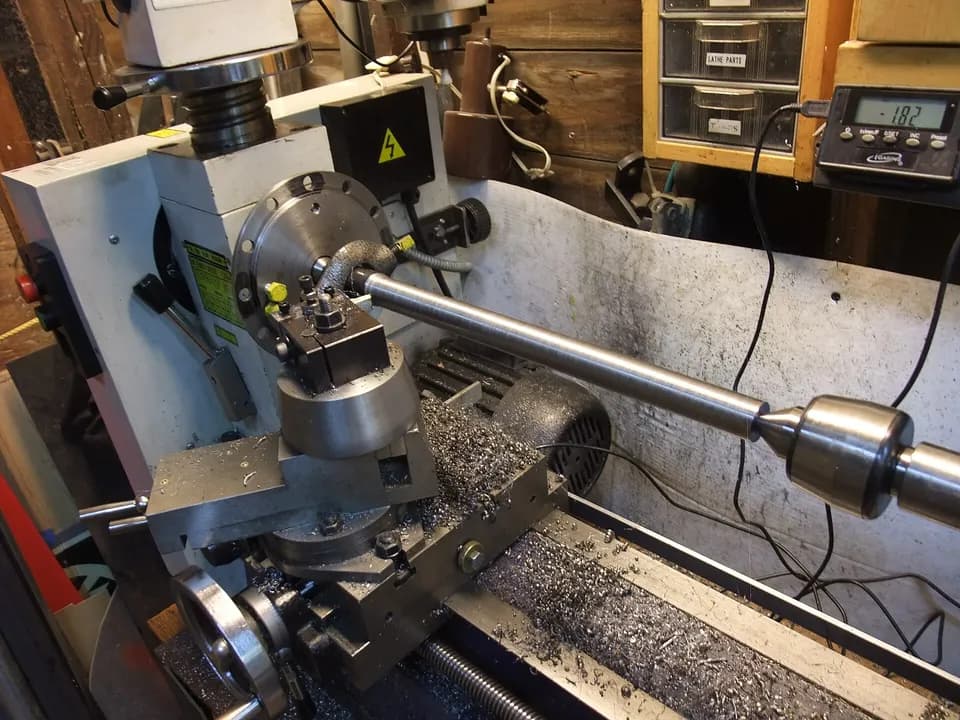
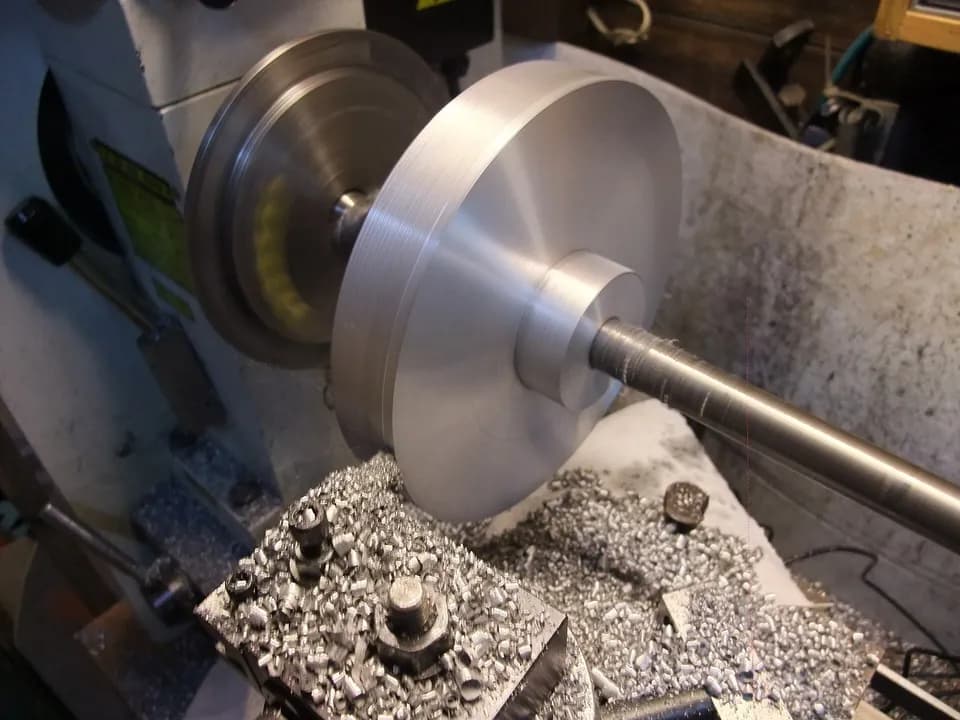
Заготовку колеса точат на токарном станке: наружный диаметр (по нему потом контролируют высоту зуба), посадочное отверстие с допуском обычно по H7 и базовый торец. Отверстие и торец обрабатывают за один установ. Именно они базируют колесо на оправке зубофрезерного станка, и если торец не перпендикулярен оси, зубья получатся с перекосом.
Шпоночный паз в отверстии долбят на долбёжном станке или протягивают. Шлицевое отверстие в серии протягивают, в единичном производстве долбят. Вал-шестерню обрабатывают в центрах, так же как обычный вал.
Методы нарезания зубьев
Зубофрезерование червячной фрезой
Червячная фреза похожа на винт с прорезанными поперёк канавками. Станок вращает фрезу и заготовку согласованно, как червяк и червячное колесо, и при каждом обороте фреза срезает материал во впадинах. Профиль зуба получается методом обката, огибанием, поэтому одна фреза данного модуля нарезает колёса с любым числом зубьев, прямые и косые.
Метод быстрый и дешёвый по сравнению с другими способами нарезания и подходит для единичных колёс и для серий. Точность определяет класс фрезы.
| Класс червячной фрезы по ГОСТ 9324-80 | Степень точности колеса по ГОСТ 1643-81 |
|---|---|
| ААА | 5–6 |
| АА | 7 |
| А | 8 |
| В | 9 |
| С | 10 |
Ограничения: червячная фреза не нарезает внутренние зубья, а у колеса с буртом или соседним венцом ей нужно место для выхода. Многозаходные фрезы производительнее однозаходных, но менее точны.
Зубодолбление
Долбяк — инструмент в форме зубчатого колеса с режущими кромками. Он совершает возвратно-поступательное движение вдоль оси заготовки и одновременно обкатывается с ней. Долбление нарезает то, что недоступно фрезе: внутренние зубья, блочные колёса с близкими венцами, зубчатые венцы рядом с буртом. По производительности оно обычно уступает зубофрезерованию на колёсах, которые можно сделать обоими способами.
Нарезание дисковой модульной фрезой
На универсальном фрезерном станке с делительной головкой каждую впадину прорезают дисковой фрезой с профилем зуба, затем поворачивают заготовку на один зуб. Метод медленный и неточный, потому что профиль фрезы рассчитан на определённый диапазон чисел зубьев. Его применяют в ремонте, когда зубофрезерного станка нет, а колесо нужно одно.
Отделка: шевингование, шлифование, хонингование
Шевингование — отделка боковых поверхностей зубьев шевером, колесом с прорезанными на зубьях канавками. Шевер снимает тонкую стружку, исправляет погрешности профиля и шага после фрезерования. Делают его до термообработки, по сырому металлу. Метод массовый в автомобильных коробках передач.
Зубошлифование — обработка закалённых зубьев абразивным кругом. Это единственный надёжный способ получить 4–6-ю степень точности после цементации, потому что термообработка коробит колесо, и предварительно нарезанный профиль искажается.
Зубохонингование — доводка зубьев абразивным хоном после закалки. Улучшает шероховатость и снижает шум передачи.
| Метод | Типичная степень точности по ГОСТ 1643-81 | Когда применяют |
|---|---|---|
| Дисковая модульная фреза | 9–10 и грубее | Ремонт, единичные колёса |
| Зубофрезерование червячной фрезой | 7–9 | Основной метод для наружных колёс |
| Зубодолбление | 7–8 | Внутренние зубья, блочные колёса |
| Шевингование | 6–7 | Отделка незакалённых колёс в серии |
| Зубошлифование | 4–6 | Закалённые точные и скоростные передачи |
Диапазоны — по справочникам и учебникам технологии машиностроения. На конкретном станке и инструменте результат может отличаться на степень в любую сторону.
Материалы и термообработка
Выбор материала начинается с нагрузки на зуб. Контактная прочность растёт с твёрдостью поверхности, поэтому при той же передаваемой мощности колесо из цементованной стали получается в разы компактнее, чем из улучшенной.
| Сталь | Обработка | Твёрдость зубьев | Где применяют |
|---|---|---|---|
| 45 | Улучшение | около 235–262 HB | Тихоходные передачи, колёса больших диаметров |
| 45 | Улучшение и закалка ТВЧ | 45–55 HRC | Средненагруженные передачи, шестерни станочных коробок |
| 40Х | Улучшение | около 269–302 HB | Редукторы общего назначения с повышенной нагрузкой |
| 40Х | Улучшение и закалка ТВЧ | 45–50 HRC | Нагруженные колёса средних размеров |
| 18ХГТ | Цементация, закалка, низкий отпуск | 56–62 HRC | Колёса коробок передач, тяжёлые редукторы |
| 20ХН3А | Цементация, закалка, низкий отпуск | 56–62 HRC | Тяжелонагруженные колёса с ударами, крупные модули |
Значения твёрдости взяты из справочных таблиц по проектированию зубчатых передач и сопоставлены с данными японского производителя KHK для аналогичных сталей S45C, SCM440 и SCM415. В паре улучшенных колёс шестерню обычно делают твёрже колеса на 20–50 HB: у неё больше циклов нагружения, и так зубья прирабатываются равномерно.
Закалка ТВЧ. Индуктор нагревает поверхность зубьев током высокой частоты, затем зубья охлаждают. Твёрдый слой получается только снаружи, сердцевина остаётся вязкой после улучшения. Подходит для сталей с содержанием углерода от 0,3 %, то есть 45 и 40Х. При мелком модуле зуб прокаливается насквозь и становится хрупким, это учитывают при выборе режима.
Цементация. Деталь из низкоуглеродистой легированной стали насыщают углеродом в поверхностном слое, затем закаливают и низко отпускают. Поверхность получает 56–62 HRC, сердцевина остаётся прочной и вязкой. Глубина слоя у колёс средних модулей — порядка 1 мм. Цементация даёт лучшее сочетание износостойкости и сопротивления изломам зуба, но колесо после неё заметно коробит. Подробнее о видах термообработки — в разделе термообработки и покрытий.
Маршрут цементованной шестерни 6-й степени точности
- 01
Токарная обработка заготовки
с припуском на шлифование отверстия и торцов.
- 02
Зубофрезерование
с припуском на зубошлифование по боковым сторонам зубьев.
- 03
Цементация, закалка и низкий отпуск
участки, которые должны остаться мягкими (резьбы, шпоночные пазы), защищают обмазкой или омеднением либо обрабатывают после цементации до закалки.
- 04
Шлифование отверстия и базового торца
восстанавливают базы, которые повело при термообработке.
- 05
Зубошлифование
от исправленных баз выводят профиль зубьев в окончательный размер.
- 06
Контроль
длина общей нормали, биение зубчатого венца, пятно контакта на контрольном колесе.
Самая дорогая ошибка в шестернях — заказать цементацию, а шлифование не предусмотреть. Колесо 7-й степени после печи легко уходит на степень-две грубее, передача шумит, и переделать уже нельзя: закалённый зуб фрезой не возьмёшь. Если шлифовать нечем, лучше остаться на улучшенной 40Х и посчитать передачу с большим модулем.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Когда можно сделать шестерню из капролона
Капролон, литой полиамид 6, хорошо обрабатывается резанием, и шестерню из него нарезают на том же оборудовании, что и стальную. Его выбирают, когда нужна тихая передача без смазки или когда стальная шестерня в паре быстро изнашивает дорогую деталь.
Условия, при которых капролоновая шестерня работает долго:
- Нагрузка небольшая. Прочность капролона при изгибе — порядка 80 МПа, в разы ниже, чем у улучшенной стали. При той же нагрузке зуб должен быть крупнее, поэтому модуль капролонового колеса обычно берут больше, чем у стального.
- Скорость невелика. Полимер плохо отводит тепло, а на высокой скорости зуб греется от трения и гистерезиса.
- Температура до +70 °C. Такую рабочую температуру дают для типового капролона, отдельные марки выдерживают больше.
- В паре со стальной шестернёй. Сталь отводит тепло из зоны контакта. Пара двух полимерных колёс греется сильнее.
- Размеры могут меняться. Полиамид впитывает влагу, и отверстие, диаметр и боковой зазор в зацеплении меняются. Заложите больший боковой зазор и, если колесо крупное, делайте его на металлической ступице.
Шестерня из капролона
Плюсы
- Работает тихо и гасит удары
- Может работать без смазки или с минимальной смазкой
- Не изнашивает сопряжённое стальное колесо
- Легче стального колеса в шесть-семь раз
Минусы
- Низкая нагрузочная способность, нужен больший модуль
- Рабочая температура ограничена
- Меняет размеры от влаги и температуры
- Не годится для передач, где важна точность положения
Типичные места для капролоновых шестерён — приводы конвейеров и транспортёров, пищевое и упаковочное оборудование, механизмы с ручным приводом, ремонт сельхозтехники, где стальное колесо в паре дорогое и его хотят сберечь.
Звёздочки и шкивы
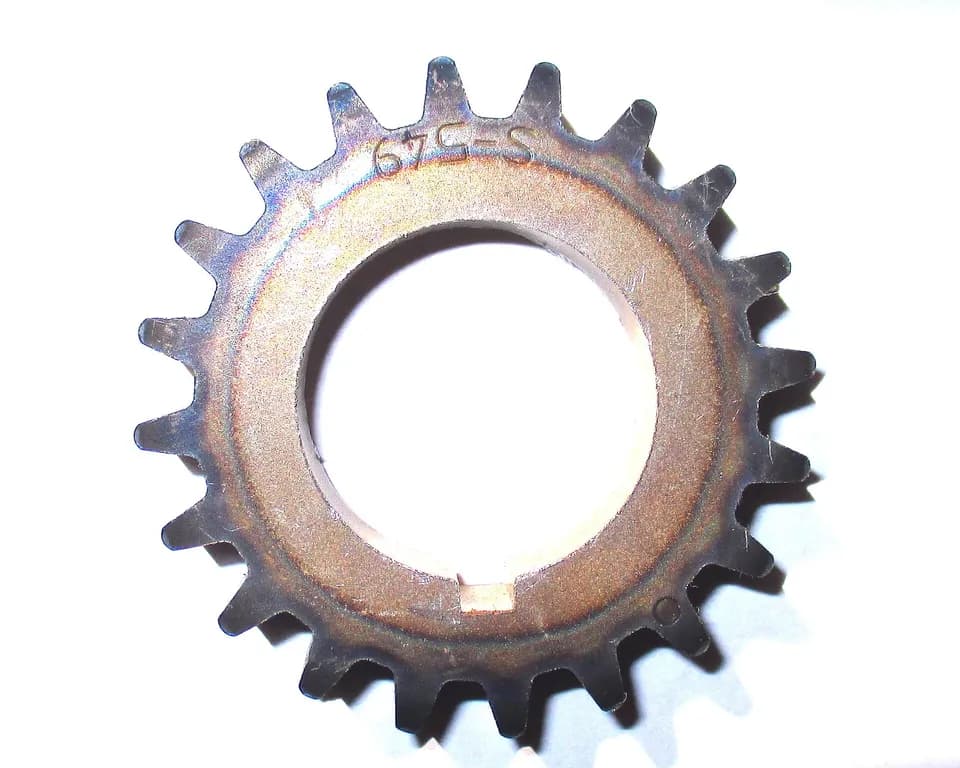
Эти детали той же подтемы делаются проще. Звёздочки под приводные роликовые цепи имеют профиль зуба по ГОСТ 591-69. В единичном производстве их часто вырезают из листа лазером или плазмой, затем растачивают ступицу и, если нужно, закаливают зубья ТВЧ. В серии зубья нарезают червячной фрезой со специальным профилем. Шкивы клиноремённых передач точат на токарном станке: профиль канавок для ремней нормальных сечений задаёт ГОСТ 20889-88. Крупные шкивы отливают из чугуна, мелкие точат из стали или алюминиевого сплава.
Частые вопросы
Можно ли нарезать шестерню на обычном фрезерном станке с ЧПУ?
Можно, если станок трёх- или четырёхосевой с поворотной осью: профиль зуба фрезеруют концевой фрезой по траектории из CAM-системы. Это медленно и даёт невысокую точность, поэтому подходит для единичных колёс, прототипов и крупных модулей, а не для серий.
Чем зубофрезерование отличается от долбления?
Червячная фреза работает непрерывно и поэтому производительнее. Долбяк движется возвратно-поступательно, зато нарезает внутренние зубья и колёса рядом с буртом, куда фреза не проходит.
Обязательно ли шлифовать закалённую шестерню?
Нет, если передача тихоходная и допускает 8–9-ю степень точности. Колёса с закалкой ТВЧ после улучшения часто оставляют без шлифования. Цементованные колёса точных и скоростных передач шлифуют почти всегда.
Можно ли заменить стальную шестерню капролоновой при ремонте?
Только если передача мало нагружена и работает медленно. Капролоновая шестерня с тем же модулем, что и стальная, выдержит заметно меньшую нагрузку. Для силовых передач редукторов замену нужно проверить расчётом.
Источники
- ГОСТ 9324-80. Фрезы червячные чистовые однозаходные для цилиндрических зубчатых колёс с эвольвентным профилем ↗ — текст стандарта, «Ринком»
- Зубофрезерование ↗ — Википедия
- Шевингование ↗ — Википедия
- Hobbing ↗ — и Gear shaping — Wikipedia
- Know about type and strength of gear material ↗ — KHK Gears
- Materials for gears and heat treatment ↗ — KHK Gears
- Капролон ↗ — Википедия
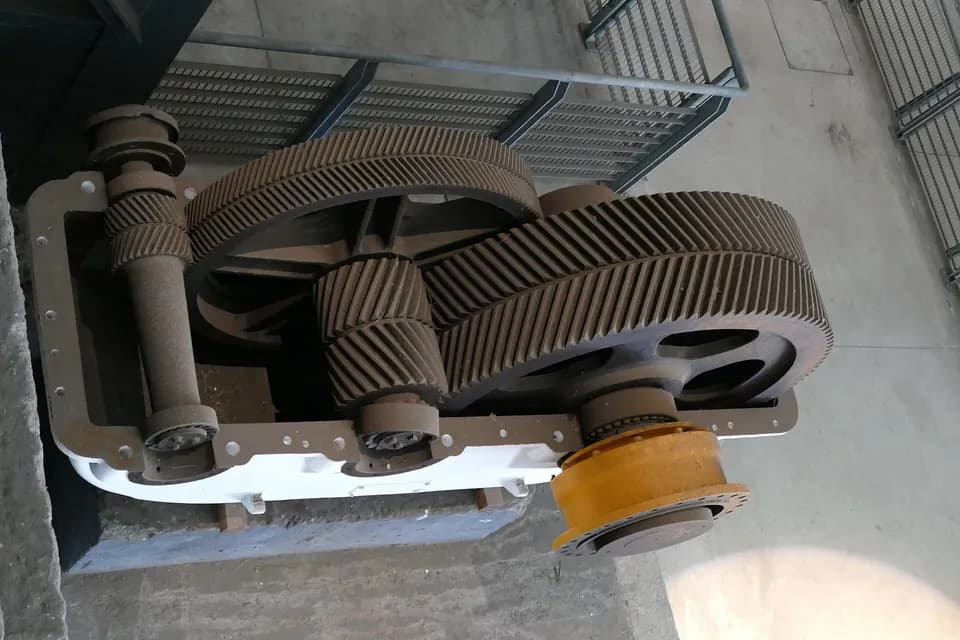
Фото: Affoltergroup / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Шестерни, звёздочки и шкивы
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий