Кратко
Диаметр шкива зубчатого ремня равен числу зубьев, умноженному на шаг и делённому на π: для 20 зубьев профиля HTD 5M это 31,83 мм по делительной линии и 30,69 мм по наружной. Звёздочка роликовой цепи считается по формуле d = p / sin(180°/z). Профиль и шаг должны совпасть с ремнём или цепью, иначе передача выйдет из строя за часы.
- Профиль ремня и шкива подбирают парой. У T5, AT5 и HTD 5M шаг одинаковый, 5 мм, но форма зуба разная, и ремень на чужом шкиве быстро изнашивается.
- Делительный диаметр шкива d = z · p / π. Наружный диаметр меньше его примерно на 1,14 мм для HTD 5M, поправка зависит от профиля.
- Звёздочка роликовой цепи считается по формуле d = p / sin(180°/z). Цепи по ГОСТ 13568 имеют шаг 12,7; 15,875; 19,05 и 25,4 мм и далее.
- С 1 января 2020 года ГОСТ 13568-97 заменён ГОСТ 13568-2017, а профиль зуба звёздочки по-прежнему задаёт ГОСТ 591-69.
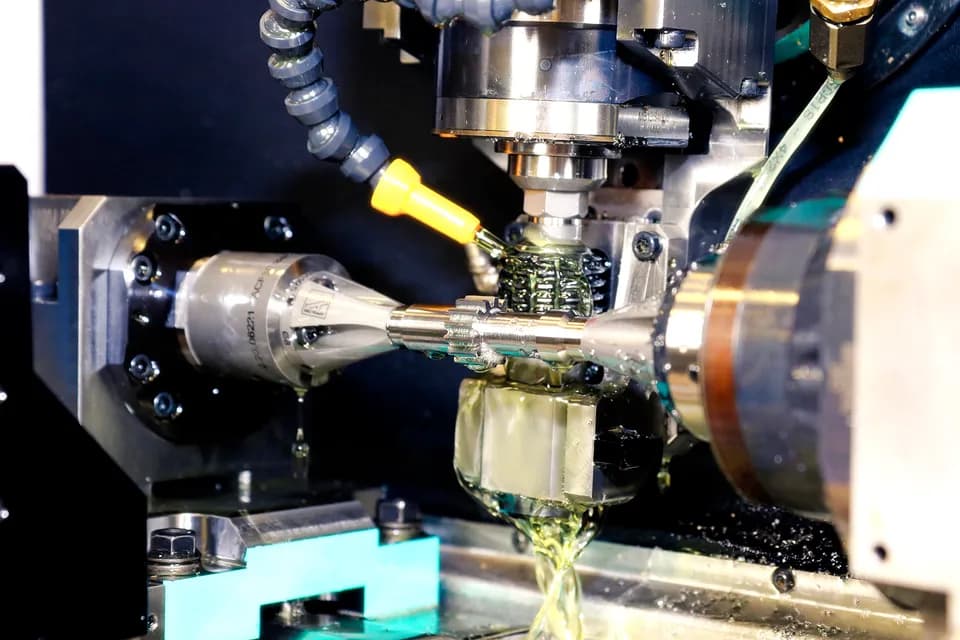
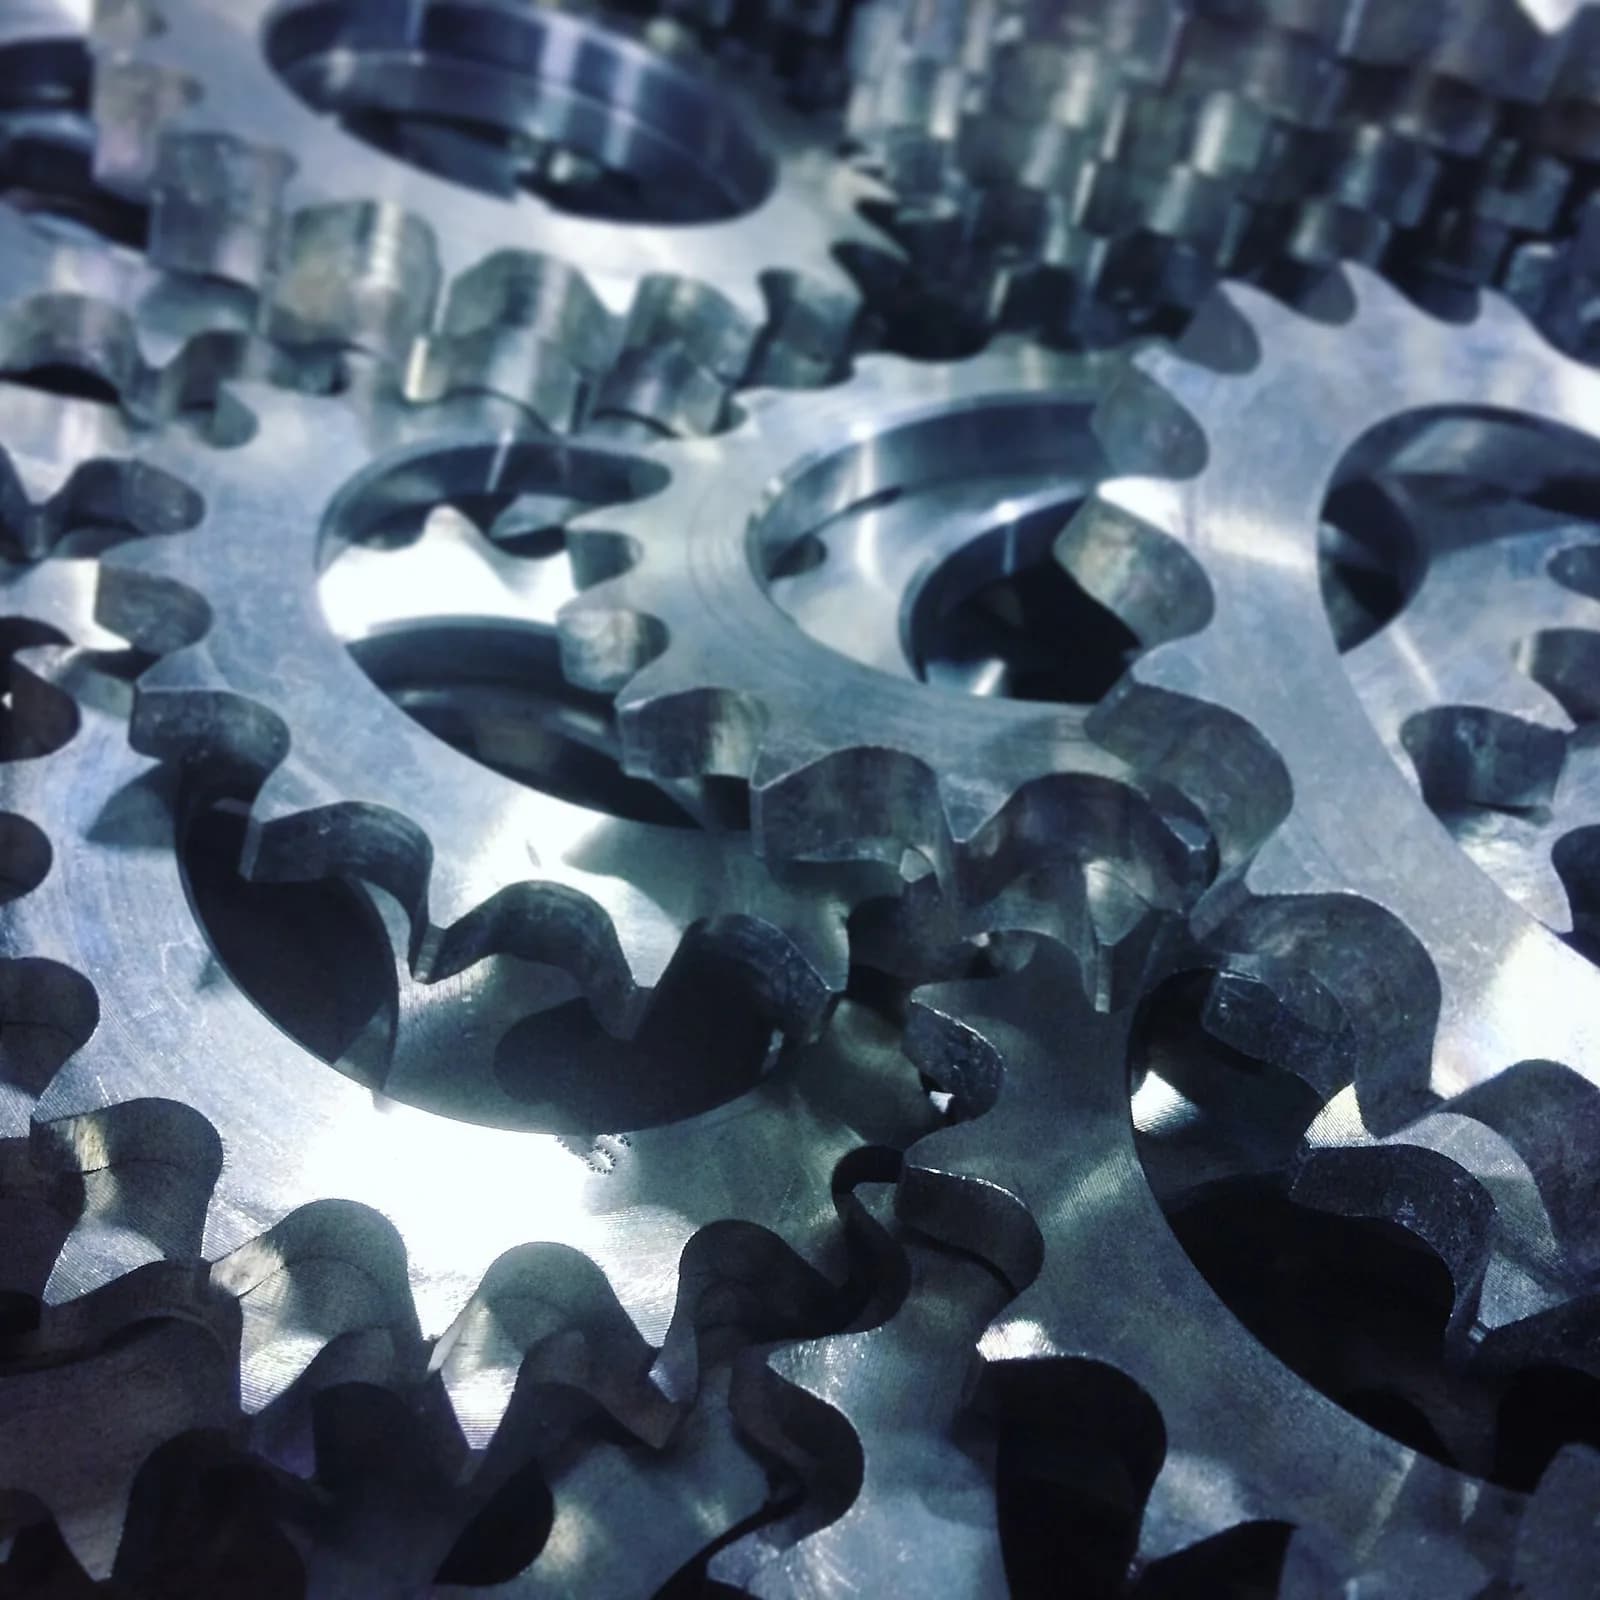
- Заготовку звёздочки вырезают из листа лазером, ступицу точат, зубья закаливают. Зубья шкива режут червячной фрезой с профилем под ремень. Лёгкие приводы можно напечатать.
Что выбрать: ремень или цепь
Зубчатый ремень не требует смазки и тише цепи, но боится масла, высокой температуры и ударных нагрузок. Роликовая цепь переносит грязь, тепло и рывки, зато шумит и хочет смазку. Когда задача сводится к синхронизации осей на станке или принтере, берут ремень. Когда нужно передать большой момент в пыльном цехе, ставят цепь.
Клиновые и поликлиновые ремни здесь не разбираются: они передают момент трением, у них нет зубьев и шага. У зубчатого ремня и цепи, как у шестерни, всё считается от шага.
Профили зубчатых ремней
Профилей много, и по шагу их не различить. Один и тот же шаг 5 мм у трёх разных профилей.
| Профиль | Шаг, мм | Форма зуба | Высота зуба, мм | Мин. зубьев на шкиве |
|---|---|---|---|---|
| T5 | 5 | трапеция | 1,2 | 10 |
| AT5 | 5 | усиленная трапеция | 1,2 | 10 |
| HTD 5M | 5 | дуга (круглый зуб) | 2,1 | 14 |
| HTD 3M | 3 | дуга | 1,2 | 10 |
| HTD 8M | 8 | дуга | 3,4 | 22 |
| T10 | 10 | трапеция | 2,5 | 12 |
| AT10 | 10 | усиленная трапеция | 2,5 | 12 |
| XL | 5,08 (1/5") | трапеция | 1,27 | 10 |
| L | 9,525 (3/8") | трапеция | 1,91 | 10 |
| H | 12,7 (1/2") | трапеция | 2,54 | 14 |
| GT2 (2GT) | 2 | дуга | 0,75 | не указано |
Шаг и высота зуба совпали у двух поставщиков, Texas Belting и Pfeifer. Минимальное число зубьев взято из таблицы первого поставщика: у производителей ремней оно различается, и чем выше нагрузка, тем больше зубьев берут.
Если есть только образец ремня, шаг находят так: меряют расстояние между серединами зубьев на десяти зубьях и делят на десять. Форму зуба сверяют с таблицей, потому что 5 мм бывает у трёх профилей.
Как рассчитать диаметр шкива
Ремень лежит на шкиве своим силовым кордом, поэтому диаметр считают по линии корда, делительной линии:
d = z · p / π
Наружный диаметр шкива меньше делительного на удвоенное расстояние от корда до дна зуба ремня: da = d − 2δ. У профиля HTD 5M 2δ равно 1,14 мм: у шкива на 18 зубьев каталожный делительный диаметр 28,65 мм и наружный 27,51 мм, и 18 · 5 / π = 28,648 мм. Для других профилей δ берут из каталога производителя ремня.
| Зубьев z | Делительный d, мм | Наружный da, мм (HTD 5M) |
|---|---|---|
| 16 | 25,46 | 24,32 |
| 20 | 31,83 | 30,69 |
| 25 | 39,79 | 38,65 |
| 32 | 50,93 | 49,79 |
| 40 | 63,66 | 62,52 |
Межосевое расстояние и длина ремня
Для двух шкивов с диаметрами d1 и d2 длина ремня по делительной линии при межосевом расстоянии C:
L ≈ 2C + π · (d1 + d2) / 2 + (d2 − d1)² / (4C)
Ремень делают с целым числом зубьев, поэтому C приходится подгонять под стандартную длину.
Пример. Шкивы HTD 5M на 20 и 40 зубьев: d1 = 31,83 мм, d2 = 63,66 мм. Хотим C около 150 мм.
L ≈ 300 + 150,0 + 1,7 = 451,7 мм, то есть 90,3 зуба. Ближайшие целые ремни: 90 зубьев (450 мм) и 91 зуб (455 мм). Берём 450 мм и пересчитываем межосевое: C ≈ 149,15 мм. Угол обхвата малого шкива около 168°, в зацеплении находятся примерно 9 зубьев из 20. Каталоги обычно требуют не менее шести зубьев в зацеплении, но точную норму надо смотреть у поставщика ремня.
Остаток подгоняют натяжным роликом или слотом крепления мотора. Слишком тугой ремень загружает подшипники, слишком слабый перескакивает на зубе.
Звёздочки приводных роликовых цепей
Цепи по ГОСТ 13568 делят по шагу. Старый ГОСТ 13568-97 (ИСО 606-94) с 1 января 2020 года заменён ГОСТ 13568-2017. Ниже типоразмеры однорядных цепей ПР из текста ГОСТ 13568-97, перед заказом сверьте их с действующим изданием.
| Цепь | Шаг p, мм | Расстояние между внутренними пластинами, мм | Диаметр ролика, мм | Разрушающая нагрузка, кН |
|---|---|---|---|---|
| ПР-12,7-18,2 | 12,7 | 7,75 | 8,51 | 18,2 |
| ПР-15,875-23 | 15,875 | 9,65 | 10,16 | 23,0 |
| ПР-19,05-31,8 | 19,05 | 12,70 | 11,91 | 31,8 |
| ПР-25,4-60 | 25,4 | 15,88 | 15,88 | 60,0 |
В международной системе шаг выражают в шестнадцатых долях дюйма, поэтому 12,7 мм это цепь №8 (08B), а 25,4 мм цепь №16.
Диаметры звёздочки
Звёздочка работает как многоугольник со стороной p, поэтому делительная окружность проходит через центры роликов:
d = p / sin(180° / z)
Диаметр вершин по учебной методике da = p · (0,6 + ctg(180° / z)), радиус впадины r = 0,5025 · d1 + 0,05 мм, где d1 диаметр ролика, диаметр впадин df = d − 2r. Точный профиль зуба по ГОСТ 591-69 строят дугами окружностей, формулы годятся для заготовки и оценки.
| z | p = 12,7 | p = 15,875 | p = 19,05 | p = 25,4 |
|---|---|---|---|---|
| 17 | 69,1 | 86,4 | 103,7 | 138,2 |
| 19 | 77,2 | 96,4 | 115,7 | 154,3 |
| 23 | 93,3 | 116,6 | 139,9 | 186,5 |
Значения d в миллиметрах. Для p = 12,7 мм, z = 19 и диаметра ролика 8,51 мм получаем d = 77,16 мм, da = 83,73 мм, df = 68,51 мм.
Число зубьев, межосевое расстояние, длина цепи
По методичке Санкт-Петербургского университета низкотемпературных и пищевых технологий меньшая звёздочка выбирается по формуле z = 29 − 2u, где u передаточное число, и округляется до нечётного. Для u = 3 это 23 зуба. Минимальное число зубьев зависит от скорости цепи: при скорости до 1 м/с допустимо 11–13. Больше 120 зубьев на большой звёздочке делать не рекомендуется.
Число звеньев берут чётным, чтобы не ставить ослабленное переходное звено, и без общих делителей с числами зубьев: тогда износ делится по всем зубьям.
Пример. Цепь ПР-12,7-18,2, z1 = 23, z2 = 69, межосевое a = 40 шагов. Число звеньев Lp = 2a + (z1 + z2)/2 + ((z2 − z1)/2π)² / a = 80 + 46 + 1,34 = 127,3. Берём чётное 128 (23 и 69 не имеют общих делителей со 128). Фактическое межосевое при 128 звеньях равно 40,34 шага, то есть 512 мм.
Материалы
Что выбрать под нагрузку
Плюсы
- Алюминий Д16Т и АД31 для шкивов малых и средних нагрузок: лёгкие, режутся без проблем
- Сталь 45 и 40Х для звёздочек: выдерживают износ, зубья закаливают токами высокой частоты
- Чугун СЧ20 для больших шкивов: дёшев в серийной отливке
Минусы
- Алюминиевая звёздочка под цепь быстро изнашивается
- Пластик боится нагрева и ползёт под постоянной нагрузкой
| Материал | Что делают | Замечание |
|---|---|---|
| Д16Т и АД31 | шкивы HTD, T5, GT2 | лёгкие, при точении не нужна термообработка; зубья мягкие, износ по кромкам |
| Сталь 45 | звёздочки, шкивы больших нагрузок | закалка зубьев ТВЧ, твёрдость задают в чертеже |
| 40Х | звёздочки под тяжёлые цепи | в учебном примере по ГОСТ 591 для двухрядной звёздочки указана твёрдость 200–240 HB |
| Чугун СЧ20 | крупные шкивы | отливка и обточка |
| Капролон, POM | лёгкие приводы, малые нагрузки | точится и фрезеруется, как мягкий металл |
| Нейлон и PETG (печать) | шкивы GT2 для принтеров и роботов | см. материалы для FDM |
Как делают шкивы и звёздочки
Фрезерование зуба. Шкивы под ремни HTD и T-профилей нарезают червячной фрезой, как зубчатые колёса. По описанию Pfeifer, профиль канавки контролируют на оптическом компараторе по лекалу, которое производитель ремня выдаёт для каждого числа зубьев, потому что форма канавки зависит от z. О нарезании зубьев рассказано в статье как изготавливают шестерни.
Лазерная резка и токарная доработка. В единичном производстве звёздочку вырезают лазером из листа, затем растачивают ступицу на токарном станке с ЧПУ, нарезают шпоночный паз и при необходимости закаливают зубья. Боковины зубьев после лазера дополнительно зачищают. Подробности о вырезке плоских деталей в статье про детали из листового металла.
Печать. Лёгкие шкивы GT2 для принтеров, роботов и самоделок печатают из PETG или нейлона. Высота зуба у GT2 всего 0,75 мм, это уровень точности сопла 0,4 мм, поэтому профиль печатают на мелком слое и чаще делают шкив с ремнём под небольшой момент. Цепные звёздочки и шкивы под заметный момент лучше точить. Выбор между печатью и обработкой разобран в статье прототип или серия.
Посадка на вал и крепление
Шкив или звёздочку чаще всего ставят на вал одним из трёх способов.
- Шпонка. Передаёт момент, надёжна при реверсе и ударах. Нужен шпоночный паз в ступице и в валу, посадка отверстия по системе отверстия, например H7 при вале k6. Выбор посадки см. в справочнике допусков и посадок и в таблице посадок.
- Стопорный винт. Подходит для лёгких приводов. Винт упирается в лыску вала: без лыски он сминает вал, и шкив смещается.
- Конусная втулка. Зажимает вал без шпонки и допускает небольшой разброс диаметра вала. Ступицу растачивают под конус по каталогу втулки.
Самая частая жалоба на шкивы звучит как «ремень сам слетает». Причина почти всегда не в натяжении, а в том, что шкивы стоят с перекосом. Положите линейку по торцам двух шкивов: если она не прилегает, ремень будет ползти к краю и срезаться о борт. Борта ставят хотя бы на один шкив, а лучше на малый.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Допуски на биение и перпендикулярность торца
ГОСТ 2.408-68 требует, чтобы на чертеже звёздочки были указаны допуски радиального биения окружности впадин и торцового биения зубчатого венца, а также допуск на разность шагов. Для звёздочки с чётным числом зубьев в чертёж ставят диаметр окружности впадин, для нечётного наибольшую хорду: так их можно проверить без делительного прибора. Размеры допусков зависят от группы точности по ГОСТ 591-69, цифры берите из стандарта.
Для шкивов зубчатого ремня допуски задаёт ISO 5294 и каталоги производителей ремней. Как работает биение, объяснено в справочнике по допускам формы и расположения. Базой обычно служит отверстие, поэтому биение наружной поверхности и перпендикулярность торца замеряют на оправке. Для небольших шкивов в мастерских обычно ставят биение 0,05–0,1 мм, это практическое значение, а не норма из стандарта.
Типичные ошибки и брак
| Ошибка | Что получается | Как избежать |
|---|---|---|
| Профиль зуба не тот (T5 вместо HTD 5M) | ремень срезает или перескакивает | сверять профиль и шаг ремня и шкива |
| Взяли наружный диаметр вместо делительного | неверное передаточное число и межосевое | считать по делительной линии, наружный только для проверки габарита |
| Слишком мало зубьев | ремень гнётся на малом радиусе, цепь работает рывками | не брать меньше значений из каталога |
| Шкивы с перекосом | ремень ползёт и срезает кромку | выставлять по линейке и индикатору |
| Нечётное число звеньев цепи | слабое переходное звено | брать чётное |
| Алюминиевая звёздочка под цепь | зубья быстро стачиваются | сталь с закалкой |
| Биение торца больше допуска | неравномерное натяжение, шум, обрыв | проверять на оправке до закалки и после |
Частые вопросы
Как выбрать шкив под зубчатый ремень?
Узнайте профиль и шаг ремня, потом число зубьев по передаточному отношению и посадочный диаметр вала. Диаметры считайте по формуле d = z · p / π. Профиль, шаг и ширину шкива берите под ремень.
Какие цепи и звёздочки бывают по ГОСТ?
Роликовые цепи ПР по ГОСТ 13568 имеют шаги 12,7; 15,875; 19,05; 25,4 мм и выше (до 50,8 мм и дальше по таблицам стандарта). Профиль зуба звёздочки задаёт ГОСТ 591-69, правила чертежа задаёт ГОСТ 2.408-68.
Как рассчитать шкив ременной передачи?
Для зубчатого ремня d = z · p / π, длина ремня L ≈ 2C + π (d1 + d2) / 2 + (d2 − d1)² / (4C). Для звёздочки d = p / sin(180°/z). Число зубьев ремня или звеньев цепи округляют до целого и пересчитывают межосевое.
Что должно быть в чертеже звёздочки?
Таблица параметров венца по ГОСТ 2.408-68: число зубьев, шаг и диаметр ролика цепи, профиль зуба по ГОСТ 591, группа точности, диаметр впадин (чётное число зубьев) или хорда (нечётное), допуски на радиальное и торцовое биение и на разность шагов. На самом виде указывают ширину зуба, диаметр обода и диаметр окружности выступов. Общие правила оформления сведены в статье про чертёж по ЕСКД.
Источники
- ГОСТ 13568-97 (ИСО 606-94). Цепи приводные роликовые и втулочные ↗ — размеры типоразмеров цепей
- Приказ Росстандарта № 904-ст о введении ГОСТ 13568-2017 ↗ — взамен ГОСТ 13568-97 с 1 января, 2020
- Ваньшин А. И. Расчёт и конструирование цепных передач ↗ — методические указания, СПбГУНиПТ, 2001
- ГОСТ 2.408-68. Правила выполнения рабочих чертежей звёздочек ↗ — ЕСКД
- Timing Belt Pitch Chart & Size Reference ↗ — Texas Belting, шаги, высота зуба, минимальное число зубьев
- Timing Belt Pulley, Standard Tolerances ↗ — Pfeifer Industries, нарезание и контроль шкивов
- 18-5M-25-PB, Timing Pulleys in HTD Tooth Profile ↗ — Acorn Industrial, делительный и наружный диаметры шкива 5M
Фото: SimonWaldherr / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий