Кратко
Одну деталь и до десятка выгоднее всего напечатать или выфрезеровать: подготовка почти ничего не стоит. Десятки пластиковых деталей с хорошей поверхностью дают литьё в силиконовые формы и порошковая печать. С нескольких сотен штук окупается алюминиевая пресс-форма, а на тысячах литьё под давлением выигрывает по цене с большим отрывом.
- Цена партии = подготовка и оснастка + количество × цена штуки. Чем дороже оснастка, тем больше тираж, на котором технология начинает выигрывать.
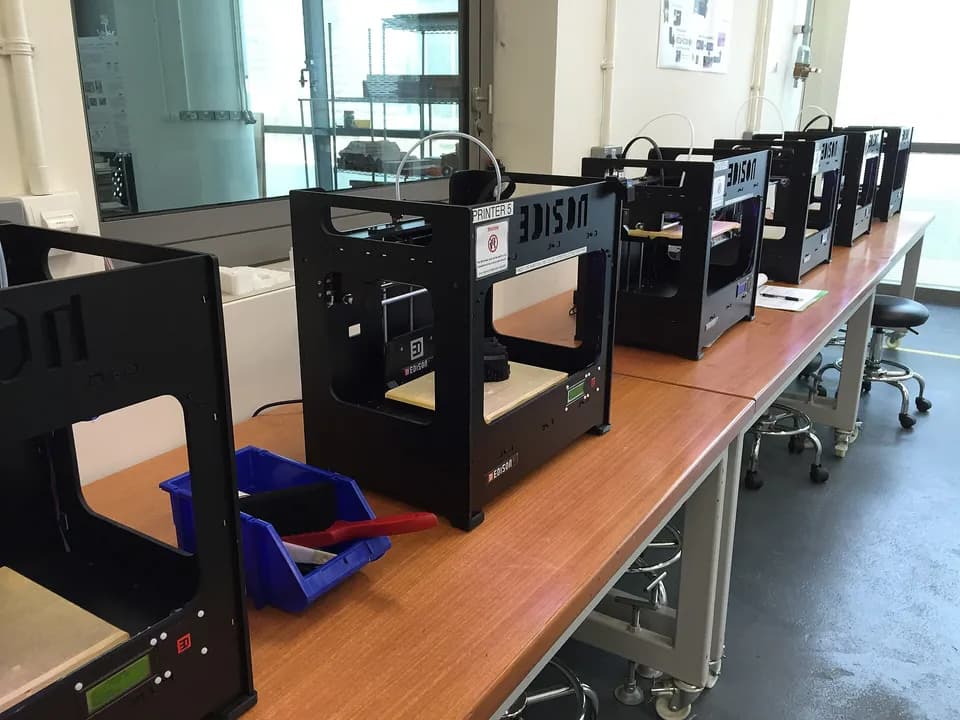
- 1–10 деталей: 3D-печать или фрезеровка на ЧПУ. Оснастки нет, первая деталь готова за дни.
- 10–100 деталей: литьё полиуретана в силиконовые формы, порошковая печать SLS и MJF, серийная фрезеровка. Одна силиконовая форма выдерживает около 20–25 отливок.
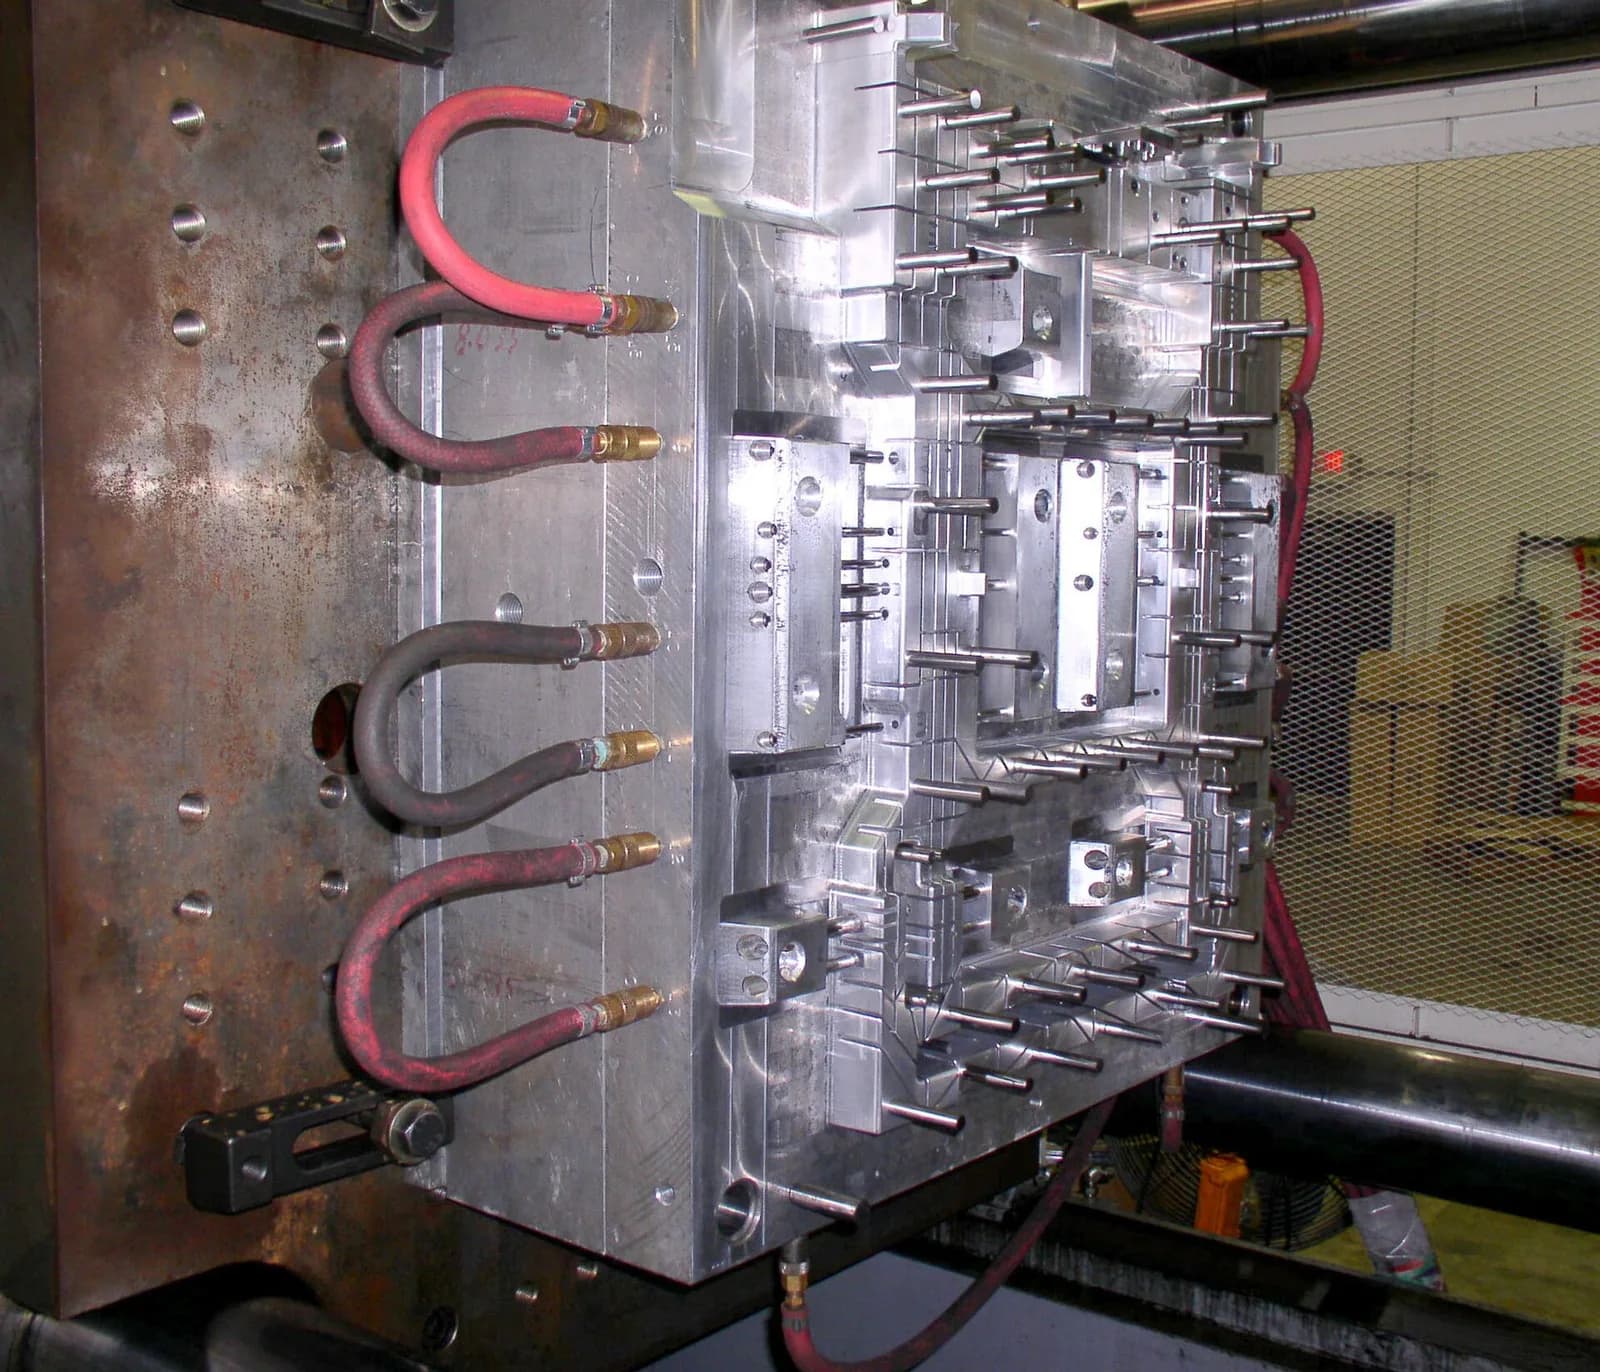
- От нескольких сотен штук окупается литьё под давлением в алюминиевую форму. Formlabs оценивает такую форму на 1–5 тысяч деталей в 2–5 тысяч долларов, а стальную на десятки и сотни тысяч циклов — до 100 тысяч долларов и выше.
Почему тираж меняет ответ
Любую технологию можно описать двумя числами. Первое — постоянные затраты на программу для станка, наладку, мастер-модель и пресс-форму; их платят один раз на партию или на весь срок жизни изделия. Второе — переменные затраты на штуку: материал, машинное время, ручная доработка.
У 3D-печати постоянных затрат почти нет, поэтому первая деталь стоит столько же, сколько сотая. У литья под давлением всё наоборот. Первая отливка обходится в цену пресс-формы, а тысячная — в цену гранул пластика и минуты работы термопластавтомата. Фрезеровка на ЧПУ где-то посередине, потому что программу и наладку делают один раз, но машинное время на каждую деталь остаётся заметным. Сервис Hubs, например, пишет, что при переходе от одной детали к пяти цена фрезерованной детали падает примерно вдвое, а партия больше 1000 штук снижает её в 5–10 раз.
Технологии и их место
| Технология | Оснастка и подготовка | До первой детали | Разумный тираж | На что обратить внимание |
|---|---|---|---|---|
| FDM-печать | Нет, только подготовка файла | Часы | 1–50 | Слоистость, прочность поперёк слоёв ниже |
| Фотополимерная печать (SLA, LCD) | Нет | Часы | 1–100 мелких деталей | Гладкая поверхность, смолы хрупче термопластов |
| Порошковая печать полиамида (SLS, MJF) | Нет | 1–3 дня с остыванием | 10–1000 | Без поддержек, детали укладывают в объём камеры |
| Печать металлом (SLM) | Нет, но нужны поддержки и термообработка | Дни | 1–100 сложных деталей | Дорогая штука, сложная геометрия «бесплатна» |
| Фрезеровка и токарная обработка на ЧПУ | Программа, наладка, иногда приспособление | Дни | 1–1000 и больше | Настоящий материал, точность до сотых |
| Литьё полиуретана в силикон | Мастер-модель и форма на ≈20–25 отливок | 1–2 недели | 10–200 | Свойства близки к литьевым пластикам |
| Литьё под давлением, алюминиевая форма | Форма: 2–5 тыс. $ по данным Formlabs | 3–4 недели | Сотни — десятки тысяч | Нужны литейные уклоны, равномерная стенка |
| Литьё под давлением, стальная форма | Форма: от 5 до 100 тыс. $ и выше | 4–8 недель | От 10 000 | Ресурс до миллиона циклов и больше |
Ресурс пресс-форм в США описывает классификация SPI. Класс 105 — прототипные формы не более чем на 500 циклов. Класс 104 — до 100 000 циклов, формообразующие детали в нём могут быть из алюминия или мягкой стали. Класс 101 — формы на миллион циклов и больше с закалёнными до 48 HRC и выше матрицами и пуансонами. Как делают такие формы и из каких сталей, мы разбирали в материале о пресс-формах, штампах и матрицах.
Пример: пластиковый корпус от 1 до 1000 штук
Возьмём условный корпус 100×60×30 мм со стенкой 2 мм. Все цены ниже — допущения, чтобы показать механику расчёта. В вашем городе и на вашей детали цифры будут другими, а соотношение между технологиями сохранится.
Цена одной детали при разном тираже, ₽:
| Технология | 1 шт. | 10 шт. | 100 шт. | 1000 шт. |
|---|---|---|---|---|
| FDM | 1 200 | 1 200 | 1 200 | 1 200 |
| SLA | 2 500 | 2 500 | 2 500 | 2 500 |
| ЧПУ | 15 000 | 4 200 | 3 120 | 3 012 |
| Литьё в силикон (новая форма каждые 20 отливок) | 18 600 | 2 400 | 1 260 | 1 206 |
| Литьё под давлением | 450 080 | 45 080 | 4 580 | 530 |
Чтобы найти тираж, на котором литьё под давлением догоняет FDM, стоимость формы делят на разницу цен штуки: 450 000 ÷ (1 200 − 80) ≈ 400 деталей. До этого тиража печать дешевле, после него выгоднее форма.
Но в таблице не видно двух вещей, времени и свойств. Тысяча корпусов по 6 часов печати занимает 6 000 часов работы принтера, и ферме из десяти машин понадобится около месяца круглосуточной работы. Термопластавтомат отольёт ту же тысячу за смену, правда, саму форму придётся ждать несколько недель. Что до свойств, напечатанный FDM-корпус слабее поперёк слоёв и шершавее литого, и для товара на полке это может решить вопрос раньше цены.
Точка безубыточности сильно зависит от размера детали. Formlabs в своём расчёте для маленькой детали на 6 мл смолы получил равенство цены печати и литья под давлением только на 13 050 штуках. Для крупного корпуса, который печатается часами, граница сдвигается к сотням.
Что выбрать для каждого тиража
Одна деталь
Цель первой детали — проверить идею, сборку или эргономику. Подойдёт любая технология без оснастки. Для проверки формы и собираемости хватает FDM. Если нужна точная посадка, реальный материал и нагрузка, деталь фрезеруют или точат на ЧПУ. Металлическую деталь со сложными внутренними каналами печатают на принтере по металлу, но это самый дорогой вариант за штуку.
Десять деталей
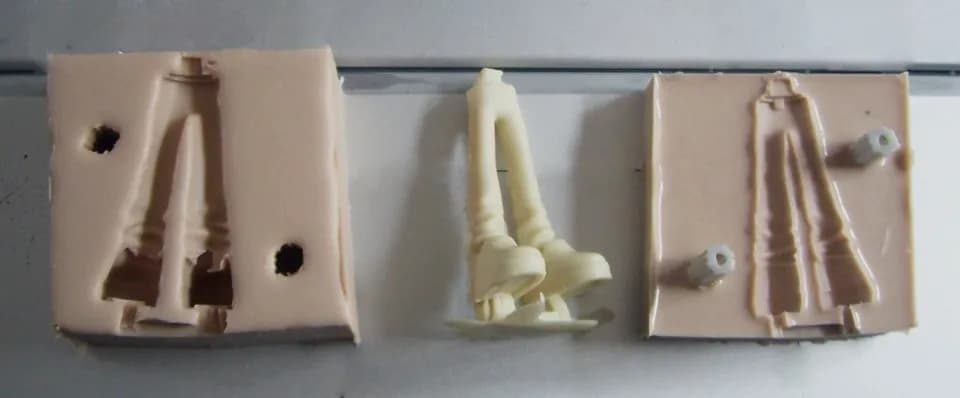
На десяти штуках печать всё ещё выгодна, а ЧПУ заметно дешевеет: программу и наладку теперь делят на десять. Если детали пластиковые и должны выглядеть как серийные, появляется литьё полиуретана в силиконовые формы. Мастер-модель печатают на фотополимерном принтере, по ней заливают силиконовую форму, а в форму под вакуумом льют двухкомпонентный полиуретан. Одна форма в среднем выдерживает 20–25 отливок, в зависимости от сложности детали и материала — от 10 до 30 и больше.
Литьё полиуретана в силикон
Плюсы
- Нужна только мастер-модель, форма готова за дни
- Полиуретаны имитируют АБС, полипропилен, резину, бывают прозрачными
- Поверхность повторяет мастер-модель, детали выглядят как серийные
Минусы
- Форма изнашивается за пару десятков отливок
- Много ручного труда на каждую деталь
- Свойства полиуретана близки к литьевым пластикам, но не совпадают с ними
Сто деталей
Здесь конкурируют три варианта: порошковая печать полиамида (SLS или MJF), литьё в силикон с несколькими формами и серийная фрезеровка. Порошковой печати не нужны поддержки, поэтому камеру заполняют деталями плотно, и сотня мелких корпусов выходит за один-два цикла. Для литья под давлением сто штук обычно слишком мало, но есть промежуточный путь, при котором пресс-форму печатают на фотополимерном принтере из жёсткой смолы. Formlabs пишет, что такая форма обходится примерно в 100 долларов и подходит для партий около сотни деталей.
О разнице между FDM и фотополимерной печатью для таких партий подробно написано в отдельном сравнении.
Тысяча деталей
Для пластика это территория литья под давлением. Алюминиевая форма на несколько тысяч циклов окупается уже на этом тираже, а цена отливки уходит в десятки рублей. Металлические детали тысячами делают на ЧПУ с отработанной программой и приспособлениями либо льют в кокиль, под давлением или по выплавляемым моделям. Для литья по выплавляемым моделям модели всё чаще печатают на 3D-принтере, и тогда оснастка для небольшой серии не нужна вовсе.
Металлические детали: другая арифметика
Для металла порядок технологий тот же, но шаги крупнее. Фрезеровка из Д16Т или стали 45 остаётся основным способом сделать от одной до нескольких сотен деталей: программа готова за день, материал настоящий, точность доходит до сотых долей миллиметра. Печать металлом оправдана, когда геометрию нельзя получить резанием: внутренние каналы охлаждения, решётчатые структуры, детали, собранные из нескольких в одну. Литьё металла требует оснастки и окупается на тысячах штук. Как цех считает стоимость фрезерованной детали, разобрано в материале о цене детали на ЧПУ.
Самая дорогая ошибка, которую я вижу, — заказать пресс-форму по модели, которую ни разу не собирали в железе. Двадцать отливок в силикон или десяток напечатанных деталей стоят меньше одной правки стальной формы. Пусть изделие сначала поживёт в руках у пользователей.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
С какого тиража выгодна пресс-форма?
Посчитайте сами: стоимость формы разделите на разницу цены штуки при печати или фрезеровке и при литье. Для небольших пластиковых корпусов граница обычно лежит в сотнях штук, для маленьких деталей, которые печатаются за минуты, — в тысячах.
Можно ли продавать напечатанные детали как серийные?
Можно, если они проходят по прочности и внешнему виду. Порошковая печать полиамида и фотополимеры с инженерными смолами дают детали, которые ставят в конечные изделия. Проверьте на образцах механические свойства в нужном направлении: у FDM прочность поперёк слоёв заметно ниже.
Сколько отливок выдерживает силиконовая форма?
В среднем 20–25. Простая деталь из мягкого полиуретана позволит снять больше, сложная с тонкими рёбрами и жёстким материалом — меньше, иногда около десяти.
Чем алюминиевая пресс-форма хуже стальной?
Алюминий быстрее обрабатывается, поэтому форма дешевле и готова раньше. Но он мягче стали, и ресурс у него меньше: такие формы относят к классам на десятки тысяч циклов. Для многолетнего выпуска делают стальные формы с закалёнными формообразующими деталями.
Источники
- How to Estimate Injection Molding Cost? ↗ — Formlabs
- Race to 1,000 Parts: 3D Printing vs. Injection Molding ↗ — Formlabs
- The 5 Types of SPI Mold Classifications ↗ — Kaysun
- Silicone Mold Life in Vacuum Casting ↗ — GD Prototyping
- 14 proven design tips to reduce the cost of CNC machining ↗ — Hubs (Protolabs Network)
Фото: MobiusDaXter / Wikimedia Commons, CC BY-SA 3.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Прототипы и мелкие серии
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий