Кратко
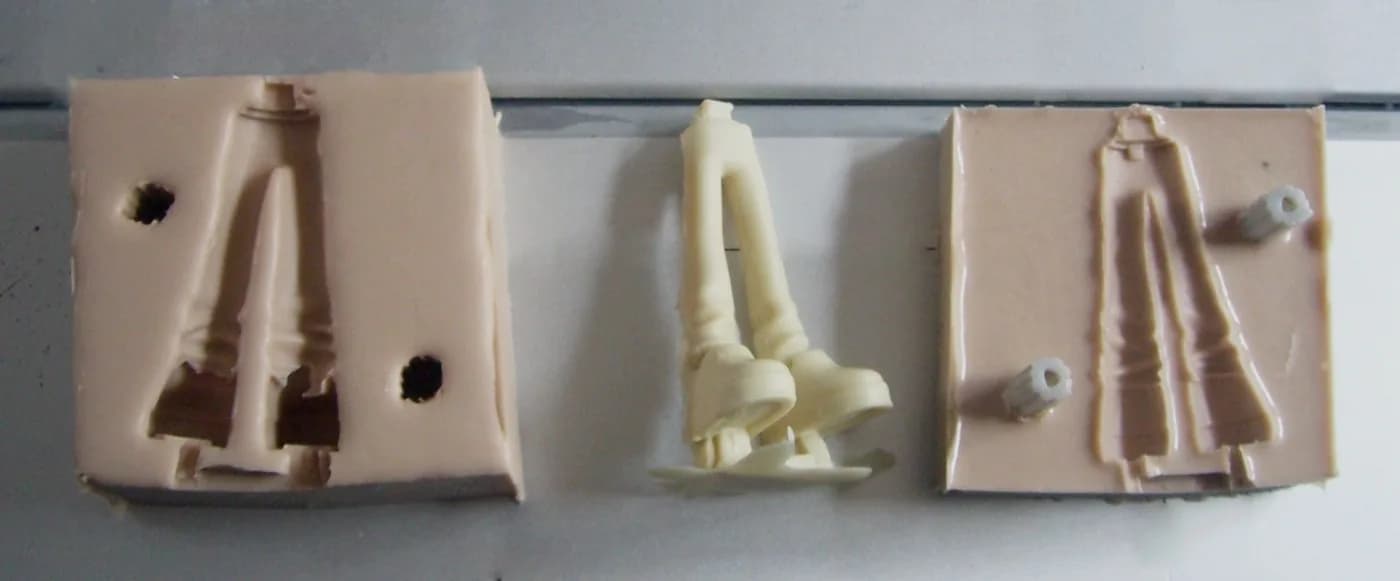
Вакуумное литьё делает пластиковые детали из двухкомпонентных полиуретановых смол в мягких силиконовых формах, которые снимают с мастер-модели. Одна форма выдерживает 15–25 отливок, допуск обычно ±0,3 % от размера, но не лучше ±0,25 мм. Метод подходит для серий от 5 до 50 деталей, дальше выгоднее пресс-форма.
- Вакуумное литьё полиуретанов в силикон закрывает промежуток между напечатанным прототипом и пресс-формой: от 5 до 50 деталей, срок 10–20 дней, форма не нужна из металла.
- Деталь повторяет мастер-модель, поэтому всё, что видно на мастере (слои печати, следы фрезы), перейдёт на каждую отливку. Мастер печатают на SLA и шлифуют.
- Форма выдерживает 15–25 отливок, на сложных деталях с тонкими рёбрами меньше. Серию в 50 деталей отливают в трёх-четырёх формах.
- Допуск у сервисов ±0,3 % от размера, но не меньше ±0,25 мм, усадка около 0,15 %. Для посадок с допуском H7 метод не годится.
- По деньгам печать на FDM остаётся дешевле почти до сотни штук. Литьё берут за поверхность, цвет и свойства смолы, а не ради экономии.
Что такое вакуумное литьё
Название сбивает с толку. «Вакуумное литьё металлов» и «вакуумное литьё алюминия» относятся к другой технологии: металл плавят и разливают в вакуумной печи. Здесь речь о мягкой оснастке для пластика.
Метод входит в набор приёмов, которые называют быстрым прототипированием.
Сравнение с печатью и ЧПУ на тиражах 1, 10, 100 и 1000 штук есть в разборе прототипа и серии. Здесь подробнее про сам процесс.
Этапы процесса
От модели до готовой отливки
- 01
Мастер-модель.
Деталь печатают на SLA-принтере из фотополимера или фрезеруют из пластика. Поверхность шлифуют, грунтуют, при необходимости полируют: любой дефект мастера повторится на каждой отливке.
- 02
Опока и литники.
Мастер подвешивают в коробке, приклеивают к нему трубки для литников и стержни для выпоров, по которым выйдет воздух.
- 03
Заливка силикона.
Двухкомпонентный силикон смешивают и заливают вокруг мастера, обычно тоже под вакуумом, чтобы убрать пузыри. Wevolver оценивает дегазацию смеси примерно в минуту.
- 04
Отверждение.
Форму сушат в печи при 40 °C, по разным сервисам от 8 до 16 часов.
- 05
Разрез.
Затвердевший блок разрезают скальпелем по ломаной линии, мастер вынимают. Получаются две половины формы, которые стягивают вместе.
- 06
Заливка смолы под вакуумом.
Компоненты смолы подогревают примерно до 40 °C, смешивают, дегазируют и вливают в форму в вакуумной камере. Воздух из полостей уходит, смола доходит до тонких мест.
- 07
Отверждение отливки.
Форма с деталью греется в печи (3ERP называет 60–80 °C и от одного до четырёх часов), затем форму раскрывают и достают деталь.
- 08
Доработка.
Срезают литники, зачищают облой по разъёму, красят, при необходимости наносят покрытие.
Мастер-модель и форма готовятся за 3–7 дней, затем отливают 1–10 деталей в сутки (оценки Wevolver). Весь заказ занимает 10–20 дней: Wevolver называет такой срок, Rapiddirect 15–20. Сроки у подрядчиков отличаются в основном очередью на SLA и загрузкой вакуумной камеры.
Мастер-модель: на чём экономить нельзя
Силикон снимает отпечаток очень точно, поэтому шероховатость отливки равна шероховатости мастера. Мастер со слоем печати 0,1 мм без обработки даст ступенчатую отливку, а после шлифовки и грунта поверхность получается гладкой. Значения Ra и Rz сопоставляют по таблице шероховатости.
Фрезерованный мастер берут, когда нужна точность выше, чем у печати, или деталь большая: Machine Design пишет о размерах до 30 дюймов, то есть 762 мм. Стенкам мастера дают уклоны 3–5°: уклон не обязателен, но, как пишут авторы, продлевает жизнь форме и снижает напряжение при выемке детали.
Мастер печатают по файлу STL или STEP, сетка без дыр, с учётом усадки смолы.
Сколько отливок выдерживает форма
Силикон рвётся и стареет, поэтому форма изнашивается быстрее, чем стальная. Цифры в источниках расходятся.
| Источник | Отливок на форму |
|---|---|
| Wevolver, обзор технологии | 1–20 |
| Rapiddirect | до 25 |
| 3ERP | до 30 без заметного ухода размеров, износ после 25–50 циклов |
Для расчёта берут около 20 и называют цифру осторожной: сайты сервисов описывают лучший случай. Реальное число зависит от сложности формы, жёсткости смолы и числа подрезов. Мягкая смола с простой геометрией даёт верхнюю границу, жёсткая с тонкими рёбрами и глубокими карманами обрывает форму на десятой отливке. Поэтому на серию из 50 деталей закладывают три формы, а не две.
Форма портится постепенно: размеры уходят, на разъёме растёт облой. Исследователи из Билефельдского университета связывают износ с тем, что изоцианат из смолы проникает в поверхностный слой силикона. Поэтому детали с жёстким допуском берут из первых отливок.
Смолы и их свойства
Смолы поставляют двухкомпонентными наборами: полиол и изоцианат смешивают в заданном весовом соотношении. Подрядчики делят их на группы: жёсткие, ударопрочные, термостойкие, гибкие и прозрачные (классификацию приводит Machine Design).
| Группа смолы | Твёрдость | На что похожа |
|---|---|---|
| Жёсткая, имитация АБС | Shore D 78–82 | Корпуса, кожухи, ручки |
| Имитация поликарбоната | Shore D 82–86 | Детали, где нужна жёсткость и ударная вязкость |
| Прозрачная | Shore D 87 | Световоды, линзы, окна |
| С наполнителем (стекловолокно) | Shore D 58–75 | Детали с повышенной жёсткостью |
| Эластомеры (имитация ТПЭ) | Shore D 60–80 | Уплотнения, ручки, мягкие накладки |
| Резиноподобные | Shore A 25–95 | Прокладки, амортизаторы |
Значения для жёстких групп взяты у Rapiddirect, диапазон резиноподобных смол Shore A 25–95 у Xometry. Шкала Шора A применяется для мягких материалов, D для жёстких: числа из разных шкал напрямую не сравнивают. Свойства отливки близки к литьевому пластику, но не равны ему, и если деталь ставят под нагрузку, образцы смолы испытывают отдельно.
Цвет вводят в смолу красителем или красят готовую деталь. У цветных и прозрачных смол есть предел светостойкости, его сообщает поставщик, и для деталей на улице или под ультрафиолетом его проверяют заранее.
Точность и усадка
Сервисы называют допуск в виде ±0,3 % от номинала. Xometry уточняет: ±0,010 дюйма или ±0,003 дюйма на дюйм, смотря что больше. Первое значение равно 0,254 мм, второе даёт те же 0,3 %. Граница между ними проходит около 85 мм.
| Размер, мм | Допуск, мм | Как получено |
|---|---|---|
| 20 | ±0,25 | нижний предел ±0,010 дюйма |
| 50 | ±0,25 | то же, 0,3 % даёт всего ±0,15 мм |
| 100 | ±0,30 | 0,3 % от размера |
| 200 | ±0,60 | 0,3 % от размера |
Отдельные поставщики заявляют ±0,05 мм на малых деталях, но рассчитывать надёжнее на ±0,25 мм: по квалитетам это примерно IT13–IT14, точнее метод не даёт. Если деталь входит в сопряжение с натягом или зазором H7/g6, посадочные места лучше довести после литья или заказать отдельную механическую обработку (см. допуски и посадки).
Усадка у полиуретанов около 0,15 % (оценка Xometry): жидкая смола расширяется от нагрева, затвердевает и сжимается в гибкой форме. Силикон ещё немного дышит и сам меняет размер полости. Поэтому размеры сопряжений проверяют на первых отливках и при необходимости правят модель мастера.
Толщины стенок и проектирование
Тонкая стена не заполняется, толстая коробится. Рекомендации сервисов:
- Wevolver: минимум 0,75 мм, комфортно от 1,5 мм;
- Machine Design: от 1 мм, на малых деталях возможно 0,5 мм;
- Rapiddirect: 1,5–2,5 мм.
Для корпуса размером с ладонь выбирают 2–3 мм, ребра делают не толще 60 % соседней стенки (правило Rapiddirect), а толщину по всей детали держат одинаковой. Резкий переход от толстого к тонкому коробит деталь: смола в массивном месте усаживается сильнее и тянет за собой тонкую стенку.
Сколько стоит на 5, 20, 50 и 200 штук
Цены ниже считаны на условных допущениях, которые взяты из разбора прототипа и серии: пластиковый корпус размером с ладонь. Это не прайс, а способ увидеть, как ведёт себя цена штуки.
| Тираж | FDM, ₽/шт. | SLA, ₽/шт. | ЧПУ, ₽/шт. | Литьё в силикон, ₽/шт. | Пресс-форма из алюминия, ₽/шт. |
|---|---|---|---|---|---|
| 5 | 1 200 | 2 500 | 5 400 | 4 200 | 90 080 |
| 20 | 1 200 | 2 500 | 3 600 | 1 500 | 22 580 |
| 50 | 1 200 | 2 500 | 3 240 | 1 440 | 9 080 |
| 200 | 1 200 | 2 500 | 3 060 | 1 230 | 2 330 |
На 50 штук литьё требует трёх форм и обходится в 72 000 ₽ против 60 000 ₽ за FDM. FDM дешевле литья на всех тиражах таблицы, SLA уступает литью начиная с двадцати штук, а ЧПУ дороже на каждом тираже. Литьё занимает своё место, когда нужны гладкая окрашиваемая поверхность, прозрачность, резиноподобные участки или одинаковые свойства всей партии. Напечатанные на FDM детали анизотропны, отливки из одной формы одинаковы во всех направлениях.
На двухстах штуках десять форм стоят 120 000 ₽, это половина общей суммы. Пресс-форма из алюминия по цене штуки ещё дороже (2 330 ₽ против 1 230 ₽), но разрыв сокращается с каждой следующей сотней.
Типичный брак
| Дефект | Причина | Что делают |
|---|---|---|
| Пузыри в теле детали | Влага в смоле или форме, плохая дегазация, воздух в литниках | Сушат компоненты, увеличивают время дегазации, добавляют выпоры в высокие точки |
| Недолив, тонкие места не заполнены | Стенка меньше 1 мм, узкий литник, смола начала густеть | Меняют место литника, греют форму, берут смолу с большим временем жизни |
| Облой по линии разъёма | Форма плохо стянута, износ силикона | Усиливают стяжку, режут разъём аккуратнее, меняют форму |
| Коробление тонких стенок | Неравномерная толщина, ранняя выемка из формы | Выравнивают толщину стенок, выдерживают деталь в форме до полного отверждения |
| Липкая или матовая поверхность | Нет разделительной смазки, смола не отверждена | Наносят смазку, проверяют температуру и время отверждения |
| Поверхность с рельефом слоёв | Мастер не отшлифован | Шлифуют мастер и красят грунтом |
Wevolver отдельно упоминает воздушные карманы в полости, которые мешают заполнению, и разделительную смазку, без которой появляются липкость и дефекты поверхности. 3ERP называет главной причиной пузырей воздух в литниках и вязкую смолу, а смещение половин формы объясняет видимый след разъёма. Влияние влаги следует из химии процесса: изоцианаты реагируют с водой с выделением газа, и сырая смола вспенивается.
Литьё в силикон воска, гипса и оловянных сплавов
Силиконовые формы используют и для воска (ювелирные модели), гипса (декор) и легкоплавких сплавов (сувениры, макеты). Воск и гипс не требуют особых мер, расплавленный металл требует.
Если нужна серия металлических деталей, отливку лучше заказывать в литейной: самодельная заливка из тигля не даёт ни воспроизводимого качества, ни безопасности.
Когда переходить на пресс-форму
Формулу выбора проще всего записать так: стоимость формы делят на разницу цены детали в литье и в пресс-форме. Для условного корпуса из таблицы выше разница на сотнях деталей составляет около 1 100 ₽ (1 230 ₽ против 80 ₽ плюс форма), значит алюминиевая форма за 450 000 ₽ окупается примерно на четырёхстах штуках, а не раньше.
Алюминиевая и стальная формы отличаются стойкостью и ценой. В статье пресс-форма из алюминия или стали разобрано, сколько циклов выдерживает каждая и когда нужна сталь, а устройство оснастки описано в материале про пресс-формы, штампы, матрицы и пуансоны.
Принтер для мастер-модели помогает выбрать сравнение FDM и фотополимерной печати, а о том, какие объёмы считают серией, написано в статье про мелкосерийное производство.
Частые вопросы
Чем вакуумное литьё отличается от литья под давлением?
В литье под давлением горячий пластик впрыскивают в стальную форму, а в вакуумном литье жидкая смола сама заполняет мягкую силиконовую форму. Первая форма стоит сотни тысяч рублей и живёт годами, вторая стоит тысячи и живёт десятками отливок.
Можно ли отлить в силикон ПЭТ, полипропилен или АБС?
Это термопласты, их надо плавить и впрыскивать. В силиконовую форму льют двухкомпонентные смолы, которые имитируют свойства термопластов: жёсткость, ударную вязкость, прозрачность. Сам АБС в такой форме не получить.
Какой файл отправить подрядчику?
Для мастера нужна 3D-модель в STEP или STL с замкнутой сеткой и указанием материала смолы. Форматы и их особенности описаны в статье про STEP, STL, IGES и DXF. Чертёж с допусками добавляют, если есть сопряжения.
Источники
- Urethane casting: a faster short-run production option ↗ — Machine Design
- Urethane casting services ↗ — Xometry
- Vacuum casting technology overview ↗ — Wevolver
- Urethane casting process ↗ — 3ERP
- What is vacuum casting? Process, design and applications ↗ — Rapiddirect
- Casting pewter in Mold Max 60 ↗ — Smooth-On
- An introduction to low temperature casting ↗ — University of Edinburgh, uCreate Studio
Фото: Alessio from Brescia, Italy / Wikimedia Commons, CC BY 2.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Прототипы и мелкие серии
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий