Кратко
Оснастку фрезеруют из заготовки с припуском, закаливают, а затем доводят шлифовкой, проволочной и прошивной электроэрозией и полировкой. Штампы холодной штамповки делают из Х12МФ или У8А–У10А, пресс-формы для пластмасс — из улучшенной стали P20 (1.2311) или закалённых сталей, формы для литья алюминия — из 4Х5МФ1С (H13). Сталь выбирают по тиражу.
- Типовой маршрут выглядит так: черновая фрезеровка с припуском, закалка и отпуск, затем доводка в размер шлифовкой, электроэрозией и фрезеровкой закалённой стали, а в конце полировка и пробный оттиск.
- Для вырубных штампов холодной штамповки чаще всего берут Х12МФ: после закалки и низкого отпуска она держит 58–62 HRC и хорошо сопротивляется износу.
- Пресс-формы для пластмасс на десятки тысяч циклов делают из стали P20 (1.2311), которая поставляется уже улучшенной до 280–325 HB и не требует закалки после обработки.
- Формы для литья алюминия под давлением работают при высокой температуре, поэтому их делают из штамповых сталей для горячего деформирования 4Х5МФС (H11) и 4Х5МФ1С (H13).
Что такое оснастка и из чего она состоит
Оснасткой называют инструмент, который придаёт форму детали в серийном процессе: штампы для листа, пресс-формы для пластмасс и литья металлов, ковочные штампы. У каждого вида свои рабочие части.
В пресс-форме для литья пластмасс роль рабочих частей играют формообразующие вставки. Матрица формирует наружную поверхность изделия, пуансон (знак) внутреннюю. Вокруг них стоит пакет плит с направляющими колонками, литниковой системой, каналами охлаждения и толкателями. Плиты пакета обычно делают из конструкционной стали, например стали 45, а точность и стойкость определяют вставки из инструментальной стали.
Маршрут изготовления
У штампа и у пресс-формы маршрут похож. Сначала из твёрдой стали делать почти ничего нельзя: её обрабатывают в отожжённом, мягком состоянии, потом закаливают, а размеры доводят уже на закалённом металле.
Как делают формообразующую вставку или матрицу штампа
- 01
Проектирование
3D-модель оснастки с учётом усадки пластмассы или зазоров штампа, расчёт литниковой системы и охлаждения. Управляющие программы готовят в CAM-системе.
- 02
Заготовка
пруток, поковка или плита из инструментальной стали в отожжённом состоянии. По ГОСТ 5950 твёрдость отожжённой Х12МФ не выше 255 HB, 4Х5МФС — не выше 241 HB, поэтому их можно нормально фрезеровать и сверлить.
- 03
Черновая обработка
фрезеровка контура и полостей с припуском, сверление отверстий под колонки, толкатели и каналы охлаждения.
- 04
Термообработка
закалка и отпуск до рабочей твёрдости. Деталь при этом немного меняет размеры и коробится, поэтому припуск оставляли заранее.
- 05
Шлифовка
плоскости, базовые поверхности и посадочные отверстия шлифуют в размер.
- 06
Электроэрозия и чистовое фрезерование
сквозные контуры пуансонов и матриц режут проволокой, глухие полости, рёбра и надписи прошивают электродом, свободные поверхности дофрезеровывают твёрдосплавным инструментом по закалённой стали.
- 07
Полировка и текстура
формообразующие поверхности пресс-форм полируют или наносят текстуру. От этого зависит вид поверхности изделия.
- 08
Сборка и пробный оттиск
оснастку собирают, ставят на пресс или термопластавтомат и делают первые детали. По результатам замеров её доводят.
Подробнее о том, что происходит с металлом при закалке и отпуске, — в материале о видах термообработки.
Электроэрозия: главный инструмент инструментальщика
Сталь твёрдостью 58–62 HRC фрезеруют только специальным инструментом и с малым съёмом, а острый внутренний угол фреза не сделает вовсе: в углу всегда останется её радиус. Электроэрозионная обработка снимает металл электрическими разрядами между электродом и заготовкой в диэлектрической жидкости, и твёрдость металла ей безразлична. Нужно только, чтобы материал проводил ток.
| Вид электроэрозии | Как работает | Что делают в оснастке |
|---|---|---|
| Проволочная | Тонкая проволока, чаще латунная диаметром 0,25 мм, режет контур насквозь по программе | Пуансоны и матрицы вырубных штампов, сквозные окна, профили сложной формы |
| Прошивная (копировальная) | Электрод из графита, меди или медь-вольфрама углубляется в заготовку и копирует свою форму в обратном виде | Глухие полости пресс-форм, узкие глубокие рёбра, острые внутренние углы, надписи и логотипы |
Направляющие проволочных станков точны до нескольких микрометров, поэтому проволокой удаётся получить пуансон и матрицу с заданным зазором из одной закалённой заготовки. Главный недостаток электроэрозии — низкая скорость съёма металла. Поэтому всё, что можно снять фрезой до закалки, снимают фрезой, а эрозии оставляют только то, чего иначе не сделать.
Фрезеровка закалённой стали, шлифовка и полировка
Современные обрабатывающие центры фрезеруют закалённую сталь твердосплавными фрезами с покрытием и фрезами из кубического нитрида бора. Это сокращает долю электроэрозии: открытые формообразующие поверхности сложной формы получают сразу чистовым фрезерованием с малым шагом. Для таких поверхностей часто нужен пятиосевой станок, чтобы подойти к стенке коротким инструментом. Когда это оправдано, разобрано в статье о 3-, 4- и 5-осевой обработке.
Шлифовка остаётся способом получить точные плоскости, параллельность плит и цилиндрические посадки колонок и втулок. Полировку формообразующих поверхностей пресс-форм делают вручную или полуавтоматически, и от неё зависят блеск изделия и то, как деталь выходит из формы.
Какие стали выбирают
Сталь для оснастки выбирают по трём вопросам: какая нагрузка (удар, истирание, давление расплава), какая температура и сколько деталей нужно сделать.
| Сталь | Ближайшие зарубежные аналоги | Состояние в работе | Где применяют |
|---|---|---|---|
| У8А, У10А | — | Закалка и низкий отпуск; по ГОСТ 1435 на образцах после закалки не ниже 62–63 HRC | Простые штампы небольших размеров, пуансоны, ножи. Прокаливаются неглубоко, для крупных сечений не подходят |
| Х12МФ | Близка к D2 (1.2379) | Закалка и низкий отпуск, в работе обычно 58–62 HRC; по ГОСТ 5950 на образцах не ниже 61 HRC | Вырубные и гибочные штампы холодной штамповки, пуансоны, матрицы, ножи. Высокая износостойкость, хорошая прокаливаемость |
| P20, 1.2311 | 40CrMnMo7 | Поставляется улучшенной до 280–325 HB, обрабатывается без последующей закалки | Пресс-формы для пластмасс средних тиражей, плиты пакетов, формы для литья цинка |
| 1.2738 | P20 с никелем | Поставляется улучшенной | Крупные блоки пресс-форм: никель помогает равномерно прокалить большое сечение |
| 4Х5МФС | H11, 1.2343 | Закалка и высокий отпуск; по ГОСТ 5950 на образцах после отпуска при 550 °C не ниже 48 HRC | Формы литья под давлением, штампы горячего деформирования. Выше вязкость, меньше склонность к трещинам |
| 4Х5МФ1С | H13, 1.2344 | Закалка и высокий отпуск | Формы литья алюминия, магния и цинка под давлением, прессование алюминия, ковочные штампы |
Твёрдость по ГОСТ относится к контрольным образцам после стандартной термообработки. Рабочую твёрдость конкретной оснастки назначает конструктор под нагрузку: высокая твёрдость лучше держит износ, а низкая лучше выдерживает удар.
Ресурс оснастки и тираж
Для пресс-форм литья пластмасс есть устоявшаяся классификация американской ассоциации SPI. Она связывает класс формы с числом циклов и требованиями к стали.
| Класс SPI | Число циклов | Требования к материалу |
|---|---|---|
| 101 | Больше 1 000 000 | Формообразующие детали не мягче 48 HRC |
| 102 | 500 000 – 1 000 000 | Формообразующие детали около 48 HRC |
| 103 | До 500 000 | Формообразующие детали от 28 HRC (около 280 HB) |
| 104 | До 100 000 | Мягкая сталь или алюминий |
| 105 | До 500 | Прототипная форма из любого материала, который выдержит литьё |
Производственная платформа Fictiv оценивает, что формы из алюминия обычно выдерживают до 10 000 впрысков, из P20 — 50 000–100 000, из закалённой H13 — 500 000 – 1 000 000. Эти цифры сильно зависят от пластика: стеклонаполненные материалы истирают форму быстрее.
Для штампов листовой штамповки единой таблицы нет. Стойкость между перешлифовками зависит от материала листа, толщины, зазора и смазки, а общий ресурс — от того, сколько раз кромку можно перешлифовать.
Отсюда практический вывод: для первой партии в сотни деталей дорогую закалённую форму делать не нужно: хватит алюминиевой или прототипной, а иногда и вовсе другой технологии без оснастки. Где проходят эти границы, мы считали в статье «Прототип или серия».
Когда заказчик просит «форму подешевле», я сначала спрашиваю про тираж за всё время жизни изделия. Если это двадцать тысяч деталей, форма из P20 окупится. Если двести тысяч, экономия на стали обернётся второй формой через год.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Закалённая оснастка против улучшенной
Плюсы
- Закалённая Х12МФ или H13 держит износ и даёт сотни тысяч и миллионы циклов
- Острые кромки и полированные поверхности сохраняются дольше
- Улучшенная P20 изготавливается быстрее: нет закалки и доводки после неё
- Улучшенную сталь легче исправить и доработать после пробного оттиска
Минусы
- Закалённая оснастка требует электроэрозии, шлифовки и дольше в изготовлении
- Закалка коробит деталь, нужен припуск и доводка
- Улучшенная P20 изнашивается быстрее, особенно на наполненных пластиках
Частые вопросы
Почему пуансоны не фрезеруют сразу в размер?
Потому что после закалки сталь меняет размеры и коробится, а фрезеровать её до 60 HRC обычной фрезой нельзя. Пуансон делают с припуском, закаливают и доводят шлифовкой или проволочной электроэрозией.
Чем 1.2343 отличается от 1.2344?
Обе стали для горячего деформирования с 5 % хрома. 1.2343 соответствует американской H11 и отечественной 4Х5МФС, 1.2344 — H13 и 4Х5МФ1С. В H13 больше ванадия: выше износостойкость и теплостойкость, но немного ниже вязкость.
Можно ли сделать пресс-форму из алюминия?
Да, для прототипов и небольших партий. По оценке Fictiv, алюминиевая форма обычно выдерживает до 10 000 впрысков. Её быстрее фрезеровать и не нужно закаливать, но для больших тиражей и абразивных пластиков она не подходит.
Что дороже в пресс-форме: сталь или работа?
Обычно работа. Стоимость стали для вставок — заметная, но меньшая часть цены. Основное время уходит на конструирование, фрезеровку, электроэрозию, полировку и доводку после пробных оттисков.
Источники
- ГОСТ 5950-2000. Прутки, полосы и мотки из инструментальной легированной стали ↗ — текст стандарта, stroyinf.ru
- ГОСТ 1435-99. Прутки, полосы и мотки из инструментальной нелегированной стали ↗ — текст стандарта, stroyinf.ru
- What to Know About Injection Molding Tooling Life ↗ — Fictiv
- 1.2311 (P20) ↗ — Intersteel, паспорт стали
- Tool steel 1.2344 ↗ — Wikipedia
- Electrical discharge machining ↗ — Wikipedia
Фото: HafeezJD / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Пресс-формы, штампы, матрицы
Все →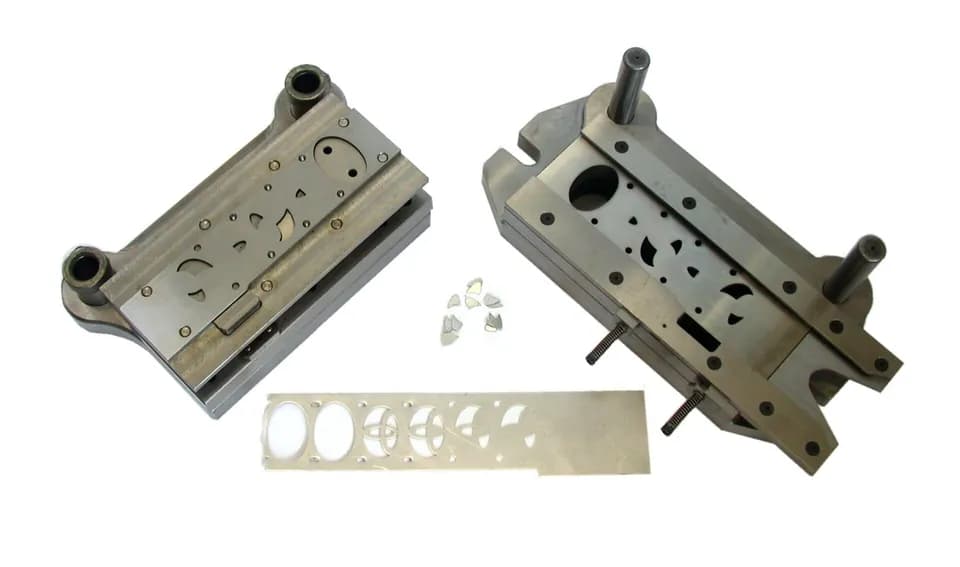


Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий