Кратко
Усилие вырубки считают как P = L·s·τср, где L периметр реза, s толщина, τср примерно 0,8 от предела прочности. Шайба Ø40 с отверстием Ø20 из стали 10 толщиной 2 мм даёт около 100 кН, а с запасом 20–30 % и усилием съёма нужен пресс на 160 кН. Зазор берут 5–10 % толщины на сторону, меньше для алюминия.
- Усилие вырубки считают как P = K·L·s·τср. Для стали 10 при s = 2 мм шайба Ø40/Ø20 даёт около 100 кН, пресс выбирают по полному усилию с запасом 20–30 % и получают 160 кН (16 тс).
- Зазор между пуансоном и матрицей задаёт качество кромки: малый даёт широкий блестящий поясок и быстрый износ, большой даёт скругление и заусенец. Для мягкой стали практика даёт около 10 % на сторону, для алюминия чуть меньше, для нержавейки больше.
- Матрицы и пуансоны делают из Х12МФ (58–62 HRC), У8А и У10А для простых и небольших штампов, из 9ХС и ХВГ для мелких деталей, из твёрдых сплавов ВК, когда тираж идёт на миллионы.
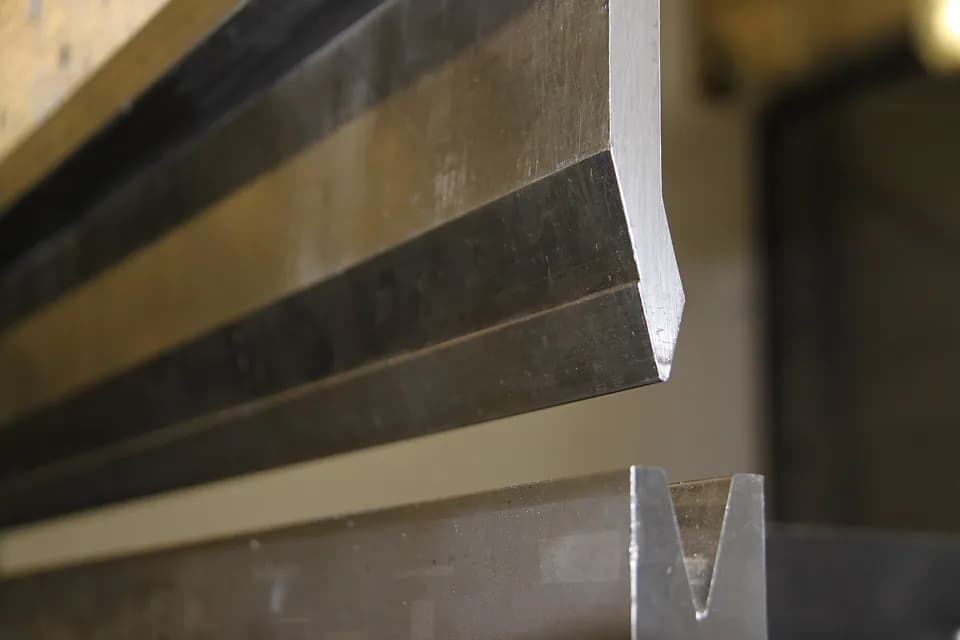
- Скос на пуансоне или ступенчатая длина пуансонов режут пик усилия, а съёмник снимает полосу с пуансона после реза.
- Штамп совмещённого действия окупается против лазерной резки примерно с 18 тысяч деталей при допущениях ниже, простой штамп с одним контуром от 4 тысяч.
Что делает штамп при вырубке и пробивке
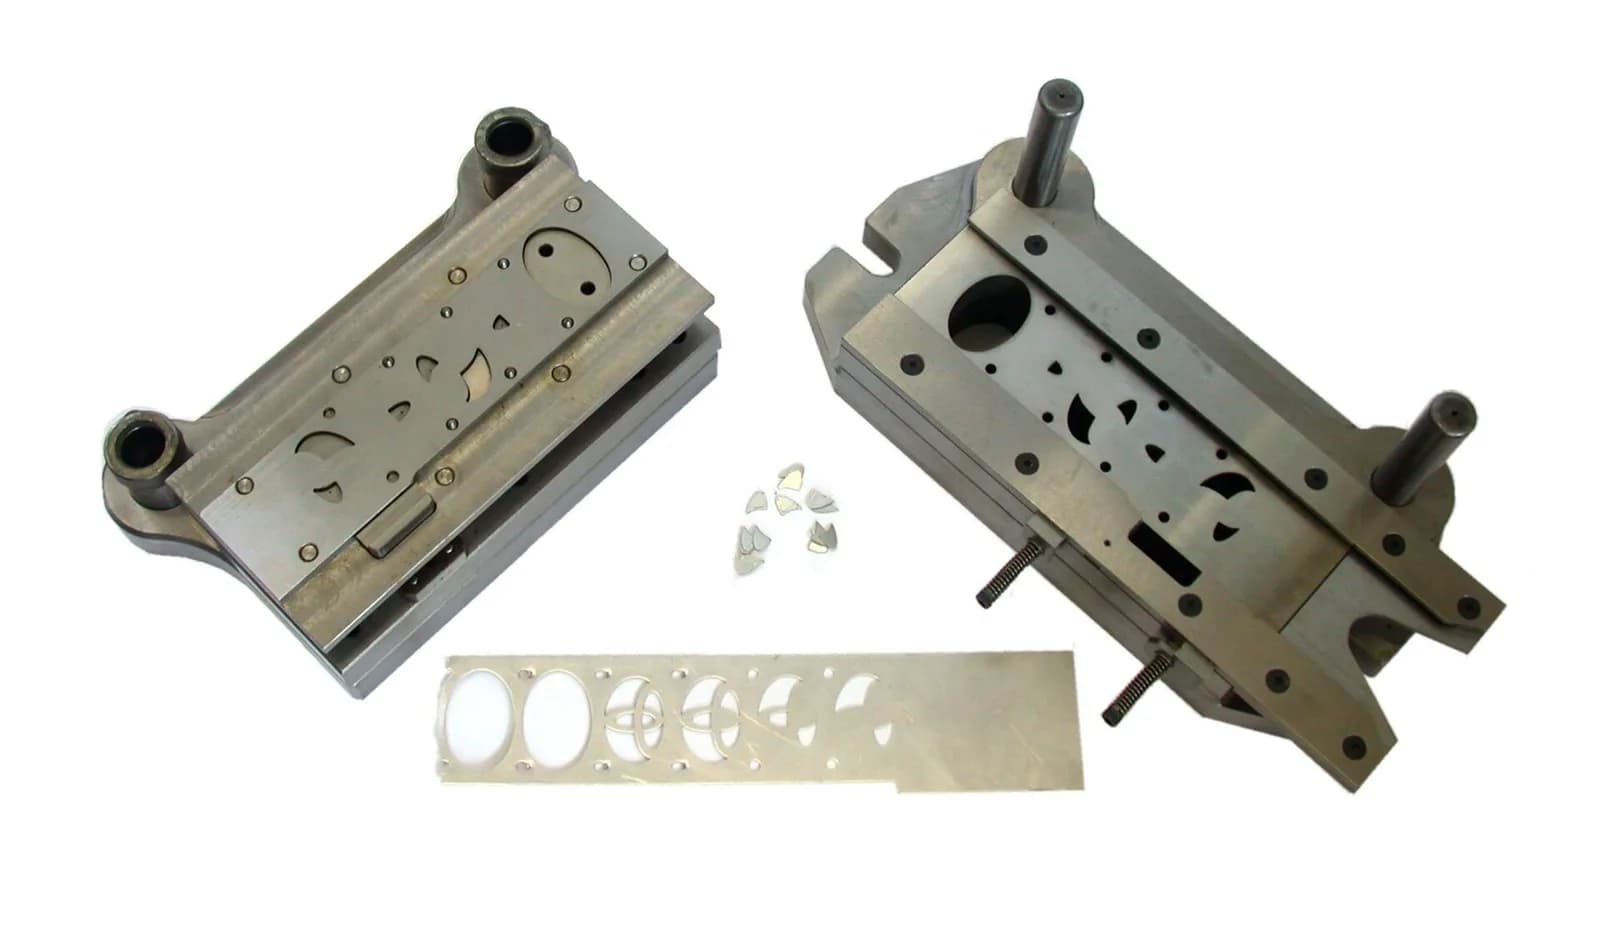
Вырубкой называют отделение детали по замкнутому контуру: годной частью остаётся вырубленная заготовка, а лист вокруг идёт в отход. Пробивка делает обратное: годен лист, а вырубленный кусочек падает в отход. Шайба Ø40 с отверстием Ø20 требует обеих операций, и в одном штампе их совмещают.
Устройство пары пуансон и матрица, материалы и маршрут изготовления подробно описаны в статье о пресс-формах и штампах. Здесь о том, как задать зазор и усилие и как не ошибиться с тиражом.
Лист входит в зазор так: пуансон вдавливается, металл срезается на небольшую часть толщины, и дальше идёт разрушение, при котором верхняя и нижняя трещины должны встретиться. По Википедии, деталь срезается примерно на 10 % толщины и затем отрывается от листа. На кромке получается скругление входа, блестящий поясок среза, зона отрыва и заусенец. Если трещины не встречаются, на кромке остаётся ступенька и вторичный срез.
Зазор между пуансоном и матрицей
Зазор определяет всё остальное: форму кромки, высоту заусенца, усилие и стойкость инструмента. В русских справочниках двусторонний зазор Z записывают как m·s, где m лежит в пределах 0,05–0,2 в зависимости от материала и толщины, и отмечают, что наибольшую стойкость инструмент показывает при зазоре около 6 % толщины. Компании, продающие инструмент для координатно-пробивных прессов, считают иначе: Roper Whitney называет для мягкой стали 10 % на сторону (20 % суммарно), а для тонкого алюминия около 7,5 % на сторону (15 % суммарно). Расхождение объясняется критерием: одни оптимизируют качество кромки, другие стойкость.
| Материал | Особенность реза | Ориентир на сторону |
|---|---|---|
| Сталь 10, 20, Ст3 | Хорошо режется, зазор средний | 10 % толщины до 3 мм, 12,5 % от 3 до 6 мм (Roper Whitney, 20 и 25 % суммарно) |
| Алюминий АД0, АД1 | Мягкий, налипает на пуансон, зазор меньше стального | 7,5 % при толщине до 2,5 мм, 10 % от 2,5 до 5 мм (Roper Whitney, 15 и 20 % суммарно) |
| Латунь Л63, медь | Вязкие, зазор обычно меньше стального | значение берут из справочника штамповщика |
| Нержавеющая сталь | Упрочняется при резе, зазор больше стального | 10 % до 1,5 мм, 17,5 % при толщине больше 4 мм (Roper Whitney, 20 и 35 % суммарно) |
По латуни и меди единого значения нет, поэтому сверяйтесь с таблицей, по которой работает ваш инструментальщик. Правило общее: чем твёрже и прочнее материал, тем зазор больше, а чем мягче и вязче, тем меньше.
Из зазора рождаются размеры рабочих деталей. При вырубке размер детали задаёт матрица, пуансон делают меньше на суммарный зазор. При пробивке наоборот, размер отверстия задаёт пуансон, а матрицу делают больше. Для шайбы Ø40/Ø20 из стали толщиной 2 мм возьмём 7 % на сторону, то есть 0,14 мм на сторону и 0,28 мм суммарно. Тогда матрица вырубки Ø40,00, пуансон вырубки Ø39,72, пуансон пробивки Ø20,00, матрица пробивки Ø20,28 (допуски на рабочие размеры обычно ставят по 6–8-му квалитету, значения есть в справочнике квалитетов).
Усилие вырубки и подбор пресса
Основная формула: P = K·L·s·τср, где L периметр реза, s толщина листа, τср сопротивление срезу, K коэффициент запаса на затупление кромок и разброс толщины. Один справочник даёт K = 1,1–1,3 для разброса толщины 5–10 % и затупления кромок, другой для упрощённой формулы берёт 1,3. Сопротивление срезу считают от предела прочности: τср ≈ 0,8·σв, а учебные таблицы дают и 0,6–0,7·σв. Для подбора пресса берут верхнюю оценку, потому что недобор опаснее перерасхода.
| Материал | σв, МПа (из справочника материалов) | τср ≈ 0,8·σв, МПа | Усилие для шайбы Ø40/Ø20 при s = 2 мм, кН |
|---|---|---|---|
| Сталь 10 | не менее 330 | 265 | 100 |
| Сталь 20 | не менее 410 | 330 | 124 |
| Ст3 | 370–490 | 300–390 | 113–147 |
| Алюминий АД0М (отожжённый) | не менее 60 | 50 | 19 |
| Латунь Л63 мягкая | 290–400 | 230–320 | 87–121 |
| 12Х18Н10Т | не менее 530 | 425 | 160 |
Значения σв взяты со страниц материалов: сталь 10, сталь 20, Ст3, АД0, латунь Л63, 12Х18Н10Т. Для штамповки материал берут в мягком, отожжённом или нормализованном состоянии, а нагартованный лист даёт заметно большее усилие.
Расчёт для шайбы Ø40 с отверстием Ø20 из стали 10, s = 2 мм
- 01
Периметр реза.
Наружный контур π·40 = 125,7 мм, отверстие π·20 = 62,8 мм, итого L = 188,5 мм. В совмещённом штампе режут оба контура одновременно.
- 02
Сопротивление срезу.
σв = 330 МПа, τср = 0,8·330 ≈ 265 МПа.
- 03
Усилие вырубки.
P = 188,5 · 2 · 265 ≈ 99 900 Н ≈ 100 кН, то есть около 10 тс.
- 04
Усилие съёма.
Съём полосы с пуансона составляет по учебным формулам 10–20 % усилия вырубки, в практике до 30 %. Берём 10 %, это ещё 10 кН. Полное усилие 110 кН.
- 05
Запас.
С запасом 20–30 % получаем 132–143 кН.
- 06
Пресс.
Подходит кривошипный пресс на 160 кН (16 тс). Номинальное усилие пресс развивает только в нижней части хода, поэтому работать на пределе нельзя.
Усилие падает, если разнести моменты реза во времени. На рабочей кромке делают скос: она идёт под углом, и контур режется не целиком, а постепенно. Расчётные формулы для такого инструмента вводят понижающий множитель, по одной из методик от 0,5 до 0,8 к усилию плоской кромки. Скос делают так, чтобы плоской осталась годная часть: при вырубке на матрице, при пробивке на пуансоне. Другой способ для штампов со многими пробивными пуансонами: ступенчатая длина, когда пуансоны различаются по высоте примерно на толщину листа и входят в металл по очереди. Пик усилия снижается, а работа остаётся той же. В совмещённом штампе для одной шайбы приём почти не нужен, зато в штампе с десятком пробивных пуансонов он спасает пресс и сам штамп.
Из чего делают пуансоны и матрицы
Рабочие детали штампа делают из сталей, которые держат износ на кромке и не выкрашиваются от удара. Основной вопрос выбора это размер и сложность формы, тираж и материал листа.
| Материал | Твёрдость | Где применяют в вырубных штампах |
|---|---|---|
| У8А, У10А | не ниже 62–63 HRC на образцах по ГОСТ 1435, в штампе твёрдость снижают отпуском | Простые небольшие штампы, малые тиражи, листы до 1 мм. Прокаливаются неглубоко |
| Х12МФ | рабочая 58–62 HRC | Основная сталь для матриц и пуансонов на тысячи и сотни тысяч деталей, хорошо держит износ |
| 9ХС | не ниже 63 HRC на образцах | Небольшие пуансоны, где нужна глубокая закалка и красностойкость |
| ХВГ | не ниже 61 HRC на образцах | Матрицы и пуансоны сложного контура, мало коробится при закалке |
| Твёрдые сплавы ВК (ВК8, ВК15) | около 86–88 HRA | Миллионные тиражи, тонкая электротехническая сталь, абразивные листы. Хрупкие, нужна жёсткая оснастка |
Цифры по HRC даны по статьям материалов этого сайта и ГОСТ 5950 и ГОСТ 1435, перевод в другие шкалы есть в справочнике твёрдости. Рабочую твёрдость назначает конструктор: выше 62 HRC пуансон хрупок и скалывается от перекоса, ниже 56 быстро заминается. Порядок термообработки, который даёт эти цифры, разобран в статье о закалке и отпуске.
Стойкость до переточки зависит от трёх вещей: материала листа (нержавейка и кремнистая сталь стачивают кромку быстрее мягкой стали), зазора и смазки. Заранее называть числа по тиражу нельзя, это опыт конкретного штампа. Практический признак тот же: растёт заусенец, и штамп идёт на шлифовку по торцу рабочей кромки. Каждая перешлифовка уменьшает рабочую высоту матрицы, поэтому в конструкции закладывают запас по высоте на несколько заточек.
Раскладка, перемычки и съём полосы
Полоса идёт через штамп шагом. Шаг равен размеру детали вдоль подачи плюс перемычка между вырубками. Перемычки (боковая и между деталями) делают порядка толщины листа и больше, а для листа 2 мм это 2–3 мм: тоньше перемычка ломается, полоса сминается, деталь получается с заусенцем. Точные значения лежат в справочнике по штамповке, а не в этой статье, потому что они зависят от материала и формы контура.
Раскладка влияет на цену сильнее, чем кажется. Для шайбы Ø40 в один ряд берут полосу шириной 44 мм с шагом 42 мм, и на деталь уходит 44 × 42 = 1 848 мм² листа. Площадь самой шайбы с отверстием π·(20² − 10²) ≈ 942 мм², то есть использование материала около 51 %. Каждый процент отхода при тираже в сотни тысяч деталей оплачивается из той же сметы, что и штамп, поэтому варианты раскладки сравнивают до заказа оснастки. Раскрой листа под разные детали считает калькулятор раскроя.
Съёмник нужен потому, что после реза полоса сжимается на пуансоне и поднимается вместе с ним. Различают жёсткий съёмник (плита с проходом по ширине полосы) и подпружиненный, который заодно прижимает полосу во время реза и снижает заусенец. Усилие съёма закладывают в расчёт пресса, как мы сделали выше.
Когда штамп не окупается
Штамп это постоянные затраты, лазер это затраты на деталь. Точку безубыточности считают как цену штампа, делённую на разницу между ценой детали лазером и ценой детали штампом.
- Штамп совмещённого действия: 350 000 ÷ (22 − 3) ≈ 18 400 деталей.
- Простой штамп на один контур: 80 000 ÷ 19 ≈ 4 200 деталей.
Это нижняя граница тиража, при которой штамп начинает выигрывать, и она не учитывает срок: штамп делают недели, лазер режет завтра. Если деталь ещё меняется, штамп под неё делать рано: на сотнях штук лазер с гибкой на листогибе дешевле и не боится правок. Если у детали есть гибы, к штампу вырубки добавляются гибочные штампы, и точка безубыточности уходит вправо.
Штамп против лазерной резки
Плюсы
- Цена детали в разы ниже на больших тиражах
- Высокая повторяемость размеров и кромки
- Скорость: десятки и сотни ходов в минуту
Минусы
- Постоянные затраты на штамп и срок изготовления в недели
- Любое изменение чертежа это переделка или новый штамп
- Заусенец и скругление кромки определяются зазором, его нужно обслуживать
Как делают матрицы: ЭЭО и шлифовка
Контуры матриц и пуансонов вырезают проволочной электроэрозией из закалённой заготовки: твёрдость стали электроэрозии безразлична, а зазор получается точным и равномерным, потому что пуансон и матрицу можно вырезать из одной заготовки с заданным смещением. Затем рабочие поверхности шлифуют и снимают переплавленный слой, оставшийся после реза, иначе кромка выкрашивается. Про белый слой и порядок операций подробно написано в статье об изготовлении штампов.
Когда штамп приходит ко мне на ремонт, первая причина в одном и том же: пуансон перекосило в держателе, и он зацепил матрицу. Зазор на бумаге 0,14 мм, а на деле с одной стороны 0,03, с другой 0,25. Проверка соосности после каждой установки стоит дешевле, чем новый пуансон.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Типичные поломки
| Поломка | Причина | Что делают |
|---|---|---|
| Скол пуансона | Перекос, слишком высокая твёрдость, малый зазор, двойная подача полосы | Проверка соосности, отпуск на 1–2 HRC ниже, контроль подачи |
| Налипание металла (задир) | Мягкий алюминий или медь, мало смазки, шероховатая рабочая поверхность | Смазка, полировка рабочей части, покрытие пуансона |
| Рост заусенца | Затупление кромки, зазор вышел за норму | Перешлифовка, замена износившейся детали |
| Деформация полосы после реза | Перемычка слишком узкая, слабый съёмник | Шире перемычка, усиление съёмника |
| Выкрашивание кромки матрицы | Белый слой после эрозии, закалка слишком твёрдая | Снять слой доводкой, отпуск |
Частые вопросы
Какой зазор между пуансоном и матрицей нужен для стали?
В справочниках двусторонний зазор лежит в пределах 5–20 % толщины листа, в практике для мягкой стали берут около 10 % на сторону. Для алюминия и меди зазор меньше, для нержавеющей стали больше. Точное число берут из таблицы для вашего материала и толщины.
Как посчитать усилие вырубки?
Периметр реза умножают на толщину листа и на сопротивление срезу, которое равно примерно 0,8 предела прочности. К результату добавляют усилие съёма и запас 20–30 %. Для шайбы Ø40/Ø20 из стали 10 при s = 2 мм получается около 100 кН без запаса.
Что лучше для вырубки, Х12МФ или У10А?
Х12МФ глубже прокаливается, меньше изнашивается и подходит для сложных контуров и больших тиражей. У10А дешевле и годится для небольших простых штампов и листа до 1 мм. На тираже в сотни тысяч деталей разница по стойкости окупает разницу в цене стали.
Когда штамп выгоднее лазерной резки?
Когда штамп делят на несколько десятков тысяч деталей и деталь не меняется. В примере со стальной шайбой граница составила около 18 400 деталей для совмещённого штампа. На сотнях и тысячах штук проще и дешевле лазер.
Зачем делают скос на пуансоне?
Чтобы резать контур не целиком, а постепенно, это снижает пик усилия и ударную нагрузку на пресс. Скос делают на той части инструмента, которая формирует отход: при вырубке на матрице, при пробивке на пуансоне, тогда годная деталь остаётся плоской.
Источники
- Зазоры между матрицей и пуансоном ↗ — учебный материал по штамповке, studfile.net
- Die Clearance ↗ — Roper Whitney
- Do you know how to calculate punching force and its application? ↗ — Durma Press
- Blanking and piercing ↗ — Wikipedia
- Progressive die ↗ — Wikipedia
- ГОСТ 5950-2000. Прутки, полосы и мотки из инструментальной легированной стали ↗ — stroyinf.ru
- ГОСТ 1435-99. Прутки, полосы и мотки из инструментальной нелегированной стали ↗ — stroyinf.ru
Фото: Glenn McKechnie / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Пресс-формы, штампы, матрицы
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий