Кратко
- FDM подходит для функциональных прототипов, корпусов, кронштейнов и оснастки: детали крупнее, материалы прочнее и дешевле, постобработка проще.
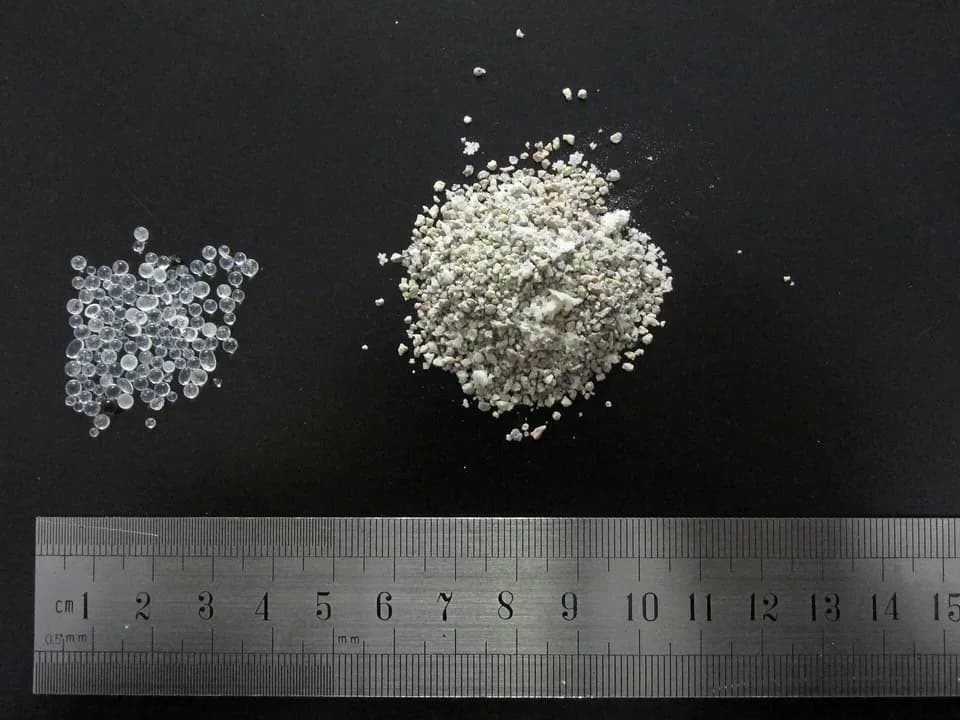
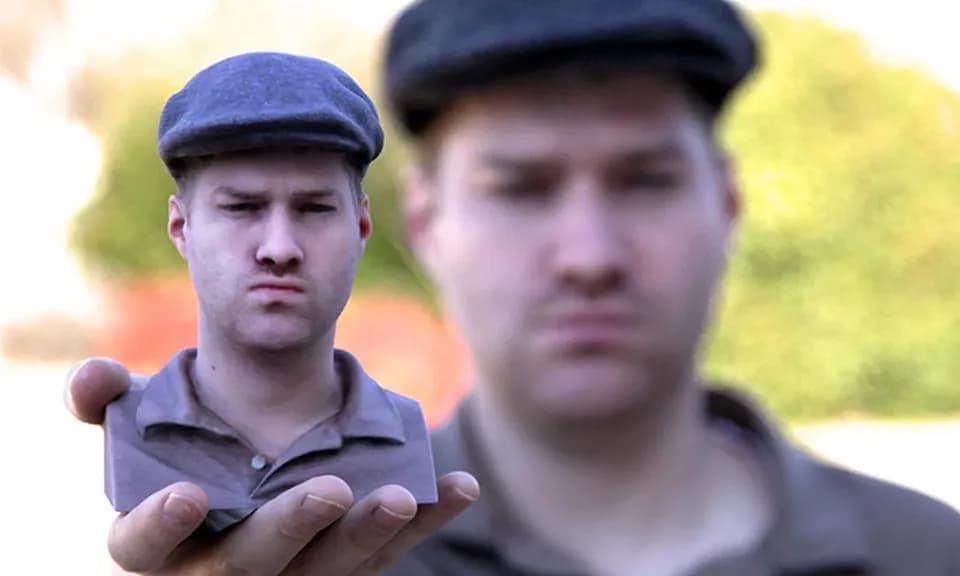
- Фотополимерная печать нужна, когда важны мелкие детали, гладкая поверхность и герметичность: мастер-модели, ювелирные и стоматологические изделия, мелкие корпуса.
- В мелкой серии фотополимерный принтер с засветкой экраном выигрывает на мелких деталях: время печати слоя не зависит от того, сколько деталей стоит на платформе.
- Работа со смолой требует перчаток, вентиляции и утилизации отходов как опасных химикатов. Это надо учесть при выборе помещения.
Два способа построить деталь из слоёв
Международный стандарт терминов аддитивного производства ISO/ASTM 52900 делит технологии на семь групп. Две самые распространённые в мастерских относятся к разным группам.
От принципа зависит всё остальное: детализация, прочность, размер деталей и то, что придётся делать с ними после печати.
Сравнение по главным параметрам
Для наглядности в таблице сравниваются общие свойства технологий и два современных настольных принтера: FDM-модель Prusa CORE One+ и фотополимерный Formlabs Form 4.
| Параметр | FDM | Фотополимерная печать |
|---|---|---|
| Мелкие элементы | Рельефные детали около 0,6 мм шириной и 2 мм высотой | Стенки от 0,2 мм, рельеф и гравировка 0,1–0,15 мм |
| Поверхность | Видны слои, нужна шлифовка | Близка к литью под давлением |
| Свойства детали | Анизотропна: между слоями прочность ниже | Почти изотропна, герметична |
| Типичное поле | Около 200×200×200 мм у настольных моделей | До 353×196×350 мм у крупноформатных моделей |
| Пример поля | Prusa CORE One+ — 250×220×270 мм | Form 4 — 200×125×210 мм |
| Толщина слоя | Prusa CORE One+ — 0,05–0,30 мм | Form 4 — 0,025–0,2 мм |
| Материалы | PLA, PETG, ABS, ASA, PC, PA, гибкие пластики | Стандартные, инженерные, литьевые, стоматологические смолы |
| Постобработка | Удаление поддержек вручную | Промывка в спирте и дозасветка, частично автоматизируются |
| Цена принтера | Prusa CORE One+ — от 1349 евро в сборе | Form 4 — 5749 долларов в комплекте |
Цифры по детализации, поверхности и типичному полю взяты из сравнения, которое публикует Formlabs. Производитель фотополимерных принтеров здесь заинтересованная сторона, поэтому значения стоит воспринимать как ориентир, а не как гарантию для любого принтера. Характеристики конкретных моделей — из их официальных страниц.
Когда выбирать FDM
FDM-принтер — рабочая лошадь цеха. На нём печатают то, что должно держать нагрузку, вставать на место и не стоить дорого: корпуса электроники, кронштейны, кондукторы и шаблоны для сборки, захваты для роботов, заглушки, детали для ремонта оборудования. Большинство инженерных пластиков доступны именно в виде нити, а принтер с закрытой камерой вроде CORE One+ печатает и капризные к температуре ABS, ASA и полиамид.
FDM-печать
Плюсы
- Крупные детали при умеренной цене принтера
- Широкий выбор прочных инженерных пластиков
- Дешёвый материал и простая постобработка
- Принтер можно поставить в обычном помещении
Минусы
- Видимые слои и ступеньки на наклонных поверхностях
- Прочность между слоями ниже, чем вдоль них
- Мелкие элементы и тонкие стенки печатаются плохо
- Время печати растёт с каждой новой деталью на столе
Анизотропию надо учитывать ещё на этапе раскладки детали. Кронштейн, напечатанный «стоя», ломается по слою при меньшей нагрузке, чем такой же кронштейн, напечатанный «лёжа», когда нагрузка идёт вдоль слоёв.
Когда выбирать фотополимер
Фотополимерный принтер берут, когда важен внешний вид и точность мелочей: мастер-модели для литья в силикон, ювелирные восковки, стоматологические модели, мелкие корпуса с защёлками, детали с текстурой и надписями. Formlabs сообщает, что больше 99% поверхности детали на его принтерах укладывается в 100 мкм от модели, а детали получаются герметичными даже под высоким давлением.
Фотополимерная печать
Плюсы
- Высокая детализация и гладкая поверхность
- Почти одинаковая прочность во всех направлениях
- Герметичные детали без дополнительной обработки
- На LCD- и DLP-принтерах время слоя не зависит от числа деталей
Минусы
- Смола дороже нити, а стандартные смолы хрупкие
- Поле меньше, крупные детали приходится склеивать
- Нужны промывка, дозасветка и место для работы со смолой
- Смола опасна при контакте с кожей и требует утилизации
Мелкая серия: где граница
Для партии из десятков и сотен одинаковых деталей главный вопрос — сколько штук помещается в одну печать и как растёт время.
У FDM-принтера сопло обходит каждую деталь по очереди, поэтому десять деталей печатаются примерно в десять раз дольше одной. У LCD- и DLP-принтеров весь слой засвечивается сразу, и время слоя одинаково для одной детали и для полной платформы. Поэтому мелкие изделия вроде фурнитуры, заглушек, ювелирных заготовок выгоднее печатать фотополимером: платформа заполняется плотно, и за ночь выходит целая партия.
Для крупных деталей картина обратная. Если в поле фотополимерного принтера помещаются одна-две детали, а смола стоит в несколько раз дороже нити, FDM обычно оказывается дешевле и быстрее, особенно когда допустима видимая слоистость.
Постобработка и безопасность
После FDM-печати достаточно снять деталь со стола и удалить поддержки. Шлифовка, покраска или обработка паром нужны только для внешнего вида.
С фотополимерной деталью работы больше: её промывают в изопропиловом спирте от остатков смолы, снимают поддержки и дозасвечивают ультрафиолетом, чтобы смола набрала окончательную прочность. У Formlabs и других производителей для этого есть отдельные станции промывки и засветки.
Отсюда практическое следствие: фотополимерный принтер плохо уживается в офисе или в общем помещении с людьми. Ему нужен отдельный угол с вытяжкой, стол, который не жалко испачкать, и запас перчаток и спирта.
Цеху, который только начинает печатать, я советую начать с закрытого FDM-принтера: он закроет большую часть задач по оснастке и прототипам. Фотополимерный принтер стоит покупать вторым, когда появятся конкретные детали, которые FDM не вытягивает по точности или внешнему виду.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Можно ли печатать на FDM-принтере детали для конечного изделия?
Да, если материал и ориентация печати выбраны под нагрузку. Корпуса, кронштейны, крышки и оснастку из PETG, ABS, ASA или полиамида используют в конечных изделиях. Учитывайте, что прочность между слоями ниже, и закладывайте запас по толщине стенок.
Подходит ли фотополимерная печать для функциональных деталей?
Стандартные смолы хрупкие и для нагруженных деталей не годятся. Для функциональных деталей производители выпускают инженерные смолы, имитирующие свойства ABS, полипропилена или резины. Они дороже стандартных, и их свойства надо проверять по паспорту конкретного материала.
Что выгоднее для партии из 200 мелких деталей?
Если детали небольшие и в одну печать на фотополимерном принтере их помещается много, он обычно выигрывает по времени: слой засвечивается целиком. Если детали крупные и проще в форме, FDM-принтер с несколькими печатями подряд может оказаться дешевле за счёт материала.
Можно ли поставить фотополимерный принтер в жилом помещении или офисе?
Производители требуют проветривания и работы в перчатках, а отходы смолы надо утилизировать как опасные химикаты. Для постоянной работы лучше выделить отдельное помещение или угол с вытяжкой.
Источники
- FDM vs. SLA vs. SLS: How to Choose the Right 3D Printing Technology ↗ — Formlabs
- Prusa CORE One+: технические характеристики ↗ — Prusa Research, 2026
- Form 4 Complete Package ↗ — Formlabs, 2026
- Resins: safety and handling ↗ — Prusa Research
- ASTM Additive Manufacturing Process ↗ — PADT
Фото: Smuconlaw, CC BY-SA 4.0, Wikimedia Commons
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: FDM-печать
Все →
Руководство
Как устроен 3D-принтер
Руководство
Как работают пищевые принтеры
Руководство
Что можно сделать с помощью 3D-принтера
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий