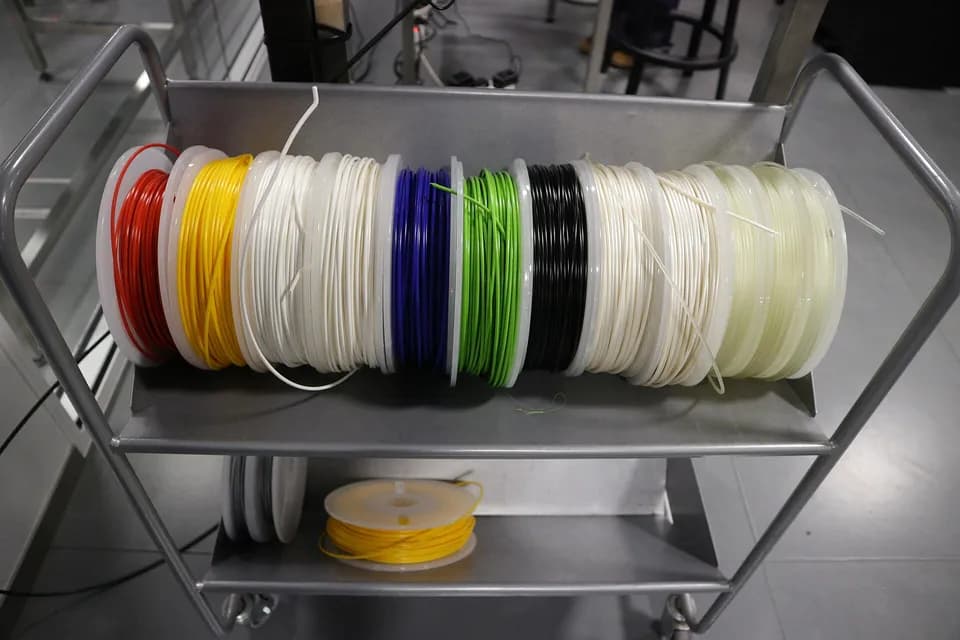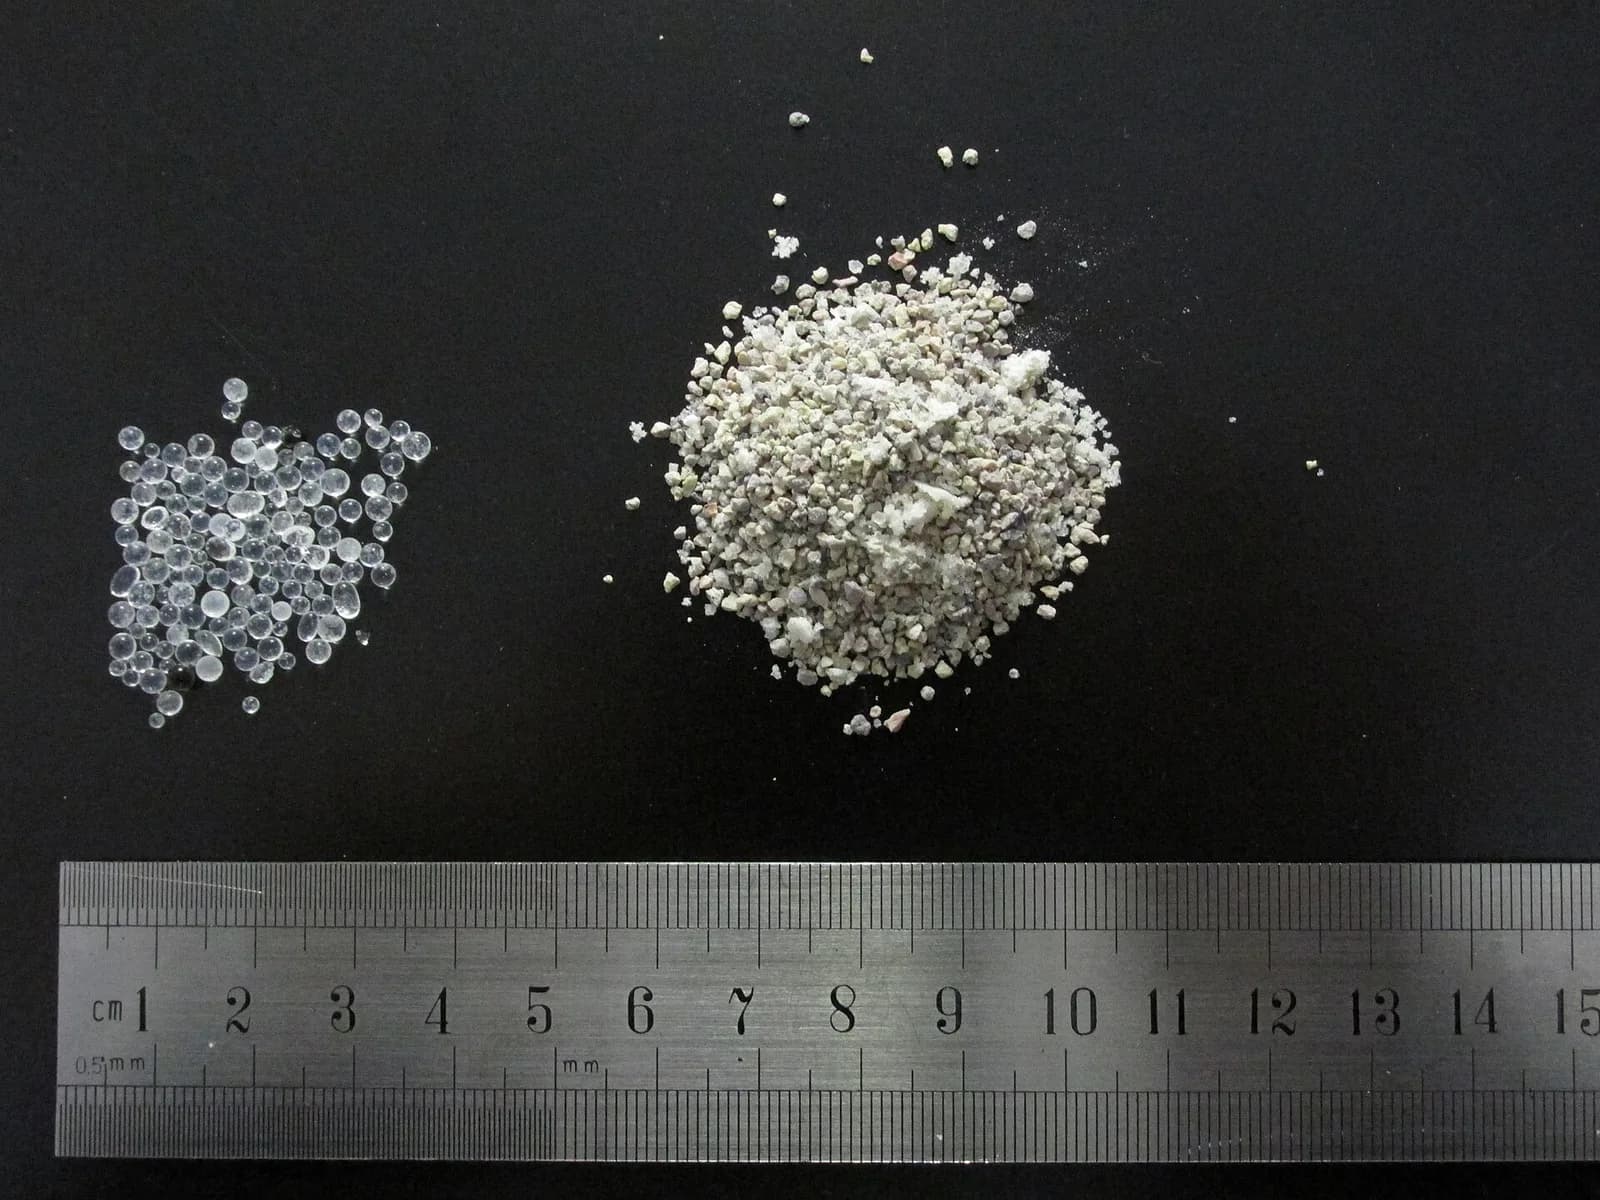
Кратко
PLA сушат при 45–50 °C 6–8 часов, PETG при 55–65 °C 6–8 часов, ASA и ABS при 75–85 °C 4–8 часов, нейлон и PVA при 70–90 °C 8–12 часов, TPU при 60–70 °C 4–8 часов. Духовка годится при внешнем термометре, микроволновка нет. После сушки пруток прячут в контейнер с силикагелем: на открытом воздухе он снова набирает влагу за часы.
- Влага в горячем сопле мгновенно превращается в пар: этим объясняются хлопки, пузыри, нити и хрупкие слои. Паспорта Prusament показывают, что за 7 суток при 24–25 °C и влажности 20–30 % нейлон PA11 набирает 0,46 % влаги, PLA 0,19 %, PETG 0,10 %.
- Режимы сушки у производителей различаются: PETG у Prusa 55 °C 6 часов, у Bambu Lab в конвекционной печи 60–65 °C 8 часов, у eSUN 60 °C больше 8 часов. Берите режим с катушки или сайта производителя, а общие цифры используйте как ориентир.
- Bambu Lab не рекомендует микроволновку и обычную кухонную духовку: нагрев неравномерен. Prusa допускает домашнюю духовку при условии внешнего термометра.
- После сушки при влажности около 55 % пруток набирает достаточно влаги, чтобы испортить печать, за 2–12 часов (данные Bambu Lab). Хранят катушку в контейнере с силикагелем.
Оборудование
- духовка с конвекцией или сушилка для филамента
- внешний термометр
- кухонные весы
- гигрометр
Материалы
- катушка с пластиком
- силикагель с индикатором
- герметичный контейнер или вакуумный пакет
Время
≈ 480 мин
Почему сушат и как понять, что пруток влажный
Пластики для FDM впитывают воду из воздуха. Когда такой пруток доходит до сопла, вода закипает внутри расплава: он вспучивается, выходит рывками и оставляет на детали пузыри и шершавую поверхность. Bambu Lab описывает последствия так: нити, подтёки, отверстия, шероховатость и потеря прочности, причём симптомы усиливаются с влажностью воздуха и временем, которое катушка провела на открытом воздухе.
Признаки по руководству Prusa: плохая поверхность модели, больше нитей, слабая адгезия слоёв, капли на детали, а также пузырение и дым при экструзии. Polymaker добавляет характерный звук: хлопки и потрескивание при выходе из сопла. Если нити, пузыри и хлопки встречаются вместе, начинать надо с сушки, а не с ретракта: порядок диагностики разобран в статье о дефектах FDM-печати.
Масштаб проблемы показывает водопоглощение за 7 суток по паспортам Prusament: нейлон PA11 0,46 %, PLA 0,19 %, ASA 0,17 %, PC Blend 0,15 %, PETG 0,10 %, TPU 0,04 %. На килограммовой катушке это 4,6 г воды у нейлона и 1,0 г у PETG. Граммы кажутся смешными, но весь этот объём нагревается до 250 °C внутри сопла диаметром 0,4 мм.
TPU по этим числам впитывает меньше всех, а Bambu Lab всё равно помечает его как материал, который сушат перед печатью. Цифра водопоглощения показывает скорость набора влаги, а требования к сушке зависят ещё и от того, как материал ведёт себя в расплаве.
Температура и время сушки по материалам
В таблице режимы из четырёх документаций. У Bambu Lab столбец относится к принудительной конвекции (forced-air oven), у остальных указан режим производителя.
| Материал | Prusa | Bambu Lab (конвекционная печь) | Другие |
|---|---|---|---|
| PLA | 45 °C, 6 ч | 50 °C, 8 ч (шёлковый PLA 55 °C) | |
| PETG | 55 °C, 6 ч | 60–65 °C, 8 ч | eSUN PETG: 60 °C, больше 8 ч |
| ASA и ABS | ASA 80 °C, 4 ч | 75–85 °C, 8 ч | |
| Нейлон и PA с наполнителем | PA11 Carbon Fiber 90 °C, 6 ч | PA6-CF, PAHT-CF: 75–85 °C, 8–12 ч | eSUN ePA: 70 °C, больше 12 ч; Polymaker: 50–70 °C, 6–8 ч |
| PVA | нет данных | 75–85 °C, 8–12 ч | |
| TPU | 60 °C, 4–6 ч | 70 °C, 8 ч | |
| PC | PC Blend 85 °C, 5 ч | 75–85 °C, 8 ч |
Режим для PVA есть только у Bambu Lab, и это единственный источник в таблице. Расхождения между строками объясняются разной методикой: Prusa даёт режим для конкретных катушек Prusament, у Bambu Lab режим общий для линейки, у eSUN указан на карточке марки. Для PETG разброс 55–65 °C и 6–8 часов, и любой из этих режимов рабочий.
Температуру по таблице выбирают с оглядкой на катушку. PLA размягчается при 55–57 °C по паспорту Prusament (HDT), поэтому режим 45–50 °C оставляет мало запаса, а картонная или тонкая пластиковая катушка может повести раньше пластика. Bambu Lab предупреждает, что сторонние катушки не всегда выдерживают нагрев и деформируются.
Для нейлона время зависит от того, сколько он пролежал. По данным Bambu Lab, катушка PA, около трёх месяцев простоявшая на открытом воздухе, набирает столько влаги, что высушить её конвекционной печью при 80–90 °C очень трудно. Такой нейлон проще не доводить до этого состояния, чем потом спасать.
Чем сушить
Сушилка для филамента. Закрытый бокс с нагревателем, вентилятором и терморегулятором: катушку можно держать там и во время печати. Polymaker указывает для своей PolyDryer диапазон температуры внутри 68–73 °C на максимальной мощности, причём температура внутри неоднородна и зависит от комнаты, катушки и материала. Для PLA и PETG такого запаса хватает, а режимы ABS, нейлона и PC из таблицы выше (75–90 °C) часть бытовых моделей не достигает. Перед покупкой сравнивайте верхний предел с нужным вам материалом. Bambu Lab о своём AMS 2 Pro пишет, что он подходит для материалов, которым нужно не больше 65 °C, а для остальных нужен AMS HT.
Духовка. Работает, если соблюдены три условия: конвекция, внешний термометр и катушка вдали от нагревателей. Bambu Lab рекомендует печь с принудительной конвекцией и внутренним объёмом не меньше 250 × 250 × 90 мм на одну катушку 200 мм в диаметре и 67 мм высотой. Они же прямо советуют не использовать обычную кухонную духовку, потому что вблизи ТЭНов температура может подскочить настолько, что испортит катушку и пруток. Prusa относится к домашним духовкам мягче и требует внешнего термометра. Из этих двух позиций вытекает практический порядок: духовка без конвекции и без термометра для PLA и PETG рискованна, а с конвекцией и термометром годится.
Дегидратор для еды. Prusa называет их допустимым вариантом при условии проверки температурного диапазона. Верхний предел бывает разным, поэтому смотрите паспорт модели: для PLA и PETG он обычно подходит, а для ABS и нейлона по таблицам нужно 75–90 °C.
Стол принтера с крышкой. Bambu Lab описывает сушку на столе закрытых принтеров серий H, X, P2S и P1S: пруток снимают с сопла, катушку кладут на стол, накрывают коробкой от пластика или крышкой, напечатанной из PC или PA-CF, и в середине сушки переворачивают. Режимы: PLA 60–70 °C 12 часов, PETG 75–85 °C 12 часов, ABS и ASA 90–100 °C 12 часов, TPU 85A и 90A 90 °C 16 часов. Открытые принтеры вроде P1P и A1 для этого не годятся.
Микроволновка. Bambu Lab отвергает её: нагрев неравномерный, температуру не задать. Сушить в ней пруток не нужно ни для каких материалов. Для силикагеля Polymaker допускает микроволновку на малой мощности по 30 секунд с переворотом, но это про осушитель, а не про катушку.
Самодельная сушилка. Сушилку «своими руками» собирают из контейнера, нагревателя и терморегулятора, но здесь легко получить перегрев или пожар. Если собираете, ставьте готовый терморегулятор с датчиком в камере и независимый ограничитель температуры, не оставляйте без присмотра и не делайте корпус из PLA: он размягчается раньше, чем дойдёт до режима для PETG. Простая безопасная версия: катушка в герметичном контейнере с силикагелем без нагрева, она годится для хранения, но не для сушки уже отсыревшего прутка.
Как проверить духовку и посчитать риск
Температура на дисплее духовки и температура у катушки различаются, особенно на низких уставках, и разброс у разных духовок разный. Допустим для расчёта, что духовка уставки 50 °C даёт у катушки от 40 до 65 °C (допущение для иллюстрации, замерьте свою духовку). Верхнее значение 65 °C выше HDT PLA 55–57 °C, и катушка с PLA в такой духовке может деформироваться. У PETG запас тоже невелик: при уставке 60 °C и том же разбросе у катушки может оказаться 75 °C, а HDT PETG по паспорту Prusament 68 °C.
Из этого следует порядок настройки: положить термометр рядом с катушкой на решётку, прогреть духовку 20–30 минут, посмотреть разницу, затем задать уставку с поправкой. Для PLA уставку берут у нижней границы режима, не выше 50 °C.
Как высушить катушку PETG в духовке
Сушка PETG в конвекционной духовке
- 01
Проверьте размеры и катушку.
Для одной катушки 200 мм нужно место 250 × 250 × 90 мм. Картонную сердцевину и дешёвые катушки лучше заменить на пластиковые, которые держат 60 °C.
- 02
Поставьте термометр
рядом с будущим местом катушки, на решётку, на расстоянии от ТЭНов.
- 03
Прогрейте духовку
до 60 °C с включённой конвекцией и сверьте показания термометра с дисплеем.
- 04
Положите катушку плашмя
на решётку. По режимам Bambu Lab для PETG в конвекционной печи достаточно 60–65 °C и 8 часов, Prusa даёт 55 °C и 6 часов.
- 05
Выключите духовку и дайте катушке остыть
до комнатной температуры в закрытой духовке или на столе. Горячий пруток на воздухе сразу набирает влагу.
- 06
Уложите катушку в контейнер
с силикагелем и гигрометром. Печатайте из этого контейнера или сразу.
Отдельный пункт для нейлона. Режимы из таблицы работают, пока катушка не успела отсыреть глубоко. Если нейлон долго лежал на открытом воздухе, то сушат с запасом по времени 12 часов и больше и проверяют результат пробной печатью.
Хранение: силикагель и гигрометр
Bambu Lab приводит сроки, за которые высушенный пластик снова набирает влагу: при влажности около 20 % катушка остаётся сухой 2–7 дней, а при комнатных 55 % достаточно 2–12 часов, чтобы это ощутимо ухудшило печать, в зависимости от гигроскопичности материала. Типичная влажность в комнате 45–65 %.
Выводы для практики:
- пруток в контейнере с силикагелем и гигрометром, а не на катушкодержателе на подоконнике;
- нейлон, PVA и TPU печатают прямо из сухого бокса: Bambu Lab отмечает влагозащиту при печати как обязательную для TPU, PVA, PC и нейлонов;
- PC после повторных циклов нагрева становится хрупким, а потому Bambu Lab советует после сушки держать его под силикагелем и сушить повторно как можно реже.
Силикагель с индикатором меняет цвет: у Bambu Lab из оранжевого в зелёный, у Polymaker из оранжевого в тёмно-зелёный. Это сигнал, что осушителю пора на регенерацию. Bambu Lab рекомендует 80–90 °C в духовке, не выше 100 °C, слой не толще 2 см: 1–2 часа для слабо отсыревшего, 2–3 часа для насыщенного. Polymaker даёт 100–120 °C в течение 1–2 часов. Две методики расходятся, и безопаснее нижняя: выше 100 °C Bambu Lab предупреждает о повреждении структуры геля. Регенерировать силикагель можно 5–15 раз. Посуда для него отдельная, не пищевая.
Расчёт: сушилка или испорченная катушка
Расчёт на явных допущениях, подставьте свои цифры. Допущения помечены.
| Параметр | Значение |
|---|---|
| Цена сушилки | 4000 ₽ (допущение) |
| PETG | 625 ₽/кг (середина вилки 615–635 ₽/кг на 02.10.2026 по странице корпусов из PETG и акрила) |
| Нейлон | 2500 ₽/кг (допущение, цена зависит от марки) |
| Час принтера | 60 ₽ (оценка из той же страницы: амортизация и электричество) |
| Тариф | 7 ₽/кВт·ч (допущение) |
| Мощность сушилки | 80 Вт (допущение), цикл 8 ч |
| Средняя мощность духовки при сушке | 1 кВт (допущение), цикл 8 ч |
Цена брака от одной влажной катушки. Нейлон: ушло в брак 300 г (допущение) и 8 часов печати: 0,3 × 2500 + 8 × 60 = 750 + 480 = 1230 ₽. PETG: 200 г и 5 часов: 0,2 × 625 + 5 × 60 = 125 + 300 = 425 ₽.
Электричество на один цикл. Сушилка: 0,08 кВт × 8 ч = 0,64 кВт·ч, это 4,5 ₽. Духовка: 1 кВт × 8 ч = 8 кВт·ч, это 56 ₽. Духовка в 12,5 раза дороже за цикл, разница 51,5 ₽, и до окупаемости сушилки по электричеству пришлось бы сделать около 78 циклов.
Окупаемость. Мастерская печатает нейлон и допускает 6 браков из-за влажных катушек в год: 6 × 1230 = 7380 ₽. Сушилка за год стоит 4000 + 12 циклов по 4,5 ₽ ≈ 4054 ₽. Выигрыш 3326 ₽ в первый же год. Любитель с PETG при 6 браках в год теряет 6 × 425 = 2550 ₽, то есть сушилка окупится за 4000 ÷ 2550 ≈ 1,6 года. Любителю PLA и PETG при 1–2 браках в год дешевле сушить в конвекционной духовке с термометром, а нейлон и PVA без сушилки печатать не стоит.
Цены и количество браков в расчёте условны. Главный вывод держится не на них, а на соотношении: одна испорченная катушка нейлона стоит примерно 30 % цены сушилки, а PETG около 10 %.
Сушилка лечит последствия, а причина в хранении. Катушка, которую после сушки вернули на открытый катушкодержатель, к вечеру снова сырая. Сначала контейнер и силикагель, потом нагреватель.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Сколько сушить PETG и при какой температуре?
Prusa даёт для PETG 55 °C и 6 часов, Bambu Lab в конвекционной печи 60–65 °C и 8 часов, eSUN 60 °C больше 8 часов. Для общей практики берут 55–65 °C и 6–8 часов. В духовке без точного термометра выше 65 °C не поднимают: HDT PETG по паспорту Prusament 68 °C, и пластиковая катушка может повести.
Можно ли сушить филамент в обычной духовке?
Prusa допускает домашнюю духовку с внешним термометром. Bambu Lab советует вместо неё печь с принудительной конвекцией и предупреждает, что у ТЭНов катушка перегревается. Практический вариант: конвекция, термометр на уровне катушки, катушка плашмя вдали от нагревателей, режим по таблице.
Можно ли сушить пластик в микроволновке?
Нет. Bambu Lab описывает нагрев как неравномерный, с неконтролируемой температурой. Микроволновку допускают только для регенерации силикагеля: Polymaker советует малую мощность по 30 секунд с переворотом.
Как понять, что нейлон пора сушить?
По хлопкам при экструзии, нитям, пузырям на поверхности и хрупкому изгибу готовой детали. Если катушка открыта дольше нескольких дней, сушат до печати. Для нейлона у Prusa, Bambu Lab и eSUN режимы лежат в пределах 70–90 °C и 6–12 часов, а у Polymaker для общей практики указан диапазон 50–70 °C и 6–8 часов.
Как хранить пруток после сушки?
В герметичном контейнере или вакуумном пакете с силикагелем и гигрометром. Bambu Lab пишет, что в 20 % влажности катушка сухая 2–7 дней, а в 55 % уже через 2–12 часов. Силикагель меняют по цвету индикатора и регенерируют при 80–90 °C.
Источники
- Filament Drying Recommendations ↗ — Bambu Lab Wiki
- Drying filament ↗ — Prusa Knowledge Base
- PA (Nylon) ↗ — Polymaker Wiki
- PolyDryer ↗ — Polymaker Wiki
- eSUN PETG ↗ — eSUN, карточка материала
- eSUN ePA (нейлон) ↗ — eSUN, карточка материала
- Prusament PA11: паспорт ↗ — Prusa Polymers, версия 1.0 от 22.07., 2026
Фото: Jeran Renz / Wikimedia Commons, CC BY-SA 4.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: FDM-печать
Все →
Руководство
Технология цветной 3D-печати
Руководство
Как устроен 3D-принтер
Руководство
Как работают пищевые принтеры
Руководство
Что можно сделать с помощью 3D-принтера
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий