К содержанию

Тег

#FDM

РуководствоБизнес

Оснастка для цеха на 3D-принтере: кондукторы, прижимы и шаблоны, что печатать и как посчитать окупаемость

В цехе с лазером, фрезером и сваркой FDM-принтер чаще всего зарабатывает не на изделиях для клиентов, а на оснастке: кондукторах для сверления, упорах, шаблонах для сборки, мягких губках для тисков. Разбираем, что из этого печатают, что печатать нельзя, и считаем на примере кондуктора, при каком тираже он окупается.

Евгений Захаров · · 9 минут
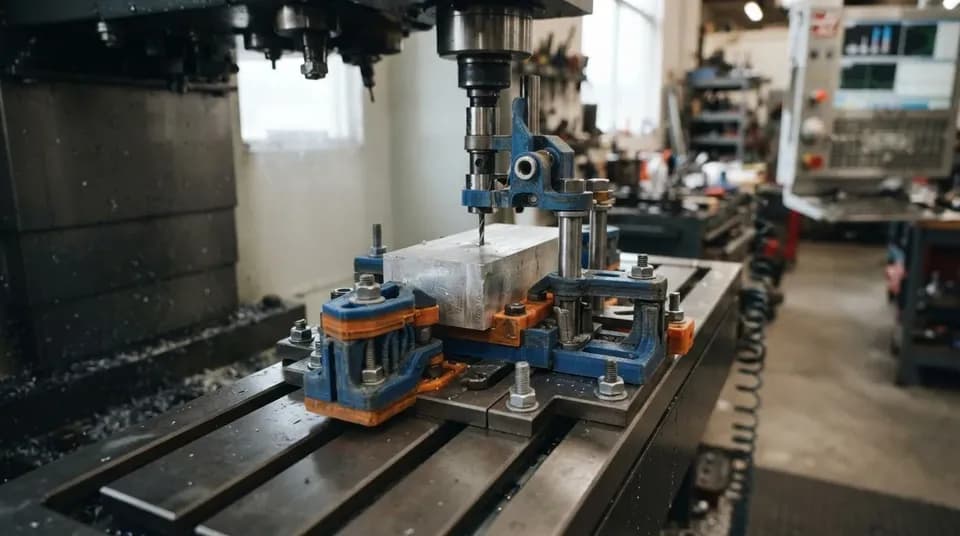
Напечатанные на 3D-принтере прижимы и кондукторы держат заготовку на столе станка

Руководство3D-печать

Материалы для FDM-печати функциональных деталей: PLA, PETG, ABS и ASA, нейлон, PC, TPU и композиты

Для функциональной детали на FDM-принтере выбирают материал не по цвету и не по цене катушки, а по трём цифрам из паспорта: температуре, при которой деталь начинает течь под нагрузкой, прочности между слоями и ударной вязкости. Собрали эти цифры из паспортов производителей с датами и разобрали, куда какой пластик идёт.

Анна Лебедева · · 9 минут

Катушки пластика для 3D-печати разных цветов лежат рядком на металлической тележке

Руководство3D-печать

FDM или фотополимерная печать: что выбрать для прототипов и мелкой серии

FDM-принтер печатает расплавленным пластиком, фотополимерный засвечивает жидкую смолу. Первый выигрывает в размере детали, прочности и цене материала, второй — в детализации и чистоте поверхности. Разбираем, какой принтер ставить в цех, если нужны прототипы и небольшие партии деталей.

Анна Лебедева · · 5 минут

Ряд настольных FDM-принтеров на рабочем столе лаборатории

Руководство3D-печать

Отжиг и армирование 3D-печати: как сделать деталь прочнее и термостойкой

Прочность FDM-детали складывается из материала, направления слоёв, числа стенок и способа крепежа. Отжиг и армирование волокном добавляют остальное, но по-разному: отжиг поднимает теплостойкость PLA, не склеивая слои, а непрерывное волокно меняет несущую способность на порядок. На примере кронштейна под нагрузкой посчитано, что решает ориентация.

Анна Лебедева · · 10 минут

Напечатанные пластиковые кронштейны на противне в открытой духовке для отжига

Инструкция3D-печать

Постобработка FDM-деталей: шлифовка, ацетон, грунтовка и покраска

Слои на FDM-детали видны всегда, и убрать их можно тремя путями: сгладить растворителем, зашлифовать с наполнителем или залить тонким слоем смолы. Какой путь выбрать, зависит от пластика: ABS и ASA сглаживают парами ацетона, а PLA и PETG так не сгладить. Ниже порядок работы, зернистость бумаги, меры безопасности и расчёт времени на деталь 150 мм.

Анна Лебедева · · 10 минут

Чёрная напечатанная деталь на белом листе, на боку шлифуется участок рядом с гравёром со шлифовальной насадкой, вокруг крошка от пластика

Инструкция3D-печать

Сушка филамента: как сушить пластик для 3D-принтера, температура и время

Влажный пруток даёт нити, пузыри и слабые слои, и это лечится сушкой за 4–12 часов. Ниже таблица температур и времени по PLA, PETG, ABS и ASA, нейлону, PVA и TPU из документации Bambu Lab, Prusa, Polymaker и eSUN, способы сушки без специальной сушилки и расчёт, когда сушилка окупается.

Анна Лебедева · · 9 минут

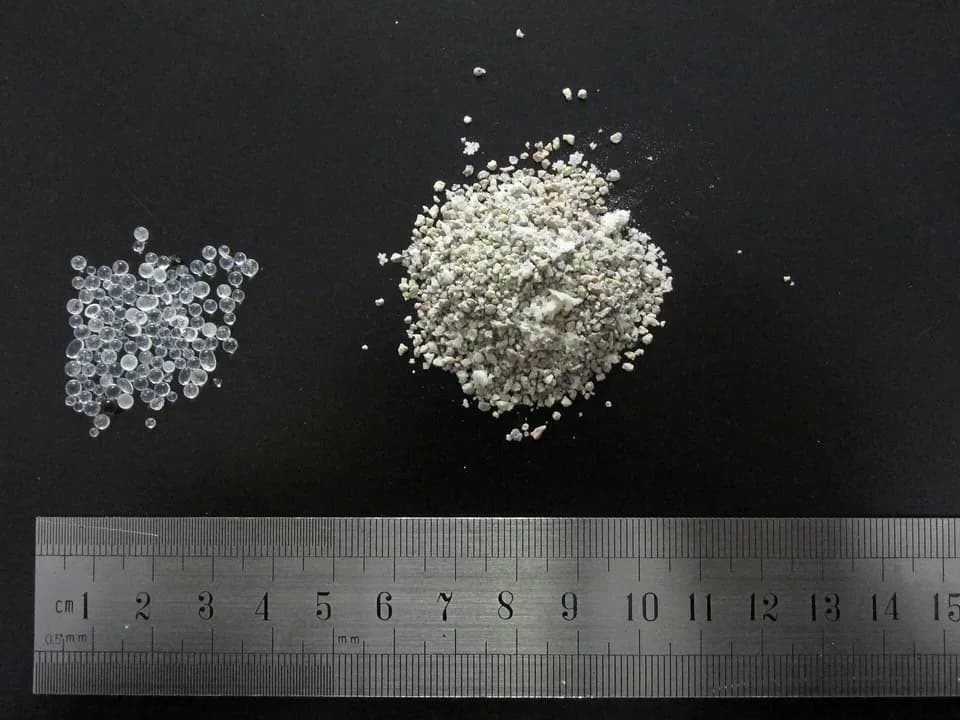
Две кучки осушителей на тёмном фоне рядом с линейкой в сантиметрах: слева прозрачные шарики силикагеля, справа глиняный осушитель

Руководство3D-печать

Дефекты FDM-печати: отлипание, варпинг, паутина, расслоение. Причины и что менять

Большинство дефектов FDM-печати сводится к пяти причинам: первый слой, температура, охлаждение, поток и влажность пластика. Ниже собрана таблица «дефект, признак, причина, что менять» с цифрами для PLA, PETG, ABS и ASA, нейлона, а в конце на примере разобрана диагностика по шагам.

Анна Лебедева · · 10 минут

Белая скульптурная голова печатается на принтере со стеклотекстолитовым столом, у основания видна широкая юбка из нескольких линий