Кратко
Сильнее всего на прочность FDM-детали влияет ориентация: в тесте CNC Kitchen образцы PLA, напечатанные плашмя, выдержали 63 МПа, стоячие 31 МПа. Две стенки вместо четырёх (0,84 против 1,68 мм) снижают нагрузку в 2,5 раза. Отжиг PLA при 100 °C за 45 минут прибавляет 7,5% к прочности на растяжение, но слои не склеивает и размеры меняет.
- Ориентация: у PLA в тесте CNC Kitchen плашмя 63 МПа, на 45° 40 МПа, стоя 31 МПа. Слои соединены примерно вдвое слабее, чем сам пластик.
- Стенки: две стенки по 0,4 мм (0,84 мм) выдержали 139–140 Н, четыре (1,68 мм) 347–380 Н. Заполнение внутри при изгибе работает слабее, чем толщина стенок.
- Отжиг PLA (100 °C, 45 минут): прочность на растяжение с 63,5 до 68,2 МПа, а прочность между слоями не изменилась, 42 кг до и после. Размеры в том же тесте «плыли» до 10%.
- Непрерывное углеволокно по паспорту Markforged: 800 МПа на растяжение против 40 МПа у матрицы Onyx, но только там, где волокно уложено.
- Кронштейн 80 × 20 мм под нагрузкой 50 Н: из PETG толщиной 10 мм и шестью стенками, напечатанный лёжа, напряжение у заделки 13,4 МПа при допускаемых 15,7. Стоя он не проходит.
Откуда берётся прочность детали
У FDM-детали свойства по осям разные. В плоскости слоя нить цельная, между слоями держится только сплавление соседних валиков. Prusa Polymers в паспорте на PLA High Speed ставит 68 МПа вдоль слоёв и 65 МПа в вертикальном образце, а прочность между слоями измеряет отдельно по собственной методике: у PLA 41, у PETG 18, у ASA 11, у нейлона PA11 32 МПа. Эти значения, как и паспорта других пластиков, разобраны в статье о материалах для FDM: образцы там печатают сплошными, поэтому реальная деталь слабее.
Из этого получается порядок работы: сначала направление слоёв и стенки, потом материал, и только потом отжиг, волокно и вставки. Отжиг не лечит неудачную ориентацию, а волокно не заменяет стенки.
Ориентация: куда должны идти слои
В свежем тесте CNC Kitchen образцы-«гантели» из PLA печатали под разными углами на Prusa CORE One со слоем 0,2 мм и рвали на разрывной машине. Результаты:
| Угол к столу | Прочность на растяжение, МПа | К лежащему образцу |
|---|---|---|
| 0° (плашмя) | 63 | 100% |
| 30° | 44 | 70% |
| 45° | 40 | 63% |
| 60° | 36 | 57% |
| 90° (стоя) | 31 | 49% |
Лежащие образцы выдержали в среднем 63 МПа, стоящие 31 МПа: по замечанию автора, прочность между слоями составляет около половины прочности в плоскости. Кривая прочности от угла имеет S-образную форму, и заметный выигрыш у стоячего образца даёт наклон от 45° (+27% к вертикальному). Практическое правило: линия действия растяжения или изгибающего напряжения должна идти вдоль слоя, а не поперёк. Цилиндр под осевую нагрузку печатают лёжа, а не стоя, и если форма не позволяет, добавляют рёбра, которые разгружают границу слоёв.
Стенки и заполнение
Прочность определяют стенки. В тесте CNC Kitchen с разными соплами образец со стенкой 0,84 мм (две стенки при сопле 0,4 мм или одна при 0,8 мм) выдержал 139–140 Н, а образцы со стенкой 1,68 мм (четыре стенки, либо две при 0,8 мм) 347–380 Н. Удвоение толщины стенки дало рост в 2,5–2,7 раза. Нагрузка на единицу массы для 1,68 мм составила 42–47 Н/г во всех вариантах, и вывод автора: большое сопло не склеивает слои лучше, а прочность растёт вместе с объёмом пластика. Сопло 0,8 мм при двойной ширине линии и двойной высоте слоя выдавливает в 4 раза больше материала за то же время, и в этом его реальное преимущество.
Для изгиба самые нагруженные волокна лежат снаружи, поэтому стенки работают сильнее, чем заполнение. Заполнение 20% оставляют для распределения нагрузки между стенками и под верхние слои. Повышать его до 60–80% имеет смысл на небольших деталях вроде крюков и проушин, где всё сечение работает на растяжение; на изгибе деталь лучше утолстить или добавить рёбра. Градиентное заполнение (плотнее у поверхности и реже в центре) в тестах CNC Kitchen для изгиба при том же весе дало почти на 30% большую жёсткость, но для небольшого крюка отличий от простого увеличения процента заполнения не оказалось.
Отжиг PLA: что даёт и что отнимает
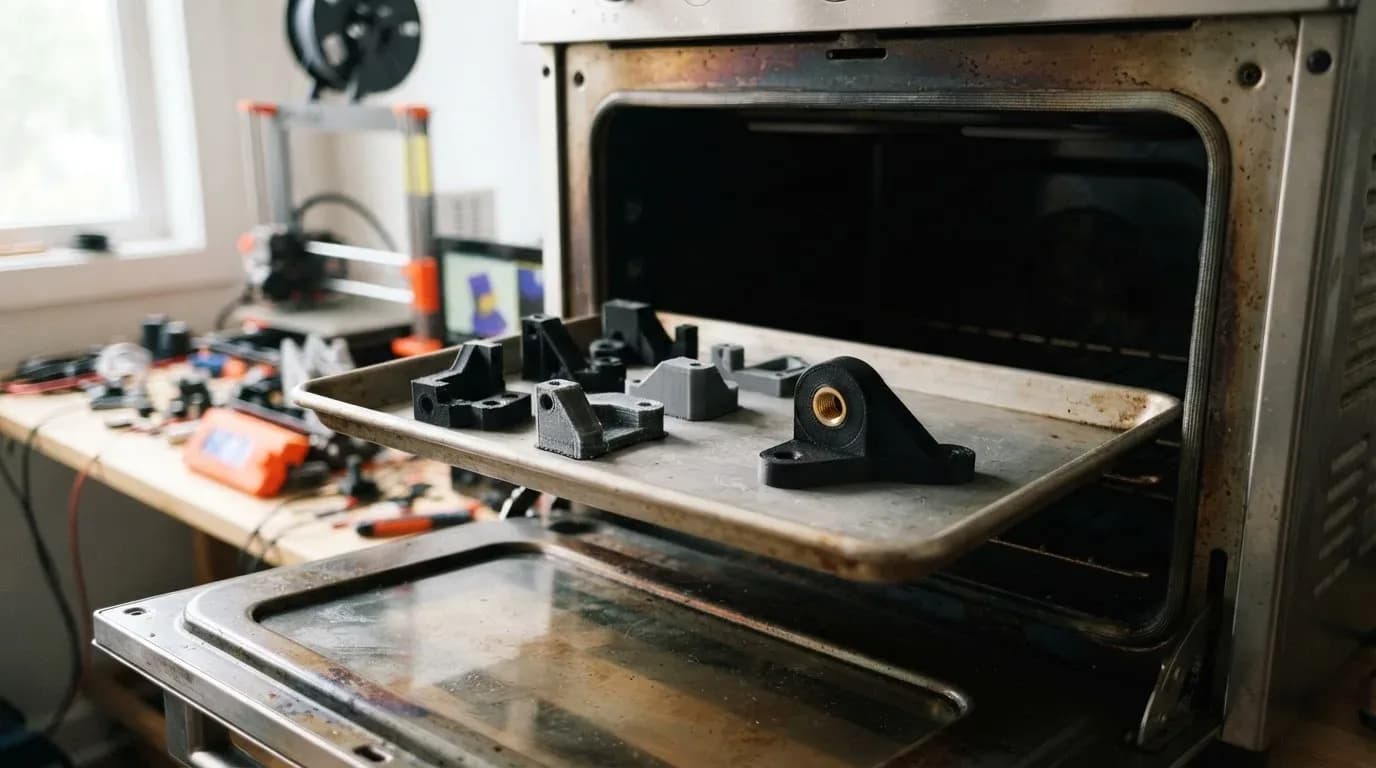
Отжиг нагревает деталь выше температуры стеклования (у PLA она 60–65 °C) и выдерживает при ней, чтобы аморфный полимер частично кристаллизовался. Выдержка режимы у источников разные: в обзорах называют диапазоны 60–110 °C и 15–60 минут. Единственный первичный тест с цифрами, который мы нашли, у CNC Kitchen: Formfutura Premium PLA, 100 °C 45 минут, затем медленное остывание вместе с духовкой.
| Параметр | До отжига | После отжига |
|---|---|---|
| Прочность на растяжение, МПа | 63,5 | 68,2 (+7,5%) |
| Крюк на изгиб, лёжа, кг | 75 | 87 (+16,2%) |
| Прочность между слоями, кг | 42 | 42 |
| Ударная вязкость, кДж/м² | 5,7 | 5,5 |
Цена за это: размеры меняются. В том же тесте образцы сжимались по X и Y (например, 50 мм превращались в 45 мм) и вытягивались по Z (50 мм в 55 мм), и автор оценил разброс до 10%, слишком большой, чтобы компенсировать масштабом. Обзоры говорят о 1–5% в плоскости, но это вторичные источники, а не измерения. Отжиг не сплавляет слои: границы остаются такими, какими были.
Про теплостойкость. В отдельном опыте CNC Kitchen деталь из PLA в гипсовой форме отжигали при 200 °C три часа, после чего образец, который раньше сдавался при около 60 °C, остался прочным при 170 °C. В тот же опыт попали стоящие крюки из PLA, у которых нагрузка упала более чем на 30% против исходной (с 69 кг), то есть прочность между слоями этот режим не улучшил. Набивка гипсом, солью или песком держит форму, но не гарантирует размеры: это способ сохранить геометрию, а не убрать усадку.
Отжиг PLA в духовке: порядок
- 01
Высушите деталь
и проверьте по пробной, насколько уйдут размеры в вашем принтере и на вашей катушке.
- 02
Закопайте в соль или песок
, если нужна форма, либо оставьте на столе принтера с поддержками, как в тесте CNC Kitchen: так коробление меньше.
- 03
Прогрейте духовку
до 100 °C с контролем термометром: бытовой термостат врёт на 10–20 °C.
- 04
Выдержите 45 минут
для детали толщиной в несколько миллиметров, толстые стенки требуют больше.
- 05
Остужайте вместе с духовкой
несколько часов, не вынимайте горячей.
- 06
Проверьте размеры
и посадочные места до установки.
Для деталей, где важны посадки, отжиг лучше заменить пластиком, который не требует его: PETG, ASA или PC Blend подбирают по паспорту с запасом по HDT, а не пытаются поднять теплостойкость PLA.
PETG и нейлон
PETG при обычных температурах отжига почти не кристаллизуется, поэтому в тесте CNC Kitchen его гнали выше: три часа при 200 °C в гипсе. Стоячие крюки из PETG выросли с 36 до 100 кг (лежащие эталонные 106 кг), прочность на растяжение с 30 до 41 МПа (эталон 53 МПа), и образец уже «шейковал». По сути это повторное расплавление под давлением формы с риском потерять геометрию, поэтому метод годится для экспериментов, а не для серии.
Для нейлона данных об отжиге, которые мы смогли бы подтвердить двумя независимыми источниками, нет, и цифр в тексте нет. Что известно из паспорта Prusa на PA11: влаги за 7 суток он набирает 0,46%, против 0,10% у PETG, а температура HDT при 0,45 МПа у PA11 составляет 59 °C и вырастает до 192 °C у версии с углеволокном. Поэтому у нейлона перед печатью надёжнее всего работает сушка катушки, а не отжиг детали.
Волокно в филаменте и непрерывное армирование
Рубленое углеволокно или стекловолокно в нити повышает жёсткость и теплостойкость, но делает материал менее вязким. По паспортам Prusa на PA11 модуль упругости горизонтального образца растёт с 1,2 до 2,5 ГПа, HDT с 59 до 192 °C, а удлинение при пределе текучести падает с 5,6 до 3,3%. Прочность между слоями при этом не растёт: у PA11 с углеволокном 20 МПа против 32 МПа у чистого PA11. Для такого филамента нужно сопло из закалённой стали, подробности в статье о материалах.
Непрерывное волокно укладывает в слои специальная печатающая головка, как у принтеров Markforged. По паспорту компании (ASTM D3039):
| Материал | Прочность на растяжение, МПа | Модуль упругости, ГПа | Прочность на изгиб, МПа |
|---|---|---|---|
| Onyx (матрица, нейлон с рубленым углеволокном) | 40 (предел текучести) | 2,4 | 71 |
| Углеродное волокно | 800 | 60 | 540 |
| Стекловолокно | 590 | 21 | 200 |
| Стекловолокно высокотемпературное (HSHT) | 600 | 21 | 420 |
| Кевлар | 610 | 27 | 240 |
Углеродное волокно по паспорту примерно в 20 раз прочнее матрицы на растяжение и в 25 раз жёстче. Но цифры относятся к образцам, где волокно проложено вдоль нагрузки по всему сечению. В реальной детали волокно занимает часть слоёв, а остальное несёт нейлон: в зоне изгиба волокно укладывают ближе к внешним слоям (где наибольшие напряжения), а в сердцевину не кладут. Тем не менее выигрыш есть только вдоль волокон: поперёк нагрузку держит та же матрица. Стоимость такой печати зависит от оборудования и тиража, а когда она оправдана, разобрано в статье про прототип и серию.
Вставки и болтовые соединения
Резьба, выдавленная в пластике, держит слабо и срабатывается за несколько циклов. Латунные вставки решают это. По данным CNC Kitchen, при вплавлении в PLA паяльником при 240 °C вставки M3 держали около 1400 Н (примерно 150 кг), а оптимальный диаметр отверстия был 4,2 мм в CAD (печатная модель давала отверстия примерно на 0,25 мм меньше). В другом тесте на PLA вплавленные вставки в среднем держали 205 кг, а резьба, нарезанная метчиком, 163 кг. Размеры зависят от вставки и принтера: пробную деталь делают всегда. Параметры метрической резьбы под болт собраны в справочнике.
Под болтами пластик ползёт, и затяжка слабеет. Стальные шайбы увеличивают площадь контакта, втулки в проушинах уменьшают смятие, а ориентация проушины в плоскости слоёв избавляет от расслоения вокруг отверстия. Нагруженные стыки лучше проектировать так, чтобы болт работал на сдвиг, а пластик на смятие, как в разборе кронштейнов под заказ.
Пример: кронштейн под нагрузкой
Задача: консоль вылетом L = 80 мм, шириной b = 20 мм, на конце груз 50 Н (около 5 кг), нагрузка статическая. Требуется выбрать ориентацию, материал и толщину h у заделки. Момент у заделки M = F · L = 50 × 80 = 4000 Н·мм. Для сплошного прямоугольного сечения момент сопротивления W = b · h² / 6, напряжение σ = M / W.
Допущения, которые решают результат:
- балка прямая, углы и отверстия не учитываются (концентрация напряжений на них добавит коэффициент 2 и выше);
- за предел берём значения образцов Prusa из паспортов (сплошное заполнение, слой 0,2 мм);
- коэффициент запаса 3 закладывает ползучесть, разброс печати и недосчёт стенок, допускаемое напряжение равно пределу, делённому на 3;
- стенки считаем как оболочку, заполнение внутри не учитываем (запас в сторону безопасности).
| Вариант | W, мм³ | σ у заделки, МПа |
|---|---|---|
| h = 6, сплошное сечение | 120 | 33,3 |
| h = 10, сплошное сечение | 333 | 12,0 |
| h = 10, 4 стенки (оболочка 1,6 мм) | 245 | 16,3 |
| h = 10, 6 стенок (оболочка 2,4 мм) | 298 | 13,4 |
| h = 12, 6 стенок | 401 | 10,0 |
Толщина 6 мм не годится: 33 МПа выше предела любого пластика с коэффициентом запаса 3. При h = 10 мм и четырёх стенках напряжение 16,3 МПа уже превышает допускаемые для PETG 15,7 МПа, а с шестью стенками 13,4 МПа укладывается.
Теперь допускаемые напряжения (предел по паспорту Prusa, делённый на 3) вдоль слоя и поперёк:
| Материал | Допускаемое вдоль слоя, МПа | Допускаемое поперёк слоёв, МПа | Проходит 13,4 МПа вдоль слоя | Проходит 13,4 МПа поперёк |
|---|---|---|---|---|
| PLA High Speed | 21,7 | 13,7 | да | на грани |
| PETG | 15,7 | 6,0 | да | нет |
| ASA | 14,0 | 3,7 | на грани | нет |
| PC Blend | 21,0 | 7,0 | да | нет |
| PA11 | 12,7 | 10,7 | нет | нет |
| PA11 Carbon Fiber | 14,0 | 6,7 | на грани | нет |
Вывод. Кронштейн из PETG с шестью стенками и толщиной 10 мм держит нагрузку, если его печатают лёжа, так что изгибающее напряжение идёт по слоям. Если поставить деталь вертикально, напряжение у заделки пойдёт поперёк слоёв, и из всех пластиков в таблице допускаемое напряжение не ниже 13,4 МПа остаётся только у PLA, и то с запасом 2%. А PLA греется выше 55–57 °C (HDT по паспорту) и ползёт, так что оставлять его для постоянной нагрузки нельзя. Если рядом тепло, берут ASA или PC Blend, но HDT измерена при 0,45 и 1,8 МПа, а у нас 13 МПа, так что рабочую температуру берут заметно ниже паспортной. Когда лёжа печатать не получается, проще утолстить сечение: при h = 12 мм напряжение 10,0 МПа, и поперёк слоёв проходят PLA и PA11, но не PETG.
Это расчёт для выбора варианта. Перед установкой на ответственное место деталь нагружают на стенде до двойной проектной нагрузки.
Прежде чем думать об отжиге и волокне, я переставляю деталь на столе принтера. Два поворота модели часто дают больше, чем любая обработка после печати.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Как отжечь PLA и что это даёт?
Деталь греют до 100 °C около 45 минут и медленно остужают. В тесте CNC Kitchen прочность на растяжение выросла на 7,5%, а прочность между слоями не изменилась. Размеры при этом сместились до 10%, поэтому посадочные места проверяют после отжига.
Как сделать 3D-печать прочнее без отжига?
Поворачивайте деталь так, чтобы нагрузка шла вдоль слоёв, и увеличивайте число стенок: удвоение толщины стенки с 0,84 до 1,68 мм дало рост нагрузки с 140 до 347–380 Н. Заполнение поднимайте для небольших деталей на растяжение, а на изгибе лучше утолстить сечение.
Какая прочность у 3D-печатных деталей из разных пластиков?
По паспортам Prusa прочность печатных образцов из PETG 47–50 МПа, ASA 42–45, PC Blend 63, а между слоями 18, 11 и 21 МПа. Деталь с заполнением 20% слабее образца. Для ответственных деталей берут запас 3 и больше.
Что даёт армирование 3D-печати?
Рубленое волокно повышает жёсткость и теплостойкость, но не прочность между слоями. Непрерывное углеволокно по паспорту Markforged даёт 800 МПа на растяжение, но только вдоль уложенных нитей.
Нужны ли вставки в пластик?
Для резьбы, которую будут завинчивать больше нескольких раз, да. В тесте CNC Kitchen вплавленные вставки M3 держали около 1400 Н.
Источники
- Better performing 3D prints with annealing? Part 1: PLA ↗ — CNC Kitchen
- Annealing 3D prints in plaster ↗ — CNC Kitchen
- Stop printing flat: the 45° secret for stronger parts ↗ — CNC Kitchen
- Big nozzles: how do they make your 3D prints stronger ↗ — CNC Kitchen
- Composites: Material datasheet ↗ — Markforged
- Are our heat-set insert datasheets wrong? ↗ — CNC Kitchen
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Материалы и постобработка
Все →
Руководство
Материалы поддержки в 3D-печати
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий