Кратко
Парами ацетона сглаживают только ABS и ASA: 30–60 минут в закрытой ёмкости, после этого 4–8 часов сушки. PLA и PETG шлифуют от P120 до P400–P800, шпаклюют праймером-филлером и красят акрилом, либо покрывают эпоксидной смолой с жизнеспособностью около 10 минут. На деталь 150 мм уходит от одного часа ручной работы с ацетоном до трёх часов со шлифовкой.
- Ацетоном сглаживают только ABS и ASA. Холодные пары работают 30–60 минут, размеры «плывут» на 0,1–0,3 мм, полная сушка занимает 4–8 часов.
- Ацетон вспыхивает при минус 20 °C, а смесь его паров с воздухом горюча в диапазоне 2,5–12,8% по объёму. Работают на улице или с вытяжкой, без огня и искрящих приборов.
- PLA и PETG шлифуют: P120 для крупных ступенек, затем P240, P400 и мокрая P600–P800, между проходами грунт-филлер из баллона.
- Эпоксидное покрытие для печати смешивают 2:1 по объёму, жизнеспособность смеси 10 минут, на 100 см² нужно примерно 4,5 мл при слое 0,4 мм.
- Деталь 150 мм: около часа ручной работы с парами ацетона или около трёх часов со шлифовкой и грунтом. Это оценка редакции, ниже расчёт и допущения.
Оборудование
- наждачная бумага P120–P800
- шлифовальный блок
- гравёр или дрель со шлифнасадками
- кисть
- стеклянная или металлическая ёмкость с крышкой
- респиратор с фильтром от органических паров
- нитриловые перчатки
- очки
Материалы
- ацетон (для ABS и ASA)
- праймер-филлер в баллоне
- акриловая краска или аэрозоль
- эпоксидное покрытие для 3D-печати
- малярный скотч
- цианоакрилатный клей
Время
≈ 180 мин
С чего начинать: что за пластик в детали
Выбор способа почти целиком определяет материал. Подробно свойства пластиков разобраны в статье про материалы для FDM-печати, здесь важна одна строка: чем растворяется поверхность.
| Материал | Пары ацетона | Шлифовка и грунт | Эпоксидное покрытие | Чем клеить |
|---|---|---|---|---|
| ABS, ASA | сглаживаются | да | да | ацетон или раствор ABS в ацетоне, цианоакрилат |
| PLA | не сглаживаются | да | да | цианоакрилат, эпоксидный клей |
| PETG | не сглаживаются | да, шлифуется хуже: «тянется» | да | цианоакрилат, эпоксидный клей |
| Нейлон (PA) | нет | трудно: поверхность матовая и волокнистая | покрытие держится слабо | эпоксидный клей, механическое крепление |
Для PLA есть другие растворители. Этилацетат в справочниках называют самым доступным и малоопасным из них, а тетрагидрофуран, дихлорметан, бензол и диоксан его тоже растворяют. Ацетон лишь размягчает поверхность PLA и не даёт ровного глянца. Растворители PLA токсичнее и горючи, а результат нестабилен, поэтому ровнее и безопаснее получается эпоксидное покрытие или грунт со шлифовкой.
Шлифовка: какая зернистость на каком этапе
Бумагу маркируют по шкале FEPA: число после «P» растёт, зерно мельчает. По таблице Washington Mills (стандарт FEPA 43) средний размер частиц P120 составляет 106 мкм, P180 53 мкм, P240 44,5 мкм, P400 17,3 мкм, P600 9,3 мкм, P800 6,5 мкм. Высота слоя при печати 0,2 мм это 200 мкм, поэтому лестницу слоёв P120 снимает за несколько проходов, а P400 уже полирует.
| Этап | Зерно | Что делаем | Сухая или мокрая |
|---|---|---|---|
| Грубая зачистка | P100–P120 | Снять ступеньки, наплывы, следы поддержек | сухая |
| Основная | P180–P240 | Убрать риски от грубой бумаги, выровнять поверхность | сухая |
| Перед грунтом | P320–P400 | Подготовить основу под филлер | сухая или мокрая |
| Между слоями грунта | P400–P600 | Шлифовать грунт, проявлять дефекты | мокрая |
| Перед краской | P600–P800 | Финишная подготовка | мокрая |
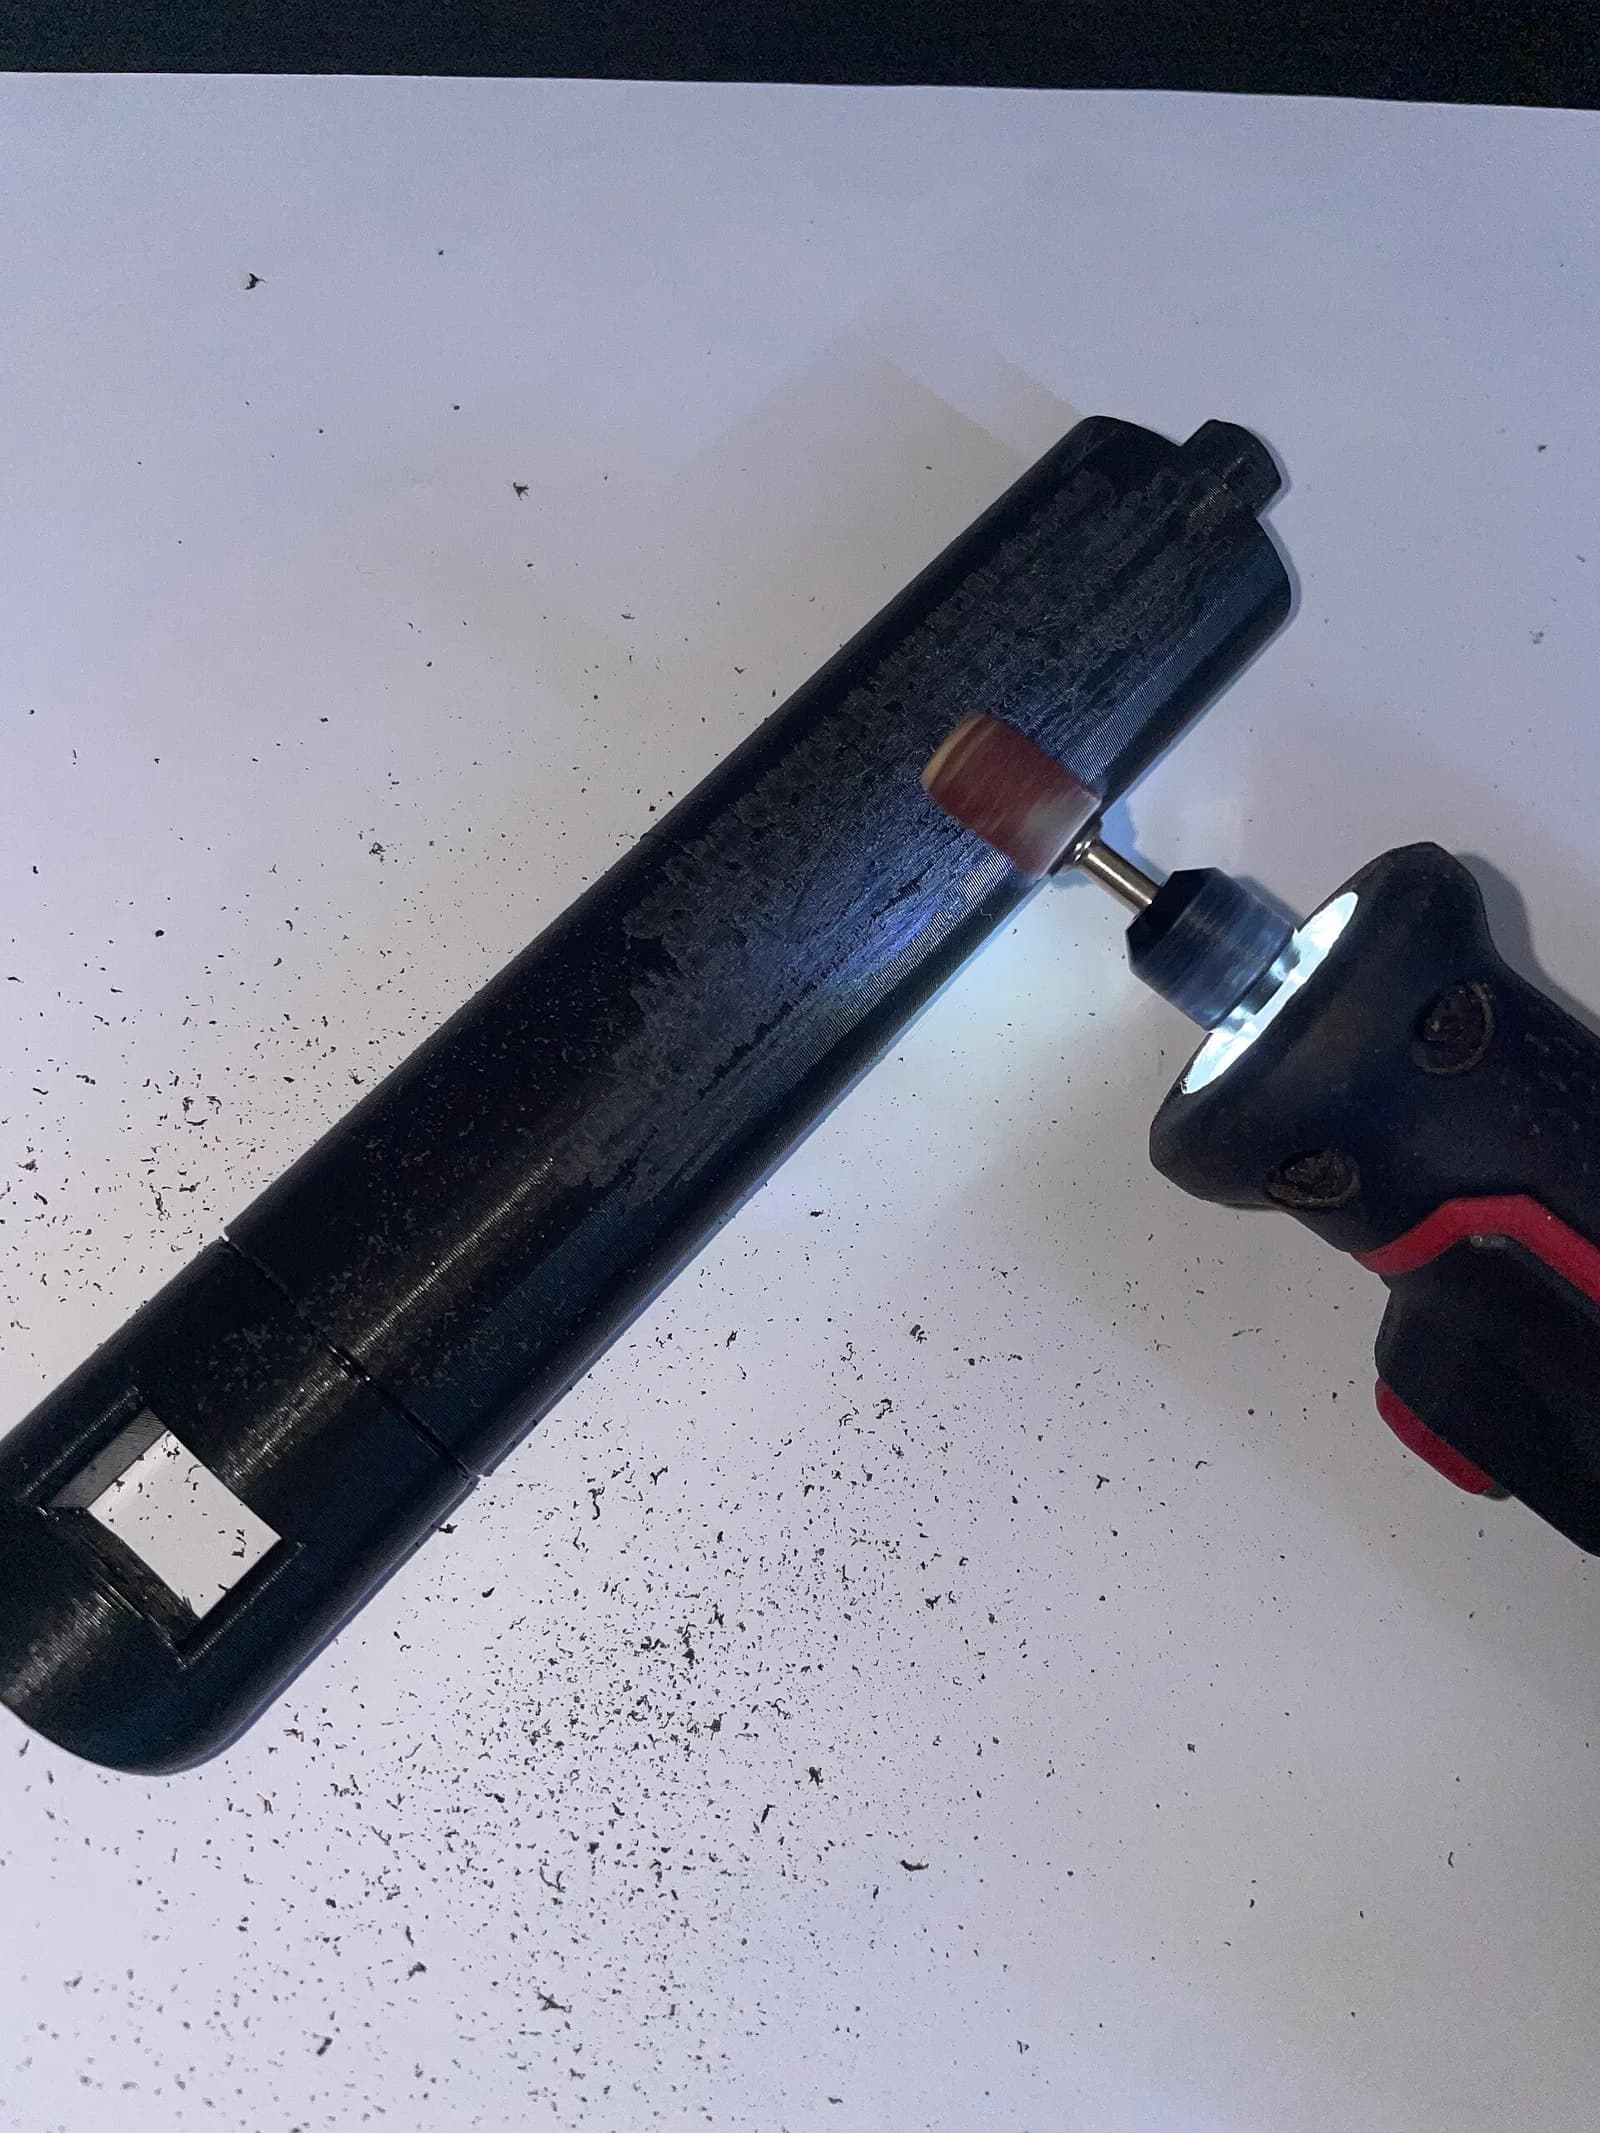
В блоге Prusa на примере больших моделей фигурируют те же границы: P100 для грубой шлифовки и острых углов, P400 для финиша после базовой краски, причём сухим или мокрым способом. Бумагу на жёстком блоке водят вдоль поверхности, в вогнутых местах берут мягкую губку. PLA размягчается около 55–60 °C, поэтому быстрый гравёр на мелком зерне оплавляет поверхность, а не снимает её. Мокрая шлифовка снимает тепло и пыль, при этом PLA и ABS воду не боятся.
Грунт-филлер и шпаклёвка
Филлер (праймер-наполнитель) в баллоне заполняет риски глубиной в несколько десятков микрон, а шпаклёвка автомобильная закрывает щели, раковины и стыки половинок. Порядок такой:
Подготовка к покраске
- 01
Зачистите P120–P180.
Уберите поддержки, наплывы, «зиты» от сопла.
- 02
Зашпаклюйте щели.
Автомобильная шпаклёвка нужна там, где видны стыки, трещины и пропуски; после отверждения её шлифуют P180–P240.
- 03
Нанесите филлер.
Баллон держат на расстоянии около 20 см под углом около 15° к поверхности, по рекомендации Prusa, и наносят несколько тонких слоёв, а не один толстый.
- 04
Проявите дефекты.
Высохший филлер подсвечивают сбоку и обводят карандашом оставшиеся риски и поры.
- 05
Отшлифуйте мокрой P400–P600.
Повторяйте цикл «филлер, шлифовка», пока поверхность не станет ровной.
Филлер не скрывает горизонтальные ступеньки на пологих скосах: на покатых поверхностях они остаются заметными, и там шлифовка идёт дольше. Тонкостенные детали шпаклёвка утяжеляет и делает хрупкими на стыках, поэтому в нагруженных зонах её не применяют.
Сглаживание ABS и ASA парами ацетона (vapor smoothing)
Метод основан на том, что ацетон растворяет внешний слой ABS: пары конденсируются на стенках, поверхность на доли миллиметра становится жидкой и растекается, а слои сливаются. Холодный способ выглядит так: деталь на подставке-решётке над слоем ацетона в закрытой ёмкости, бумага или салфетка вдоль стенок выступает фитилём. Авторы одного из руководств (QIDI) называют такие ориентиры: через 15 минут появляется лёгкий блеск, к 30 минутам слои почти не различимы, на 45–60 минутах получается глянец как у литья. Мелкие детали с тонкой геометрией держат 15–20 минут.
Что происходит с размерами. В том же руководстве поверхностное перераспределение материала оценивают в 0,1–0,3 мм при 30–60 минутах, внешние размеры слегка уменьшаются, отверстия тоже. Это единственный источник цифры, поэтому считайте её ориентиром и меряйте пробный образец. Для посадок и резьбы метод не годится, как и для мелкого рельефа: надписи и тонкие рёбра оплывают.
После ванны деталь выносят на воздух. Пока растворитель не ушёл из толщи, поверхность остаётся мягкой, и сушка идёт по QIDI 4–8 часов, при этом на ощупь деталь сухая через 1–2 часа. Красить раньше нельзя: растворитель поднимется пузырями под краской.
Токсичность ацетона невысока: он раздражает глаза и кожу, при высоких концентрациях угнетает нервную систему, канцерогеном не считается. Главная опасность в огне и объёме паров, а не в яде.
Ацетон для склейки ABS
ABS растворяется в ацетоне и других кетонах, этим пользуются при склейке: стык смачивают, детали прижимают, и после испарения швы сплавляются в монолит. Если шов не прилегает, делают «клей» из обрезков ABS, растворённых в ацетоне до густоты сметаны, и заполняют зазор. Дихлорметан склеивает ABS ещё прочнее, но от него лучше отказаться. Он кипит при 39,6 °C, вдыхаемая часть частично превращается в организме в угарный газ, по справочным данным его относят к возможным канцерогенам, а продажа дихлорметана в составе бытовых средств для снятия краски в ЕС запрещена с декабря 2010 года. В мастерской, где нет вытяжного шкафа, берут ацетон.
Эпоксидное покрытие: самый универсальный путь
Тонкая эпоксидная плёнка стирает слои на любом пластике, в том числе на PLA и PETG, и вдобавок слегка упрочняет поверхность. Для 3D-печати выпускают специальные составы низкой вязкости. По технической сводке Smooth-On для XTC-3D: соотношение 2A по объёму или 100A по массе, жизнеспособность 10 минут, поверхность перестаёт липнуть через 2 часа, полное отверждение за 3,5 часа. Слой наносят тоньше 1/64 дюйма, это около 0,4 мм, и унция смеси покрывает 101 кв. дюйм (651 см²). Смесь нагревается при отверждении, поэтому в ёмкости её не копят. При 60 °C отверждение ускоряется до 15 минут.
Кисть берут поролоновую или щетинную, наносят один тонкий слой. Для цилиндров и поверхностей со стёкающей смолой деталь поворачивают на оправке, пока смола не схватится. После отверждения плёнку шлифуют P400–P800 и грунтуют. На острых кромках и гравировке смола собирается каплями, поэтому нужна проба на обрезке.
Покраска: акрил, аэрозоль
Грунтованную деталь красят акриловой краской кистью или аэрозолем. Баллон держат на 20–25 см, делают 2–3 тонких слоя, а не один сплошной: толстый слой течёт и закрывает мелкую детализацию. Между слоями выдерживают время, указанное на банке. Финишный слой лака выравнивает блеск; для деталей снаружи берут лак или краску с УФ-фильтром, ведь PLA на солнце желтеет и «ползёт» уже при 55–60 °C. Сведения о нагреве и других пластиках в статье про материалы.
Корпуса приборов красят после посадки крышек. Допуски на шов и зазоры при толщине краски 30–60 мкм на сторону закладывают заранее: подробнее про корпуса и выбор способов в разборе корпусов для электроники и на странице идей про корпуса из пластика и акрила.
Склейка: цианоакрилат и вставки
Цианоакрилатный клей подходит для PLA, PETG и ABS при тонком шве; нагруженные стыки лучше клеить двухкомпонентной эпоксидкой, потому что цианоакрилат хрупкий и плохо переносит удар. Малярный скотч помогает собрать деталь без клея и проверить посадку.
Вставки с резьбой. Латунные вставки запрессовывают паяльником с нагретой до 240 °C насадкой, этот режим использовал CNC Kitchen при испытаниях на PLA. В тесте вставки M3 держали около 1400 Н (примерно 150 кг) при малых диаметрах отверстий, а при оптимальном диаметре 4,2 мм (размер в CAD, печатная модель давала отверстия примерно на 0,25 мм меньше) сохраняли около 90% предельной прочности и вставлялись легко. Размер зависит от принтера, пластика и конкретной вставки, поэтому его уточняют на пробной детали. Для резьбы в пластике без вставки нагруженные соединения лучше не делать.
Пример: сколько времени и расходников уходит на деталь 150 мм
Допущения: корпусная деталь ABS размером 150 × 100 × 50 мм, открытая коробка, наружная поверхность около 400 см² (150×100 + 2·150×50 + 2·100×50 = 40 000 мм²), слой печати 0,2 мм, внешняя отделка до покраски. Время ручной работы взято как оценка редакции для среднего навыка, а не как измерение: у Prusa крупные модели вроде шлема отнимают у опытного мастера свыше 8 часов, у новичка вдвое больше, при этом расходники на модель составили порядка 16 долларов без краски.
| Этап | Путь А: пары ацетона (ABS, ASA) | Путь Б: шлифовка и филлер | Путь В: эпоксидное покрытие |
|---|---|---|---|
| Подготовка (зачистка P180) | 0,3 ч | 0,7 ч (P120, P240) | 0,3 ч |
| Основная операция | 0,5 ч в парах | филлер 2 слоя, шлифовка мокрой P400 и P600: 1,5 ч | покрытие, 2 партии по 15 мл: 0,5 ч |
| После основной | сушка 4–8 ч без участия | филлер и сушка между слоями: 2–3 ч без участия | отверждение 3,5 ч без участия, затем P400–P800: 0,5 ч |
| Финиш под краску | 0,2 ч (протирка) | 0,3 ч (P800) | 0,2 ч |
| Ручная работа | около 1 ч | около 3 ч | около 1,5 ч |
| Общее время до покраски | 6–9 ч | 7–10 ч | 5–6 ч |
Расход эпоксидного покрытия: по паспорту унция (29,57 мл) закрывает 651 см², значит 400 см² при слое 0,4 мм требуют около 18 мл смеси, то есть 12 мл части A и 6 мл части B. На практике смолы уходит больше из-за остатка на кисти и стенках, закладывайте 1,5–2 раза: 27–36 мл. При жизнеспособности 10 минут делают две партии по 15 мл. Для пути Б хватит 5 листов бумаги (P120, P240, P400, P600, P800 формата около 230×280 мм), одного баллона филлера и баллона краски. Стоимость расходников подставьте по своим чекам: цены на бумагу, филлер и краску сильно разнятся между магазинами и месяцами, поэтому цифры здесь не приводятся.
Для сравнения на самой печати: выигрыш от PLA вместо ABS по цене материала и по скорости печати нужно пересчитывать с цены катушки, это разобрано в статье про FDM и фотополимерную печать. Если нужна серия, постобработку руками лучше сразу закладывать в цену: когда печать, ЧПУ или литьё.
Типичные ошибки
| Дефект | Причина | Что делать |
|---|---|---|
| Деталь после ацетона липкая через сутки | Слишком долгая ванна или толстая стенка, растворитель ещё в толще | Сушить дольше, не красить; сократить время ванны на следующей |
| Потеряны мелкие надписи и рёбра | Ванна выше 30 минут, мелкая геометрия | Сглаживать 15–20 минут или шлифовать вручную |
| Белёсые разводы после PLA с этилацетатом | Растворитель впитался слишком быстро | Тонкая обработка кистью или покрытие эпоксидкой |
| Краска собирается «апельсиновой коркой» | Слишком толстый слой, холодный баллон | Тонкие слои, баллон прогреть в тёплой воде |
| Через неделю видны слои под краской | Филлер нанесён на неотшлифованную поверхность | P120–P240 перед первым слоем грунта, ещё 1–2 цикла филлера |
| Смола стекает каплями | Слишком толстый слой, плохое перемешивание | Один тонкий слой, поворачивать деталь, не копить смесь в ёмкости |
Пока не прошла первая пробная деталь, я не запускаю в ванну всю партию: на обрезке видно, держит ли филамент этой катушки нужное время. Сглаживать в ацетоне разные цвета одного производителя приходится по-разному.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Как сгладить ABS ацетоном?
Холодным способом: деталь на подставке над слоем ацетона в закрытой ёмкости с бумажным фитилём по стенкам, 30–60 минут и сушка 4–8 часов. Работают на улице или с вытяжкой и без огня рядом, поскольку пары вспыхивают при минус 20 °C.
Можно ли сгладить PLA или PETG ацетоном?
Нет, глянца как у ABS не получится: ацетон лишь размягчает поверхность PLA. Для PLA известны этилацетат и ТГФ, но с ними тоже нужны вытяжка и защита, а по результату чаще выигрывают шлифовка с филлером или эпоксидное покрытие.
Какой наждачкой шлифовать 3D-печать?
Начинают с P100–P120 на ступеньках слоёв, затем P180–P240, перед грунтом P320–P400, между слоями грунта мокрой P400–P600, перед краской P600–P800.
Чем грунтовать и как покрасить 3D-печать?
Автомобильным праймером-филлером в баллоне, несколькими тонкими слоями с шлифовкой между ними. После этого красят акрилом из баллона или кистью и закрывают лаком.
Как склеить детали из ABS?
Ацетоном по поверхности или густым раствором обрезков ABS в ацетоне для заполнения щелей. Для PLA и PETG берут цианоакрилат или двухкомпонентную эпоксидку.
Источники
- Postprocessing of 3D prints, step by step ↗ — Prusa Research, блог Prusa
- Acetone Smoothing ABS Guide ↗ — QIDI Technology, раздел Print Lab
- Acetone: NIOSH Pocket Guide to Chemical Hazards ↗ — CDC/NIOSH
- XTC-3D: техническая сводка ↗ — Smooth-On, Inc.
- FEPA Particle Size Conversion Chart ↗ — Washington Mills
- Are our heat-set insert datasheets wrong? ↗ — CNC Kitchen
Фото: Tanman21 / Wikimedia Commons, CC0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Материалы и постобработка
Все →
Руководство
Материалы поддержки в 3D-печати
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий