Кратко
Для единичного прибора выбирают между 3D-печатью и фрезеровкой из алюминия: печать дешевле, но почти не отводит тепло и не экранирует помехи. Гнутый лист и профиль с торцевыми панелями выигрывают уже от десятка штук, литьё под давлением окупается от сотен. Алюминий берут, когда прибор греется или нужен экран от помех.
- Печать из PETG или ABS подходит для макета и корпуса холодного прибора. Тепло она не отводит: теплопроводность пластика 0,17–0,29 Вт/(м·К), у АД31 около 190.
- Для блока на 20 Вт с поверхностью 0,1 м² перегрев металлического корпуса над комнатой около 36 К, а пластикового, где тепло сначала уходит во внутренний воздух, около 78 К. Расчёт упрощённый, допущения выписаны ниже.
- На тираже 10–100 штук дешевле всего гнутый лист и профиль с торцевыми панелями. Фрезеровка из плиты остаётся выбором для единичных и жёстких приборов.
- Пресс-форма на корпус из двух половин по условному расчёту окупается примерно с 570 штук против гнутого листа и с 1900 против печати.
- IP65 достигается не толщиной стенки, а уплотнением: сжатие прокладки 20–30 %, кабельные вводы с классом не ниже корпуса.
Пять способов сделать корпус
Исходная задача одна: плата или две, разъёмы на торце, кнопка, индикатор, иногда радиатор. Решение зависит от того, сколько корпусов нужно и греется ли внутри что-нибудь.
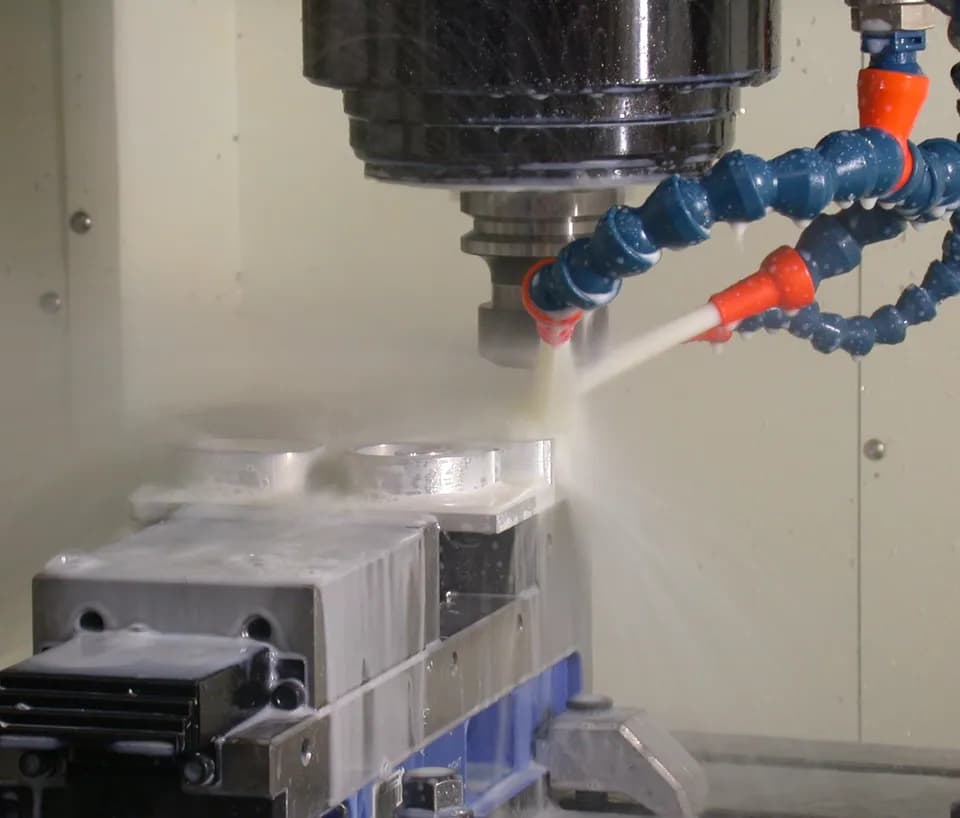
Фрезеровка из плиты. Корпус выбирают из Д16Т, АД31 или АМг6 на фрезерном станке с ЧПУ. Это один цельный брусок со стенками, бобышками и резьбой, без оснастки. На тонкостенной коробке 80 % и больше заготовки уходит в стружку, подробный пример есть в статье о корпусных деталях и кронштейнах.
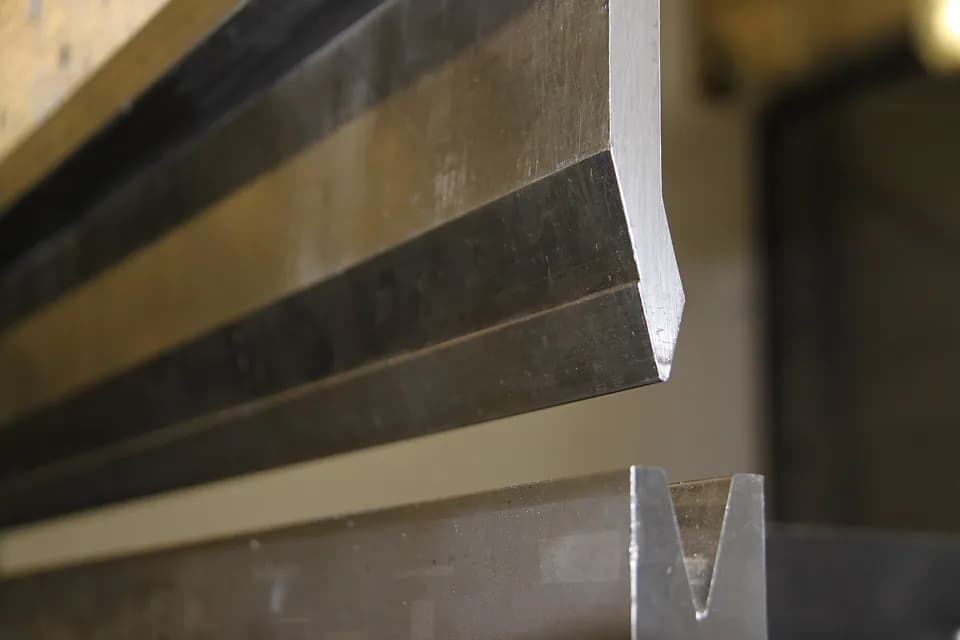
Гнутый корпус. Развёртку режут лазером, затем гнут на листогибе из стали 1–2 мм или алюминия 1,5–3 мм и красят. Правила проектирования собраны в материале о листовых деталях.
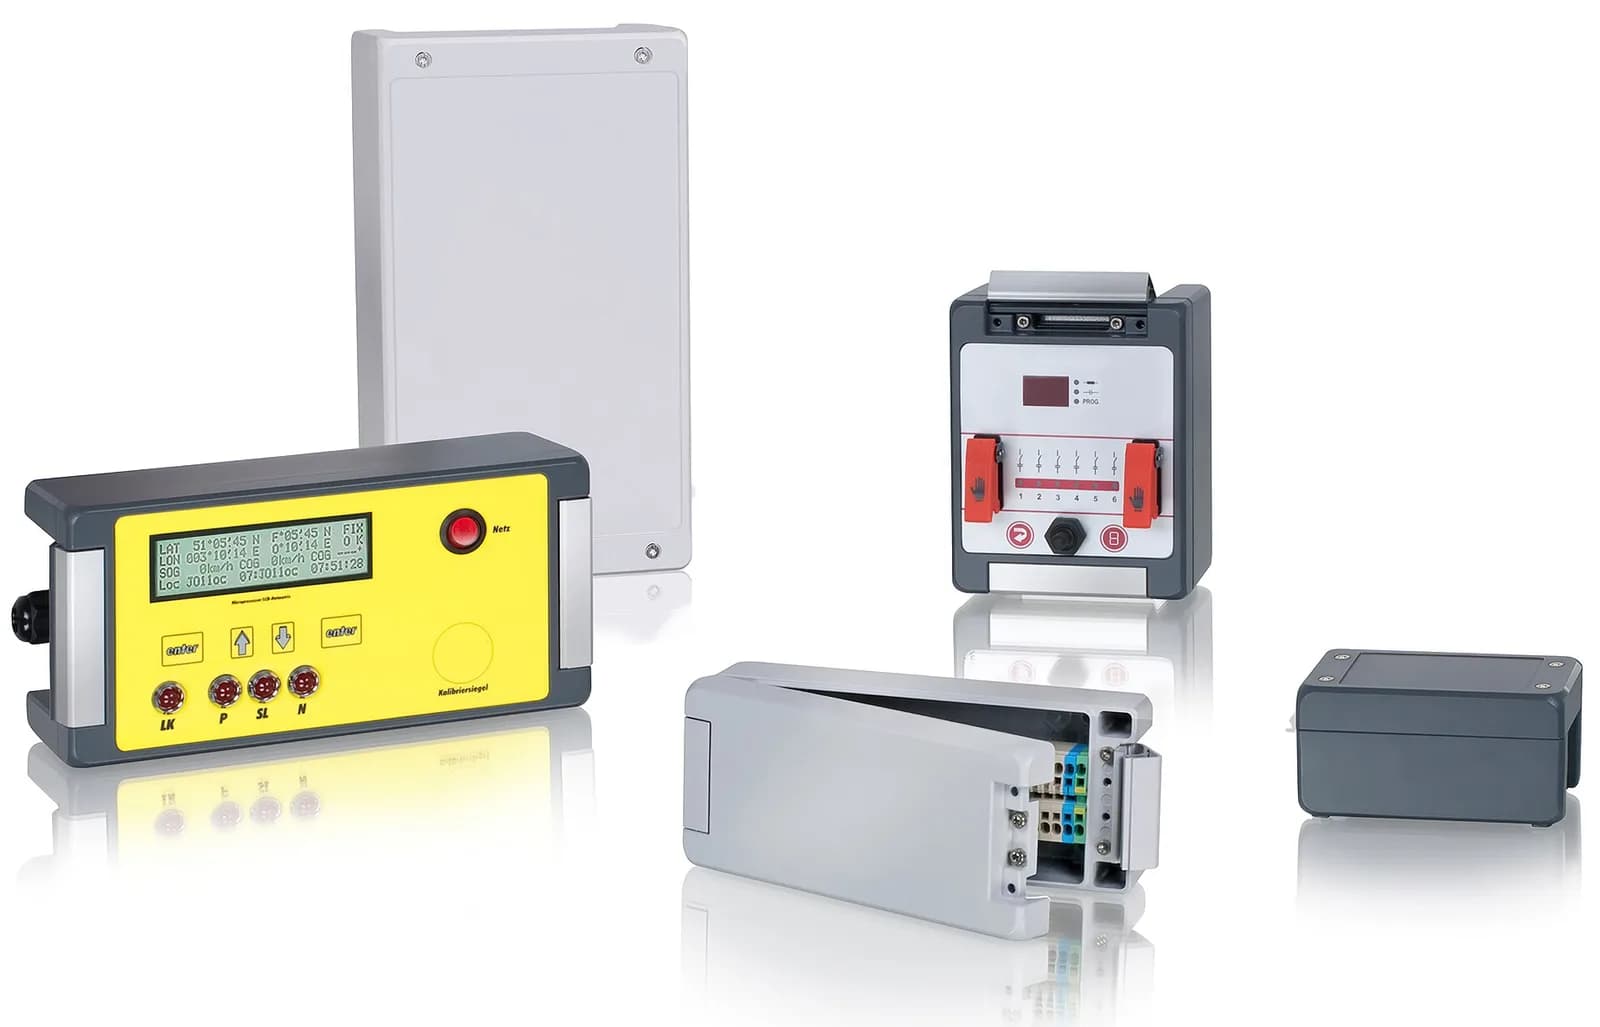
Профиль с торцевыми панелями. Экструдированный алюминиевый профиль режут в размер, на торцы ставят панели. Готовые серии такого типа выпускаются давно: например, корпуса Hammond 1455 имеют алюминиевый профиль со стенкой от 1,5 мм, платы вставляются в направляющие, торцы закрывают две панели из ABS. Класс защиты у всей серии IP54.
3D-печать. FDM из PETG, ABS, ASA, нейлона либо фотополимерная печать смолой. Что такое эти пластики и чем они отличаются, разобрано в статье о материалах для FDM.
Литьё под давлением. Для пластика это пресс-форма и термопластавтомат. Для металла литьё алюминия под давлением даёт корпусы с рёбрами, но оснастка дороже. Для серий в тысячи штук такие корпуса и делают.
Сравнение по главным параметрам
| Параметр | Фрезеровка Al | Гнутый лист | Профиль + панели | Печать FDM | Литьё пластика |
|---|---|---|---|---|---|
| Материал | Д16Т, АД31, АМг6 | Сталь, алюминий | АД31 (профиль), ABS (панели) | PETG, ABS, ASA, PA | ABS, PC, их смеси |
| Теплопроводность стенки, Вт/(м·К) | 120–190 | сталь 36–54, алюминий 120–190 | профиль 190 | 0,17–0,29 | 0,17–0,25 |
| Жёсткость материала, модуль упругости, ГПа | около 68 | сталь около 200, алюминий около 68 | около 68 | 2–3 | 2–3 |
| Экранирование помех | Есть, слабое место стык крышки | Есть, слабое место швы и вентиляция | Есть, торцы пластиковые | Нет без покрытия | Нет без покрытия |
| Класс защиты без доработки | IP54–IP65 при прокладке | IP54 при отбортовке, IP65 с прокладкой | IP54 (у серий типа 1455) | Зависит от стенки и прокладки | IP65 и выше с прокладкой |
| Резьба и бобышки | Нарезается в теле | Заклёпочные гайки, штампованные бобышки | В профиле нарезают, торцы винтами | Вставки термовплавлением | Бобышки отливают сразу |
| Отделка | Анодирование, покраска | Порошковая покраска | Анодирование профиля | Шлифовка, покраска | Цвет в массе |
Теплопроводность взята из справочных таблиц и данных материалов, для сплавов это ориентиры. Пластики измерены при 23 °C: ABS 0,17, нейлон 6 около 0,25, PETG около 0,29. Модули упругости: алюминий около 68 ГПа, сталь около 200, нейлон 66 около 2,9, PET около 3,1, поликарбонат 2,2. У печатного образца жёсткость ещё ниже, потому что слои соединены слабее, чем монолит.
Контраст в теплопроводности держится по порядку величин: алюминиевый сплав проводит тепло в сотни раз лучше пластика. При этом Д16Т и АМг6 проводят тепло хуже АД31: Д16Т около 130 Вт/(м·К), АМг6 около 120, АД31 около 190. Сравнение двух популярных сплавов есть на странице АД31 или Д16Т.
Затраты на первую штуку и серию
Прайсов цехов в открытом виде нет, поэтому ниже расчёт на допущениях. Это условный корпус 160×110×50 мм, сентябрь 2026, цифры нужны, чтобы показать механику, а не заменить расчёт цеха.
Цена одного корпуса, ₽:
| Способ | 1 шт. | 10 шт. | 100 шт. | 1000 шт. |
|---|---|---|---|---|
| Фрезеровка из плиты | 19 000 | 5 500 | 4 150 | 4 015 |
| Гнутый лист | 6 200 | 1 700 | 1 250 | 1 205 |
| Профиль и панели | 3 700 | 1 000 | 730 | 703 |
| 3D-печать PETG | 470 | 470 | 470 | 470 |
| Литьё под давлением | 600 150 | 60 150 | 6 150 | 750 |
Цена за штуку получена как «подготовка ÷ тираж + цена штуки». Форма догоняет печать на тираже 600 000 ÷ (470 − 150) ≈ 1 900 штук, гнутый лист на 600 000 ÷ (1 200 − 150) ≈ 570, профиль на 600 000 ÷ (700 − 150) ≈ 1 090. Порядок сохранится при другой цене формы. Общая логика выбора по тиражу описана в статье о прототипе и серии.
Из таблицы видно, что на единичных корпусах печать выигрывает почти на два порядка. Если корпус при этом должен держать 20 Вт и экранировать помехи, печать не подходит, и на первой штуке приходится платить за фрезеровку или гнутый лист с лазерной резкой.
Тепловой расчёт на примере блока 20 Вт
Допустим, внутри стабилизатор и усилитель рассеивают 20 Вт постоянно. Корпус 200×150×60 мм, окрашенный, висит в комнате при 25 °C.
Площадь поверхности: 2·(0,20·0,15 + 0,20·0,06 + 0,15·0,06) = 0,102 м². Стенка отдаёт тепло воздуху конвекцией и излучением. Для закрытых корпусов с естественным охлаждением берут суммарный коэффициент около 5,5 Вт/(м²·К), это инженерное правило для стальных шкафов, и на нём строятся оценки. Перегрев поверхности над окружающим воздухом:
ΔT = P ÷ (h·A) = 20 ÷ (5,5·0,102) ≈ 36 К
Температура стенки около 61 °C. Термическое сопротивление самой алюминиевой стенки 3 мм при теплопроводности 190 даёт всего 0,003 К на 20 Вт, поэтому материал стенки перегрев почти не меняет: тепло упирается в конвекцию снаружи.
Пластиковая стенка 3 мм при 0,2 Вт/(м·К) добавляет около 3 К. Главное в другом: греющиеся элементы в пластиковом корпусе отдают тепло внутреннему воздуху, а он слабо переносит его к стенкам. Если взять внутренний коэффициент около 5 Вт/(м²·К), получаем дополнительно 20 ÷ (5·0,102) ≈ 39 К. Итого 36 + 3 + 39 ≈ 78 К, то есть около 100 °C в корпусе. Печатный PETG по паспорту размягчается при 68 °C (HDT), ABS при 85 °C. В металлическом корпусе ту же мощность отводят прокладкой прямо на стенку, внутренний воздух в цепочке не участвует, и перегрев остаётся около 36 К.
Выводы практические. До 3–5 Вт хватает пластикового корпуса с небольшим зазором. От 10 Вт теплоотвод проектируют: плата прижата к стенке через прокладку, радиатор выходит наружу, а в алюминиевом корпусе стенка сама служит радиатором. От 50 Вт нужны рёбра или вентилятор.
Класс защиты и экранирование
Класс защиты задаёт код IP по ГОСТ 14254-2015, который соответствует международному IEC 60529. Первая цифра описывает пыль, вторая воду.
- IP54. Пыль проникает, но в количестве, которое не мешает работе. От брызг со всех сторон корпус защищён.
- IP65. Пыль не проникает вовсе. Корпус выдерживает струю воды из насадки 6,3 мм, расход 12,5 л/мин, давление 30 кПа с расстояния 3 м.
Класс получают не стенкой, а стыками. Герметичная прокладка из силикона или EPDM между корпусом и крышкой работает при сжатии 20–30 % для монолитной резины и 30–40 % для пористой. Меньше, и вода найдёт путь, больше, и прокладка за несколько сотен циклов получит остаточную деформацию. Винты крышки ставят часто, чтобы крышка не выгибалась между ними и не раскрывала стык. Кабельные вводы и разъёмы берут с классом не ниже корпуса: самый слабый узел определяет итог.
С экранированием от электромагнитных помех работает цельная проводящая оболочка. Алюминиевый и стальной корпуса экранируют по определению, но эффективность падает на стыках и вырезах. Правило для оценки: для ослабления 20 дБ длина щели не больше одной двадцатой длины волны. На частоте 1 ГГц длина волны 300 мм, значит щель или зазор между винтами должны быть не более 15 мм. Поэтому в экранированных корпусах ставят токопроводящие прокладки и частые винты, а вентиляционные отверстия делают сотами из мелких отверстий. У пластика экрана нет. Помогает металлизация изнутри: лак с медью или никелем, заземлённый на шасси прибора.
Отделка: анодирование и покраска
Алюминий обычно анодируют. Слой оксида растёт и внутрь, и наружу поровну: пленка 20 мкм прибавляет по 10 мкм на сторону, и это учитывают на посадочных отверстиях. Для декоративного слоя типа II толщина от 1,8 до 25 мкм, для твёрдого типа III от 13 до 150 мкм. Оксид не проводит ток, поэтому места, где корпус должен касаться шасси или экранирующей прокладки, маскируют или сверлят и зенкуют уже после анодирования. Сплавы с медью, к которым относится Д16Т, анодируются хуже. Для видимого корпуса берут АД31, для скрытого достаточно покраски.
Сталь красят порошковой краской. Покрытие тоже изолирует, и место под заземление зачищают отдельно. Печатные детали красят после шпатлёвки и шлифовки. Анодирование к пластику не применяют.
Бобышки, резьба и вставки
В алюминии резьбу нарезают прямо в стенке, глубиной в 1,5–2 диаметра, размеры отверстий под метчик есть в справочнике метрической резьбы. В листе толще 2 мм делают резьбу или ставят заклёпочные гайки. В тонком листе до 1,5 мм резьба держит плохо, там нужна вставка.
В печатных деталях метрическую резьбу нарезать нельзя, она быстро сработается. Ставят латунные вставки термовплавлением: паяльник с насадкой нагревает вставку, и она уходит в пластик. Для PETG температура жала около 245 °C, для ABS около 265 °C. Отверстие делают глухим, на миллиметр глубже длины вставки, прямым, без фаски. Печатные отверстия получаются меньше, чем в модели, поэтому диаметр подбирают на тестовой детали для вашего пластика и принтера.
Бобышки в литом и печатном корпусе делают отдельными столбиками, соединёнными со стенкой рёбрами. Если поставить бобышку заподлицо с толстой стенкой, при остывании на лицевой стороне появится утяжина.
Типичные ошибки
- Нет зазора под платы. Считают высоту по размерам платы и забывают про торчащие выводы, радиаторы, разъёмы на обратной стороне. Запас по высоте компонентов 3–5 мм и по краям 1–2 мм.
- Радиус внутренних углов под фрезу. Углы кармана при фрезеровке равны радиусу фрезы. Чертёж с острыми углами цех либо отклонит, либо доработает вручную. Радиус внутренних углов задают не меньше трети глубины кармана.
- Тонкая стенка. Для фрезеровки металла разумный минимум 0,8 мм, для корпуса прибора берут 2–3 мм. Для печати на FDM стенка меньше 1,2 мм ломается при первой установке разъёма.
- Забыли вырезы под разъёмы. Вырез под USB, питание, антенну, кнопки и индикатор рисуют вместе с платой, а не после. Вырезу нужен зазор на сторону хотя бы в 0,2–0,3 мм, иначе разъём не сядет.
- Теплоотвод оставили на потом. Корпус из пластика сделали, а потом в него добавили регулятор на 10 Вт.
- Не учли толщину анодирования. Посадочное отверстие под подшипник или прокладку после слоя 20–30 мкм получается меньше на 20–30 мкм.
Самый частый заказ на корпус приходит с моделью, где плата упёрта в стенки впритык. Через неделю выясняется, что на разъёме питания стоит клемма на полтора миллиметра выше. Закладывайте плюс миллиметр-два на каждую сторону и сдвигайте вырезы после того, как плата собрана, а не по чертежу производителя.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Как выбрать способ
Порядок выбора
- 01
Определите мощность.
До 5 Вт подойдёт любой, от 10 Вт нужен металл или решение с радиатором.
- 02
Оцените тираж.
1–5 штук: печать или фрезеровка. 10–100: гнутый лист или профиль. Сотни и больше: форма.
- 03
Проверьте помехи.
Если прибор излучает или чувствителен к ним, корпус проводящий.
- 04
Уточните класс защиты.
IP54 достаточно в помещении, IP65 нужен на улице или в цеху.
- 05
Выберите сплав.
АД31 для анодируемых корпусов, Д16Т для жёстких фрезерованных, АМг6 для сварных.
Частые вопросы
Из чего сделать корпус для электроники своими руками?
Для одного корпуса проще напечатать из PETG или ABS и поставить вставки. Если внутри больше 10 Вт или нужен экран, заказывайте фрезеровку из АД31 или гнутый лист из алюминия 2 мм. Готовый профильный корпус с торцевыми панелями тоже хороший вариант: обрабатывается только панель.
Какой алюминий выбрать для корпуса?
АД31 для корпуса, который анодируют и показывают. Д16Т, если нужна жёсткость и на корпус действует нагрузка. АМг6 для сварных корпусов, потому что Д16Т сваркой плавлением не соединяется.
Достаточно ли IP54 для уличного прибора?
Нет, пыль и струи воды для IP54 не исключены. Для улицы берут IP65 и выше: прокладка в стыке, кабельные вводы с классом корпуса, при перепадах температуры компенсатор давления.
Можно ли экранировать пластиковый корпус?
Можно изнутри проводящим покрытием с медью или никелем и заземлением на шасси. Для частых и сильных помех надёжнее металл.
Источники
- IP Code ↗ — Wikipedia, расшифровка цифр и условия испытаний IEC 60529
- ГОСТ 14254-2015 (IEC 60529). Степени защиты, обеспечиваемые оболочками (Код IP) ↗ — Меганорм
- Anodizing ↗ — Wikipedia, толщина слоёв и рост размеров
- Tips & Tricks for Heat-Set Inserts used in 3D printing ↗ — CNC Kitchen
- How much compression do rubber gaskets require ↗ — Elastoproxy
- Design guidelines for CNC machining ↗ — Hubs
- Enclosure Heat Dissipation Formula: Control Panel Surface Area Calculation ↗ — Industrial Monitor Direct
Фото: Philipp Eberhard / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Корпуса, кронштейны и панели
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий