Кратко
Корпус редуктора льют из чугуна СЧ20 или алюминия, варят из стали или фрезеруют из плиты. Литьё выгодно от нескольких десятков штук, плита и сварка нужны для единичного корпуса. Гнёзда под подшипники растачивают по H7 за одну установку, а разъёмный корпус растачивают в сборе с крышкой на штифтах, иначе оси гнёзд разойдутся.
- Серый чугун СЧ20 (предел прочности не менее 200 МПа) остаётся классическим материалом для серийных корпусов: хорошо льётся, гасит вибрации, обрабатывается без сложностей. Единичный корпус чаще фрезеруют из плиты или варят.
- Допуск межосевого расстояния задаёт ГОСТ 1643-81 для цилиндрических передач. При межосевом расстоянии 80–125 мм он составляет ±18 мкм для вида сопряжения E и H, ±45 мкм для C, ±70 мкм для B.
- Гнёзда под подшипники растачивают по H7 (для Ø80 это +30 мкм), форму держат в половине поля допуска размера, а гнёзда в сборном корпусе обрабатывают вместе, после установки крышки на штифты.
- Отливку перед чистовой расточкой выдерживают или отжигают, сварной корпус отпускают: без снятия напряжений корпус ведёт уже после обработки.
- Для корпуса из плиты Д16Т массой 2,6 кг заготовка весит 10,7 кг. По допущениям примера одна штука стоит около 12 600 ₽, десять штук около 8 600 ₽ за штуку.
Что должен держать корпус
У корпуса одноступенчатого цилиндрического редуктора три задачи. Он держит подшипники валов, и от точности гнёзд зависит, как лягут зубья шестерён друг на друга. Он закрывает шестерни от пыли и держит масло. Он передаёт нагрузку на раму через лапы или фланец.
Размеры, которые определяют работу, умещаются в три строки чертежа: межосевое расстояние между гнёздами, диаметр гнезда с полем допуска, параллельность и соосность осей. Всё остальное, от толщины стенок до рёбер, допускает отклонения в десятые доли миллиметра и на работу пары зубьев не влияет. Как зубья нарезают, объясняет статья об изготовлении шестерён, а посадки вала в подшипник разобраны в материале о валах и осях.
Четыре способа получить заготовку
| Способ | Материал | Когда выбирают | Слабые места |
|---|---|---|---|
| Литьё в песчаную форму | Серый чугун СЧ20, СЧ25 | Серия от десятков штук, крупные корпуса, нужны гашение вибраций и низкая цена металла | Модель и стержневые ящики, усадка около 1 %, раковины, припуски 3 мм и больше |
| Литьё алюминия под давлением | АК12 и другие литейные сплавы | Серия в тысячи штук, лёгкие корпуса малых и средних редукторов | Дорогая пресс-форма, тонкие стенки, поры в толстых сечениях |
| Сварка | Сталь Ст3, 09Г2С | Крупные корпуса и единичные экземпляры без литейной оснастки | Коробление, отпуск после сварки, трудоёмкая сборка |
| Фрезеровка из плиты | Д16Т, АМг6, сталь 45 | Единичные корпуса, ремонт, прототип | До 80 % заготовки в стружку, дорогой материал |
СЧ20 по паспорту материала имеет предел прочности не менее 200 МПа, плотность 7,1 г/см³ и модуль упругости 85–110 ГПа, хрупок при ударе и не варится без подогрева. Чугун гасит вибрации лучше стали, поэтому шумный зубчатый редуктор в чугунном корпусе работает тише. Если нагрузка ударная, вместо СЧ20 берут высокопрочный чугун, например ВЧ50.
Алюминиевые корпуса легче чугунных по плотности в 2,5 раза, но жёсткость алюминия около 68 ГПа ниже, поэтому стенки приходится делать толще, а гнёзда подшипников ставят в отдельных усилениях. Сварные корпуса делают из листа Ст3 или 09Г2С. Общее сравнение трёх путей для любых корпусных деталей есть в статье о корпусных деталях и кронштейнах.
Допуски, которые читают на чертеже корпуса
Межосевое расстояние
Для цилиндрических передач допуск межосевого расстояния fa задаёт ГОСТ 1643-81. Для конических зубчатых передач действует ГОСТ 1758, там вместо межосевого расстояния нормируют межосевой угол и осевое положение колёс. Стандарт делит отклонения на шесть классов, от I до VI, а класс определяется видом сопряжения по боковому зазору.
| Вид сопряжения | Класс отклонений | ±fa при 80–125 мм, мкм | ±fa при 125–180 мм, мкм | ±fa при 180–250 мм, мкм |
|---|---|---|---|---|
| H, E | II | 18 | 20 | 22 |
| D | III | 28 | 30 | 35 |
| C | IV | 45 | 50 | 55 |
| B | V | 70 | 80 | 90 |
| A | VI | 110 | 120 | 140 |
Значения из таблицы 13 ГОСТ 1643-81. Для редуктора общего назначения чаще всего стоит вид сопряжения B, то есть ±70 мкм при межосевом расстоянии 100 мм. Для точных приводов с малым люфтом берут E или H, и допуск на расстояние между гнёздами падает до ±18 мкм. Это уже почти пределы расточки на хорошем станке без перестановки корпуса, а требования к контролю на координатно-измерительной машине растут вместе с классом.
Диаметр, форма и шероховатость гнезда
Для подшипника качения класса точности 0 поле допуска отверстия в корпусе по ГОСТ 3325-85 обычно H7 при нормальном нагружении. В тексте стандарта приведён пример: подшипник класса 0, отверстие в корпусе Ø90 с полем H7. Для подшипника 6208 с наружным диаметром 80 мм отверстие получается Ø80H7, то есть от 80,000 до 80,030 мм. Значения для других диаметров смотрите в справочнике H7.
Форма гнезда нормируется отдельно: допуски круглости и профиля продольного сечения заданы в той же таблице стандарта и зависят от класса подшипника и диаметра. Практическое правило проще: отклонение формы держат не больше половины поля допуска размера. Для Ø80H7 это не более 0,015 мм по цилиндричности. Допуск торцового биения заплечиков отверстий корпуса по ГОСТ 3325-85 для класса 0 при диаметре 50–80 мм составляет 46 мкм, для класса 6 около 30 мкм.
Соосность двух гнёзд на одном валу на чертежах корпусов малых и средних редукторов обычно задают в пределах 0,02–0,04 мм диаметральным допуском. Это инженерный ориентир, а не норма из таблицы: значение выводится из точности передачи и размеров корпуса, и его указывает конструктор. Знаки и способы простановки такого допуска собраны в справочнике допусков формы и расположения.
Шероховатость гнезда по таблице для корпусов при подшипниках класса 0: до 80 мм Ra не грубее 1,25 мкм, от 80 до 500 мм Ra 2,5 мкм, для классов 6, 5 и 4 соответственно 0,63 и 1,25. Что означают эти цифры и как перевести Ra в Rz, объясняет справочник по шероховатости. На чертежах часто ставят Ra 1,6 на гнёзда и 3,2 на посадочные под крышки.
Плоскость разъёма и расточка в сборе
Разъёмный корпус делится на основание и крышку по плоскости, которая проходит через оси валов. Каждое гнездо состоит из двух половин: нижняя в основании, верхняя в крышке. Если расточить половинки по отдельности, на разъёме получится овал. Поэтому гнёзда обрабатывают в таком порядке:
Как растачивают гнёзда разъёмного корпуса
- 01
Фрезеруют или шлифуют плоскости разъёма
основания и крышки до плоскостности, которую требует чертёж (обычно это сотые доли миллиметра), оставляя припуск под расточку.
- 02
Сверлят и развёртывают отверстия под штифты
крышки в сборе, затем ставят конические штифты.
- 03
Стягивают крышку
с основанием болтами окончательно, как при монтаже редуктора. Без прокладки на разъёме: толщина прокладки сдвинет оси.
- 04
Растачивают гнёзда за одну установку
на обрабатывающем центре или расточном станке: черновая и чистовая расточка, при необходимости развёртка.
- 05
Контролируют
диаметр пробками или нутромером, расстояние между гнёздами на КИМ, соосность оправкой.
- 06
Разбирают корпус
и клеймят половины одним номером: крышку нельзя менять местами с чужой.
Если ставить крышку после расточки не на те штифты, оси гнёзд сместятся на величину зазора штифта. Поэтому основание и крышку хранят и ставят только парой.
Припуски и старение отливки
Припуск на обработку отливки назначают по размеру корпуса и положению поверхности при заливке. Верх отливки в форме получает больше припуска, потому что там собираются шлак и газовые раковины. Действующий в России документ для этих значений ГОСТ Р 53464-2009, он заменил ГОСТ 26645-85. Для чугунного корпуса размером в несколько сотен миллиметров речь идёт о нескольких миллиметрах на сторону, точное число берут из таблицы стандарта для вашего класса точности.
Отливка после затвердевания остаётся с внутренними напряжениями, потому что стенки разной толщины остывают с разной скоростью. Если сразу расточить гнёзда, через месяцы корпус «поведёт» и оси разойдутся. Поэтому ответственные корпуса стареют: либо несколько месяцев лежат на воздухе (естественное старение), либо проходят отжиг в печи примерно при 500–600 °C с выдержкой в несколько часов и остыванием вместе с печью (искусственное старение). Обычно делают черновую обработку, затем выдерживают, затем растачивают начисто.
Сварной корпус тоже нуждается в снятии напряжений: после сварки его отпускают при 550–650 °C, и только потом обрабатывают базы и гнёзда. Сварной корпус без отпуска коробится в процессе расточки, когда станок снимает металл с напряжённой зоны. Для чугуна с обычной сваркой нужен подогрев до 600–650 °C, иначе в шве возникает отбел и трещины.
Единичный корпус по образцу
Одну деталь по сломанному образцу отливать не будут: модель стоит дороже самого корпуса. Для единичного корпуса есть три пути. Первый, фрезеровка из плиты, подходит для корпусов размером до тех, что помещаются на стол станка. Второй, из толстостенной трубы: если корпус цилиндрический с фланцами, труба заменяет часть сварки. Третий, сварка из листа с отпуском и дальнейшей расточкой. Как снять размеры со сломанного корпуса и не ошибиться с межосевым расстоянием, разбирает статья об изготовлении детали по образцу, а чертёж по ЕСКД описан в материале о чертеже детали.
Пример: корпус из плиты Д16Т
Условный корпус одноступенчатого редуктора с межосевым расстоянием 100 мм: габарит 220×150×100 мм, стенки 8 мм, открытый сверху. Заготовка из плиты 230×160×105 мм. Объём 230×160×105 = 3 864 см³, плотность Д16Т 2,78 г/см³, масса заготовки 10,7 кг. Готовый корпус с бобышками под подшипники и лапами весит по оценке 2,6 кг, то есть в стружку уходит около 76 %. Свою заготовку можно взвесить в калькуляторе веса металла.
Станочное время считаем по методу калькулятора стоимости фрезеровки. Допущения: фреза твёрдосплавная Ø20, три зуба, Vc 300 м/мин, fz 0,1 мм/зуб; это 4 775 об/мин и подача около 1 430 мм/мин. Выборка 204×134 мм глубиной 92 мм, ширина захвата 50 % диаметра, глубина за проход 10 мм: траектория 27,3 м, резание 19 минут, с холостыми ходами 20 % около 23 минут. Чистовая обработка стенок и дна 12 минут, гнёзда, отверстия и резьбы 25 минут, смена инструмента 3 минуты (тоже допущения). Итого около 63 минут.
| Статья | 1 корпус | 10 корпусов, на штуку |
|---|---|---|
| Станок, 63 мин по 1 500 ₽/ч | 1 580 | 1 580 |
| Износ инструмента | 1 200 | 1 200 |
| Программа и наладка 4 500 ₽ | 4 500 | 450 |
| Материал, 10,7 кг по 500 ₽ | 5 350 | 5 350 |
| Итого, ₽ | около 12 600 | около 8 600 |
Больше половины цены уходит в металл, который превратится в стружку, поэтому на десятках штук считают уже не фрезеровку, а литьё. Допустим, модель и стержневой ящик стоят 80 000 ₽ (допущение), отливка из СЧ20 весом 7 кг по 250 ₽/кг даёт 1 750 ₽, а обработка отливки 1,5 часа станка дают 2 250 ₽, итого около 4 000 ₽ на штуку без учёта модели. Модель окупается на тираже 80 000 ÷ (8 600 − 4 000) ≈ 18 штук. Если цены у вас другие, логика та же: оснастку делят на разницу цен штуки.
Маршрут обработки на обрабатывающем центре
Маршрут корпуса из плиты или отливки
- 01
Фрезеруют базовую плоскость
основания и контур по заготовке, чтобы получить чистую базу.
- 02
Первая установка
полость, стенки и плоскость разъёма, отверстия под штифты и крепёж на основании.
- 03
Вторая установка
на базу первой: обрабатывают противоположные стороны, лапы, обратные бобышки.
- 04
Сборка с крышкой
и крепление на штифтах, если корпус разъёмный.
- 05
Расточка гнёзд
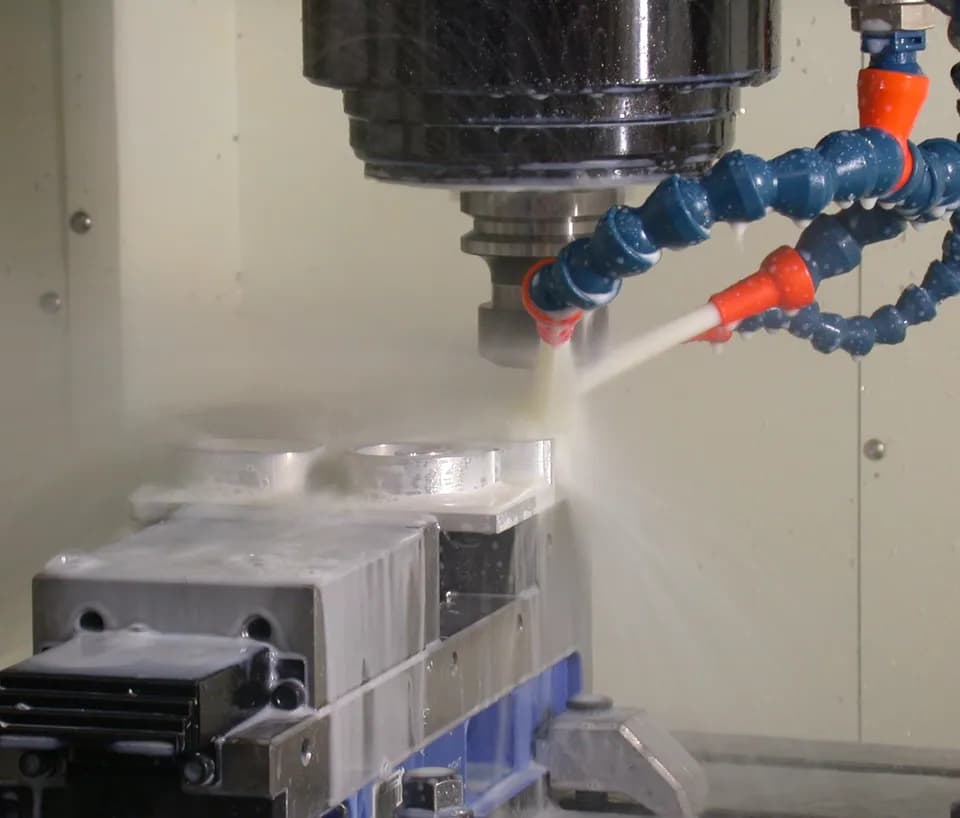
с одной установки. Шпиндель обрабатывающего центра подходит к каждому гнезду по очереди, а размеры между осями задаёт программа. У разъёмного корпуса расточку делают в сборе, у цельного достаточно одной установки.
- 06
Резьбы и канавки
под стопорные кольца, посадочные места под крышки с торцами по перпендикулярности к оси.
- 07
Контроль
на КИМ: расстояние между гнёздами, диаметр, перпендикулярность торцов и соосность.
Подробнее о станках для таких задач, с поворотным столом и четвёртой осью, можно прочитать в разделе фрезерных станков, а о режимах резания в алюминии и стали в калькуляторе режимов.
Типичный брак
| Дефект | Причина | Как не допустить |
|---|---|---|
| Раковины и газовые поры в отливке | Плохая вентиляция формы, влажная смесь, неправильный литник | Контроль у литейщика до обработки, осмотр после чернового прохода |
| Смещение осей гнёзд | Расточка с разных установок, перестановка крышки после расточки | Одна установка, штифты, клеймение пары |
| Овальность гнезда | Сжатие корпуса прихватами, расточка без крышки на разъёмном корпусе | Тот же зажим, что при сборке в редукторе, расточка в сборе |
| Коробление после сварки | Нет отпуска, обработка до снятия напряжений | Отпуск при 550–650 °C до чистовой обработки |
| Корпус повело через месяцы | Литьё не выдержано или не отожжено | Старение между черновой и чистовой обработкой |
| Конусность гнезда | Прогиб расточной оправки на большом вылете | Двусторонняя расточка или борштанга с опорой |
Чаще всего корпус гибнет на последней операции. Расточили гнёзда по чертежу, сняли крышку, поставили обратно, а штифты сели на пару микрон не так. Оси разошлись на 0,03 мм, и редуктор гудит. Поэтому разъёмный корпус после расточки не разбирают, пока не измерили всё до конца.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Корпус редуктора: чертёж, что на нём обязательно?
Три группы размеров: расстояние между осями гнёзд с допуском по ГОСТ 1643-81, диаметры гнёзд с полями допуска (чаще H7) и допуски формы и расположения: цилиндричность, соосность, перпендикулярность торцов. Материал, твёрдость отливки, шероховатость и требования к разъёму тоже указывают в чертеже.
Сварка или фрезеровка корпуса: что выбрать?
Для одного корпуса среднего размера плита обходится дороже материалом, сварка дороже трудом и отпуском. Если корпус больше стола станка или нужны сложные карманы без литейной оснастки, варят. Если габарит небольшой, а точность гнёзд критична, фрезеруют из плиты.
Можно ли сделать алюминиевый корпус на ЧПУ вместо литья?
Можно, и для единичных корпусов это обычное решение. Из Д16Т корпус получается лёгким и точным, но жёсткость ниже, чем у чугуна, и стенки приходится утолщать. Литьё выгоднее с десятков штук по приведённым допущениям.
Нужно ли растачивать гнёзда после покраски?
Нет, расточку делают до покраски, а гнёзда при покраске закрывают. Слой краски на посадочной поверхности изменит натяг подшипника.
Источники
- ГОСТ 1643-81. Основные нормы взаимозаменяемости. Передачи зубчатые цилиндрические. Допуски ↗ — таблица 13, предельные отклонения межосевого расстояния
- ГОСТ 3325-85. Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов ↗ — поле H7, допуски торцового биения заплечиков
- Шероховатость посадочных и опорных торцовых поверхностей ↗ — Московский подшипниковый завод № 7
- ГОСТ Р 53464-2009. Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку ↗ — Меганорм
- Gear housing ↗ — Wikipedia, материалы и способы изготовления корпусов
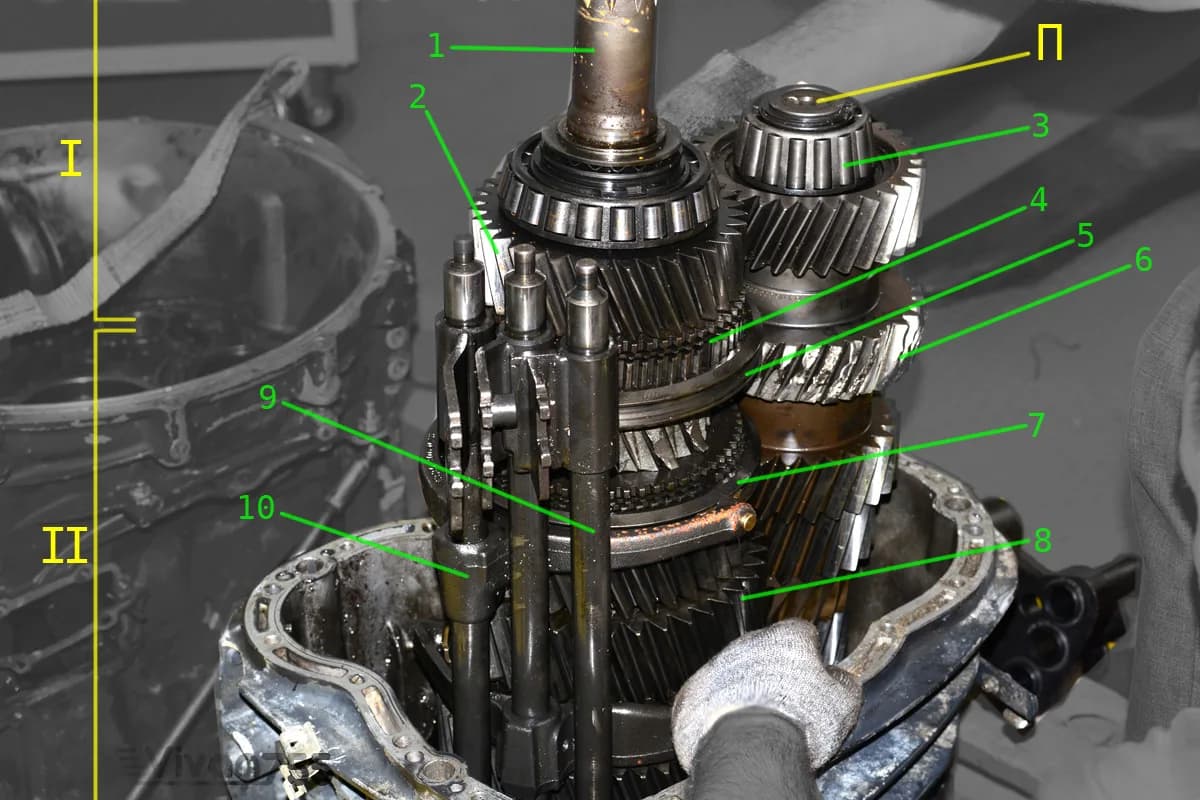
Фото: Vivan755 / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Корпуса, кронштейны и панели
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий