Кратко
ГОСТ 3.1121-84 различает типы производства не по числу штук, а по коэффициенту закрепления операций: у мелкосерийного он от 20 до 40, у среднесерийного от 10 до 20, у крупносерийного от 1 до 10. Партию деталей считают так, чтобы наладка составляла не больше 3–10 % штучного времени.
- Тип производства задаёт не тираж, а коэффициент закрепления операций Кз.о: число разных операций на одно рабочее место за месяц. Для мелкосерийного он от 20 до 40.
- Размер партии считают из двух условий: сколько деталей нужно на запас по дням и при какой партии наладка перестаёт съедать цену. Берут большее.
- Наладка в примере занимает 90 минут при штучном времени 12 минут: цена детали падает с 4 550 ₽ на одной штуке до 838 ₽ на сотне.
- Минимальный заказ цех берёт из наладки, программирования и закупки заготовок. Это не каприз, а арифметика наладки.
- Повторный заказ дешевеет, если сохранены программа, приспособление, ревизия чертежа и протокол первой детали. Без них цех снова платит за наладку.
Сколько штук считается серией
В быту серией называют «несколько одинаковых штук». В технологии мелкосерийное производство определяет стандарт ГОСТ 3.1121-84 (ЕСТД): он вводит коэффициент закрепления операций.
В стандарте значения для типов такие.
| Тип производства | Кз.о | Что это значит на практике |
|---|---|---|
| Массовое и крупносерийное | от 1 до 10 | Станок почти всегда делает одну операцию на одной детали |
| Среднесерийное | от 10 до 20 | На станке чередуются 10–20 операций, партии повторяются регулярно |
| Мелкосерийное | от 20 до 40 | Станок постоянно переналаживают, детали делают партиями по нескольку штук или десятков |
| Единичное | не регламентируется | Каждое изделие делают один раз |
Значения взяты из текста стандарта на сайте Meganorm. Кз.о считают для планового периода в один месяц.
Пример. Участок из 8 станков за месяц выполняет 240 разных операций: токарные, фрезерные, сверлильные для десятков деталей. Кз.о = 240 / 8 = 30, это мелкосерийное производство. Если те же 8 станков заняты 40 операциями, Кз.о равен 5 и производство уже крупносерийное. Число деталей в партии при этом нигде не фигурирует: стандарт описывает загрузку рабочих мест, а не тираж.
Для заказчика практический вывод такой: если цех называет заказ «серией», он оценивает его по своей загрузке, а не по числу ваших деталей. Деталь, которую повторяют ежемесячно по 30 штук, для одного цеха серия, а для другого такая же, как любой разовый заказ.
Как считают размер партии
Партия, которую запускают в обработку за один раз, должна выполнять два условия.
Два условия для размера партии
- 01
Запас по дням.
Партия покрывает потребность между двумя запусками: n = N · a / F, где N годовая программа, a запас в днях между запусками, F число рабочих дней в году.
- 02
Допустимая доля наладки.
Подготовительно-заключительное время, делённое на партию, не должно превышать заданную долю штучного: n ≥ Tпз / (α · Tшт). Коэффициент допустимых потерь α для мелкосерийного производства принимают около 0,1, для крупносерийного около 0,03.
Из двух значений берут большее, а затем подгоняют под тару, длину заготовки или смену. Формулу с α приводят учебники по организации производства, например лекции, выложенные на Studfile, где диапазон от 0,03 для крупносерийного до 0,1 для мелкосерийного.
Подготовительно-заключительное время Tпз тратится один раз на партию: получить заготовку и чертёж, установить приспособление, настроить инструмент, обработать первую деталь и проверить её. Штучное время Tшт уходит на каждую деталь: обработка, установка, снятие, измерения. Разбор того, из чего складывается машинное время, приведён в статье про цену детали на ЧПУ.
Числовой пример
Деталь: втулка. Tпз = 90 минут, Tшт = 12 минут. Годовая потребность N = 600 штук, запас между запусками a = 5 рабочих дней, в году F = 250 рабочих дней.
| Условие | Расчёт | Партия, шт. |
|---|---|---|
| По запасу: n = N · a / F | 600 · 5 / 250 | 12 |
| По наладке при α = 0,1: n ≥ Tпз / (α · Tшт) | 90 / (0,1 · 12) | 75 |
| При α = 0,05 | 90 / (0,05 · 12) | 150 |
| При α = 0,03 | 90 / (0,03 · 12) | 250 |
По запасу хватило бы 12 деталей, но наладка 90 минут на 12 штук составляет 7,5 минуты на деталь, то есть 63 % от штучного времени. Поэтому партию берут по наладке: 75 штук, и на деталь приходится 1,2 минуты наладки, то есть 10 % от штучных 12. Потребность 50 деталей в месяц, значит партия хватит на полтора месяца, и склад держит деталь до шести недель. Если хранить 75 деталей дороже, чем платить за лишние наладки, партию уменьшают и принимают α выше 0,1. Цифры примера нужны, чтобы сравнить оба варианта на своих данных.
Как переналадка влияет на цену детали
Те же Tпз и Tшт переводятся в деньги через ставку станка. Допущения те же, что в статье о цене детали на ЧПУ: станко-час 2 500 ₽ (рассчитать для своего станка можно в калькуляторе нормо-часа) и заготовка 300 ₽ на деталь.
| Партия | Наладка на деталь, мин | Время на деталь, мин | Станок, ₽ | С заготовкой, ₽ | Доля наладки |
|---|---|---|---|---|---|
| 1 шт. | 90 | 102 | 4 250 | 4 550 | 88 % времени |
| 10 шт. | 9 | 21 | 875 | 1 175 | 43 % |
| 100 шт. | 0,9 | 12,9 | 538 | 838 | 7 % |
Станко-час 2 500 ₽ даёт 41,7 ₽ в минуту. Цена детали падает в 5,4 раза при переходе от одной штуки к сотне, а на машинное время одной детали это почти не влияет. Реальное падение бывает сильнее: на больших партиях цех делает приспособление на несколько деталей и закупает материал дешевле. Подробный расчёт себестоимости, наценки и НДС есть в разборе себестоимости детали и цены заказа.
Минимальная партия у цеха
Заказчики ищут «минимальная партия заказа», потому что цех отказывает в заказе на одну деталь или называет цену выше ожидаемой. Минимальный заказ складывается из затрат, которые не зависят от числа деталей.
| Статья | Что входит |
|---|---|
| Подготовка | Проверка чертежа и модели, программа для ЧПУ, технологический маршрут |
| Наладка | Установка приспособления, нулевая точка, инструмент, обработка и проверка первой детали |
| Закупка | Минимальная длина прутка или лист, доставка, остатки, которые цех не продаст |
| Контроль и документы | Протокол размеров, упаковка, документы |
| Время станка | Простой в очереди, потеря загрузки при переходе на другой заказ |
Час станка в наладке не даёт ни одной детали, поэтому минимальный заказ выставляют так, чтобы покрыть эти затраты с наценкой. В расчёте листового цеха из разбора про себестоимость и цену минимальная сумма вышла около 2 200 ₽, для станочной обработки с приспособлением она заметно выше. Если нужна одна деталь дёшево, подходит 3D-печать или обработка в мастерской с универсальными станками: наладка там короче.
Как организовать повторные заказы
Повторная партия дешевле первой, только если цех сохранил всё, что стоило денег при первом запуске. Это набор документов и оснастки, который называют «карта технологического процесса» и который стоит держать в комплекте.
Что хранить для повторных заказов
- 01
Чертёж с номером ревизии.
Любое изменение размера или допуска меняет ревизию, а цех получает новую версию, а не правку на старой.
- 02
Программа ЧПУ.
Файл с названием детали, ревизии и станка. Программа для другого станка потребует новой наладки.
- 03
Приспособление.
Тиски со сменными губками, оправка, кондуктор. Их маркируют номером детали и хранят рядом с картой.
- 04
Режимы и инструмент.
Перечень фрез, пластин, оборотов и подач, чтобы второй оператор повторил первый результат.
- 05
Протокол первой детали.
Размеры первой детали и допуски, по которым принимали заказ, и образец, если деталь визуальная.
- 06
Контроль.
Какие размеры проверяют на каждой детали, какие выборочно, чем измеряют. О вариантах контроля рассказано в статье про контроль качества деталей.
Чертёж оформляют по ЕСКД, чтобы цех читал его однозначно: об этом материал о чертеже детали по ЕСКД.
Какая технология при каком тираже
Технология зависит не только от числа деталей, но и от материала и геометрии.
| Тираж | Что чаще подходит | Почему |
|---|---|---|
| 1–5 штук | 3D-печать, фрезеровка из заготовки | Минимум оснастки, быстрый срок |
| 10–50 штук | ЧПУ с приспособлением, лазер и гибка для листа, литьё в силикон для пластика | Наладка делится на десятки деталей, форма из силикона ещё окупается |
| 100–500 штук | Серийная обработка на ЧПУ, лазер и гибка, алюминиевая пресс-форма | Тираж позволяет делать оснастку |
| Тысячи | Литьё под давлением, штамповка, обработка на автоматах | Цена детали падает, оснастка окупается |
Сравнение 3D-печати, ЧПУ и литья на тиражах 1, 10, 100 и 1000 штук с расчётом на условном примере есть в разборе прототипа и серии. Литьё пластика в силиконовые формы описано отдельно: как делают серию из 10–50 деталей.
Типичные ошибки
Другая ошибка в том, что чертёж меняется между партиями, а цех об этом не знает. Новая деталь идёт по старой программе, и размеры не совпадают с ожидаемыми. Поэтому ревизию указывают в заказе и сверяют при приёмке.
Третья ошибка касается первой детали. Её нужно измерить до запуска всей партии. Если проверка идёт только по готовой партии, брак выясняется после сотни одинаково неверных деталей. В хороших цехах первую деталь показывают заказчику или присылают протокол, и партия идёт после согласования.
Четвёртая ошибка: просить цену на «серию» без числа повторов. Цех не знает, считать приспособление в цену или нет. Цена одной детали при партии 10 и при годовой программе 600 отличается в разы.
Частые вопросы
Сколько штук считается мелкосерийным производством?
Стандарт не называет число. Мелкосерийное производство определяют через коэффициент закрепления операций от 20 до 40. Любое число штук, которое называют «серией», условно и зависит от размера и сложности изделия.
Чем мелкосерийное производство отличается от единичного?
В единичном каждое изделие делают один раз и повторять не собираются, поэтому Кз.о не нормируется. В мелкосерийном детали повторяются партиями, и под них стоит готовить приспособления и документацию.
Можно ли заказать у цеха одну деталь?
Можно, но она дорогая: наладка делится на одну деталь. Если цех отказывается, причина в минимальном заказе, который должен покрыть подготовку и наладку. Тогда помогает заказ вместе с остальными деталями или переход на печать.
Как сэкономить на повторном заказе?
Попросите цех сохранить программу и приспособление и укажите в заказе номер ревизии чертежа. Тогда вторая партия идёт без новой подготовки, а цена снижается на подготовительное время.
Источники
- ГОСТ 3.1121-84 (ЕСТД), коэффициент закрепления операций ↗ — Meganorm
- ГОСТ 3.1121-84, текст стандарта ↗ — dnaop.com
- Лекция по организации производства: размер партии и коэффициент потерь на переналадку ↗ — Studfile
- 14 proven design tips to reduce the cost of CNC machining ↗ — Hubs (Protolabs Network)
- CNC machining design guide ↗ — Hubs (Protolabs Network)

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Прототипы и мелкие серии
Все →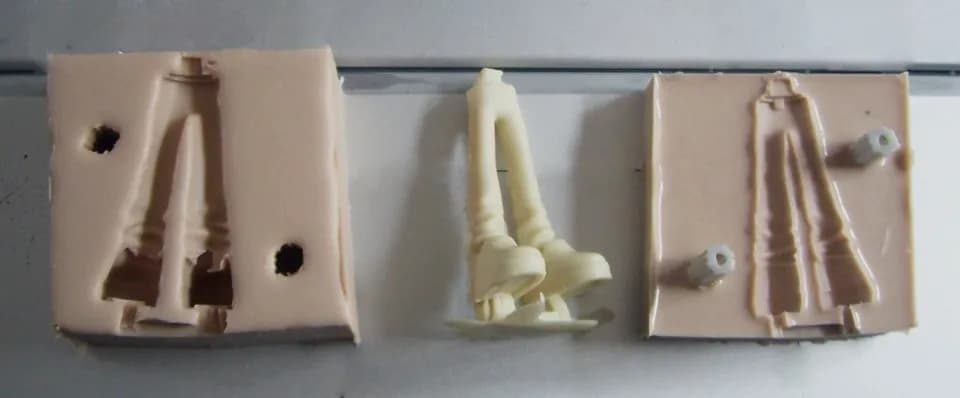
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий