Кратко
Размеры паза под призматическую шпонку выбирают по диаметру вала по ГОСТ 23360-78: для вала 40 мм шпонка 12×8, глубина паза на валу 5,0 мм, во втулке 3,3 мм. Ширина паза в нормальном соединении N9 на валу и Js9 во втулке, в плотном P9. Если ступица длиннее 1,5 диаметра, лучше шлицы.
- ГОСТ 23360-78 задаёт сечение призматической шпонки b×h по диаметру вала и глубину паза: на валу t1, во втулке t2. Для вала 40 мм это шпонка 12×8, t1 = 5,0 мм и t2 = 3,3 мм.
- Ширина паза: нормальное соединение N9 на валу и Js9 во втулке, плотное P9 в обеих деталях, свободное H9 и D10. Шпонка по ширине делается по h9.
- На чертеже глубину паза на валу удобно давать размером d − t1 с допуском от 0 до −0,1, −0,2 или −0,3 мм в зависимости от высоты шпонки.
- Расчёт шпонки идёт на смятие боковой грани: σ = 2T / (d·(h − t1)·lр). Для вала 40 мм при 200 Н·м хватает шпонки 12×8 длиной 56 мм.
- Если ступица длиннее 1,5 диаметров вала или момент знакопеременный, переходят на шлицевое соединение по ГОСТ 1139-80 или ГОСТ 6033-80.
Маршрут обработки вала описан в статье как изготавливают валы и оси. Здесь разобрана одна операция из него, шпоночный паз, а затем шлицы для моментов, с которыми шпонка не справляется.
Что стандартизует ГОСТ 23360-78
Стандарт распространяется на соединения с призматическими шпонками обычной высоты. Высокие шпонки выпускают по ГОСТ 10748-79, сегментные по ГОСТ 24071-97, и размеры в них отличаются. Для призматической шпонки ГОСТ 23360 задаёт:
- сечение b×h в зависимости от диаметра вала;
- ряд длин шпонки от 6 мм до 500 мм (6, 8, 10, 12, 14, 16, 18, 20, 22, 25, 28, 32, 36, 40, 45, 50, 56, 63, 70, 80, 90, 100 и далее), причём каждому сечению отвечает свой участок ряда;
- глубину паза на валу t1 и во втулке t2 с допусками;
- поля допусков ширины паза и радиус или фаску в углу паза;
- материал шпонки: сталь с пределом прочности не менее 590 МПа, на практике сталь 45.
Шпонка исполнения 1 со скруглёнными торцами идёт в закрытый паз под концевую фрезу, исполнение 3 с плоскими торцами в паз, который выходит на торец вала или сделан дисковой фрезой.
Таблица размеров шпонок и пазов
Числа сверены по двум воспроизведениям стандарта. В коммерческих «выжимках» встречаются ошибки (например, t1 = 1,5 мм вместо 1,2 мм для вала до 8 мм), поэтому для чертежа берите значения из действующего ГОСТ.
| Диаметр вала d, мм | Сечение b×h | Глубина паза на валу t1, мм | Глубина паза во втулке t2, мм | Длина шпонки l, мм |
|---|---|---|---|---|
| от 6 до 8 | 2×2 | 1,2 | 1,0 | 6–20 |
| св. 8 до 10 | 3×3 | 1,8 | 1,4 | 6–36 |
| св. 10 до 12 | 4×4 | 2,5 | 1,8 | 8–45 |
| св. 12 до 17 | 5×5 | 3,0 | 2,3 | 10–56 |
| св. 17 до 22 | 6×6 | 3,5 | 2,8 | 14–70 |
| св. 22 до 30 | 8×7 | 4,0 | 3,3 | 18–90 |
| св. 30 до 38 | 10×8 | 5,0 | 3,3 | 22–110 |
| св. 38 до 44 | 12×8 | 5,0 | 3,3 | 28–140 |
| св. 44 до 50 | 14×9 | 5,5 | 3,8 | 36–160 |
| св. 50 до 58 | 16×10 | 6,0 | 4,3 | 45–180 |
| св. 58 до 65 | 18×11 | 7,0 | 4,4 | 50–200 |
| св. 65 до 75 | 20×12 | 7,5 | 4,9 | 56–220 |
| св. 75 до 85 | 22×14 | 9,0 | 5,4 | 63–250 |
| св. 85 до 95 | 25×14 | 9,0 | 5,4 | 70–280 |
| св. 95 до 110 | 28×16 | 10,0 | 6,4 | 80–320 |
| св. 110 до 130 | 32×18 | 11,0 | 7,4 | 90–360 |
Допуски глубины: для шпонок высотой до 6 мм от 0 до +0,1 мм, для высоты 7–18 мм от 0 до +0,2 мм, для 20 мм и выше от 0 до +0,3 мм.
Сумма t1 + t2 всегда чуть больше h: для 12×8 это 8,3 мм, зазор 0,3 мм. Он нужен, чтобы момент передавался боковыми гранями, а шпонка не упиралась в дно паза ступицы.
Допуски ширины паза
Ширину паза назначают по трём видам соединения. Шпонка по ширине всегда по h9, по высоте h11 (для шпонок до 6 мм h9), по длине h14, а длина паза на валу выдерживается по H15.
| Вид соединения | Паз на валу | Паз во втулке | Где применяют |
|---|---|---|---|
| Свободное | H9 | D10 | Неответственные узлы, подвижные в осевом направлении (блоки шестерён на шпонке) |
| Нормальное | N9 | Js9 | Большая часть изделий |
| Плотное | P9 | P9 | Реверс, старт-стопные режимы, удары |
Для термообработанных деталей стандарт разрешает ширину паза на валу по H11. Отклонения в микрометрах сведены ниже, остальные значения есть в справочнике допусков и посадок и в калькуляторе.
| Ширина паза b, мм | N9, вал | Js9, втулка | P9, вал и втулка |
|---|---|---|---|
| 6 | 0 / −30 | ±15 | −12 / −42 |
| 8 и 10 | 0 / −36 | ±18 | −15 / −51 |
| 12–18 | 0 / −43 | ±21 | −18 / −61 |
| 20–28 | 0 / −52 | ±26 | −22 / −74 |
Возьмём ширину 12 мм (вал 40 мм): шпонка h9 имеет отклонения от 0 до −43 мкм. С нормальным пазом N9 на валу получается зазор до 43 мкм или натяг до 43 мкм, с пазом Js9 во втулке зазор до 64 мкм или натяг до 21 мкм. Плотное соединение P9 даёт натяг до 61 мкм и зазор до 25 мкм, поэтому шпонку туда вбивают.
Положение паза ограничивают допусками расположения. Учебники по нормированию точности дают допуск параллельности 0,6 от допуска ширины паза, допуск симметричности в диаметральном выражении 4 допуска ширины, округлённые по ГОСТ 24643. Для паза 12 N9 с допуском 43 мкм это примерно 25 мкм по параллельности и 160 мкм по симметричности. Знаки параллельности и симметричности ставят по ЕСКД, правила собраны в статье про чертёж детали.
Шероховатость по рекомендуемому приложению к ГОСТ 23360: боковые стенки при допуске по IT9 в диапазоне размеров до 50 мм не грубее Ra 3,2 мкм, дно паза Ra 6,3 мкм. Радиус в углу паза для 12×8 составляет 0,25–0,40 мм, в ответственных узлах его пишут на чертеже.
Как фрезеруют шпоночный паз
- Концевая шпоночная фреза. Двузубая концевая фреза диаметром, равным ширине паза, врезается вдоль оси и идёт вдоль вала. Паз получается закрытый, с радиусом на концах, под шпонку исполнения 1. Вал лежит в призмах или в станочных тисках с призматическими губками, ось вала выставляют по оси шпинделя по краю заготовки или по щупу. Биение фрезы в патроне почти целиком прибавляется к ширине паза, а допуск N9 для 12 мм всего 43 мкм, поэтому цангу и вылет проверяют индикатором.
- Дисковая фреза. Режет быстро и даёт ровные стенки, но на конце паза остаётся скругление большого радиуса, то есть полная глубина паза короче, чем длина по чертежу. Подходит для пазов, выходящих на торец, и для крупных серий.
- Токарный центр с приводным инструментом. Паз фрезеруется за тот же установ, что и точение, поэтому ось паза проходит через ось вала по построению, а выставлять её вручную не нужно. Режимы подбирают так же, как для обычного фрезерования, в калькуляторе режимов.
- Втулка: протягивание, долбление. Паз в отверстии нельзя пройти фрезой. В серии его протягивают шпоночной протяжкой на прессе, в единичном производстве долбят на долбёжном станке, а в закалённой ступице вырезают проволочным электроэрозионным станком.
Какие детали на каком станке делают, разобрано в статье про фрезерный и токарный станки, а ступицы описаны в материале про втулки и фланцы.
Как измерить глубину паза
Проверить глубину t1 прямо в пазу неудобно: вал круглый, и базы нет. Поэтому ГОСТ разрешает контролировать вместо t1 и t2 размеры d − t1 (от дна паза до противоположной образующей вала) и d + t2 (от дна паза втулки до противоположной образующей отверстия). Отклонения этих размеров заданы по высоте шпонки.
| Высота шпонки h, мм | d − t1 | d + t2 |
|---|---|---|
| от 2 до 6 | 0 / −0,1 | +0,1 / 0 |
| св. 6 до 18 | 0 / −0,2 | +0,2 / 0 |
| св. 18 до 50 | 0 / −0,3 | +0,3 / 0 |
Для вала Ø40 с пазом под шпонку 12×8 на чертеже ставят 35,0 с допуском от 0 до −0,2 мм (40 − 5,0), а для паза во втулке 43,3 с допуском от 0 до +0,2 мм (40 + 3,3). Размер d − t1 на валу меряют микрометром или штангенциркулем с узкой губкой: одну губку опускают на дно паза, другую на противоположную сторону вала. Втулку проверяют штангенглубиномером от плоскости, а ширину паза пробками или калибрами. Ширину проверяют калибром-пробкой на обоих концах паза, так видно и перекос.
Брак при фрезеровании паза
- Смещение паза от оси. Шпонка одним боком упирается в стенку и перекашивается, во втулке появляется зазор с другой стороны. Причина обычно в том, что фрезу выставили по краю заготовки без учёта диаметра фрезы.
- Перекос относительно оси. Паз идёт под углом к оси вала, и шпонка клинит при установке втулки. Виновата обычно неровная опора вала в тисках или призме.
- Широкий паз. Из-за биения фрезы шпонка получает люфт, и под переменным моментом боковые поверхности быстро выкрашиваются.
- Глубокий паз. Вал теряет сечение больше положенного, а шпонка садится ниже.
- Острый угол на дне. Фреза со стёртым радиусом оставляет острый угол, где напряжения при изгибе и кручении концентрируются; усталостная трещина начинается именно отсюда.
Паз ослабляет вал. При изгибе момент сопротивления сечения с пазом равен πd³/32 − b·t1·(d − t1)²/(2d). Для Ø40 с пазом 12×8 это 6283 − 919 = 5364 мм³, на 15 % меньше, чем у гладкого вала. При кручении полярный момент сопротивления падает на 7 % (12 566 − 919 = 11 647 мм³). К этому добавляется концентрация напряжений в углах паза, поэтому радиус на дне паза нельзя оставлять без контроля.
Расчёт шпонки на смятие
Размеры призматических шпонок подобраны так, что срез и изгиб не опаснее смятия, поэтому проверяют боковую грань на смятие. Расчётная длина шпонки со скруглёнными торцами lр = l − b.
σсм = 2T / (d · (h − t1) · lр) ≤ [σ]см
Здесь T в Н·мм, размеры в мм, напряжение получается в МПа. Допускаемое напряжение зависит от материала ступицы, посадки и характера нагрузки. Для неподвижного соединения со стальной ступицей справочники дают разные диапазоны: 80–150 МПа для переходных посадок и 110–200 МПа для посадок с натягом (учебник по деталям машин); в других справочниках границы немного сдвинуты, поэтому в расчёте лучше брать нижнюю часть диапазона. Для чугунных ступиц и ударной нагрузки берут нижнюю часть диапазона, для подвижных вдоль оси соединений 20–30 МПа.
Пример: вал 40 мм, момент 200 Н·м, стальная ступица
- 01
Сечение.
Для d = 40 мм по таблице шпонка 12×8, t1 = 5,0 мм, значит рабочая высота h − t1 = 3,0 мм.
- 02
Допускаемое напряжение.
Берём консервативно [σ] = 100 МПа: нижняя граница диапазонов для стальной ступицы.
- 03
Требуемая рабочая длина.
lр = 2·200 000 / (40·3,0·100) = 33,3 мм.
- 04
Полная длина.
l = lр + b = 33,3 + 12 = 45,3 мм, по ряду берём 50 мм. Проверка: lр = 38 мм, σ = 400 000 / (40·3,0·38) = 87,7 МПа, это меньше 100.
- 05
Запас на фаску.
Часть учебников считает площадь смятия с фаской шпонки, по формуле (0,94·h − t1) вместо (h − t1). Для 50 мм получается 104 МПа, то есть выше принятых 100. Поэтому берём ближайшую длину 56 мм: lр = 44 мм, 75,8 МПа по простой формуле и 90,2 МПа с фаской.
- 06
Длина ступицы.
Рекомендуют делать её на 8–10 мм длиннее шпонки: 64–66 мм, то есть 1,6 диаметра вала.
Это уже граница применения шпонки: при ступице длиннее 1,5 диаметра нагрузка по длине шпонки распределяется неравномерно, и справочники советуют перейти на шлицы или посадку с натягом.
Шлицевые соединения: какие бывают
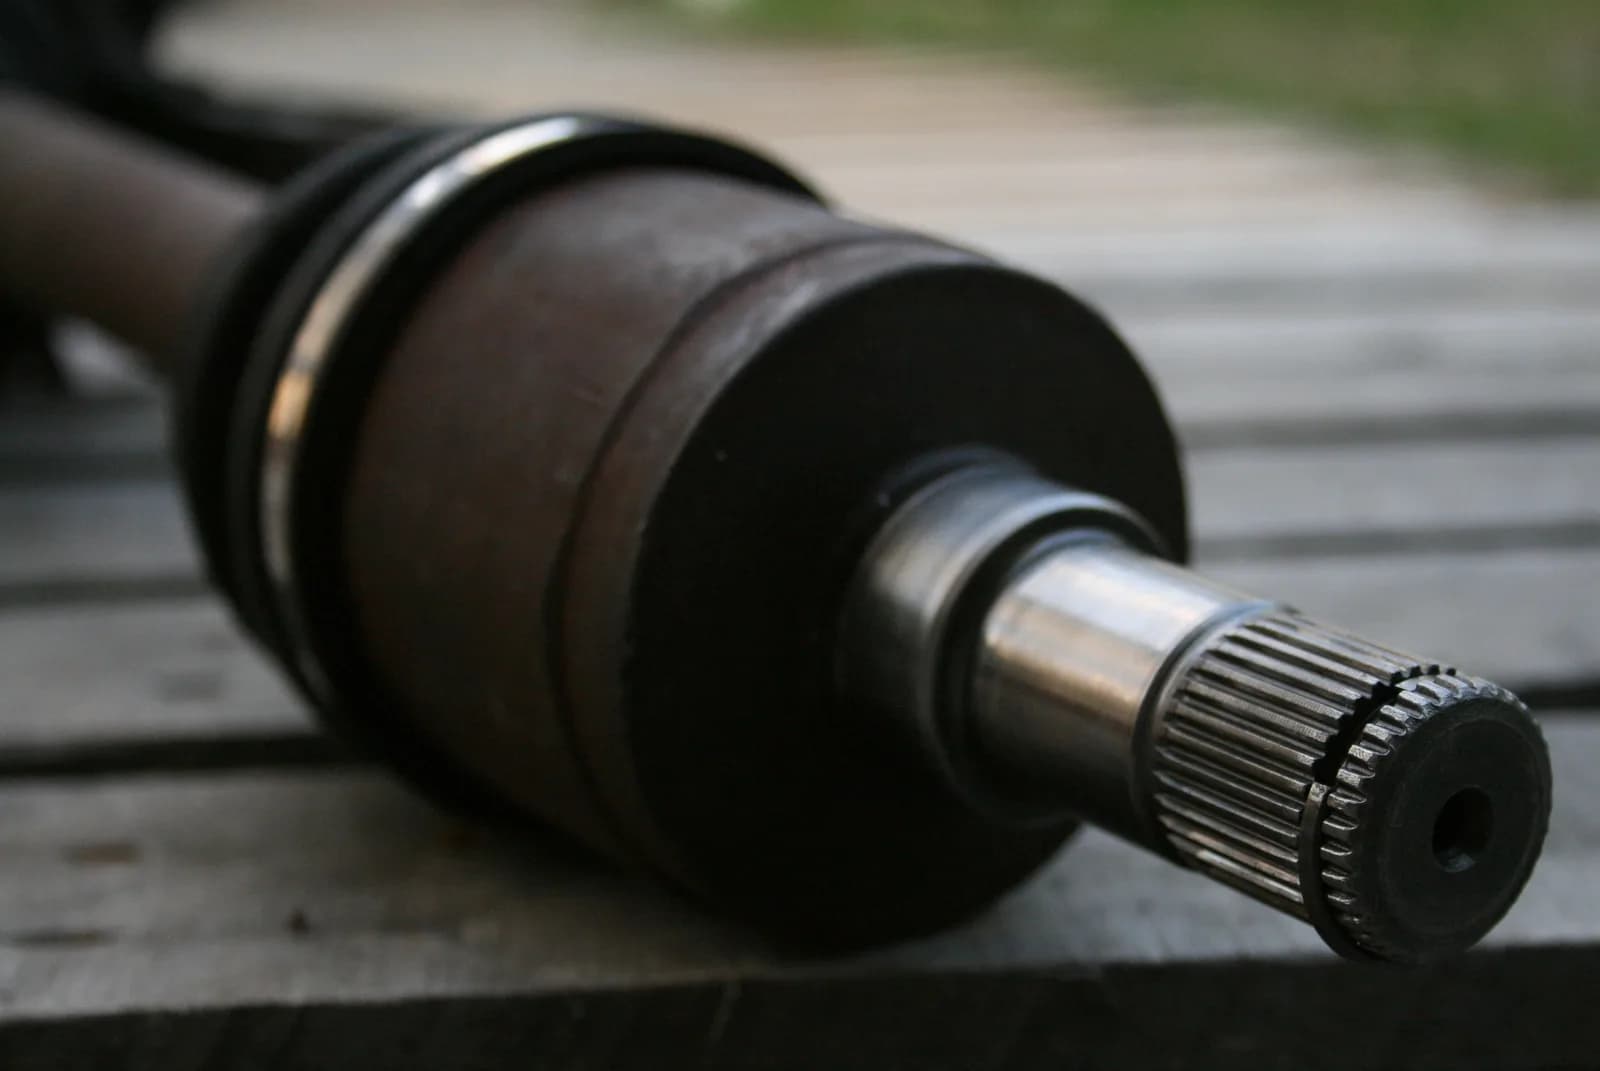
Шлицы это зубья на валу и впадины во втулке. Момент идёт по всем зубьям, вал ослаблен слабее, чем пазом, а центрирование точнее. Цена за это более сложная технология. Профили бывают трёх видов.
- Прямобочные по ГОСТ 1139-80. Самый распространённый вид, с тремя сериями: лёгкой, средней и тяжёлой. При одном внутреннем диаметре тяжёлая серия отличается большим числом зубьев и высотой.
- Эвольвентные по ГОСТ 6033-80 с углом профиля 30°. Зуб утолщён к основанию, поэтому прочнее и точнее центрирует. Для них применимы приёмы зубонарезания, как для шестерён: см. статью про шестерни.
- Треугольные (мелкие шлицы на малых диаметрах и тонкостенных деталях). Среди межгосударственных стандартов ГОСТ 1139 и 6033 их не охватывают, на зарубежных чертежах встречается DIN 5481.
В таблице три серии ГОСТ 1139-80 при одинаковых внутренних диаметрах:
| d, мм | Лёгкая z×d×D, ширина b | Средняя z×d×D, ширина b | Тяжёлая z×d×D, ширина b |
|---|---|---|---|
| 28 | 6×28×32, b = 7 | 6×28×34, b = 7 | 10×28×35, b = 4 |
| 36 | 8×36×40, b = 7 | 8×36×42, b = 7 | 10×36×45, b = 5 |
| 42 | 8×42×46, b = 8 | 8×42×48, b = 8 | 10×42×52, b = 6 |
Высота зуба примерно равна половине разности D − d: при d = 36 мм у лёгкой серии 2 мм, у средней 3 мм, у тяжёлой 4,5 мм, а зубьев не 8, а 10. Поэтому при одном диаметре вала тяжёлая серия передаёт заметно больший момент.
Центрирование по D, d или b
По трём поверхностям сразу центрировать нельзя, пришлось бы задавать жёсткий допуск на все элементы. Поэтому выделяют одну центрирующую поверхность, остальные делают с зазором.
| Способ | Когда применяют | Как обрабатывают |
|---|---|---|
| По наружному диаметру D | Неподвижные соединения и подвижные с малой нагрузкой, ступица не закалена (до 350 HB) | Отверстие протягивают, вал шлифуют по D |
| По внутреннему диаметру d | Ступица закалена и протяжка не годится | Отверстие шлифуют на внутришлифовальном станке |
| По боковым сторонам b | Большие переменные моменты, реверс, удары | Минимальные зазоры между зубьями гасят ударные нагрузки |
Обозначение на чертеже содержит букву поверхности центрирования, число зубьев и размеры. Пример для центрирования по d: d-6×28 H7/f7×34 H12/a11×7 D9/f8. По D: D-6×28×34 H8/h7×7 F10/h9. Шероховатость центрирующих поверхностей не грубее Ra 1,25 мкм, нецентрирующих боковых 2,5 мкм у подвижных и 4,0 мкм у неподвижных соединений. Допуск параллельности зубьев относительно оси при точности размера b по IT6–IT8 составляет 0,03 мм на длине 100 мм, при IT9–IT10 0,05 мм. Радиальное биение центрирующей поверхности относительно общей оси шеек под подшипники по 7-й степени точности ГОСТ 24643 при 6–8-м квалитете, по 8-й при 9–10-м квалитете.
Как нарезают шлицы
Вал и втулку делают разными способами, потому что фрезой внутри отверстия работать нельзя.
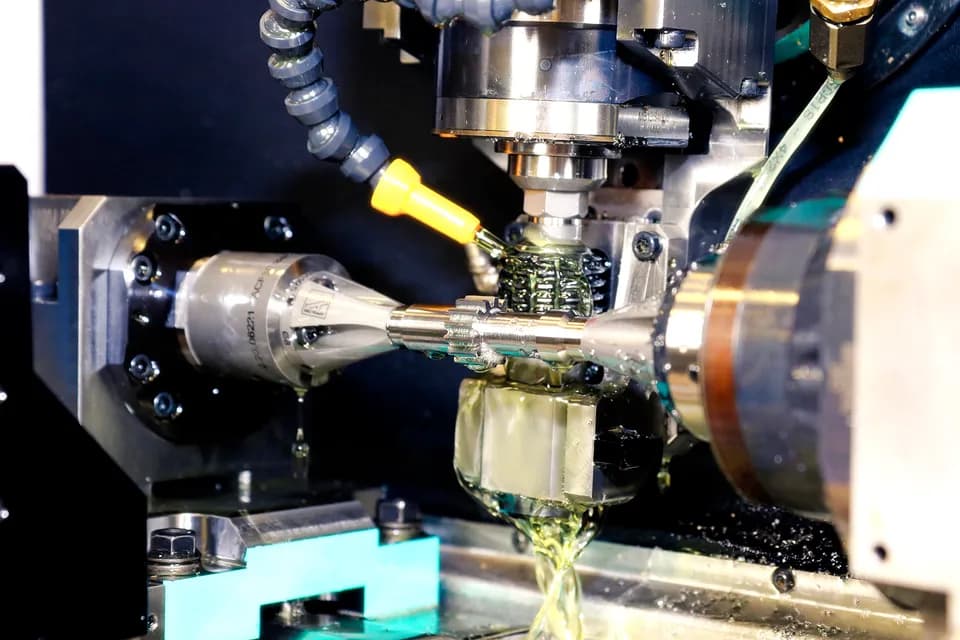
- Шлицевой вал. Зубья прямобочного шлицевого вала фрезеруют червячной шлицевой фрезой методом обкатки или фасонной дисковой фрезой, которая режет по одной впадине с делительной головкой. Для закалённых валов после фрезерования шлифуют боковые стороны и центрирующий диаметр. Серийные шлицевые валы иногда накатывают: зубья выдавливают роликами без снятия стружки.
- Втулка. Шлицевое отверстие протягивают шлицевой протяжкой за один проход. В единичном производстве его долбят. Если ступица закалена и центрирование идёт по d, отверстие шлифуют.
Шпонка или шлицы
Плюсы
- Шпонку фрезеруют на любом фрезерном станке за минуты
- Шлицы передают больший момент и точно центрируют ступицу
- Тяжёлая серия допускает сдвиг ступицы вдоль вала под нагрузкой
Минусы
- Паз ослабляет вал и концентрирует напряжения
- Шлицы требуют специального инструмента: червячной фрезы, протяжки
- Шлицы дороже в единичном изготовлении
Что указать на чертеже шлицевого вала
Условное обозначение по ГОСТ 1139 или 6033, длину шлицев с учётом выхода фрезы, биение центрирующей поверхности относительно общей оси шеек, параллельность зубьев, шероховатость, сталь, термообработку и твёрдость. Общие правила оформления собраны в статье про чертёж детали, а шейки под подшипники на том же валу разобраны в материале про посадку подшипника на вал.
Паз на валу заказчики часто рисуют шириной и длиной, а глубину дают размером t1. В цехе его нормально не проверить, поэтому на чертеже сразу ставьте d − t1 с допуском. И ещё одно: на дне паза пишите радиус, а не оставляйте острый угол.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Какого размера шпоночный паз для вала 40 мм?
Для вала 40 мм (диапазон св. 38 до 44) по ГОСТ 23360-78 шпонка 12×8, ширина паза 12 мм, глубина на валу 5,0 мм (+0,2), во втулке 3,3 мм (+0,2). В нормальном соединении ширина паза на валу 12 N9, во втулке 12 Js9.
Что значит d − t1 на чертеже шпоночного паза?
Это расстояние от дна паза до противоположной образующей вала. Его проще измерить, чем глубину t1, и стандарт разрешает проставлять его вместо t1 с допуском от 0 до −0,1, −0,2 или −0,3 мм в зависимости от высоты шпонки. Для Ø40 и шпонки 12×8 это размер 35,0.
Когда вместо шпонки нужны шлицы?
Если ступица длиннее примерно 1,5 диаметра вала, момент знакопеременный и с ударами, нужно сдвигать ступицу вдоль вала или необходимо точное центрирование. Шпонку не ставят и там, где несколько шпонок сильно ослабили бы вал.
Источники
- ГОСТ 23360-78. Шпонки призматические. Размеры шпонок и сечений пазов, допуски и посадки ↗ — таблица размеров, РосКрепеж
- ГОСТ 23360-78 с Изменениями № 1 и 2 ↗ — текст стандарта, dnaop.com
- Шпоночные соединения: виды, посадки и стандарты ↗ — лекции по нормированию точности, Studizba
- Шпоночные соединения ↗ — курс по деталям машин, допускаемые напряжения смятия
- Шпоночные соединения. Расчёт на смятие ↗ — k-a-t.ru, формулы и пример расчёта
- ГОСТ 1139-80. Соединения шлицевые прямобочные. Размеры и допуски ↗ — Meganorm
- Шлицевые соединения: виды, центрирование и посадки ↗ — лекции по нормированию точности, Studizba
Фото: Ildar Sagdejev / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий