Кратко
Чтобы шов на нержавейке остался светлым, корень продувают аргоном, пока кислорода в зазоре не станет меньше 500 ppm, а для пищевых изделий меньше 100 ppm. Варят на постоянном токе с минусом на электроде: на листе 1 мм около 40–80 А, на 3 мм около 100–150 А, присадка ER308L для 304 и ER316L для 316.
- Корень шва на нержавейке нужно защищать так же, как лицевую сторону: без продувки изнутри на проваре появляется чёрный пористый «сахар», а коррозионная стойкость падает.
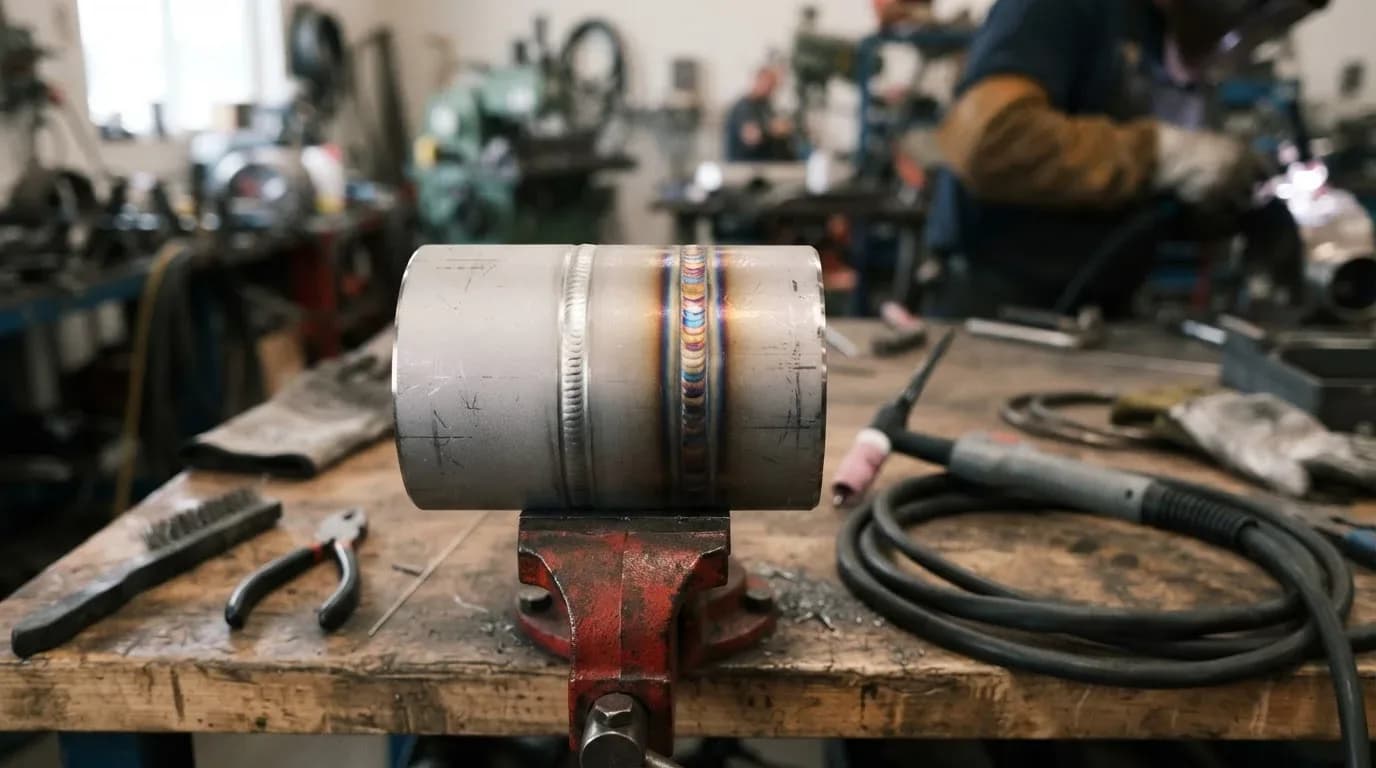
- Цвет корня показывает уровень кислорода при сварке: серебристый соответствует менее 50 ppm, соломенный 50–200 ppm, синий и фиолетовый 500–1000 ppm, чёрный и рыхлый более 1000 ppm.
- Ориентиры тока на постоянном токе с минусом на электроде: 0,5–1 мм около 15–50 А, 1–1,5 мм 40–80 А, 1,5–2,4 мм 60–110 А, 3 мм 100–150 А, аргон 7–12 л/мин.
- Присадка ER308L для 304 и ER316L для 316. Сварка без присадки допустима на тонком листе при зазоре не больше 0,1 мм, но не на дуплексных сталях.
- После шва тёмные цвета убирают травлением или механически, затем пассивируют.
Что происходит с корнем без защиты
Коррозионная стойкость нержавейки держится на тонкой плёнке оксида хрома. При нагреве шва хром связывает кислород и азот воздуха, плёнка становится толстой, цветной и рыхлой. С лицевой стороны шов закрывает газ из сопла, а с обратной стороны корня, если стык проварен насквозь, остаётся воздух. Корень покрывается тёмными наростами или превращается в «сахар»: пористую чёрную корку, которая не держит коррозию и становится слабым местом трубы или ёмкости (Welders Supply).
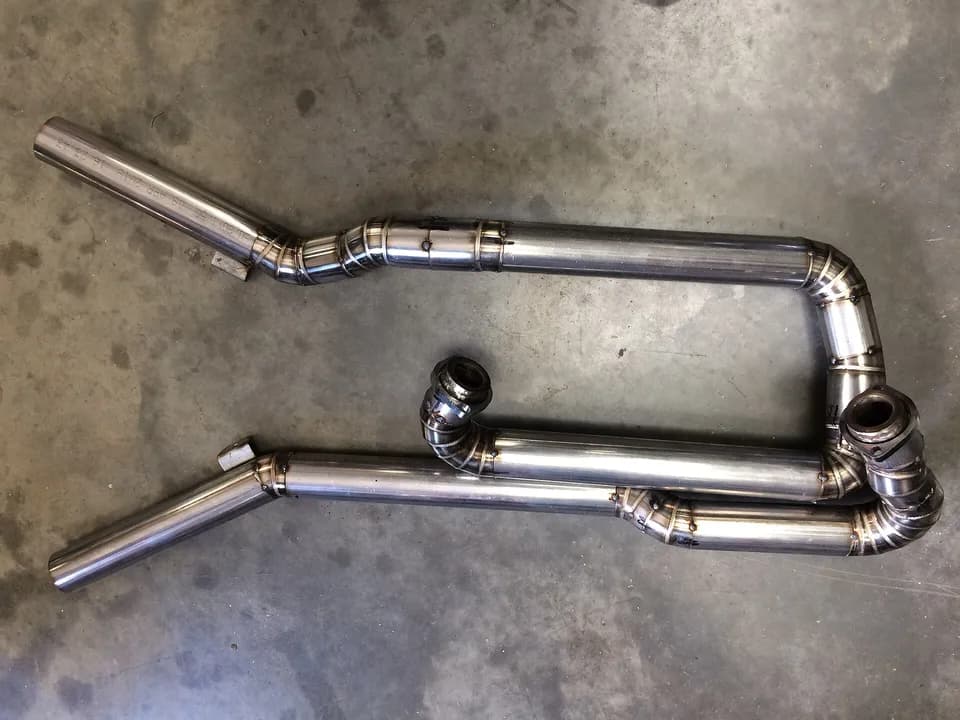
Практики на форуме описывают одну и ту же картину: на трубах 38×1,5 из AISI 304 шов снаружи тёмный, а внутри наросты. Лечится это защитой корня, а не регулировкой тока.
Корень можно не продувать на декоративных деталях: перила, ограждения, где шов потом зачищают или травят. На пищевых изделиях, молочном оборудовании и трубопроводах продувка обязательна. Обзор по свариванию аустенитных сталей говорит о том же: тёмная оксидная плёнка на внутренней поверхности трубы сильно снижает стойкость к питтингу и щелевой коррозии, особенно у стандартных 304L и 316L, а убирают её травлением или механической обработкой (руководство IMOA по аустенитным сталям).
Цвета побежалости: что они показывают
Цвета возникают из-за толщины оксидной плёнки, а толщина растёт с температурой и с количеством кислорода. Ориентир по цвету корня и допустимому уровню кислорода в зазоре (по двум справочникам по продувке; для ответственных изделий нужна карта цветов по AWS D18.1 или D18.2 и анализатор кислорода):
| Цвет корня | Кислород в зазоре, ppm | Где допустимо |
|---|---|---|
| Серебристый | менее 50 | все изделия, фармацевтика, чистые среды |
| Светло-соломенный, золотистый | 50–200 | общая нержавейка; для пищевых изделий нужно не выше 100 ppm, то есть светлее |
| Золотистый до светло-коричневого | 200–500 | граничный случай, большинство техзаданий отбраковывают |
| Синий, фиолетовый | 500–1000 | брак для большинства изделий |
| Тёмно-коричневый, чёрный, «сахар» | более 1000 | брак для любого качественного изделия |
Для неответственных металлоконструкций справочник по продувке допускает 1000–5000 ppm, то есть соломенный и коричневый корень, но тёмный и синий цвет всё равно придётся убирать.
С лицевой стороны золотистый оттенок получается, когда шов успевает остыть до выхода из-под газа. Это проще, когда тонкий лист приваривают к массивному, на многопроходных швах и при сварке без присадки. Если цвета темнеют, сначала повышают скорость хода, при необходимости чуть поднимая ток: общее тепловложение при быстром проходе меньше, чем при медленном на низком токе (CK Worldwide).
Поддув корня: как организовать
Продувка трубы или короба аргоном
- 01
Загерметизируйте полость.
В трубе ставят заглушки с обеих сторон от шва на расстоянии 75–150 мм (3–6 дюймов): надувные, из картона на алюминиевой ленте, из растворимой бумаги для пищевых труб. Малярный скотч и подобные клеи при нагреве выделяют газы, поэтому берут алюминиевую ленту. Самоклеящаяся алюминиевая фольга, которой практики заклеивают торцы, подходит для неответственных изделий.
- 02
Сделайте выход.
В заглушке на противоположной от подачи стороне прокалывают отверстие 3–4 мм: без выхода давление растёт и сдувает ванну. Шланг подачи вводят в одну заглушку и заглушают тряпкой или лентой.
- 03
Продуйте объём.
На первом этапе ставят расход, при котором за время продувки воздух вытесняется 5–7 объёмов полости. Для трубы диаметром 50 мм справочник даёт 5–8 л/мин и 1–1,5 минуты, для 100 мм 8–12 л/мин и 2–3 минуты.
- 04
Снизьте поток перед сваркой
и держите положительное давление: примерно 2,5–5 л/мин. Не выключайте продувку на ходу, даже короткий перерыв пускает воздух внутрь.
- 05
Держите продувку после шва
минимум 2–3 минуты или пока корень не остынет ниже примерно 200 °C, иначе горячий металл окислится на выходе.
- 06
Проверьте результат.
Идеально, если есть анализатор кислорода: на выходе из отверстия 100 ppm для пищевых изделий. Без него ориентир — цвет корня по таблице выше.
Газ для корня. Подходит чистый аргон, а в профессиональных руководствах как защитные для корня названы аргон, азот и формир-газ 90 % азота и 10 % водорода (руководство IMOA). На вопрос, можно ли продувать смесью Ar/CO2 80/20, практики ответили отрицательно: ни углерода, ни кислорода в зазоре быть не должно.
Для длинных труб и трубопроводов используют заглушки на штанге: их ставят чуть дальше шва, и объём газа резко падает. Для неответственных конструкций вместо продувки на обратную сторону шва иногда наносят флюс-пасту, а при листовой сварке прижимают подкладку из меди, она отводит тепло и ограничивает доступ воздуха. Нержавейка не должна тереться о медь: при расплавлении переносится медь, а потом возможны трещины.
Режимы: что ставить для листа 0,5–3 мм
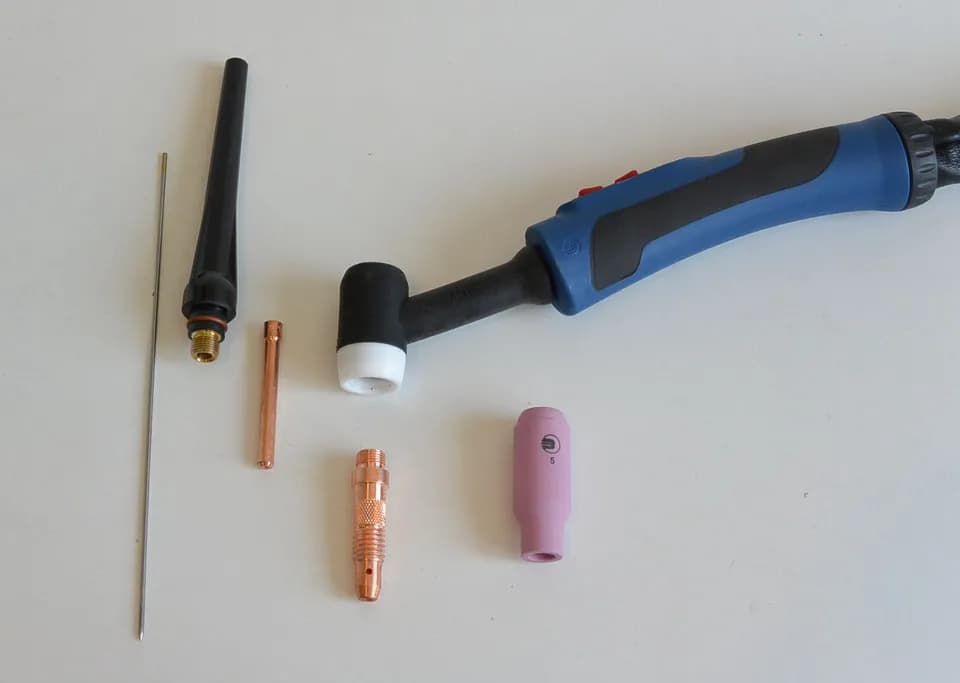
Нержавейку варят на постоянном токе прямой полярности, с минусом на электроде: обратная полярность разрушает вольфрам (IMOA). Электроды берут 2 % цериевые или лантановые (в руководстве упомянуты и ториевые), заточка конусом с небольшим притуплением: угол от 20° на тонком металле до 65° на толстом, по форуму практики точат около 20–45°. Газовая линза в сопле снижает завихрение и подсос воздуха.
| Толщина, мм | Вольфрам, мм | Присадка, мм | Ток, А | Аргон, л/мин |
|---|---|---|---|---|
| 0,5–1 | 1,0–1,6 | без присадки или 1,0–1,6 | 15–50 | 7–10 |
| 1–1,5 | 1,6 | 1,0–1,6 | 40–80 | 7–10 |
| 1,5–2,4 | 1,6–2,4 | 1,6–2,0 | 60–110 | 8–12 |
| 3 | 2,4 | 2,0–2,4 | 100–150 | 8–12 |
Ориентиры сведены из двух справочников по TIG (Welders Supply и CK Worldwide), значения округлены. Практики называют цифры в этом же порядке, но шире: около 20 А на 0,8 мм, 30–50 А на 1–2 мм, 50–150 А на 3–5 мм, потому что сильно зависят от подкладки, положения и скорости. Берите значение внутри диапазона и подстраивайте по ванне.
Расход газа на горелке 7–12 л/мин. Один из участников обсуждения выставил около 19 л/мин и описал это словами «дуло аргоном»: шов остался матовым, и отвечавшие связали это с турбулентным потоком, который подсасывает воздух. Предпродувка и продувка после гашения дуги нужны всегда: в руководстве IMOA газ предлагают включать за несколько секунд до зажигания и держать несколько секунд после гашения, чтобы воздух не попал к горячему электроду и кратеру.
Тонкий лист до 1,6 мм хорошо идёт в импульсном режиме: ток чередует пик и фон, средний нагрев ниже, лист меньше ведёт и темнеет. Для стыка листа 1,6 мм справочник CK Worldwide прямо рекомендует импульс.
Присадка: ER308L и ER316L
Присадку подбирают по основному металлу.
| Основной металл | Присадка | Примечание |
|---|---|---|
| AISI 304, 304L | ER308L | универсальная для большинства 300-й серии без молибдена |
| AISI 316, 316L | ER316L | добавка молибдена 2–3 % сохраняет стойкость к питтингу в хлоридах |
| 12Х18Н10Т (тип 321) | стабилизированная, например ER321 | по паспорту изделия и сертификату проволоки |
Буква L означает низкий углерод: до 0,03 %, он снижает риск выделения карбидов хрома на границах зёрен при долгом нагреве в интервале 450–850 °C, который характерен для многопроходной сварки. Присадки 308(L) и 316(L) делают с содержанием феррита около 5–10 %, чтобы шов не трескался при кристаллизации (IMOA).
Сварка без присадки допустима на тонком листе стандартных марок, но на высоколегированных и дуплексных сталях без последующего отжига её не применяют из-за потери коррозионной стойкости: у молибденсодержащих сталей хуже распределяется молибден. Мастера, которые варят «своим телом», получают светлый шов, но требуют очень точной подгонки, на практике с зазором не больше 0,1 мм. С присадкой шов темнее, а на внутренних углах появляются наплывы, если ванна перегрета или присадка грязная.
Подготовка и обработка после сварки
- До сварки. Обезжирьте кромки ацетоном и протрите присадку. Используйте щётку и круги, предназначенные только для нержавейки: частицы углеродистой стали вызывают на шве ржавые точки.
- Прихватки ставьте с той же защитой, что и шов. Они прожигают корень так же, как основной проход.
- После шва тёмные цвета и оксидную окалину убирают травлением (гели и пасты на кислотах, нужны перчатки, вентиляция и защита глаз) или механически. Если удалять нечем, зону шлифуют и полируют до светлого металла.
- Пассивация. После зачистки изделие обрабатывают так, чтобы на поверхности восстановилась защитная плёнка: смотрите термин «пассивация». Для пищевых и химических изделий это входит в технологию.
Тонкие трубки: что учитывать
На трубах 38×1,5 из 304 практики сходятся в трёх вещах. Продувать корень лучше отдельным баллоном, чтобы не просаживать подачу на горелку. Один мастер получал светлый шов без присадки при подгонке в 0,1 мм, другие возражали, что и с присадкой шов получается красивым, если соблюдена технология. Если трубу вращать под неподвижной горелкой, скорость и вылет по кольцу держатся ровнее, для этого мастера делают простые проворотные станки. Тонкую стенку собирают встык без зазора, а от 3 мм обычно делают разделку кромок и небольшой зазор, иначе корень не проваривается.
Когда лазер выигрывает
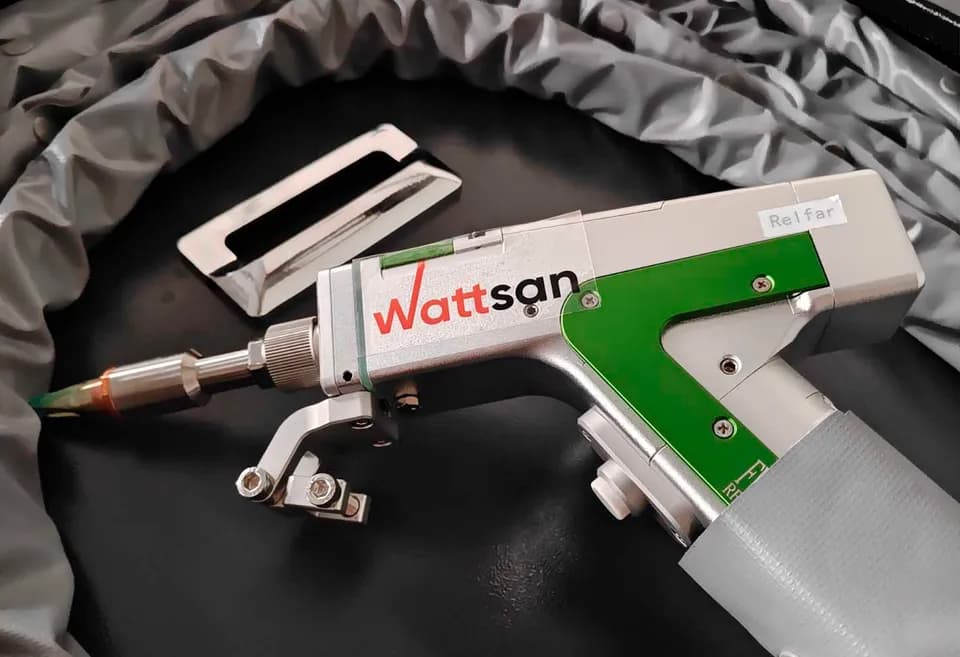
Для листа 1–2 мм и серии одинаковых изделий больше всего времени уходит на правку после коробления и на зачистку цветов побежалости, а не на сам шов. Лазерная сварка вносит в металл заметно меньше тепла, чем TIG, поэтому светлый шов получить проще. Из того, что встречается в мастерских, — ручные лазерные аппараты с источником 1–3 кВт, например Wattsan G1 и G2 или Zerder A и S, для нержавейки 1–2 мм у них заявлена сварка без прогиба. Сравнение методов по энергии шва, зазору и стоимости вынесено в отдельную статью лазерная или аргоновая сварка тонкой нержавейки, а общий обзор технологии — на странице лазерной сварки. Для труб, единичных изделий и больших зазоров TIG остаётся рабочим методом.
Частые вопросы
Нужен ли поддув на нержавейке?
Если стык проваривается насквозь и изделие работает в агрессивной среде, пищевое, химическое или трубопровод, поддув нужен. На декоративных деталях, где шов потом травят или шлифуют, его иногда пропускают, но качество корня падает.
Почему шов чёрный, хотя аргон идёт?
Причины по частоте: нет защиты корня, перегрев и медленный проход, подсос воздуха в сопле или шланге, слишком большой поток с турбулентностью, грязная присадка или кромки, не тот сорт присадки. Проверьте, остывает ли шов под газом, и поднимите скорость.
Чем продувать корень: аргоном или смесью?
Чистым аргоном. Азот и формир-газ допустимы по руководствам производителей стали, но требуют согласования с технологом. Смесь аргона с углекислотой для корня не берут.
Какую присадку брать для 304 и 316?
Для 304 — ER308L, для 316 — ER316L: она содержит 2–3 % молибдена и сохраняет стойкость к питтингу в хлоридах.
Как убрать цвета побежалости?
Травлением пастой или раствором, электрохимической очисткой либо механически. Затем изделие пассивируют. Для ответственных изделий уровень допустимой побежалости сравнивают с картой цветов AWS D18.1 или D18.2.
Источники
- Practical Guidelines for the Fabrication of Austenitic Stainless Steels ↗ — IMOA, Outokumpu, Lincoln Electric
- Back Purging Stainless TIG Welds: Setup, Flow Rates and Oxygen Thresholds ↗ — Welders Supply
- Stainless steel back purge ↗ — Weldik
- TIG Welding Stainless Steel: Settings, Purging and Techniques ↗ — CK Worldwide
- TIG Welding Settings Chart: Amperage, Tungsten and Filler by Thickness ↗ — Welders Supply
- TIG Welding Stainless Steel ↗ — Welding Fabrication World
- Heat Tint Charts ↗ — Huntingdon Fusion Techniques
- Темы практиков: нержавейка TIG 2 мм ↗ — сварка аргоном нержавеющей трубы, сварка нержавеющих труб, красивый шов — обсуждение практиков

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий