К содержанию

Сварка и пайка

TIG-сварка: нержавейка и алюминий

Аргонодуговая сварка неплавящимся электродом: вольфрамовые электроды, AC и DC, импульс, газ и поддув, режимы для нержавейки, алюминия и тонкого металла.

ИнструкцияСварка и пайка

TIG нержавейки без окислов: поддув, цвета побежалости, режимы и присадка

Шов на нержавейке выходит чёрным, с «сахаром» изнутри или радужным, хотя режим вроде бы правильный. Дело обычно не в токе: корень остаётся без защиты, газ подсасывает воздух, шов слишком долго остывает на воздухе, а присадка или кромка загрязнены. Разбираем, как продувать корень аргоном, читать цвета побежалости, выбирать ток для листа 0,5–3 мм, присадку и обработку после сварки.

Алексей Королёв · · 7 минут
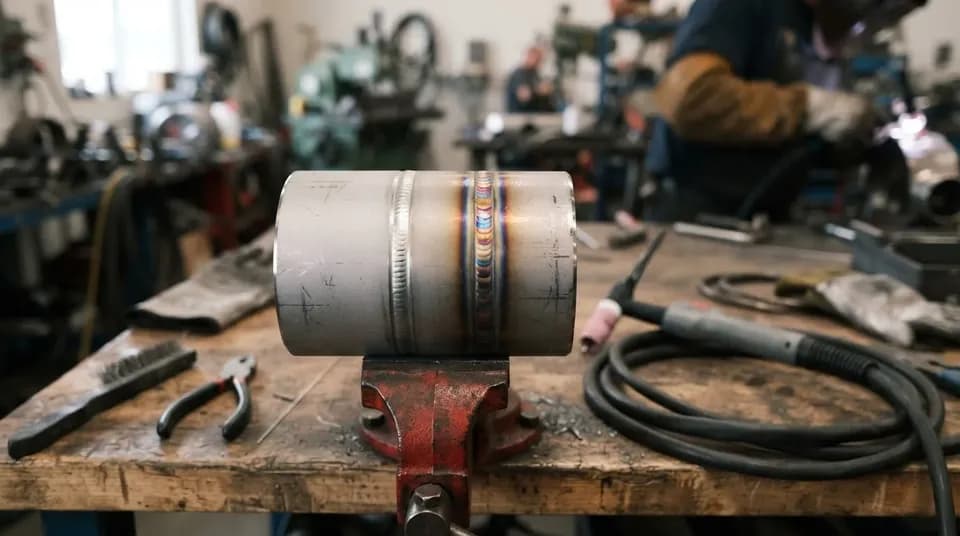
TIG-шов на трубе из нержавейки с цветами побежалости, рядом горелка

ИнструкцияСварка и пайка

Сварка алюминия TIG: AC, вольфрам, присадка и подготовка, если шов трескается, прожигается или чернеет

Алюминий не греется докрасна, не меняет цвет перед плавлением и покрыт плёнкой оксида, которая плавится почти в три раза выше самого металла. Отсюда три типичные жалобы: шов трескается, лист прожигается насквозь, на шве и рядом с ним чёрный налёт. Разбираем причины по убыванию частоты, настройки AC, выбор вольфрама и присадки и способы проверки газа и электрода.

Алексей Королёв · · 8 минут

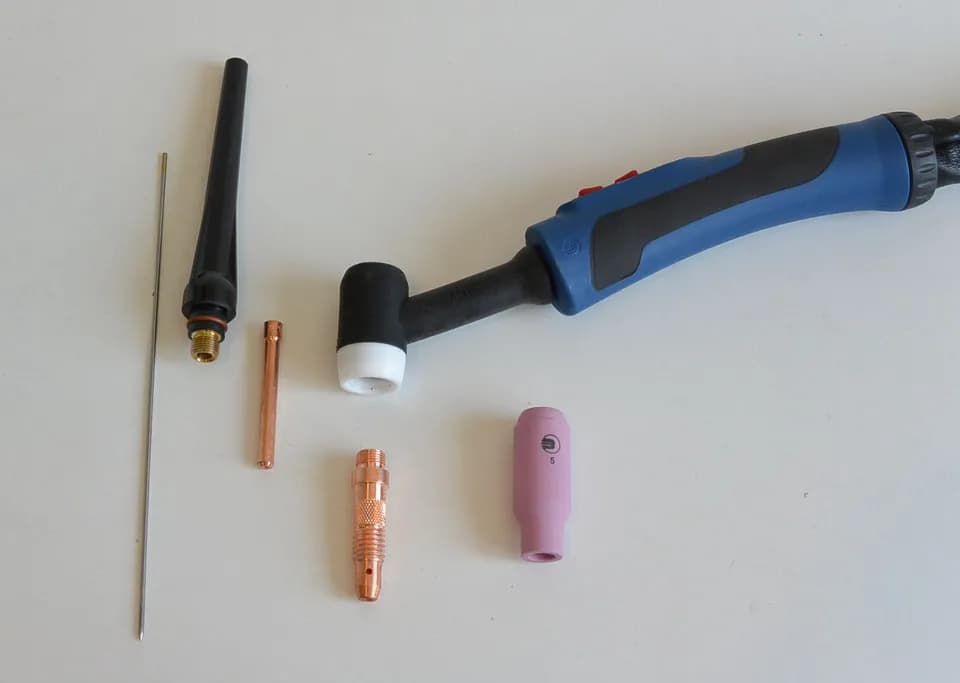
Разобранная горелка для TIG-сварки: вольфрамовый электрод, цанга, сопло и присадочный пруток