К содержанию

Сварка и пайка

Ручная дуговая сварка (MMA)

Сварка штучным электродом: выбор и прокалка электродов, ток под диаметр и положение, сварка труб и толстого металла, типичные дефекты шва.

РуководствоСварка и пайка

Дефекты шва при ручной дуговой сварке: подрезы, непровар, поры, шлак, прожог и трещины

Шов после электрода выглядит плохо в нескольких узнаваемых вариантах: канавка вдоль кромки, дыры и ямки, шлак внутри, непроваренная кромка. У каждого дефекта в ГОСТ 30242-97 своё название и код, а причины в ручной дуговой сварке повторяются: ток, длина дуги, угол и скорость, влажность электродов и чистота кромок. Разбираем симптом, причины по частоте, проверку и исправление.

Алексей Королёв · · 9 минут

Дуговой сварной шов вдоль стальной балки с наплывами металла и следами оплавления

РуководствоСварка и пайка

Электроды для ручной дуговой сварки: марка, диаметр, ток и прокалка

Электрод липнет, дуга не зажигается, шов пористый, а инвертор «уходит в защиту» на середине стержня. Чаще всего дело в трёх вещах: выбрана не та марка или диаметр, электрод отсырел, а аппарат работает на пределе по току или по сети. Разбираем обозначения по ГОСТ 9466 и 9467, ориентиры тока из паспортов, прокалку и хранение и то, что убивает инвертор.

Алексей Королёв · · 7 минут

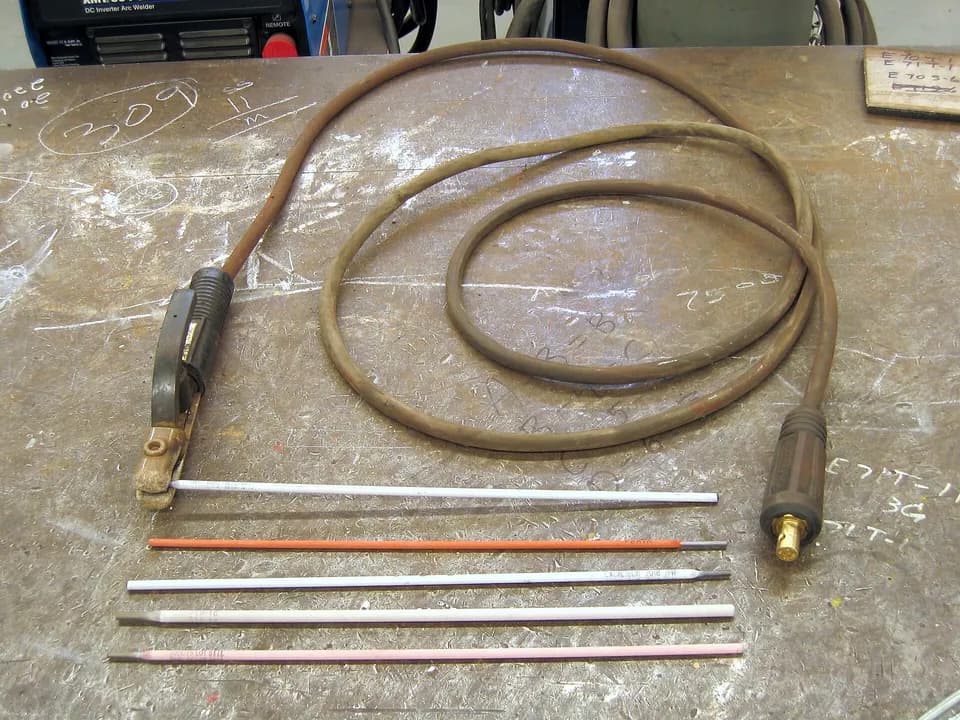
Электрододержатель с кабелем и несколько покрытых электродов разных марок на металлическом столе