Кратко
Чаще всего шов с дефектами получается из-за четырёх вещей: тока не под диаметр электрода (ориентир 30–50 А на миллиметр стержня), длинной дуги, влажных электродов и грязных кромок. Подрез лечат током и задержкой на краях, непровар — током, зазором и скоростью, поры — прокалкой и зачисткой, шлак — зачисткой между проходами, трещины — подогревом и сухими электродами.
- В ГОСТ 30242-97 дефекты разбиты на шесть групп: трещины (100), полости и поры (200), твёрдые включения, к которым относится шлак (300), несплавления и непровары (400), нарушения формы шва, в том числе подрез и прожог (500), прочие, например брызги (600).
- Ток для электрода берут по правилу 30–50 А на миллиметр диаметра стержня и уточняют по пачке. Слишком большой ток даёт подрезы, брызги и прожог, слишком малый — непровар и шлак внутри шва.
- Поры в первую очередь означают влажные электроды, ржавчину или масло на кромках и длинную дугу. Самые частые трещины связаны с водородом из сырой обмазки и с закалочными сталями без подогрева.
- Дефект проще предупредить, чем исправить: подрез заваривают тонким валиком, а непровар, шлак и трещины вырубают до чистого металла и варят заново.
Как называют дефекты по ГОСТ
Когда в разговоре сварщиков встречается «шов с дефектами», под этим понимают одну из позиций классификации. ГОСТ 30242-97 «Дефекты соединений при сварке металлов плавлением» соответствует международному ISO 6520 и делит дефекты на шесть групп (Дефекты сварных соединений). Названия из стандарта полезны на практике: по ним проще искать причину и понимать, что написано в заключении по контролю.
| Группа | Код | Что входит | Как выглядит |
|---|---|---|---|
| Трещины | 100 | продольные, поперечные, в кратере | тонкая линия по шву или рядом с ним |
| Полости и поры | 200 | газовая пора, скопление, цепочка, свищ, кратер (2024) | ямки на поверхности, пустоты в изломе |
| Твёрдые включения | 300 | шлаковое включение (301) | тёмные полосы и вкрапления в изломе |
| Несплавления и непровары | 400 | непровар (402), несплавление по кромке и между валиками | шов лежит сверху, кромка не расплавлена |
| Нарушения формы | 500 | подрез (501), прожог (510), натёк, неравномерная ширина | канавка у кромки, сквозное отверстие, наплыв |
| Прочие | 600 | брызги (602), случайное зажигание дуги | капли на металле, следы дуги вне шва |
По стандарту подрез — продольное углубление на наружной поверхности валика, прожог — вытекание металла ванны со сквозным отверстием, непровар — несплавление основного металла в корне или по длине шва, кратер — незаваренная усадочная раковина в конце валика.
Чем смотреть и как проверить
Дома и в мастерской достаточно нескольких вещей.
- Лупа и хороший свет. Подрезы, поры на поверхности, трещины в кратере видны на очищенном от шлака шве.
- Шаблон сварщика (например, универсальный УШС-3) или штангенциркуль. Им измеряют глубину подреза, ширину и высоту валика.
- Молоток и тиски. Контрольный образец из двух пластин ломают по шву: в изломе видны непровар, шлак и поры, а излом «с мясом», по основному металлу, говорит о хорошем сплавлении. Практики с этого и начинают, когда проверяют новый режим.
- Макрошлиф. Для ответственных деталей шов распиливают поперёк, шлифуют и травят. Ответственные конструкции контролируют по нормам, неразрушающими методами, а не молотком.
Шлак при хорошем режиме отскакивает крупными плоскими чешуйками, а на недостаточном токе остаётся прилипшим и скалывается кусочками. Практики, которые учат новичков, называют это самым дешёвым индикатором: если шлак не отлетает, ток мал и шва, скорее всего, нет.
Таблица «дефект — причина — что менять»
Причины расставлены по частоте, с которой они встречаются у тех, кто варит электродом на инверторе: самая частая первая.
| Дефект | Причины по убыванию частоты | Что менять |
|---|---|---|
| Подрез (501) | 1. Ток выше нужного. 2. Длинная дуга. 3. Нет задержки на краях при поперечных колебаниях. 4. Электрод смещён к одной кромке | Убавить ток шагами по 5–10 А. Держать дугу короче, около диаметра стержня. При колебаниях задерживаться у кромки на долю секунды, чтобы металл заплыл в выплавленное место |
| Непровар (402) | 1. Ток ниже нужного для диаметра. 2. Слишком быстрое ведение. 3. Нет зазора или притупление велико. 4. Электрод толще, чем допускает разделка | Поднять ток, замедлить ход, выдержать зазор, для корня взять электрод тоньше. Ванна должна появиться под электродом до того, как двигаться дальше |
| Пора, цепочка пор (200) | 1. Влажные электроды. 2. Ржавчина, масло, краска, оцинковка на кромках. 3. Длинная дуга. 4. Быстрое ведение. 5. Зажигание на остывшем валике | Просушить или прокалить электроды по пачке, зачистить кромки до металла, дуга короче, начало нового электрода отступать на валик и переплавлять |
| Шлаковое включение (301) | 1. Шлак не удалён между проходами. 2. Ток мал, шлак не всплывает. 3. Быстрое ведение, шлак забегает вперёд дуги. 4. Узкая или глубокая разделка | Зачищать каждый проход до металла, поднять ток, не опережать ванну, расширить разделку |
| Прожог (510) | 1. Ток велик для толщины. 2. Зазор больше диаметра электрода. 3. Остановка на одном месте. 4. Нет подкладки | Взять электрод тоньше и убавить ток, варить с отрывом или прерывисто, дать металлу потемнеть |
| Трещина (100) | 1. Влажный электрод, водород. 2. Углеродистая или легированная сталь без подогрева. 3. Жёсткое закрепление деталей. 4. Кратер не заварен | Электроды с основным покрытием после прокалки, подогрев по марке стали, заварка кратера, сварка короткими участками |
| Брызги (602) | 1. Ток велик. 2. Длинная дуга. 3. Влага. 4. Магнитное дутьё | Убавить ток, укоротить дугу, высушить электроды, сменить место подключения массы |
Абсолютных токов в таблице нет намеренно: они зависят от марки электрода, положения шва и аппарата. Правило «30–50 А на миллиметр диаметра» годится как стартовая точка в нижнем положении: для электрода 3 мм получается ориентир около 90–150 А, а точный диапазон обычно написан на пачке. Практики советуют брать значение у нижней границы пачки для тонкого металла и вертикальных швов, у верхней — для толстого металла и нижнего положения.
Подрезы
Подрез чаще всего появляется у сварщика, который хорошо держит дугу, но торопится или завышает ток «для надёжности». Электрод глубоко выплавляет канавку у кромки, ванна не успевает её заполнить. Участники, которые разбирали фотографии швов начинающих, чаще всего советуют одно и то же: задерживаться на краях при колебаниях на долю секунды.
Как исправить. Небольшой подрез заваривают отдельным тонким валиком током ниже рабочего; глубокий в нагруженной детали — вырубают или зачищают и заваривают заново. Подрез опасен там, где конструкция работает на изгиб и усталость: канавка у кромки служит концентратором напряжений.
Как не допустить. Убавьте ток и проверьте угол: электрод наклоняют на 20–30 градусов от перпендикуляра к детали по ходу ведения. В угловом шве ведите дугу так, чтобы электрод делил угол пополам, а на вертикальной полке чуть дольше задерживайтесь.
Непровар
Непровар из-за слабого тока выдаёт себя дрожащей ванной, которая не растекается, шлаком, который скалывается кусками, и валиком, лежащим на детали. Начинающие чаще всего пытаются варить тройкой на токе, на котором ванна не появляется: тогда электрод остаётся приваренным к детали, а металл «соплями» собирается на поверхности. В обсуждениях практиков называют ориентир: для электрода 3 мм начинать советуют от 90–100 А, а при меньшем токе ванна не образуется; точные цифры зависят от марки и написаны на пачке.
Второй источник непровара — геометрия. На толстом металле без разделки кромок, с нулевым зазором электрод просто не доходит до корня. Зазор и притупление задают в чертеже и в карте режимов; для ручной сварки зазор в корне обычно выдерживают порядка одного-двух миллиметров, а точное значение берут из нормативов по типу соединения.
Как проверить. Контрольный образец ломают по шву и смотрят, что осталось в корне: светлый непроплавленный торец кромки означает непровар. Как исправить — вырубить до чистого металла и заварить заново либо подварить с обратной стороны. Нагруженные швы с непроваром считаются браком.
Поры и шлак внутри шва
Поры в сварке электродом чаще всего связаны с водородом и влагой. Электроды с основным покрытием, такие как УОНИ и LB-52U, гигроскопичны и в сыром виде дают пористый шов и трещины; рутиловые терпят влагу лучше, но тоже её накапливают. Практики хранят открытые электроды в герметичном пенале с силикагелем, а перед работой прокаливают в электрической печи. Режим прокалки пишут на пачке: для основного покрытия он, как правило, заметно выше, чем для рутилового, и находится в диапазоне сотен градусов, поэтому нужна печь с регулировкой, а не костёр.
Вторая группа причин — кромки. Ржавчина, прокатная окалина, масло и краска дают газ прямо в ванне. Зачистить нужно до металлического блеска полосу шириной в несколько сантиметров от шва. Оцинкованную сталь перед сваркой зачищают от цинка, иначе поры неизбежны, а дым вреден; про вентиляцию в мастерской написано в статье про вытяжку и пожарную безопасность.
Шлаковые включения получаются, когда следующий валик ложится на неочищенный предыдущий или на глубокую узкую канавку, где шлак зажат. Многопроходный шов зачищают после каждого прохода щёткой и молотком до чистого металла. В глубокой разделке шлак вытекает вперёд дуги, если вести электрод слишком быстро, и тогда его вваривают в ванну.
Для электродов с основным покрытием важна ещё и короткая дуга: при длинной дуге защита нарушается и в шов попадает азот. Эти же электроды требуют устойчивой позы и точных движений, а ток для них подбирают по пачке, не завышая. Основные признаки завышенного тока — стержень, горящий быстрее обмазки, и дымящий после обрыва электрод.
Прожог и тонкий металл
На металле 1,5–2 мм электродом легче всего получить прожог. Практики сходятся в трёх приёмах. Первый — электрод тоньше (2–2,5 мм) и ток у нижней границы по пачке. Второй — варить с отрывом: сделать несколько движений, оборвать дугу, дать лужице потемнеть и продолжить. Третий — не пытаться сразу заварить прожжённую дыру, потому что металл вокруг горячий и расплавится снова; сначала уйти дальше по шву, а к дыре вернуться после остывания и зачистки шлака.
Сварка тонкой профильной трубы электродом остаётся компромиссом. Если нужно много таких швов, с ними лучше справляется полуавтомат, а для нержавейки 1–2 мм без прогибов подходит и ручной лазерный аппарат: он вносит меньше тепла и почти не ведёт лист, подробнее в статье о лазерной сварке и TIG и на странице про лазерную сварку.
Трещины
Трещины делят на горячие, которые возникают при кристаллизации шва, и холодные, которые появляются после охлаждения. Среди причин холодных — водород из влажной обмазки, закалочная структура стали и жёсткое закрепление, при котором шов некуда усаживаться. Для снижения риска применяют сухие электроды, подогрев заготовок, медленное охлаждение и сварку короткими участками (Дефекты сварных соединений).
Практический порядок для трещины в обычной стальной детали: найти концы трещины и засверлить их, чтобы она не росла; разделать V-образную канавку по всей длине; варить с подогревом, если сталь углеродистая или легированная; заварить кратер, а не обрывать дугу на шве. Рабочие значения подогрева зависят от марки стали, поэтому их берут из справочника по свариваемости или у технолога.
Как не допустить дефектов: порядок действий
Перед шовом и во время него
- 01
Подготовьте кромки.
Зачистите до блеска, обезжирьте, удалите краску и цинк. Для толстого металла сделайте разделку.
- 02
Просушите электроды.
По пачке, в электрической печи, с хранением в герметичном пенале.
- 03
Поставьте ток по диаметру.
Старт — 30–50 А на миллиметр, уточнение — по пачке. Проверьте режим на образце.
- 04
Держите короткую дугу
и угол 20–30 градусов от перпендикуляра, следите, чтобы электрод опускался вместе с расплавлением.
- 05
Смотрите на ванну, а не на электрод.
Двигайтесь дальше, когда ванна под электродом сформировалась.
- 06
Зачищайте шлак после каждого прохода
и осматривайте валик на подрез и поры.
- 07
Заваривайте кратер
и не гасите дугу на открытом месте шва.
Питание сказывается на дуге не меньше, чем руки. На слабой сети и длинном удлинителе дуга обрывается, электрод липнет, и это легко принять за ошибку техники; как выбрать аппарат и кабель, написано в статье про инвертор и полуавтомат. Подбор марки и диаметра электрода разобран в статье про электроды и прокалку.
Частые вопросы
Почему при сварке электродом появляются подрезы?
Чаще всего из-за слишком большого тока и длинной дуги: электрод выплавляет канавку у кромки, ванна не успевает её заполнить. Помогают меньший ток, короткая дуга и задержка на краях при колебаниях. На вертикальном и потолочном швах подрез получается чаще, там ток берут ниже, чем в нижнем положении.
Чем отличается непровар от несплавления?
По ГОСТ 30242-97 непровар — это несплавление основного металла в корне или на участке по длине шва, из-за которого металл ванны не заполнил зазор. Несплавление по кромке и между валиками тоже относят к группе 400. В обоих случаях причина общая: мало тепла на кромку из-за низкого тока, быстрого ведения или неправильного угла.
Можно ли варить влажными электродами и просто увеличить ток?
Нет. Влага в обмазке даёт поры и водород в шве, и повышение тока усугубляет брызги и подрез. Электроды сушат или прокаливают по режиму на пачке в электрической печи. Открытые электроды хранят в герметичном пенале с силикагелем.
Как понять, что хватает тока, если на аппарате нет подсказок?
По шлаку и ванне. При достаточном токе дуга горит ровно, с сухим треском, шлак отходит крупными чешуйками, а ванна растекается и смачивает кромки. Если электрод липнет, шлак скалывается кусочками, а валик лежит поверх металла, тока мало. Стартовое значение — 30–50 А на миллиметр диаметра, точный диапазон указан на пачке.
Как исправить шов с порами?
Вырубить или зачистить участок с порами до чистого металла, просушить электроды и заварить заново. Ставить сверху ещё один валик без зачистки бесполезно, поры останутся внутри.
Источники
- ГОСТ 30242-97. Дефекты соединений при сварке металлов плавлением. Классификация, обозначение и определения ↗ — МГС, 1997
- Дефекты сварных соединений ↗ — Википедия
- Shielded metal arc welding ↗ — Wikipedia, раздел о типичных дефектах (брызги, поры, несплавление, трещины)
- Ручная дуговая сварка ↗ — Википедия
- Оцените шов: разбор швов начинающих ↗ — обсуждение практиков
- Почему прилипает электрод? ↗ — обсуждение практиков
- Кто как сушит электроды? ↗ — обсуждение практиков
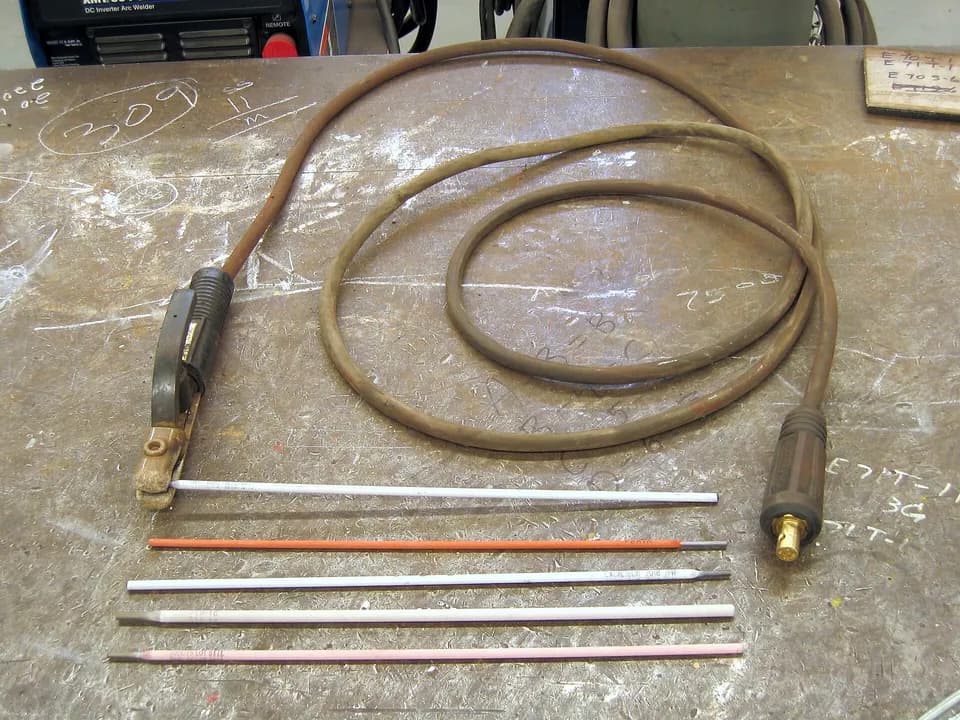
Фото: KOMATSU Ltd / Wikimedia Commons, CC BY-SA 2.1 jp

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий