Кратко
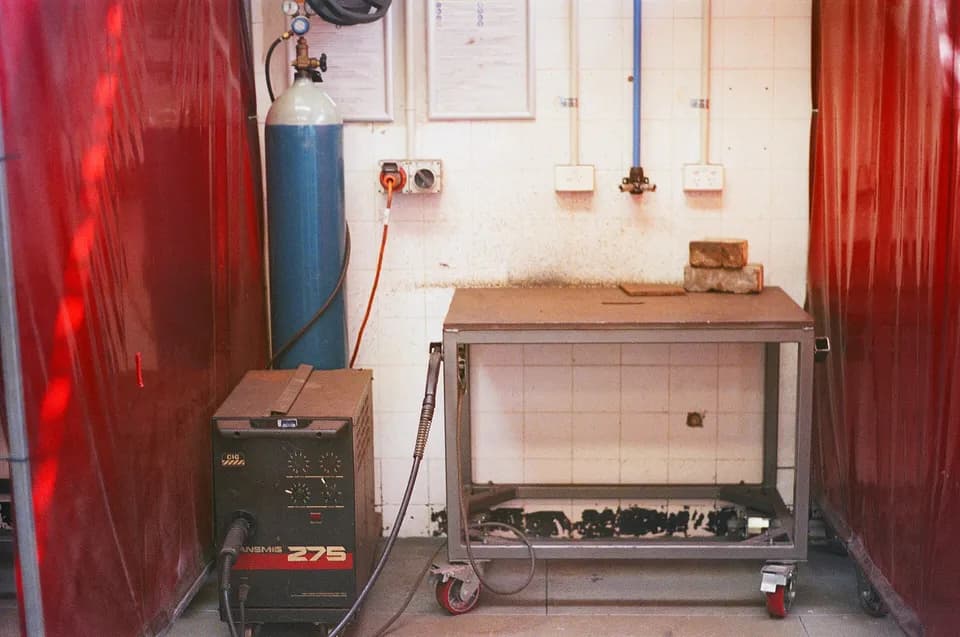
Поры в шве при сварке полуавтоматом чаще всего вызывает газовая защита: пустой баллон, слишком малый или чрезмерный расход, сквозняк, негерметичный шланг, забитое сопло. Дальше идут влажная и ржавая проволока, ржавчина, краска и цинк на кромках. Расход проверяют ротаметром (ориентир 9–14 л/мин), а чистоту газа определяет ГОСТ 8050-85: в CO2 высшего сорта не менее 99,8 %.
- Поры появляются, когда газ, растворённый в жидком металле, не успевает выйти до затвердевания шва. Источников три: плохая защита, влага и ржавчина на проволоке, грязь на кромках.
- По убыванию частоты: газ (пустой баллон, расход, сквозняк, шланги, клапан, сопло), затем проволока, затем поверхность (ржавчина, краска, цинк, масло), затем старт шва.
- Расход измеряют ротаметром. Справочные ориентиры в помещении 9–14 л/мин; слишком большой поток подсасывает воздух не хуже слишком малого.
- Углекислота нормируется ГОСТ 8050-85: высший сорт не менее 99,8 % CO2, водяные пары не более 0,037 г/м³. Смесь Ar/CO2 82/18 даёт меньше брызг.
- Выхлопной или топочный газ защитным быть не может: в нём азот, влага и окислы.
Почему возникают поры
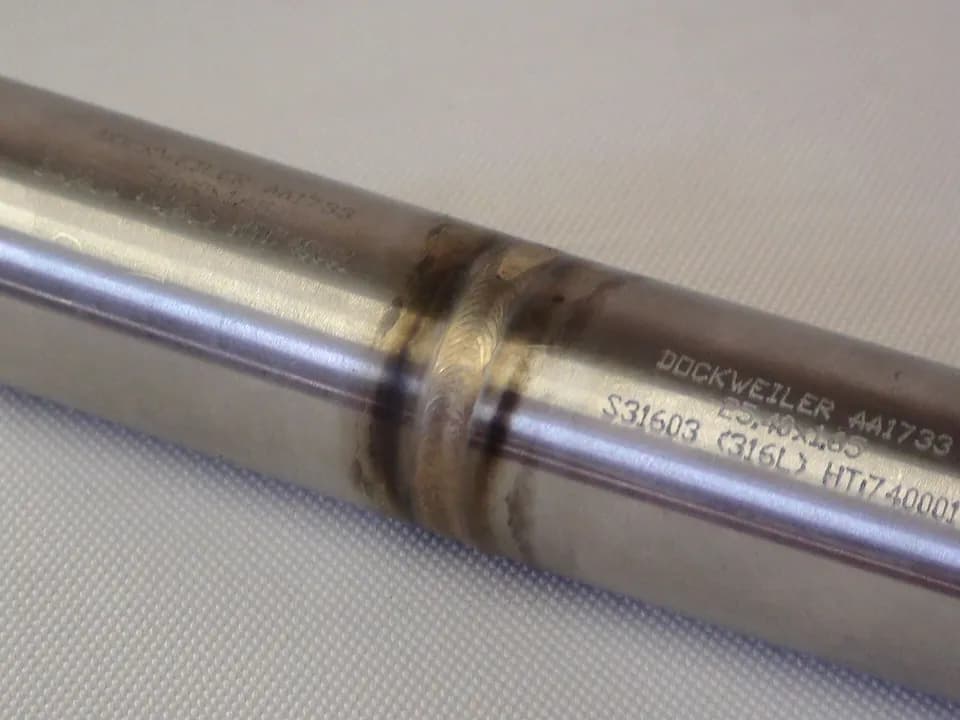
Пора в шве — это пузырь газа, застрявший в металле. Газы растворены в ванне, и пока шов жидкий, они выходят наружу. Если шов затвердевает раньше, чем газ успевает выйти, пузырь остаётся внутри. Участники профильных обсуждений называют типичные причины: плохая зачистка кромок и проволоки, ржавчина, масло, много углерода в основном металле и слишком высокая скорость сварки. В руководстве Miller на первое место ставят недостаточное покрытие ванны защитным газом, а затем грязный основной металл, слишком большой вылет проволоки (не более 12–13 мм от сопла), чрезмерный угол горелки и влажные или повреждённые баллоны (Miller).
Брызги связаны с теми же причинами плюс режим. Они растут при нехватке газа, грязной и ржавой проволоке, слишком высоком напряжении или скорости, слишком длинном вылете, изношенном или неподходящем наконечнике. У самозащитной порошковой проволоки при слишком низком напряжении брызг тоже больше.
Причины по убыванию частоты
| Группа | Что случилось | Как проявляется | Как проверить |
|---|---|---|---|
| Газ | баллон пуст или газ закончился | поры по всему шву, дуга шипит иначе | вес баллона, поток из сопла у щеки |
| Газ | неверный газ или смесь | пена на стали при аргоне или алюминии с CO2, нестабильная дуга | маркировка баллона, тип проволоки |
| Газ | расход мал или чрезмерен | поры или матовый шов, брызги | ротаметр, проверка при открытом сопле |
| Газ | сквозняк, вентилятор, открытая дверь | поры «пятнами», на улице чаще | перекрыть щитом, повторить шов |
| Газ | негерметичный шланг, соленоид, фитинги | расход падает у горелки, вода или пузыри при мыльной проверке | мыльный раствор на соединения |
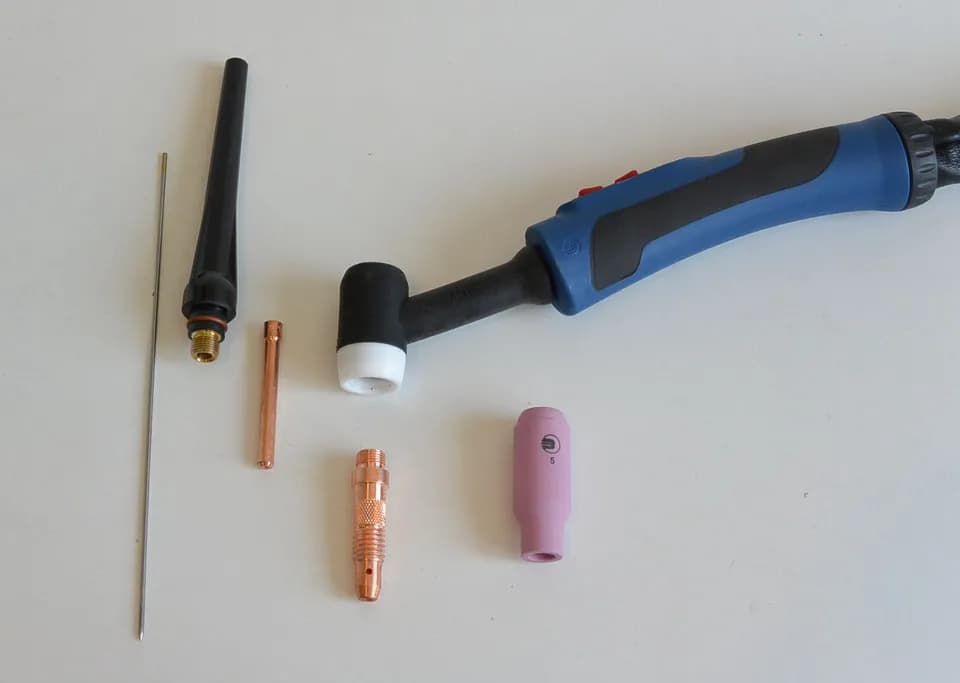
| Газ | сопло засорено брызгами | поток косой, поры у одной кромки | осмотреть сопло и диффузор |
| Проволока | влажная или ржавая | брызги, пена, поры | осмотр катушки, сушка, замена |
| Поверхность | ржавчина, окалина, краска, масло | кипение ванны, пузыри | зачистка и обезжиривание |
| Поверхность | оцинковка | дым, поры, пена | снять цинк на ширину зоны шва |
| Старт | низкое стартовое напряжение, шарик на конце проволоки | поры в начале шва | подкусить проволоку, чуть поднять напряжение |
Про ржавчину и оцинковку практики пишут одно и то же: когда шарики скачут по оцинкованному или ржавому листу, помогает зачистка болгаркой до блеска.
Газ
Пустой баллон выдаёт себя не сразу. На углекислоте манометр на баллоне показывает давление насыщенного пара и почти не падает, пока в баллоне есть жидкая фаза, а затем быстро падает. Поэтому остаток определяют взвешиванием, а не по стрелке.
Расход проверяют ротаметром. Один из практиков сформулировал так: расход зависит от давления и от сопротивления шлангов и горелки, а про второе все забывают. Справочник по настройкам MIG для помещения называет 20–30 CFH (9–14 л/мин) для стали. Слишком малый поток не закрывает ванну, слишком большой создаёт турбулентность и подмешивает воздух: шов бывает пористым и при полном баллоне, и при слишком открытом вентиле. Сквозняк требует поднять поток или поставить щит: практики на сквозняке выставляют 15–18 л/мин вместо 10–12 л/мин.
Утечку шлангов проверяют мыльной водой на фитингах и у горелки, соленоид слушают: клапан должен открываться при нажатии на курок. Сопло и диффузор чистят от брызг, а размер сопла выбирают такой, чтобы газ накрывал ванну.
Проволока
Влага и ржавчина на проволоке дают брызги и поры, это один из самых частых источников у тех, кто хранит катушку на открытом воздухе. Проволоку держат в упаковке до начала работы, ржавую или омеднённую с отслоившимся слоем катушку заменяют. Алюминиевая проволока окисляется быстрее: Miller советует открывать новую катушку непосредственно перед сваркой, а окисленную выбрасывать, иначе дуга нестабильна, а подача рвётся.
Поверхность
Ржавчина, окалина, краска и масло дают газ в ванне. Оцинкованные кромки варят после зачистки на ширину зоны шва; цинковый дым вызывает «металлическую лихорадку» с жаром, ознобом и тошнотой, поэтому нужна вытяжка или респиратор (Metal fume fever). Варить оцинковку, не счистив цинк, не советуют: дым вредит, а шов всё равно выходит пористым.
Старт шва
Первые 1–2 см часто пористые: газ ещё не вытеснил воздух из зоны, на кончике проволоки застыл шарик, а напряжение на старте низкое. Практики советуют откусывать шарик с проволоки перед стартом, чуть поднимать напряжение на начале и, если аппарат умеет, включать предпродув газа.
Диагностика по шагам
Что проверять и в каком порядке
- 01
Газ.
Баллон не пуст, вентиль открыт, редуктор исправен, на ротаметре расход 9–14 л/мин (меньше на малых токах), у горелки ощущается ровная струя.
- 02
Герметичность.
Мыльной водой проверьте соединения редуктор-шланг-аппарат-горелка. Нажмите на курок и убедитесь, что клапан срабатывает.
- 03
Горелка.
Чистое сопло, наконечник по диаметру проволоки, вылет около 10 мм, угол горелки 0–15° к вертикали (по Miller).
- 04
Сквозняк.
Поставьте щит, закройте окно, убавьте обдув вентилятором.
- 05
Проволока.
Осмотрите катушку, при ржавчине и влаге смените.
- 06
Металл.
Зачистите кромки до блеска, снимите краску, обезжирьте, у оцинковки удалите цинк.
- 07
Пробный шов.
Проварите чистый обрезок Ст3 3–5 мм. Если поры ушли, виновата поверхность. Если остались, ищите в газе или горелке.
CO2 или смесь Ar/CO2
Чистая углекислота дешевле и даёт глубокое проплавление, но поддерживает окисление, шов получается с брызгами и жёсткой дугой (Gas metal arc welding). Смеси на основе аргона с 15–25 % CO2, по справочным данным, дают более стабильную дугу и меньше брызг; в продаже распространена смесь 82 % Ar и 18 % CO2 под названием К-18, она относится к группе M21 по ISO 14175 (пример паспорта смеси). Для нержавейки практики советуют смеси от 98/2 до 80/20. На углекислоте напряжение берут на 1–2 В выше, чем на смеси 75/25.
Углекислота для сварки нормируется ГОСТ 8050-85 «Двуокись углерода газообразная и жидкая»:
| Показатель | Высший сорт | 1-й сорт | 2-й сорт |
|---|---|---|---|
| Объёмная доля CO2, не менее | 99,8 % | 99,5 % | 98,8 % |
| Водяные пары при 20 °C, не более | 0,037 г/м³ | 0,184 г/м³ | не нормируется |
| Точка росы, не выше | −48 °C | −34 °C | не нормируется |
Чем больше влаги в газе, тем выше риск пор, поэтому на ответственных швах берут высший и первый сорта. Влага попадает в газ не только на заводе: добавляют её и сырые шланги, и открытый вентиль.
Порошковая проволока без газа
Самозащитная порошковая проволока даёт газ из собственного сердечника, и её применяют на улице и на сквозняке. Её варят на прямой полярности: минус на горелке, плюс на массе. Шлак отбивают, при слишком низком напряжении брызги растут, горелку ведут «на себя», как рекомендует Miller. Сырая проволока и грязные кромки и здесь дают дефекты, поэтому катушку держат в упаковке (Flux-cored arc welding, Miller).
Почему выхлоп и топочный газ защитными не бывают
Идея заменить баллон выхлопом котла или двигателя возникает у тех, кто хочет сэкономить на газе. В выхлопе после сжигания газа есть CO2 и водяной пар, но по оценке участников обсуждения там и около 78 % азота воздуха, остаточный кислород, возможны окислы азота и серы и угарный газ. Азот в ванне даёт хрупкие нитриды, влага и водород дают поры и трещины.Сравните допустимые примеси по ГОСТ 8050-85 с составом топочного газа: качественного шва с таким газом не получить, а угарный газ ещё и ядовит. Дешевле и безопаснее заправлять обычный баллон.
Алюминий на полуавтомате: коротко
Алюминий на обычном полуавтомате варят хуже стали. Проволока мягкая, и когда её толкают по шлангу в 3–4 метра, она сминается, образует «птичье гнездо» на роликах и обрывается. Решения: горелка spool gun с маленькой катушкой прямо в рукоятке (проволоку не нужно проталкивать по шлангу), горелка push-pull, тефлоновый вкладыш и четырёхроликовая подача. Защитный газ чистый аргон: на смеси с CO2 много плёнки и грязи. Присадка 4043 или 5356: 4043 даёт светлый шов и хорошо растекается, 5356 прочнее и жёстче, поэтому лучше подаётся по шлангу и на полуавтомате используется чаще, а 4043 мягче, зато меньше склонна к трещинам на литье. По справочнику Miller проволока 0,8 мм работает на 100–150 А при подаче 500–600 дюймов в минуту (12,7–15 м/мин), а проволока 0,9 мм на 85–190 А при 480–740 дюймов в минуту (12–19 м/мин). Практики, которые варят алюминий проволокой 1,2 мм, называют 170–260 А и импульсный режим. Miller советует брать аппарат на питание 230 В: 115-вольтовым не хватает мощности на теплопроводность и оксид, и сплавление получается плохим (Miller). Полярность прежняя: плюс на проволоке. Про TIG-вариант есть отдельная статья: сварка алюминия TIG.
Частые вопросы
Почему шов пористый, если баллон полный?
Расход мал или чрезмерен, есть сквозняк, течёт шланг или не открывается клапан, сопло забито, а кромки ржавые, грязные или оцинкованные. Проверьте ротаметром расход и проварите чистый обрезок.
Можно ли варить без газа?
Можно только порошковой самозащитной проволокой, она подходит для улицы. Сплошная проволока без газа даёт сильно пористый шов.
Что лучше для новичка: CO2 или смесь?
Смесь Ar/CO2 даёт мягкую дугу и меньше брызг. Углекислота дешевле, шов жёстче, брызг больше, напряжение берут на 1–2 В выше.
Почему на оцинковке шарики и пена?
Цинк кипит и выделяет дым. Зону шва зачищают до металла, работают с вытяжкой и респиратором: цинковый дым вызывает металлическую лихорадку.
Как отличить влажную проволоку?
По ржавым пятнам на катушке, пенистому шву и брызгам. Катушку хранят в упаковке, а окислившуюся алюминиевую проволоку заменяют.
Источники
- Tips for Troubleshooting Common MIG Weld Defects ↗ — Miller Electric
- MIG Aluminum DIY: Selecting the Right Welder, Spool Gun and Filler Wire ↗ — Miller Electric
- ГОСТ 8050-85. Двуокись углерода газообразная и жидкая. Технические условия ↗ — Госстандарт СССР
- Gas metal arc welding ↗ — и Flux-cored arc welding — Wikipedia
- MIG Welding Gas Flow Rate Settings ↗ — Welding Fabrication World
- Metal fume fever ↗ — Wikipedia
- Темы практиков: свой CO2 для полуавтомата ↗ — сварка алюминия полуавтоматом, какое давление выставить — обсуждение практиков
Фото: Weldscientist / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий