Кратко
Сталь в цехе чаще всего варят полуавтоматом MIG/MAG: он быстрый и терпит зазоры. Электродом ММА работают на монтаже, на улице и в ремонте. Аргонодуговая TIG нужна для нержавейки, алюминия, титана и тонких ответственных швов. Лазер выигрывает на тонком листе в серии, где важны скорость и минимальная поводка, но требует точной сборки.
- ММА (ручная дуговая сварка покрытым электродом, процесс 111) — самый простой и переносной способ. Работает на ветру и на монтаже, но медленный, потому что на сам шов сварщик тратит около четверти рабочего времени, а остальное уходит на смену электродов и отбивку шлака.
- MIG/MAG (процессы 131 и 135) — основной цеховой способ для стали и алюминия. Проволока подаётся непрерывно, поэтому шов идёт быстрее, а освоить процесс проще, чем TIG.
- TIG (процесс 141) даёт самый управляемый и чистый шов на нержавейке, алюминии, титане и тонкой стенке. Это самый медленный из дуговых способов и самый требовательный к сварщику.
- Лазерная сварка (процесс 52) вносит тепло в узкую зону, поэтому поводка минимальна, а шов часто не надо зачищать. Цена этого — дорогое оборудование и жёсткие требования к точности сборки.
Как называются процессы
В спецификациях и технологических картах способ сварки обозначают номером по ГОСТ Р ИСО 4063. Номер стоит выучить: в чертеже и в протоколе аттестации сварщика пишут именно его, а не «полуавтомат» или «аргон».
| Номер по ISO 4063 | Название | Как говорят в цехе |
|---|---|---|
| 111 | Ручная дуговая сварка покрытым электродом | ММА, РДС, «электродом» |
| 131 | Дуговая сварка плавящимся электродом в инертном газе | MIG, полуавтомат в аргоне |
| 135 | Дуговая сварка плавящимся электродом в активном газе | MAG, полуавтомат в углекислоте или смеси |
| 136, 138 | Дуговая сварка порошковой проволокой в активном газе | Порошковая проволока |
| 141 | Дуговая сварка вольфрамовым электродом в инертном газе | TIG, аргонодуговая, «аргон» |
| 52 (521, 522) | Лазерная сварка (твердотельным и газовым лазером) | Лазерная |
Четыре процесса в двух словах
Сравнение по главным параметрам
| Параметр | ММА (111) | MIG/MAG (131/135) | TIG (141) | Лазерная (52) |
|---|---|---|---|---|
| Защита шва | Покрытие электрода и шлак | Газ из баллона | Аргон, реже гелий | Аргон или азот |
| Основные металлы | Углеродистые и низколегированные стали, нержавейка; реже чугун, медь, никель | Стали, нержавейка, алюминий | Нержавейка, алюминий, магний, медь, титан, тонкая сталь | Стали, нержавейка, алюминий, титан |
| Минимальная толщина | Обычно не тоньше 1,5 мм | От тонкого листа в режиме короткого замыкания | Самый тонкий металл и тонкостенные трубы | Тонкий лист, фольга в импульсном режиме |
| Скорость | Низкая: на сам шов уходит около 25 % времени сварщика | Высокая, проволока подаётся непрерывно | Самая низкая среди дуговых | Высокая на тонком и среднем листе |
| Поводка и зона термического влияния | Широкая | Широкая | Средняя | Узкая |
| Зачистка после сварки | Шлак и брызги | Брызги | Почти не нужна | Почти не нужна |
| Работа на ветру | Да | Плохо: ветер сдувает газ | Плохо | Только в укрытии |
| Порог входа для сварщика | Средний | Самый низкий из дуговых | Самый высокий | Низкий для базовых швов |
| Цена оборудования | Самая низкая | Выше: подающий механизм и газ | Выше, особенно аппараты переменного тока для алюминия | В разы выше дуговых |
Свойства процессов сведены по справочным статьям Википедии о каждом способе. Цифра про 25 % — так называемый коэффициент оператора для ММА, а в остальное время сварщик меняет электроды и отбивает шлак.
Почему одни швы ведёт, а другие нет
Деформация после сварки зависит от того, сколько тепла ушло в металл на каждый миллиметр шва. Его считают как погонную энергию:
Q = k × U × I × 60 ÷ (v × 1000), кДж/мм
где U — напряжение дуги, В; I — ток, А; v — скорость сварки, мм/мин; k — тепловой КПД процесса. Для TIG его принимают равным 0,6, для ММА и MIG/MAG — 0,8.
Из формулы видно, что TIG греет металл с меньшим КПД, но идёт медленно, поэтому на миллиметр шва тепла может прийти не меньше, чем от полуавтомата. Например, при условных 120 А, 12 В и 100 мм/мин TIG даст около 0,52 кДж/мм, а MAG при 200 А, 22 В и 300 мм/мин — около 0,70 кДж/мм. Разница меньше, чем кажется по размеру дуги. Лазер выигрывает за счёт скорости и узкого пятна: тепло не успевает растечься по листу, и зона нагрева получается узкой.
ММА: когда нужна простота
Электродом варят там, где нет цеха: монтаж металлоконструкций, ремонт техники, трубопроводы в поле, стройка. Аппарату не нужен баллон, а шлак и газ от покрытия защищают шов даже на ветру. Под разные стали есть свои электроды, в том числе для нержавейки и чугуна.
Минусы проявляются в серии. Электрод короткий, его постоянно меняют, а шов после каждого прохода очищают от шлака. Тонкий металл тоньше 1,5 мм электродом варить трудно: прожоги появляются раньше, чем ванна успевает сформироваться.
ММА
Плюсы
- Самое дешёвое оборудование, нет газовых баллонов
- Работает на улице и на ветру
- Подходит для монтажа, ремонта и труднодоступных мест
Минусы
- Медленно: смена электродов и отбивка шлака
- Плохо подходит для металла тоньше 1,5 мм
- Шлак и брызги требуют зачистки
MIG/MAG: основной цеховой процесс
Полуавтомат — самый распространённый промышленный способ дуговой сварки. Проволока диаметром от 0,7 до 2,4 мм подаётся без остановок, сварщик ведёт горелку и не отвлекается на смену электрода. На стали в качестве защитного газа используют углекислый газ или смеси аргона с CO2 в пропорциях от 75/25 до 90/10. Для нержавейки добавляют до 5 % кислорода к аргону, алюминий варят в чистом аргоне.
Режим переноса металла выбирают по толщине. Короткими замыканиями при токе 100–200 А варят тонкий лист и швы в любом положении. Струйный перенос даёт высокую производительность, но его применяют на металле толще примерно 6 мм. Импульсные источники дают струйный перенос при меньшем среднем токе, и на них можно варить алюминий тоньше, чем обычным полуавтоматом.
Настраивают полуавтомат так: ток задаёт скорость подачи проволоки, напряжение определяет длину дуги, а на правильном режиме дуга горит с ровным шипящим звуком. Расход газа проверяют ротаметром на горелке, а не манометром на редукторе: слишком большой поток даёт турбулентность, и воздух подсасывается в ванну. Чистый аргон на обычной стали не годится, нужны углекислота или смесь аргона с CO2, а сплошную проволоку варят с плюсом на горелке.
Слабое место MIG/MAG — газовая защита. Сквозняк в цехе или ветер на улице сдувает газ, и в шве появляются поры. Для улицы используют порошковую проволоку или электроды.
MIG/MAG
Плюсы
- Высокая производительность на стали и алюминии
- Терпит зазоры и разделку кромок, хорош для толстого металла
- Осваивается быстрее, чем TIG
- Легко ставится на робота
Минусы
- Брызги, шов обычно зачищают
- Чувствителен к сквознякам
- Широкая зона нагрева на тонком листе
TIG: когда шов должен быть идеальным
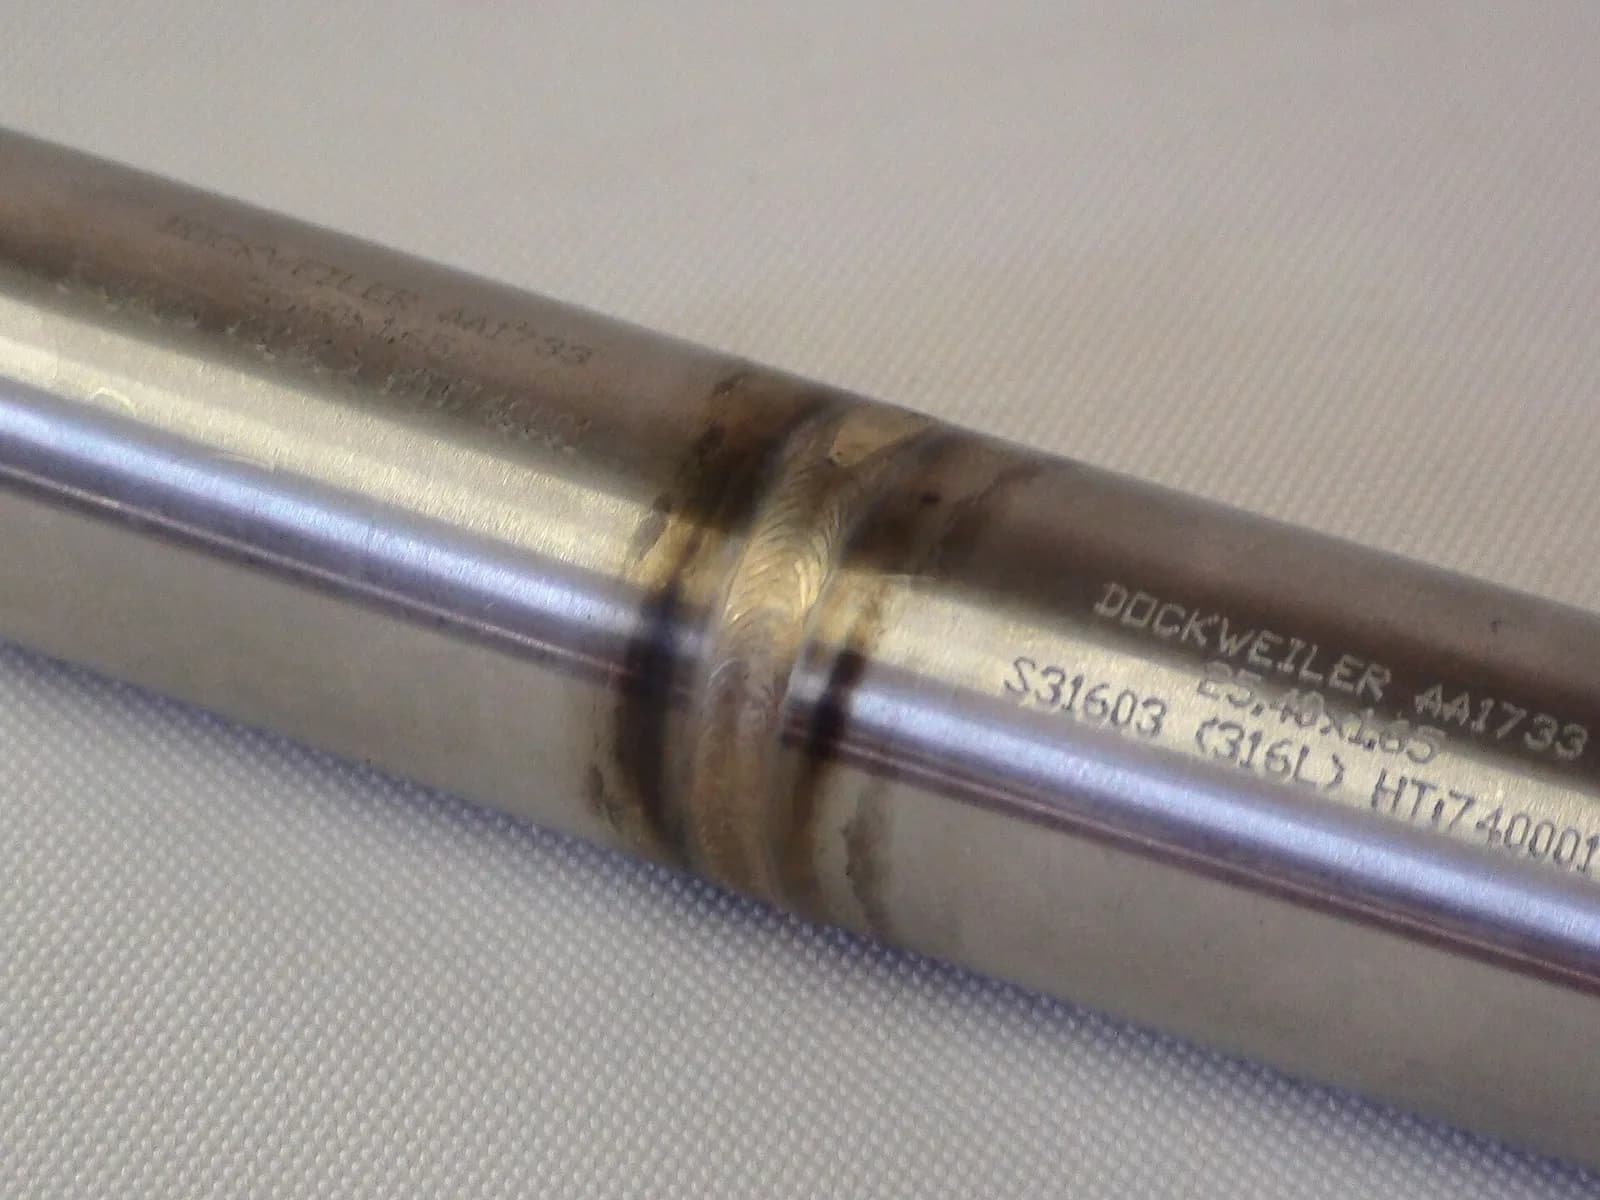
Аргонодуговая сварка — метод для нержавейки, алюминия, магния, меди и титана, тонкостенных труб и корневых проходов на ответственных трубопроводах. Электрод не плавится, присадка подаётся отдельно, поэтому сварщик раздельно управляет нагревом и наплавкой. Шов получается чистым, без брызг и шлака.
Алюминий и магний варят переменным током: в полупериоде обратной полярности дуга разрушает оксидную плёнку на поверхности. Например, алюминиевый сплав АМг6 хорошо сваривается и TIG, и MIG. А вот Д16Т дуговой сваркой не варят: шов получается хрупким и склонным к трещинам, поэтому детали из него соединяют заклёпками и винтами, а для сварных конструкций выбирают АМг6.
Присадку к алюминию берут по сплаву: ER4043 подходит для кремнистых и литейных сплавов, ER5356 для магниевых вроде АМг6. Кромки зачищают до блеска и обезжиривают, массивные детали подогревают, а вольфрамовый электрод после работы по алюминию перетачивают.
Вольфрамовые электроды бывают торированные, цериевые и лантанированные. Торированные хорошо держат дугу, но слабо радиоактивны, поэтому их всё чаще заменяют цериевыми и лантанированными.
TIG
Плюсы
- Самый чистый и управляемый шов
- Варит почти все металлы, включая тонкую стенку
- Нет брызг и шлака
Минусы
- Самый медленный дуговой процесс
- Требует самой высокой квалификации сварщика
- Чувствителен к чистоте кромок и сквознякам
Лазерная сварка: скорость и минимум поводки
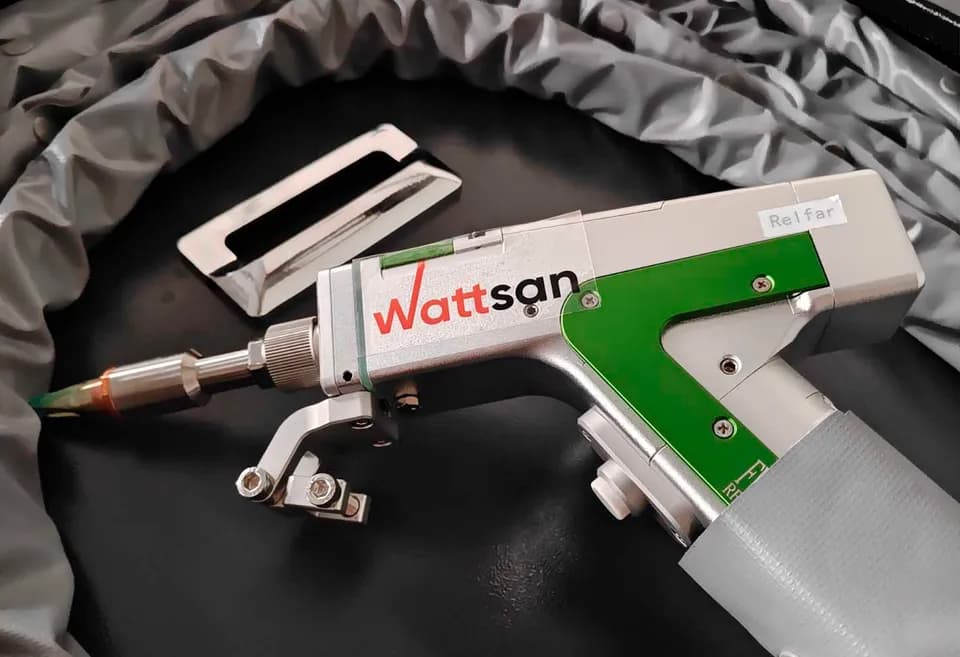
Лазер плавит металл в узком канале, поэтому шов получается глубоким и узким, а лист прогревается слабо. На серийных изделиях из тонкого листа это даёт два выигрыша: высокую скорость и детали, которые после сварки не нужно править. Лазерные головы легко ставятся на робота, а благодаря ручным аппаратам процесс применяют и без автоматизации. Такие выпускают, например, Wattsan (серия G2 на 1,5 и 3 кВт) и Zerder (S на 1,5 кВт).
Ограничения тоже есть. Лазер требует точной сборки: зазор, который сварщик TIG заполнит прутком, лазер без проволоки не перекроет. На высокоуглеродистых сталях быстрое охлаждение повышает риск трещин. Излучение волоконного лазера невидимо и опасно для глаз даже в отражённом виде, поэтому участок нужно огораживать. Подробно о ручных лазерных аппаратах, толщинах за проход и цене — в отдельном сравнении с TIG и MIG.
Какой процесс под какой металл
| Металл | Чем варят чаще всего | На что обратить внимание |
|---|---|---|
| Ст3, 09Г2С и другие низкоуглеродистые стали | MAG, ММА на монтаже | Варятся без подогрева, основной выбор — по толщине и объёму |
| Сталь 45, 40Х | ММА или MAG с подогревом | Зона у шва закаливается и трескается. Нужен подогрев и отпуск после сварки |
| Нержавейка 12Х18Н10Т | TIG, MIG/MAG, лазер | Варится без подогрева. Корень шва защищают аргоном, чтобы он не окислился |
| Алюминий АМг6 | TIG переменным током, MIG в аргоне | Оксидную плёнку снимают перед сваркой, кромки обезжиривают |
| Д16Т | Дуговой сваркой не варят | Соединяют заклёпками, винтами или точечной контактной сваркой |
| Титан | TIG, лазер | Защита аргоном с обеих сторон шва до остывания |
Сварка закалённых деталей отдельная тема: тепло дуги отпускает металл рядом со швом, и твёрдость там падает. Порядок операций для деталей, которые и закаливают, и сваривают, разобран в статье о закалке, отпуске и цементации.
Как выбрать способ
Пять вопросов перед выбором
- 01
Где будут варить?
на улице и на монтаже остаются ММА и порошковая проволока. В цехе доступны все процессы.
- 02
Какой металл?
сталь в основном варят MAG, нержавейку и тонкий алюминий — TIG или MIG, титан — TIG или лазером.
- 03
Какая толщина?
тонкий лист до 2–3 мм лучше варить TIG, импульсным полуавтоматом или лазером. Толстый металл с разделкой кромок быстрее заполнить полуавтоматом.
- 04
Сколько деталей?
единичные изделия варят тем, что есть, и тем, кто умеет. На серии считайте время на сварку плюс время на правку и зачистку.
- 05
Что нужно от шва?
для герметичных и ответственных швов важна квалификация сварщика и аттестация процесса, а не только выбор аппарата.
Когда цех спрашивает, на что перейти, я прошу посчитать не время сварки, а время от прихватки до покраски. На тонкой нержавейке после TIG полсмены уходит на правку и шлифовку, и именно эти часы окупают полуавтомат с импульсом или лазер. На раме из швеллера такой арифметики нет: там MAG вне конкуренции.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Если выбор пал на ручной лазерный аппарат, в него входит и сервис: пусконаладка, обучение сварщика режимам и безопасности, запчасти для головы и источника. Это делают продавцы со своими инженерами, вроде Lasercut, давно работающей на рынке.
Частые вопросы
Чем MIG отличается от MAG?
Только газом. MIG — сварка в инертном газе (аргон, гелий), её используют для алюминия и цветных металлов. MAG — в активном газе, то есть в углекислоте или смеси аргона с CO2, и это основной способ для стали. Аппарат один и тот же, меняются газ и проволока.
Можно ли варить алюминий полуавтоматом?
Да, в чистом аргоне и с алюминиевой проволокой. Мягкая проволока плохо проталкивается через длинный шланг, поэтому используют короткие горелки, подающие механизмы с четырьмя роликами или горелки с встроенным механизмом. Тонкий алюминий удобнее варить TIG или импульсным полуавтоматом.
Почему полуавтомат на улице даёт поры?
Ветер сдувает защитный газ, и в ванну попадает воздух. На улице используют ММА или порошковую проволоку, которая даёт защиту из собственного сердечника.
Какой способ освоить новичку?
Быстрее всего осваивается полуавтомат MAG на стали: сварщик управляет только горелкой, а подачу проволоки задаёт аппарат. TIG осваивают дольше всего, ММА — посередине.
Источники
- ГОСТ Р ИСО 4063-2010. Сварка и родственные процессы. Перечень и условные обозначения процессов ↗ — Росстандарт
- List of welding processes ↗ — Wikipedia
- Shielded metal arc welding ↗ — Wikipedia
- Gas metal arc welding ↗ — Wikipedia
- Gas tungsten arc welding ↗ — Wikipedia
- Laser beam welding ↗ — Wikipedia
- Heat-affected zone ↗ — Wikipedia
Фото: Mak04 / Wikimedia Commons, общественное достояние (Public domain)
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий