Кратко
При ручной дуговой сварке лист до 4 мм варят встык без скоса, а от 3 мм ГОСТ 5264-80 допускает V-образную разделку: скос каждой кромки 25±2°, притупление 1±1 мм, зазор 2 мм с допуском +1/−2. С 8 мм выгоднее X-образная разделка с двух сторон: шва при той же толщине почти вдвое меньше. Болгаркой угол держат в пределах ±5°, плазмой со скосом и фрезеровкой точнее.
- Без скоса ручной дугой варят стык до 4 мм (соединение С2), двусторонний шов без скоса — до 5 мм (С7).
- V-образная разделка С17 подходит для толщины 3–60 мм: скос каждой кромки 25±2°, притупление 1±1 мм, зазор 2 мм (+1/−2).
- X-образная разделка С25 начинается с 8 мм: тот же угол, притупление 2±1 мм. На листе 20 мм она требует примерно на 45% меньше наплавленного металла, чем V-образная.
- Смещение кромок перед сваркой ограничено: 0,5 мм до 4 мм толщины, 1 мм при 4–10 мм, дальше 0,1 толщины, но не больше 3 мм.
- Болгаркой угол скоса по стандарту можно выдерживать с допуском ±5°. Машинная резка со скосом и фрезеровка дают ровнее притупление, а от него зависит провар корня.
Разделка кромок — это форма, которую придают краям деталей перед сваркой встык: скос под углом (его в цеху называют фаской), узкая нескошенная полоска у корня (притупление) и промежуток между деталями (зазор). Всё это нужно, чтобы электрод или горелка доставали до корня шва, то есть до самой нижней его части, и проплавляли металл на всю толщину. Ошибиться можно в обе стороны: слишком узкая разделка даёт непровар, слишком широкая требует лишнего металла и увеличивает коробление.
Ниже размеры приведены по ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные». Для полуавтомата в защитном газе действует ГОСТ 14771-76, для сварки под флюсом ГОСТ 8713-79, и цифры в них свои, поэтому таблицы из одного стандарта в другой не переносят.
Когда кромку можно не скашивать
Дуга проплавляет металл на ограниченную глубину. По данным британского сварочного института TWI, ручная дуговая сварка и аргонодуговая без присадки проваривают за проход около 3 мм, полуавтомат в защитном газе около 6 мм, автоматическая сварка под флюсом около 15 мм. Отсюда и границы в стандарте: тонкий лист проваривают насквозь, просто оставив между кромками зазор.
Для соединения С2 (односторонний шов без скоса, толщина 1–4 мм) ГОСТ 5264-80 задаёт такие зазоры:
| Толщина, мм | Зазор b, мм | Ширина шва e, не более, мм | Выпуклость g, мм |
|---|---|---|---|
| 1,0–1,5 | 0, допуск +0,5 | 6 | 1,0±0,5 |
| свыше 1,5 до 3,0 | 1±1 | 7 | 1,5±1,0 |
| свыше 3,0 до 4,0 | 2, допуск +1,0/−0,5 | 8 | 2,0±1,0 |
Если шов можно положить с двух сторон, без скоса варят и чуть толще: соединение С7 рассчитано на 2–5 мм. Для толщины 6–12 мм в стандарте есть вариант С42 без скоса с последующей строжкой корня, то есть выборкой металла с обратной стороны до чистого шва. Строжку делают дугой с воздухом или шлифмашиной, это отдельная операция и отдельное время.
Размеры V-, K- и X-образной разделки по ГОСТ 5264-80
С толщины 3 мм стандарт предлагает скос кромок. Главные размеры обозначают так: β — угол скоса одной кромки, b — зазор, c — притупление, s — толщина. Угол разделки, то есть угол между двумя скошенными кромками, равен 2β.
| Соединение | Форма разделки | Толщина, мм | Угол скоса β | Притупление c, мм | Зазор b, мм |
|---|---|---|---|---|---|
| С8 | скос одной кромки, шов с одной стороны | 3–60 | 45±2° | 1±1 | 2, допуск +1/−2 |
| С17 | V-образная, скос двух кромок, шов с одной стороны | 3–60 | 25±2° | 1±1 | 2, допуск +1/−2 |
| С18 | V-образная на съёмной подкладке | 3–60 | 25±2° | 1±1 | от 3 до 5 по толщине, ±1 |
| С21 | V-образная с подварочным швом | 3–60 | 25±2° | 1±1 | 2, допуск +1/−2 |
| С25 | X-образная, скосы с двух сторон обеих кромок | 8–120 | 25±2° | 2±1 | 2, допуск +1/−2 |
Скос одной кромки (С8) делают, когда вторую деталь неудобно резать или когда к стыку есть доступ только с одной стороны. Угол здесь больше, 45°, потому что вертикальная стенка нескошенной детали мешает подвести электрод. TWI пишет о том же: при скосе одной кромки угол должен быть больше, чем при V-образной разделке, и около 45° обычно хватает для доступа к корню.
Притупление и зазор работают в паре. Если притупление тоньше нормы, дуга прожигает корень насквозь. Если толще, корень не проваривается. Слишком широкий зазор без подкладки TWI связывает с потерей контроля над ванной, то есть над лужицей жидкого металла под дугой: металл проваливается и образует натёки с обратной стороны. Поэтому при зазоре на верхней границе допуска стык варят на подкладке, как в соединении С18. Там зазор шире (3–5 мм в зависимости от толщины), а металл держит медная или стальная полоса снизу.
Кромки должны стоять на одном уровне. Пункт 5 стандарта ограничивает смещение одной кромки относительно другой:
| Толщина детали, мм | Допустимое смещение кромок, не более |
|---|---|
| до 4 | 0,5 мм |
| 4–10 | 1,0 мм |
| 10–100 | 0,1s, но не более 3 мм |
| свыше 100 | 0,01s + 2 мм, но не более 4 мм |
Сколько металла уходит в шов: V против X
Объём наплавленного металла считают по площади поперечного сечения разделки. Без учёта выпуклости шва и сварки с обратной стороны площадь V-образной разделки равна
A = b·s + (s − c)²·tg β,
а X-образной с симметричными скосами
A = b·s + 2·((s − c)/2)²·tg β.
Расчёт для листа 20 мм по номинальным размерам из таблицы выше (tg 25° = 0,466, плотность стали 7,85 г/см³):
| Вариант | Площадь разделки, мм² | Масса металла на 1 м шва, кг |
|---|---|---|
| С17, V-образная (c = 1, b = 2) | 40 + 19²·0,466 ≈ 208 | 0,208 см²·100 см·7,85 ≈ 1,63 |
| С25, X-образная (c = 2, b = 2) | 40 + 2·9²·0,466 ≈ 116 | ≈ 0,91 |
| С8, скос одной кромки 45° (c = 1, b = 2) | 40 + 19²·1,0 / 2 ≈ 221 | ≈ 1,73 |
X-образная разделка на 20 мм требует примерно на 45% меньше металла, а значит, меньше электродов, проходов и времени. Есть и второй выигрыш: металл ложится поровну с двух сторон, и поперечные усадочные силы частично уравновешивают друг друга, поэтому стык меньше уводит «домиком». Цена этого выигрыша — деталь надо кантовать или варить с двух сторон, а перед швом с обратной стороны обычно зачищают корень.
Точность разделки тоже влияет на расход. Если скос вышел 27° вместо 25°, площадь V-разделки на 20 мм вырастает до 40 + 361·0,510 ≈ 224 мм², то есть примерно на 8%. Зазор 3 мм вместо 2 добавляет ещё 20 мм². На метре это мелочь, а на ферме или ёмкости с сотнями метров швов уже заметные килограммы проволоки и часы сварщика.
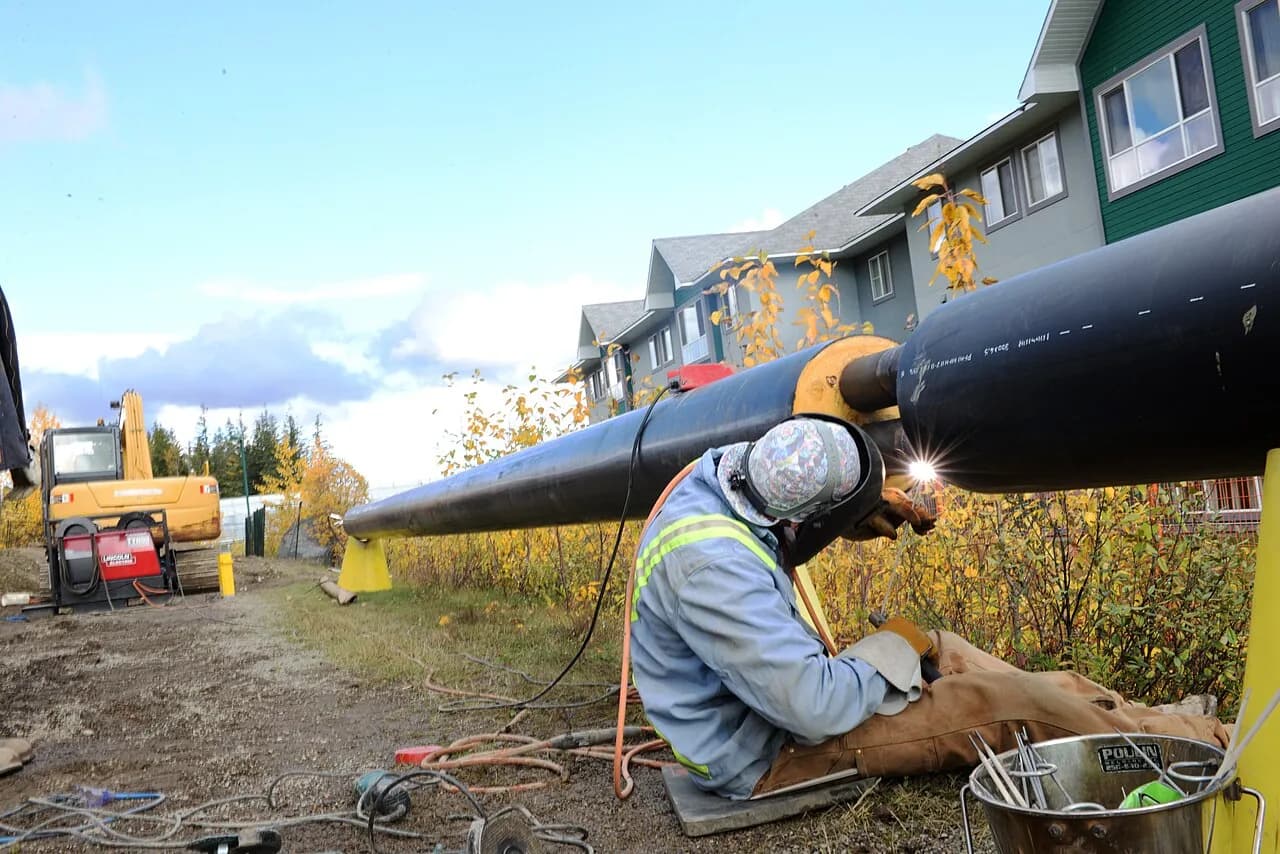
Чем снимать фаску: болгарка, термическая резка или станок
Способов три, и у каждого своя точность.
Шлифмашина (болгарка). Самый доступный вариант для единичных деталей и ремонта. ГОСТ 5264-80 прямо учитывает его неточность: при подготовке кромок ручным инструментом предельное отклонение угла скоса разрешено увеличить до ±5°. Хуже всего у болгарки получается притупление: его ширина по длине кромки «гуляет», и на одном участке корень прожигается, а на другом остаётся непровар. Помогает простой шаблон угла и проверка притупления штангенциркулем через каждые 200–300 мм.
Газовая или плазменная резка со скосом. На машинах термической резки ставят поворотную голову, которая наклоняет резак и режет фаску сразу при раскрое. Hypertherm в описании своей технологии True Bevel для плазменных систем XPR называет три типовых реза: V-рез (скос сверху), A-рез (скос снизу) и Y-рез с притуплением. В таблицах режимов для V- и Y-реза заложены углы до 50°, для A-реза до 45°, притупление для Y-реза — от 20 до 50% толщины листа. Производитель рекомендует сначала резать притупление, а потом фаску, и отмечает, что подбор режимов для нового угла без готовых таблиц занимал больше часа и несколько пробных деталей. Для своей системы XPR компания обещает фаску, готовую под сварку почти без последующей шлифовки.
Механическая обработка. Фрезеровка на кромкострогальном или кромкофрезерном станке, а для труб — торцевание переносным станком. TWI указывает, что механическая обработка позволяет выдержать толщину притупления гораздо точнее, чем газовая резка, и поэтому сборка получается аккуратнее. J- и U-образные разделки с закруглённым дном вообще делают только механически: газом такую форму не вырезать. Их применяют на толстом металле и там, где нужен очень качественный корень, например при орбитальной аргонодуговой сварке труб.
| Способ | Точность угла | Точность притупления | Где оправдан |
|---|---|---|---|
| Шлифмашина | ±5° по ГОСТ 5264-80 | низкая, зависит от сварщика | единичные детали, ремонт, монтаж |
| Плазма или газ со скосом | по таблицам режимов, угол настраивается программой | средняя, зависит от порядка реза | серийный раскрой листа под сварные конструкции |
| Фрезеровка, торцевание | в пределах допуска стандарта ±2° | высокая | толстый металл, трубы, J- и U-разделка, ответственные швы |
Качество плазменной кромки зависит от высоты резака, скорости и износа сопла. О том, откуда берутся скос и грат на обычном прямом резе, мы писали в статье про качество кромки при плазменной резке.
Как проверить разделку до сварки
Проверка занимает минуты и обходится дешевле, чем вырубка дефектного корня.
- Угол скоса — угломером или шаблоном. Для С17 годится всё, что попадает в 23–27°, для разделки болгаркой — в 20–30°.
- Притупление — штангенциркулем в нескольких точках по длине кромки. Для С17 нормально от 0 до 2 мм, для С25 — от 1 до 3 мм.
- Зазор после прихватки — щупом или калиброванной пластиной. Прихватки, то есть короткие швы, которыми детали фиксируют перед сваркой, стягивают кромки, и зазор 2 мм после них легко превращается в 1 мм. TWI отдельно предупреждает, что зазор не должен закрываться при прихватке и сварке.
- Смещение кромок — линейкой поперёк стыка, по таблице из пункта 5 стандарта.
- Чистота — ржавчину, окалину, масло и краску убирают с кромок и прилегающей полосы металла. Иначе в шве появляются поры, а о причинах пор мы писали в статье про дефекты шва при ручной дуговой сварке.
Если разделка вышла за допуск, её лучше исправить сразу. Притупление толще нормы снимают болгаркой. Слишком тонкое компенсируют меньшим зазором или подкладкой, а при большом зазоре без подкладки варят на меньшем токе с колебаниями электрода, понимая, что риск прожога растёт.
Частые вопросы
С какой толщины обязательно делать фаску?
При ручной дуговой сварке односторонний стык без скоса по ГОСТ 5264-80 допускается до 4 мм, двусторонний до 5 мм. Скос предусмотрен с 3 мм, так что на 3–4 мм выбор за технологом. Начиная с 5–6 мм для одностороннего шва фаска нужна, иначе корень не проварится.
Чем угол скоса отличается от угла разделки?
Угол скоса β — это наклон одной кромки к вертикали. Угол разделки — угол между двумя скошенными кромками, при V- и X-образной разделке он равен 2β. Для С17 это 25° на каждую кромку и 50° в сумме.
Зачем притупление, если можно скосить кромку до острия?
Острая кромка плавится раньше, чем дуга прогреет корень, и металл проваливается насквозь. Притупление держит ванну в корне шва. Поэтому по ГОСТ 5264-80 оно допускается от 0 до 2 мм у V-образной разделки и не меньше 1 мм у X-образной.
Подходят ли эти размеры для полуавтомата?
Нет, для механизированной сварки в защитном газе действует ГОСТ 14771-76 со своими таблицами. Полуавтомат проплавляет глубже ручной дуги, поэтому границы толщин и размеры разделки у него другие. Брать размеры надо из стандарта на свой способ сварки или из технологической карты.
Можно ли сразу резать фаску на лазерном станке?
Можно на станках с поворотной режущей головкой, которая наклоняет луч. Обычный лазер с неподвижной головкой режет кромку под прямым углом, и фаску потом снимают отдельно.
Источники
Фото: Loffredo, CC BY-SA 4.0, Wikimedia Commons
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий