Кратко
Положительный скос (верх шире) значит, что резак слишком высоко, отрицательный значит, что слишком низко. Грат с пузырчатым наплывом возникает от малой скорости, тонкий приваренный валик от большой. Правьте напряжение дуги шагами до 5 В, скорость на 5–10 %, проверьте износ расходников и воздух, и только потом ищите причину в столе.
- Hypertherm оценивает кромку по трём признакам: угол реза, грат и прямолинейность стенки. Ровнее всего правая по ходу резака сторона реза, у левой угол есть всегда.
- Положительный угол (верх срезан больше) значит, что резак слишком высоко, отрицательный значит, что слишком низко. Напряжение дуги правят шагами не больше 5 В.
- Грат бывает двух видов. Пузырчатый наплыв снизу появляется от малой скорости, тонкий приваренный валик от большой. Некоторое количество грата при воздушной плазме остаётся всегда.
- Для обычной плазмы Kjellberg указывает диапазон 5 по ISO 9013, для прецизионной 2–4 при типичном отклонении около 2°. На плите 12 мм 2° это 0,42 мм на каждую сторону.
- Малые отверстия (диаметром меньше 1,5 толщины) режут на 60 % от паспортной скорости, а регулировку высоты по напряжению на это время часто блокируют.
Что считать качеством кромки
В документации Hypertherm к механизированной резке названы три признака. Первый: угол реза, то есть насколько стенка отклоняется от вертикали. Второй: грат (дросс), то есть расплав, который застыл на кромке снизу или сверху. Третий: прямолинейность поверхности, она может быть вогнутой или выпуклой.
По международной шкале ISO 9013 те же признаки оценивают через перпендикулярность стенки, среднюю высоту профиля Rz5 и дополнительно смотрят на наплавление верхней кромки и капли на нижней. Kjellberg в разделе о параметрах качества сообщает, что лазерная резка укладывается в диапазоны 2–4, обычная плазма относится к диапазону 5, а прецизионные плазменные системы с технологией HiFocus дают почти вертикальную стенку в диапазонах 2–4 с типичным отклонением около 2°. О шкале подробнее написано в статье о допусках лазерной резки, о допуске перпендикулярности в справочнике.
Как отклонение в градусах превращается в миллиметры, показывает простая тригонометрия. На плите 12 мм угол 2° даёт смещение 12 × tg 2° ≈ 0,42 мм на каждую сторону реза. У отверстия диаметром 30 мм разница между верхом и низом составит около 0,84 мм. При угле 5° на той же плите смещение вырастает до 1,05 мм на сторону. Для посадки подшипника или шпонки это уже брак, для косынки под сварку нормально.
Скос: резак слишком высоко или слишком низко
Скос появляется, когда дуга уходит с оси реза. Причины перечислены в руководстве Powermax45 XP в виде короткой таблицы.
| Признак | Причина | Что делать |
|---|---|---|
| Положительный угол: сверху снято больше металла, чем снизу | Резак слишком высоко | Опустить резак, а при контроле высоты по напряжению уменьшить напряжение дуги |
| Отрицательный угол: снизу снято больше, чем сверху | Резак слишком низко | Поднять резак или увеличить напряжение дуги |
| Грат сверху на обеих половинах листа | Резак слишком низко, напряжение задано слишком малым | Подстраивать высоту или напряжение шагами до 5 В, пока грат не уменьшится |
| Стороны реза разные: правая ровная, левая с углом | Нормальное свойство вращающейся дуги | Смотреть направление реза (см. ниже) |
Hypertherm советует сначала проверить направление резки. Плазменная дуга в стандартных расходниках вращается по часовой стрелке, поэтому «хорошая» сторона реза всегда справа по ходу резака. Наружный контур детали поэтому режут по часовой стрелке, а внутренние контуры, отверстия и вырезы против. Если программа составлена наоборот, то размерная деталь окажется на «плохой» стороне реза, и скос будет на ней.
Если высота и направление настроены, а угол остался, Hypertherm рекомендует тест: вырезать квадрат на листе, измерить угол каждой стороны, повернуть резак в держателе на 90° и повторить. Когда углы после поворота остались на тех же сторонах, причину ищут вне резака: в механике стола, в неровном или изогнутом листе, в работе подъёмника высоты. Hypertherm отдельно предупреждает, что намагниченный или закалённый металл склонен давать угол.
Грат: два вида и скорость
Грат образуется, когда расплавленный металл не успевает выйти из реза и застывает на нижней кромке. Hypertherm различает три случая, и по виду грата можно судить о скорости.
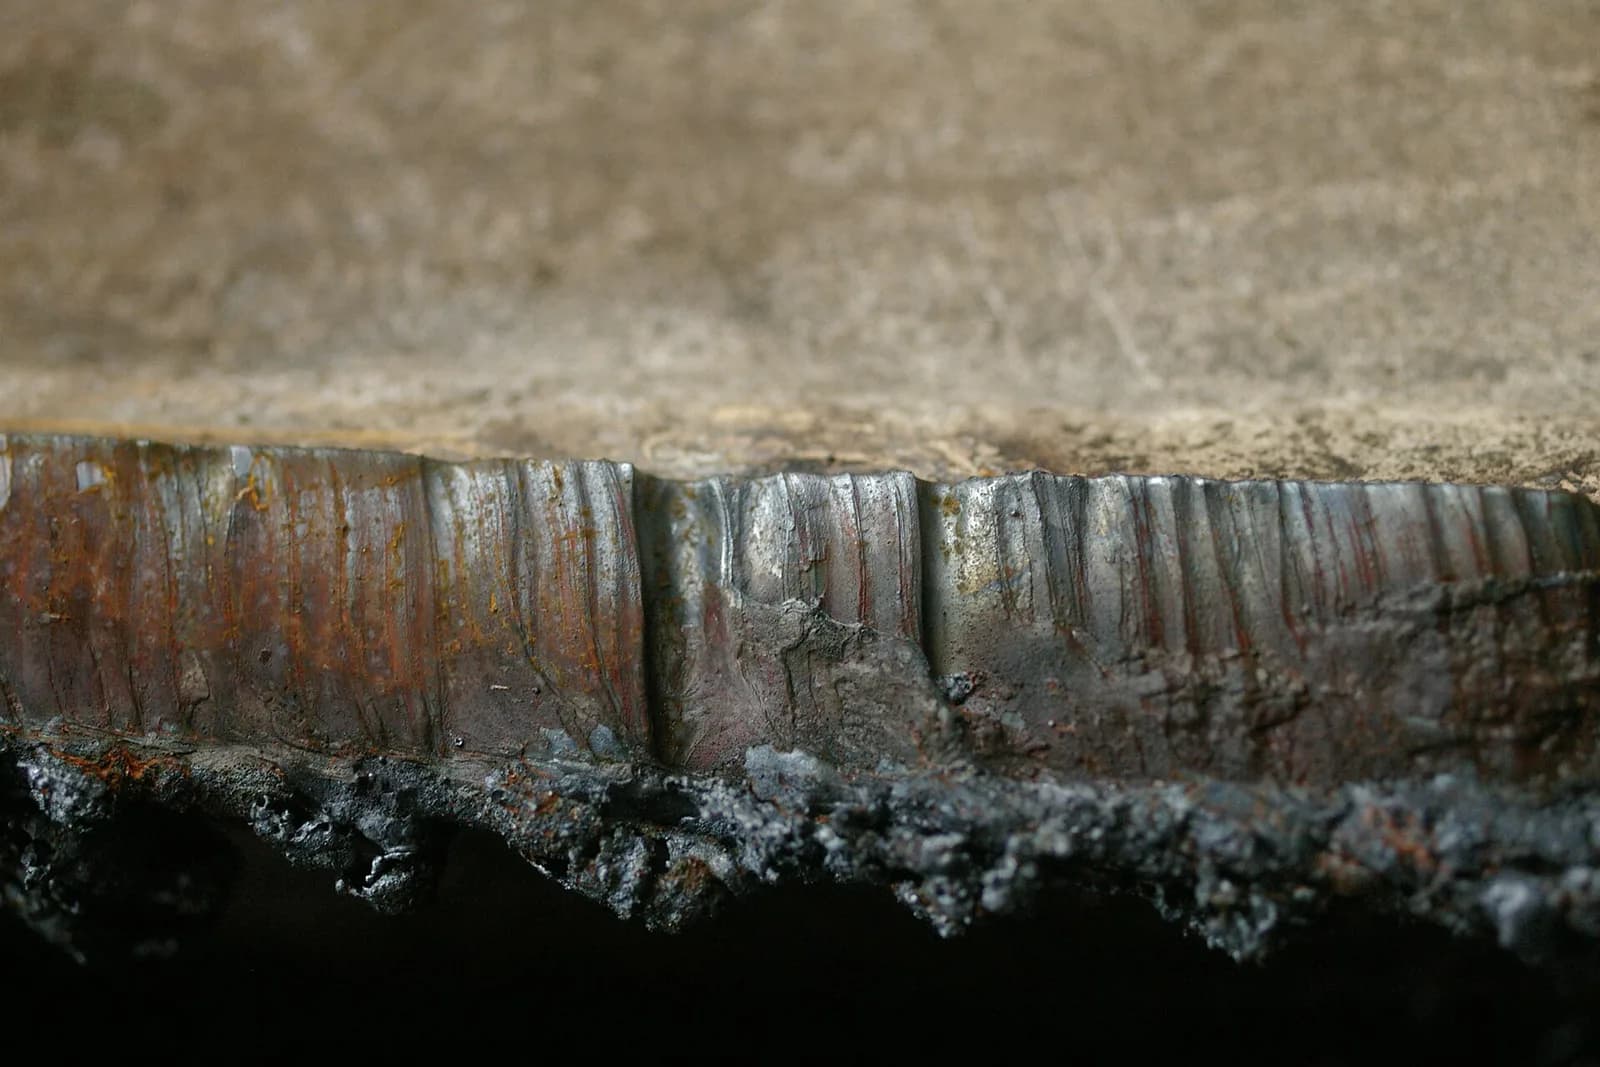
Медленный грат (low-speed dross) выглядит как пузырчатый, бугристый наплыв вдоль нижней кромки. Он появляется, когда скорость слишком мала и дуга «убегает» вперёд, а лечат его повышением скорости.
Быстрый грат (high-speed dross) выглядит как тонкий линейный валик по низу реза, приваренный к металлу и плохо отделяемый. Он образуется при слишком высокой скорости, когда дуга отстаёт. Лечится снижением скорости, иногда ещё и уменьшением расстояния от резака до листа.
Брызги сверху (top spatter) тоже указывают на слишком большую скорость, на детали они чаще всего не мешают.
Hypertherm отмечает, что на количество грата влияют также химия стали и состояние поверхности: по мере нагрева листа на последующих резах грата может становиться больше. С воздухом он никогда не пропадает полностью.
Чтобы понять, куда сдвигать скорость, нужна точка отсчёта. В таблицах режимов Hypertherm для Powermax45 XP на 45 А, воздух, сталь даны две колонки: «лучшее качество» и «производительность». Вторая, по определению в руководстве, составляет 70–80 % от максимальной скорости и даёт больше деталей, но не обязательно лучшее качество кромки.
| Толщина, мм | Высота резака, мм | Лучшее качество, мм/мин | Напряжение, В | Производительность, мм/мин | Напряжение, В | Ширина реза, мм |
|---|---|---|---|---|---|---|
| 3 | 1,5 | 3 960 | 128 | 5 590 | 128 | 1,4 |
| 6 | 1,5 | 1 430 | 130 | 2 110 | 127 | 1,5 |
| 10 | 1,5 | 780 | 136 | 920 | 134 | 1,8 |
| 12 | 1,5 | 540 | 140 | 690 | 138 | 1,9 |
| 16 | с кромки | 310 | 146 | 400 | 141 | 2,1 |
Показательна колонка напряжения: от 128 В на 3 мм до 140 В на 12 мм при одной и той же высоте 1,5 мм, поэтому уставку напряжения берут из таблицы под каждую толщину, а не оставляют одной на все листы. Пробивку начинают с высоты, в 1,5–4 раза превышающей высоту резки (у 45 XP это 3,8 мм, или 250 % от 1,5 мм), а задержка на пробивку растёт с толщиной: 0,2 секунды на 2–3 мм, 0,8 секунды на 10 мм, 1 секунда на 12 мм. У предела по пробивке нужен подвод длиной около толщины листа: для 12 мм это 12 мм.
Цена выбора колонки видна на конкретной детали. Контур пластины 400×300 мм имеет длину реза 2 × (400 + 300) = 1 400 мм. На стали 12 мм при режиме «лучшее качество» это 1 400 / 540 = 2,59 минуты, при режиме «производительность» 1 400 / 690 = 2,03 минуты. Экономия 0,56 минуты на деталь, или 56 минут на 100 деталей, ценой более грубой кромки. Если кромка пойдёт под механическую обработку или зачистку, этот выигрыш оправдан.
Ширина реза и размеры детали
Кроме формы кромки, плазма меняет размер. Ширина реза в таблицах Hypertherm растёт с толщиной: 1,4 мм на 3 мм, 1,9 мм на 12 мм, 3,0 мм на 25 мм. Системы ЧПУ смещают траекторию на половину этого значения. Если компенсацию не ввести, наружные размеры будут меньше заданных, а отверстия больше. Пример: на 12 мм при ширине реза 1,9 мм квадрат со стороной 100 мм получится 98,1 мм, а отверстие, которое вы хотели видеть диаметром 40 мм, выйдет около 41,9 мм. Компенсация в этом случае 0,95 мм на сторону. Таблицы Hypertherm получены на новых расходниках.
Ширину реза для своей толщины, тока и сопла записывают в таблицу параметров процесса в программе раскроя, а если стойка не умеет G41, включают там же опцию коррекции в код управляющей программы. Если отверстия всё равно выходят меньше на 1–2 мм, что бывает из-за скоса стенки в малых отверстиях, задают для них отдельную поправку по диаметрам и подбирают её на пробной плите.
Отверстия и мелкие контуры
Малыми Hypertherm называет отверстия диаметром меньше 1,5 толщины листа: для стали 12 мм это всё, что меньше 18 мм. Для них выполняют несколько правил.
- Скорость. Системы ЧПУ сами снижают подачу на дугах и окружностях (так называемое центростремительное ограничение), а для отверстий меньше 1 дюйма (25 мм) Hypertherm советует задавать ещё и 60 % от паспортной скорости резки этой толщины. Для отверстия диаметром 15 мм в стали 12 мм это 0,6 × 540 = 324 мм/мин.
- Высота. При малом отверстии высота резака должна оставаться постоянной. Регулирование по напряжению в таких местах может ухудшить качество: подъёмник не успевает за контуром, и резак уходит то слишком высоко, то слишком низко, а в конце реза может «нырнуть». Поэтому после пробивки регулятор блокируют на время реза отверстия.
- Подвод и отвод. Дефекты старта и финиша бывают двух видов: ямка, когда дуга снимает лишний металл при пересечении подвода, и бугор, когда подвод и отвод не перекрылись и остался недорезанный выступ. Лучшее отверстие, по описанию Hypertherm, получается с радиусным подводом и очень коротким или отрицательным отводом на сохраняемую деталь. Для самых малых отверстий подвод начинают прямо в центре, чтобы резак успел перейти с высоты пробивки на высоту резки до подхода к окружности.
Эти приёмы улучшают отверстие, но не превращают плазму в лазер: посадочное отверстие по-прежнему получает сверление или развёртывание. Сопоставление способов резки приведено в статье о лазере, плазме и гидроабразиве, а выбор самого аппарата разобран в статье о том, как выбрать плазморез.
Газ, воздух и расходники
Газ. Для углеродистой стали Kjellberg в таблице газов называет кислород (плазмообразующий и закручивающий) либо воздух с азотом и описывает результат как «лазероподобную» прямоугольность и гладкую поверхность без грата. Для нержавейки указана смесь азот/водород, а для тонкой нержавейки 1–6 мм и алюминия 1–8 мм аргон/водород: хорошая прямоугольность и рез без грата. Так пишет производитель о прецизионных системах. Hypertherm для Powermax45 XP допускает газ F5 (95 % азота и 5 % водорода) только на нержавеющей стали, и предупреждает, что скорость падает, газ дороже воздуха, а грат остаётся примерно таким же: при резке нержавейки воздухом или F5 он тёмный и плохо удаляется. Для нержавейки AISI 304 это стоит учесть заранее.
Воздух и сварка. Воздушная плазма насыщает азотом поверхность кромки. Польский автор Górka исследовал плиты из стали S235JR толщиной 14 мм (по составу близка к Ст3), нарезанные воздушной плазмой, и описал в Archives of Civil and Mechanical Engineering (2023) на поверхности реза аморфный слой с содержанием азота около 1,6 % и твёрдостью 750 HV 0,2, а также науглероживание до 0,5 %. Автор отмечает, что такие изменения состава могут давать дефекты при сварке, например пористость. Там же показано, что скорость заметно влияет на геометрию: лучшим для этой плиты был диапазон 600–1 500 мм/мин, при подобранных режимах кромка укладывалась в первый класс по ISO 9013, а на максимальных скоростях ухудшалась до второго, зато зона термического влияния сужалась. Практический вывод: кромку под сварку зачищают абразивом, а если зачистка нежелательна, смотрят в сторону кислородной плазмы (у Kjellberg это основной газ для углеродистой стали) или лазера.
Расходники и пробивка. Hypertherm называет в качестве ориентира 3–5 часов чистого горения дуги на механизированной резке для одного комплекта. Электрод и сопло меняют вместе. Kjellberg добавляет, что срок службы на 30–40 % определяют условия работы: пробивка, программа реза, чистота газа. Он советует начинать и заканчивать рез на листе, потому что один обрыв дуги стоит катоду примерно десяти пробивок, не поджигать резак в воздухе и держать расстояние до листа постоянным, лучше всего с контролем высоты.
Расходники живут дольше, если регулярно чистить воздушный фильтр, сливать воду из ресивера и не касаться соплом листа: именно столкновения и вода в воздухе убивают их раньше срока.
Помехи. ВЧ-поджиг плазмы может сбивать стойку и датчик высоты. Контроллер высоты подключают к выходу делителя напряжения дуги (у источников он часто выведен отдельно, например с делением 1), а не к полному напряжению дуги. Сигнальные кабели берут экранированными с заземлением экрана с одной стороны, а стойку выносят подальше от горелки и силового кабеля.
Порядок настройки
Что проверять, когда кромка плохая
- 01
Направление реза.
Контуры по часовой, отверстия против. Хорошая сторона справа по ходу.
- 02
Режим по таблице.
Ток, газ, расходники и скорость должны соответствовать толщине и материалу в таблице режимов производителя.
- 03
Расходники.
Электрод и сопло осмотрите, износившиеся замените парой.
- 04
Перпендикулярность резака.
Проверьте угольником по фронту и сбоку, лист выровняйте.
- 05
Высота и напряжение.
Подстраивайте шагами не больше 5 В и после каждого шага режьте тестовый квадрат.
- 06
Скорость.
Пузырчатый грат: быстрее. Тонкий приваренный валик и брызги сверху: медленнее. Шаг 5–10 %.
- 07
Воздух.
Проверьте давление, утечки, осушитель и масло: плохой воздух снижает качество и срок службы расходников.
- 08
Вибрация и стол.
Резак жёстко закреплён, фактическая скорость стола совпадает с заданной.
Больше половины жалоб на плазму, которые я вижу, снимаются за два теста. Поворачиваете резак на 90° и смотрите, уехал ли скос, потом меняете пару расходников. Если и после этого кромка плохая, дело в столе или в воздухе, а не в «слабом аппарате».
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Когда настройкой не обойтись
Есть предел, который настройка не двигает. Даже у прецизионных систем Kjellberg типичное отклонение стенки около 2°, у обычной воздушной плазмы оно больше, грат полностью не уходит, а зона термического влияния остаётся. Если деталь идёт в точную сборку, режут с припуском и дорабатывают фрезой или на токарном станке, а при допусках на кромку в десятые доли миллиметра выбирают лазер: на листовых станках с полем 1500×3000 мм, как Wattsan 1530A, головы рассчитаны до 6 кВт. Как проектировать детали под такой раскрой, описано в статьях про детали из листового металла и корпусные детали.
Частые вопросы
Почему после плазменной резки отверстие получается конусным?
Дуга шире у сопла и сужается к низу листа, поэтому рез сверху шире, чем снизу. Конус уменьшают правильной высотой (слишком высокий резак даёт положительный угол), резкой отверстий против часовой стрелки, чтобы хорошая сторона среза оставалась на стенке отверстия, и сниженной скоростью (60 % от паспортной для малых отверстий). На диаметрах меньше 1,5 толщины часто проще сверлить.
Как убрать грат с нижней кромки?
Сначала подберите скорость: малая даёт пузырчатый наплыв, большая тонкий приваренный валик, который плохо отделяется. После настройки остаток снимают механически. С воздушной плазмой грат полностью не уходит, по оценке Hypertherm.
Нужно ли зачищать кромку перед сваркой?
Да. Воздушная плазма насыщает кромку азотом, а сварка по необработанному резу может давать пористость. Зачистка абразивом перед сваркой убирает поверхностный слой.
Какой класс по ISO 9013 даёт плазма?
По сведениям Kjellberg, обычная плазма попадает в диапазон 5, прецизионные системы дают диапазоны 2–4. Для сравнения тот же производитель указывает лазер в диапазонах 2–4. Какой диапазон нужен чертежу, определяет конструктор: для кромки под сварку без разделки достаточно более грубого, а для посадочной поверхности плазма не годится.
Источники
- Powermax45 XP Operator Manual 809240 ↗ — Hypertherm, руководство оператора (раздел «Understand and optimize cut quality», таблица режимов 45 А)
- Improve plasma cut quality with these CNC steel and metal cutting tips ↗ — Hypertherm
- How to troubleshoot cut quality problems: hole quality ↗ — Hypertherm
- How can I cut better plasma holes? ↗ — Hypertherm, FAQ
- Quality Parameters ↗ — Gases и Service life — Kjellberg Finsterwalde
- The effect of air plasma cutting on the quality, structural transformations and changes in the chemical composition of structural steel ↗ — Górka J., Archives of Civil and Mechanical Engineering, Springer, 2023
- ISO 9013. Thermal cutting. Classification of thermal cuts ↗ — ISO
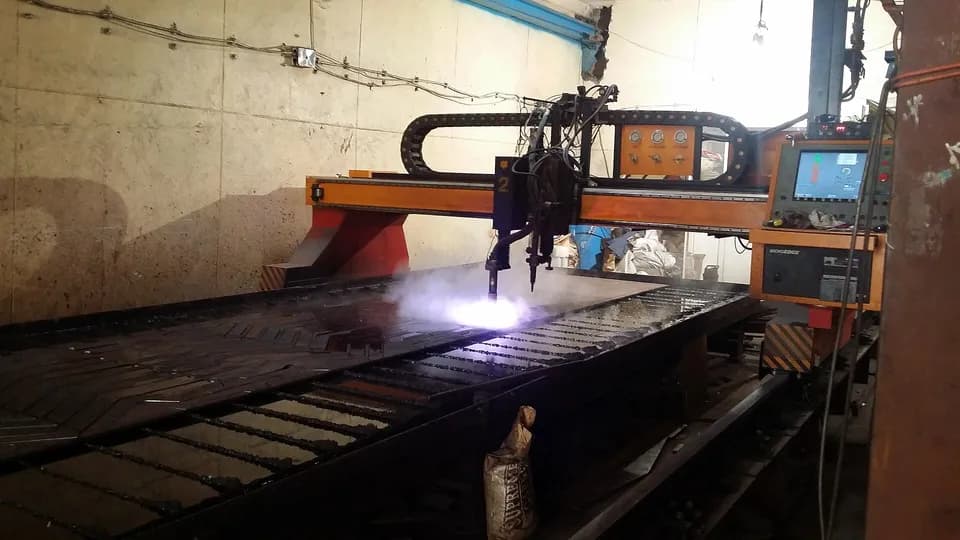
Фото: Rvannatta / Wikimedia Commons, CC BY-SA 3.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Плазменная резка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий