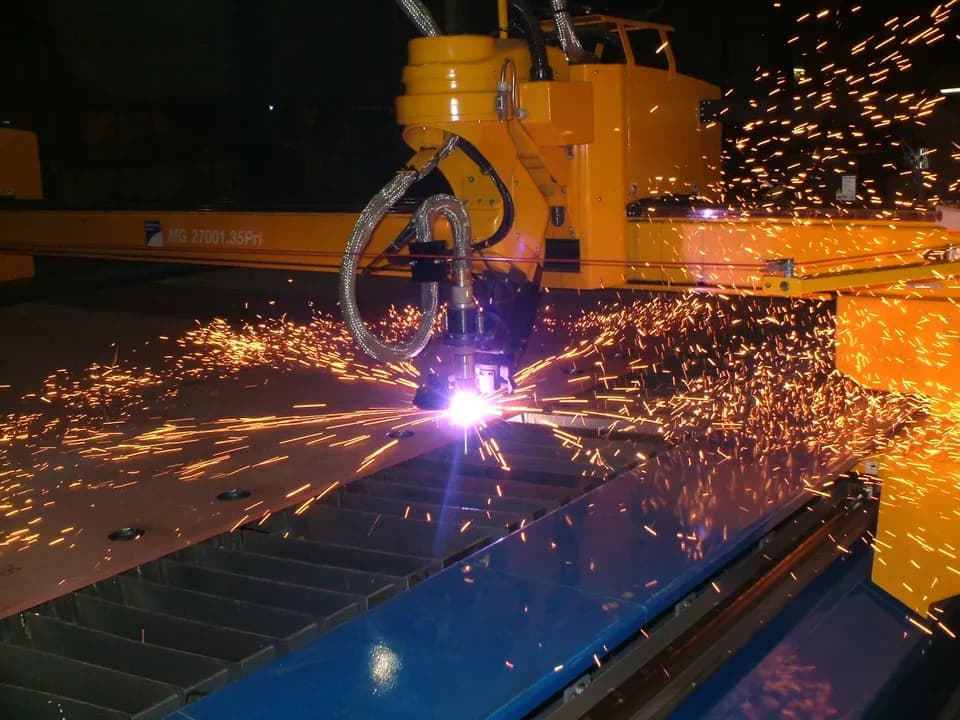
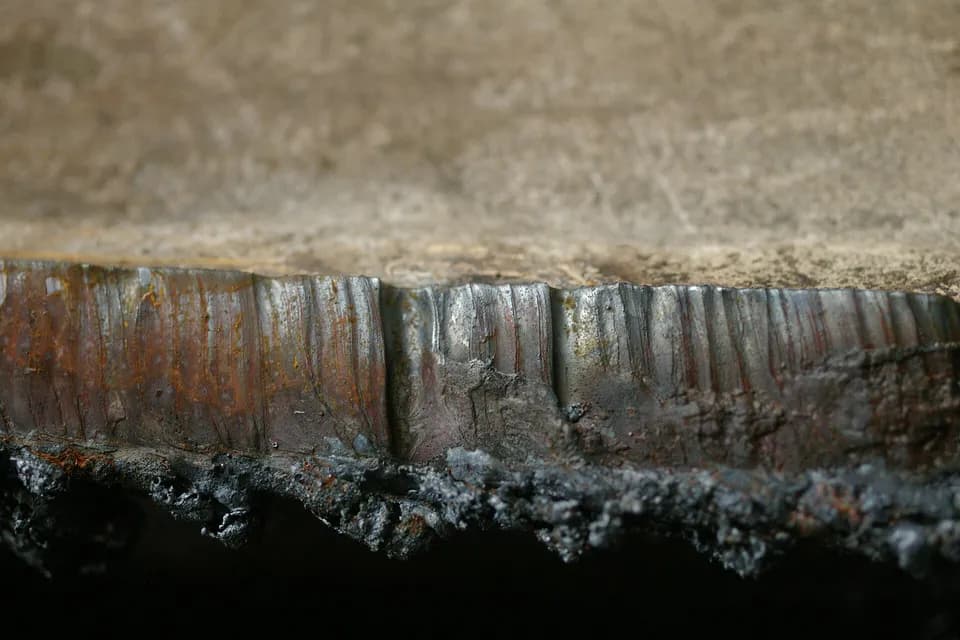
Кратко
Берите плазморез по рекомендованной толщине реза, а не по предельной: у Hypertherm Powermax45 XP это 16 мм против 29 мм. Сравнивайте аппараты по мощности дуги (ток на напряжение) при заявленном ПВ, а затем проверьте, что сеть и компрессор дадут нужные киловатты и 190–260 л/мин сухого воздуха.
- В паспорте две толщины: рекомендованная («чистый» рез) и предельная (разделительный рез). У Powermax45 XP это 16 и 29 мм, у Powermax105 SYNC 32 и 50 мм. Работать надо в пределах первой.
- Предельная толщина достигается на скорости 125 мм/мин. Лист стали 25 мм аппарат на 45 А режет со скоростью 110 мм/мин, а аппарат на 85 А со скоростью 360 мм/мин, то есть в 3,3 раза быстрее.
- Мощность дуги равна току на напряжение: 45 А при 145 В дают 6,5 кВт, 105 А при 160 В дают 16,8 кВт. Амперы без вольт и без ПВ ничего не сравнивают.
- ПВ в паспорте отсчитывается на 10 минут и на температуре 40 °C: 50 % у 45 А значит 5 минут дуги и 5 минут паузы.
- Powermax45 XP нельзя подключать к автомату на 16 А, а на 20 А ток резки придётся снизить до 19 А. Powermax65 SYNC на однофазной сети забирает около 44 А. Воздух нужен сухой, с точкой росы −40 °C, 190–260 л/мин.
Две толщины в паспорте: чистый и предельный рез
Производитель называет несколько толщин для одного аппарата, и каждая отвечает на свой вопрос. Hypertherm в документации к Powermax45 XP приводит три строки: 16 мм при скорости 500 мм/мин, 22 мм при 250 мм/мин и 29 мм при 125 мм/мин. Последняя называется разделительной (severance): аппарат способен разделить лист, но качество кромки при такой скорости производитель не оговаривает, а пробить отверстие в середине листа он может только до 12 мм. Рекомендованная толщина у Hypertherm и есть «чистый рез», то есть то, на что аппарат рассчитан для ежедневной работы.
В сноске к таблице Hypertherm оговаривает важную деталь: эти скорости не максимальные, это минимумы, которые аппарат должен выдержать, чтобы получить звание «16 мм». Miller у Spectrum 875 привязывает номинальную толщину к 15 дюймам в минуту, то есть к 381 мм/мин (15 × 25,4). Значит, у разных производителей «рекомендованный рез» измеряется по разной скорости, и у одного из них планка ниже.
| Powermax45 XP | Powermax65 SYNC | Powermax85 SYNC | Powermax105 SYNC | |
|---|---|---|---|---|
| Ток, А | 10–45 | 20–65 | 25–85 | 30–105 |
| Мощность дуги, кВт | 6,5 | 9,0 | 12,2 | 16,8 |
| Рекомендованный рез (500 мм/мин), мм | 16 | 20 | 25 | 32 |
| Рез на 250 мм/мин, мм | 22 | 25 | 32 | 38 |
| Предельный рез (125 мм/мин), мм | 29 | 32 | 38 | 50 |
| Пробивка, мм | 12 | 16 | 20 | 22 |
| ПВ при максимальном токе, 40 °C | 50 % | 50 % (230–600 В) | 60 % (3 фазы, 230–600 В) | 80 % (3 фазы, 480–600 В) |
| Расход воздуха при резке, л/мин | 189 | 210 | 210 | 260 |
Данные Hypertherm: руководство Powermax45 XP и буклет серии Powermax SYNC. Пробивка у 45 XP указана для ручного резака и для механизированного с контролем высоты. Толщины выше пробивки таблицы режимов Hypertherm переводят в режим «с кромки» (Edge Start): резать начинают с края листа или с заранее просверлённого отверстия.
Практический вывод: рекомендованную толщину сопоставляйте с самой частой толщиной в ваших заказах, а предельную считайте запасом на редкие случаи. Станок «до 40 мм» из объявления почти всегда означает предельный рез, а рабочей для него будет толщина вдвое меньше.
Почему ампер мало, и что такое мощность дуги
Резку определяет мощность, которая уходит в дугу, а не только ток. Hypertherm в руководстве советует считать её умножением максимального тока на номинальное напряжение: 45 А × 145 В = 6 525 Вт. По этой формуле получаются цифры из таблицы выше: 65 А × 139 В = 9,0 кВт, 85 А × 143 В = 12,2 кВт, 105 А × 160 В = 16,8 кВт.
Хорошо видно, зачем это нужно, на условном примере. Аппарат А заявлен на 60 А, но нагрузочное напряжение у него 90 В: это 5,4 кВт. Аппарат Б на 45 А при 145 В даёт 6,5 кВт, то есть мощнее на 20 %, хотя по амперам выглядит слабее на четверть. Hypertherm в разъяснении о ПВ советует сравнивать не амперы, а реальную выходную мощность, то есть ток на напряжение нагрузки при заданном ПВ. Из реальных паспортов подходит Miller Spectrum 875: 50 А при 140 В с ПВ 60 % (это 7,0 кВт) и 40 А с ПВ 100 %.
ПВ: что он обещает и как его измерили
Продолжительность включения показывает долю 10-минутного цикла, в которую дуга может гореть без перегрева. По документации Hypertherm у Powermax45 XP это 50 % при 45 А, 60 % при 41 А и 100 % при 32 А. Если аппарат перегрелся, дуга гаснет, загорается индикатор температуры, а вентилятор продолжает работать, пока блок не остынет.
Сравнивать значения ПВ у разных производителей можно только с оговоркой, потому что единого стандарта на методику нет. У Hypertherm рейтинг получен на полной мощности при резке максимальной рекомендованной толщины при 40 °C (104 °F), а входное напряжение тоже влияет: на однофазной сети 240 В у Powermax85 SYNC ПВ 50 %, на трёхфазной 230–600 В уже 60 %. Компания предупреждает, что другие производители могут занижать температуру окружающей среды или напряжение нагрузки, чтобы цифра выглядела лучше.
Для ручной резки заготовок ПВ 40–50 % вполне хватает: дуга горит, пока вы ведёте резак, а потом вы двигаетесь к следующему месту. Для стола с ЧПУ нагрузка выше, потому что машина режет серию деталей подряд. Там ПВ 100 % на рабочем токе (у 85 SYNC это 66 А, у 105 SYNC 94 А на 480 В) снимает вопрос перегрева, но ток ниже максимального, и скорость на толстом листе падает.
Что проверить в розетке и на компрессоре
Аппарат обещает свою толщину, только если ему хватает сети и воздуха. Здесь покупатели чаще всего ошибаются.
Питание. Дуга 6,5 кВт у Powermax45 XP забирает из однофазной сети 200–240 В от 32 до 39 А, а рекомендованный автомат стоит на 50 А. Производитель запрещает подключать аппарат к автомату на 15 или 16 А. На автомате 20 А при 230 В ток резки нужно снижать до 19 А, и мощность дуги падает до 2,8 кВт, то есть меньше половины паспортной. Powermax65 SYNC на 240 В однофазной сети тянет 44 А, а на трёхфазной 480 В всего 13 А: трёхфазное питание заметно щадит проводку. Считайте по строке «входной ток при рабочем режиме» из паспорта, а не по максимальному току на выходе.
Воздух. Для Powermax45 XP рекомендовано 189 л/мин при 5,9 бар, минимум 165 л/мин. Воздух должен быть чистым и сухим: точка росы не выше −40 °C, масло не больше 0,1 мг/м³, частицы не крупнее 0,1 мкм (класс 1.2.2 по ISO 8573-1). Hypertherm предупреждает, что грязный воздух снижает скорость резки, толщину реза и срок службы расходников. Для 65 и 85 SYNC производитель называет 210 л/мин, для 105 SYNC 260 л/мин.
Компрессор подбирают с запасом по производительности. Допущение для расчёта: запас 30 %, это ориентир, а не требование производителя. Для аппарата на 65 А: 210 × 1,3 = 273 л/мин, для 105 А: 260 × 1,3 ≈ 338 л/мин. Если компрессор не добирает до расхода, ресивер выручает на коротких резах, а на длинном давление проседает, и скорость с качеством кромки падают. Осушитель в тракте нужен всегда: Hypertherm называет влагу и масло в воздухе причиной сокращения срока службы расходников.
Ручной аппарат или станок с ЧПУ
Мощность и ПВ идут в зачёт в обоих случаях, но для стола нужно ещё три вещи. Сам источник при этом берут с пилотной дугой и контактным или пневмоконтактным поджигом: ВЧ-пробой хуже для электроники станка. Во-первых, разъём машинного интерфейса (CPC) с делителем напряжения: Hypertherm требует его для запуска резака от ЧПУ и для передачи сигналов переноса дуги и напряжения. Во-вторых, механизированный резак и подъёмник с контролем высоты по напряжению дуги. В-третьих, пробивка и расходники: для 45 XP производитель называет ресурс около 3–5 часов чистого горения дуги на механизированной резке.
Многие аппараты линейки Powermax рассчитаны и на ручную, и на механизированную резку: меняется резак и добавляется интерфейс. О качестве кромки и настройке высоты читайте в отдельной статье про скос и грат при плазменной резке.
Есть и более высокий класс. Kjellberg для установок HiFocus заявляет диапазон толщин 0,5–70 мм у HiFocus 280i neo и качество реза в диапазонах 2–4 по ISO 9013 при том, что у обычной плазмы он по классификации производителя соответствует диапазону 5. Для листовых деталей с точной кромкой это уже другой уровень цены и другая задача. Сопоставление плазмы с лазером и гидроабразивом сделано в статье про выбор способа резки металла.
У стола продавец нужен и после покупки: подъёмник резака, интерфейс и привод портала настраивают на месте. Узнайте заранее, кто это делает, сколько действует гарантия и откуда приходят расходники и запчасти резака.
Пример: 20 плит по 25 мм
Рассмотрим работу, где предельная толщина вводит в заблуждение. Нужно вырезать 20 плит из стали Ст3 толщиной 25 мм. Допущения: общая длина реза 1,5 м на плиту, то есть 30 м на заказ; рез идёт с кромки, без пробивки; режим «лучшее качество» из таблиц режимов Hypertherm для воздуха. Время рассчитано как длина реза, делённая на скорость. Массу одной плиты размером 300×500 мм в 25 мм можно проверить в справочнике по весу листа или в калькуляторе веса металла.
| Аппарат | Скорость на 25 мм, мм/мин | Ширина реза, мм | Время дуги на 30 м | ПВ при максимальном токе | Минимум по часам при непрерывной работе |
|---|---|---|---|---|---|
| 45 XP, 45 А | 110 | 3,0 | 273 мин (4,5 ч) | 50 % | 9,1 ч |
| 65 SYNC, 65 А | 200 | 2,8 | 150 мин (2,5 ч) | 50 % | 5,0 ч |
| 85 SYNC, 85 А | 360 | 3,0 | 83 мин (1,4 ч) | 60 % | 2,3 ч |
| 105 SYNC, 105 А | 530 | 2,9 | 57 мин | 80 % | 1,2 ч |
Считаем так: 30 000 мм / 110 мм/мин = 273 мин, при ПВ 50 % дуга может гореть не больше половины времени, поэтому 273 / 0,5 = 545 мин, то есть 9,1 часа. Для 85 SYNC: 30 000 / 360 = 83 мин, при ПВ 60 % получаем 83 / 0,6 = 139 мин, то есть 2,3 часа. Эти значения нижняя граница: на практике время добавят позиционирование, смена листа и остановки.
Разница в 3,3 раза по времени между 45 XP и 85 SYNC (360 / 110 = 3,3) появляется там, где обе машины формально «режут 25 мм». У 45 XP эта толщина в предельной зоне (она превышает рекомендованные 16 мм), а у 85 SYNC она как раз соответствует рекомендованной. Кроме времени, на 45 XP уйдёт полный комплект расходников: 4,5 часа дуги при ресурсе 3–5 часов.
Стоимость метра реза и расходники
На толстом листе расходники и электричество составляют заметную долю цены метра. Формула для расчёта простая: цена комплекта делится на метры реза, которые он даёт. Допустим, комплект стоит 4 000 ₽ (допущение для примера, подставьте свою цену), служит 4 часа дуги на листе 12 мм со скоростью 540 мм/мин. За ресурс получается 4 × 60 × 0,54 = 130 м реза, и расходники обходятся в 4 000 / 130 ≈ 31 ₽ на метр. На 25 мм при скорости 110 мм/мин за те же 4 часа аппарат прорежет всего 26 м, и тот же комплект даст около 150 ₽ на метр. Принцип: чем толще материал относительно рекомендованного рабочего диапазона, тем дороже каждый метр. Как складывается цена детали целиком, разобрано в статье про стоимость детали на ЧПУ, а ставку оборудования можно оценить по материалу про нормо-час станка.
Когда мне присылают «плазморез до 40 мм», я первым делом спрашиваю, на какой скорости и с какой кромкой. Обычно выясняется, что это предельный рез, а рабочая толщина вдвое меньше. Цену надо делить на метры реза в нормальном режиме, тогда разница между аппаратами видна сразу.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Какую толщину режет плазморез на 45 А?
По документации Hypertherm, Powermax45 XP режет сталь 16 мм на скорости 500 мм/мин, а предельная толщина разделения составляет 29 мм на 125 мм/мин. Пробивка в середине листа возможна до 12 мм. Если вам нужна работа каждый день, ориентируйтесь на 16 мм.
Можно ли резать плазмой от обычной розетки 220 В?
Аппараты на 40–45 А от розетки на 16 А не работают: Hypertherm запрещает подключать Powermax45 XP к автомату на 15 или 16 А. На 20 А можно снизить ток резки до 19 А, но дуга получится 2,8 кВт. Для полной мощности нужна линия на 40–50 А или трёхфазное питание.
Что означает ПВ 60 % у плазмореза?
В любом 10-минутном цикле дуга может гореть 6 минут, затем аппарату нужно остыть. Цифра относится к максимальному току и температуре 40 °C. На меньшем токе ПВ выше: у Powermax45 XP 50 % на 45 А и 100 % на 32 А.
Источники
- Powermax SYNC series: Powermax65/85/105 SYNC ↗ — Hypertherm, брошюра
- Powermax45 XP Operator Manual 809240 ↗ — Hypertherm, руководство оператора
- Powermax45/65/85/105 SYNC Cut Charts Guide 810500MU ↗ — Hypertherm, таблицы режимов
- How Hypertherm determines duty cycle for its plasma machines ↗ — Hypertherm, FAQ
- Spectrum 875 ↗ — Miller Electric
- Quality Parameters ↗ — и Costs per Cutting Metre — Kjellberg Finsterwalde
- HiFocus 280i neo ↗ — Kjellberg Finsterwalde
Фото: Diego Baron Carral / Wikimedia Commons, CC0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Плазменная резка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий