Кратко
THC держит высоту резака по напряжению дуги: чем выше сопло над листом, тем выше напряжение, и привод Z подгоняет высоту под заданное значение из таблицы резки производителя. Сигнал снимают с делителя источника, у Powermax он 50:1. На отверстиях, углах и в конце реза регулировку блокируют, а на пробивке дают паузу, иначе резак ныряет.
- Напряжение дуги растёт вместе с расстоянием от сопла до листа. THC сравнивает измеренное напряжение с заданным и двигает резак по Z, пока они не совпадут.
- Заданное напряжение зависит от тока, сопла и толщины. Его берут из таблицы резки производителя источника и уточняют на пробной детали шагами до 5 В.
- Сигнал снимают с делителя в источнике, а не с силовых цепей резака. У Hypertherm Powermax заводской делитель 50:1, и он не изолирован, поэтому между ним и контроллером нужна гальваническая развязка.
- Нырок в отверстие, на угол и в конце реза лечат не настройкой чувствительности, а блокировкой THC: по скорости, по проценту от заданной или командой из программы.
- Помехи от ВЧ-поджига выглядят как случайные сбросы, зависания и дёргание осей. Лечат разводкой земли, экраном на кабеле резака и развязкой сигнальных линий, а не заменой компьютера.
Что делает THC и почему резак «плывёт»
Дуга плазмы ведёт себя как резистор: чем длиннее промежуток между соплом и металлом, тем выше напряжение на ней. Лист на плазменном столе почти никогда не плоский, он коробится от нагрева, и расстояние в 1,5 мм, выставленное по краю, к середине листа превращается в 3 мм или в нуль. Контроль высоты по напряжению дуги (THC, torch height control) решает это замкнутым контуром: контроллер измеряет напряжение, сравнивает с заданным и командует приводом Z вверх или вниз.
Чувствительность у такого контура высокая. По руководству CandCNC к THC для Mach3, изменение напряжения на 1 В соответствует примерно 0,4 мм (0,015 дюйма) зазора. Поэтому THC должен видеть малое изменение на фоне большого напряжения в сто с лишним вольт, и поэтому же любой скачок напряжения, не связанный с высотой, он воспринимает как команду. Скачок даёт замедление на дуге, пустота под резаком, прорезанное отверстие, конец реза, когда падает обрезок. В этих местах резак и ныряет вниз за «ушедшей» дугой.
Какое напряжение задавать
Заданное напряжение не придумывают. Оно связано с током, соплом и толщиной и приводится в таблицах резки производителя источника. Ниже строки из таблицы Hypertherm для Powermax45 XP: ток 45 А, воздух, сопло с экраном, мягкая сталь, режим «лучшее качество».
| Толщина стали, мм | Скорость, мм/мин | Напряжение дуги, В | Ширина реза, мм |
|---|---|---|---|
| 10 | 780 | 136 | 1,8 |
| 12 | 540 | 140 | 1,9 |
| 16 | 310 | 146 | 2,1 |
| 20 | 170 | 152 | 2,3 |
| 25 | 110 | 157 | 3,0 |
Видно, что в этой таблице напряжение лежит в пределах примерно 125–157 В, а с ростом толщины растёт: при том же токе резак на толстом листе держат выше. Для других токов, сопел и газов значения другие, поэтому берите таблицу для своего источника и своих расходников. Точное число всегда берут из таблицы своей модели.
- Подстройку по кромке делают шагами не больше 5 В. Положительный скос (верх срезан больше) говорит о слишком высоком резаке, и напряжение уменьшают. Отрицательный скос говорит о слишком низком, и напряжение увеличивают. Подробнее о скосе и грате написано в статье о качестве кромки при плазменной резке.
Откуда берут сигнал напряжения дуги
Напряжение на дуге достигает сотен вольт, и к контроллеру его подают только через делитель. Самый безопасный путь проходит через порт машинного интерфейса источника (CPC), если в нём есть встроенный делитель.
Делитель резистивный и не изолирован: чтобы не получить контуры заземления и помехи, между ним и контроллером ставят гальваническую развязку. По руководству Powermax45 XP, делитель в порту выдаёт напряжение дуги, уменьшенное в 20, 21,1, 30, 40 или 50 раз, а с завода выставлено 50. Пример расчёта: при дуге 140 В на выходе будет 140 : 50 = 2,8 В, а на толщине 25 мм при 157 В около 3,1 В. Максимум на выходе делителя при холостом ходе ограничен 16 В. Переключение делается DIP-переключателями на плате делителя, и входной диапазон THC должен соответствовать выбранному делению.
Если у плазмы нет порта с делителем (так бывает у дешёвых аппаратов с ВЧ-поджигом), напряжение снимают самодельным делителем. Подключение к силовым цепям резака означает работу под опасным напряжением, и её доверяют квалифицированному электрику или сервису.
Пробивка: пауза до включения THC
Сразу после поджига резак стоит на высоте пробивки и выжигает отверстие. Если THC включился в этот момент, он видит завышенное напряжение (резак высоко) и тянет Z вниз, прямо в расплав. Поэтому у всех систем есть две задержки.
- Задержка пробивки. Резак стоит на месте столько, чтобы дуга прошла лист. Hypertherm предупреждает, что слишком долгая пауза расширяет отверстие, дуга начинает блуждать или гаснет, а при износе расходников паузу, наоборот, приходится увеличивать. Значения для каждой толщины лежат в таблицах резки.
- Задержка включения THC после выхода на высоту резки. По руководству CandCNC, она по умолчанию около 1 секунды: резак успевает опуститься с высоты пробивки и выйти на устойчивое напряжение. Если она слишком короткая, THC реагирует на переходный процесс и ведёт резак вниз или вверх.
Нырок на отверстиях, углах и в конце реза
Здесь у THC два защитных механизма, и они не заменяют друг друга.
Антинырок по скачку напряжения. Контроллер замечает быстрый рост напряжения (дуга пересекла пустоту) и на время запрещает движение вниз. У CandCNC он называется Tip Saver, порог задаётся в процентах от заданного напряжения. В конце реза он срабатывает всегда, это нормально.
Блокировка по скорости. На малых отверстиях и острых углах резак замедляется, и напряжение дуги меняется из-за скорости, а не из-за высоты. Поэтому THC блокируют, когда фактическая скорость падает ниже порога, заданного в процентах от запрограммированной. Практики называют порог 80–90 процентов, но это ориентир для подбора, а не значение из руководства: в каждой системе шкала и логика своя. Его подбирают на пробной плите: ставят 90 % и смотрят, ныряет ли резак на углах, затем опускают порог или, наоборот, поднимают, если THC блокируется на прямых и плохо держит высоту.
Для малых отверстий действует отдельное правило, о котором уже сказано в статье про качество кромки: диаметр меньше 1,5 толщины режут на сниженной скорости, а регулировку блокируют на время реза.
Третий путь работает из программы. Раскройщик и постпроцессор выводят в код команду отключения THC перед углом, перед малым отверстием и за 8–13 мм до конца реза, а включают после. В руководстве CandCNC для этого рекомендуют правила реза в SheetCam с отключением «перед концом реза» примерно за 0,3–0,5 дюйма. Если стойка не понимает команду, блокировка не сработает, поэтому первым делом проверяют, что нужный код попал в программу и что контроллер его обрабатывает.
Симптом, причина, проверка
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Резак нырнул в вырезанное отверстие | THC не заблокирован на дуге или отверстии | Команда отключения в УП, порог блокировки по скорости, замедление на дугах |
| Нырок на остром углу | Скорость падает, напряжение растёт | Порог по скорости 80–90 % от заданной, отключение THC перед углом в программе |
| Резак ушёл вниз в конце реза | Падающий обрезок, скачок напряжения | Антинырок включён, отключение THC за 8–13 мм до конца |
| Резак тянет вниз сразу после пробивки | Слишком долгая пауза пробивки или короткая задержка THC | Паузу по таблице, задержку включения THC около 1 с |
| Резак колеблется вверх-вниз | Слишком высокая чувствительность контура | Чувствительность и скорость отработки THC, жёсткость привода Z |
| Резак медленно уходит вверх | Заданное напряжение завышено или износ сопла | Напряжение по таблице, расходники, воздух |
| Горелка подъезжает к пробивке, поднимается и встаёт | Датчик касания всё время активен, замыкание на сопле | Расходники, сигнал при снятом проводе, чистота сопла |
| Дуга не зажигается, сразу стоп | Не тот режим пуска, нет контакта пуска или ВЧ глушит порт | Режим 2T, сухой контакт на пуск, расстояние от поджига до компьютера |
| Случайные сбросы, зависания, оси уезжают при поджиге | Помехи ВЧ-поджига | Заземление, экран кабеля резака, оптическая развязка |
| Напряжение «прыгает» без причины | Плохая масса, ржавые ламели | Контакт кабеля массы, чистота места зажима, ламели под листом |
Помехи: как отличить и как лечить
Операторы, которые подключали китайские аппараты с ВЧ-поджигом, описывают один и тот же сценарий. Механика работает идеально, а как только включается поджиг, на экране Mach3 мигает сброс или аварийный стоп, оси уезжают, вылетают драйверы или плата USB-LPT. В одной из тем проверка показала, что если вынести резак метров на пять от стойки, всё работает, а при поднесении ближе метра начинаются сбои. Это однозначный признак помехи, а не сломанной электроники.
Что сработало у практиков:
- Экран на силовой кабель резака. Кабель резака действует как антенна. Его кладут в металлорукав с медной оплёткой или канатиком, а слаботочные линии ведут витой парой в экране.
- Земля. Экран слаботочного кабеля заземляют с одного конца, стол и источник соединяют коротким проводом большого сечения. Руководство CandCNC советует отдельный местный контур заземления плазмы и не питать плазму и стойку от одного подщитка.
- Оптическая развязка. Сигнальные линии контроллера (пуск, дуга готова, концевики и аварийный стоп) идут через опторазвязку, а входам аварийного стопа ставят подтягивающие резисторы. Без них плавающий вход ловит наводку.
- Расстояние. Стойку с компьютером убирают подальше от горелки, а питают через разделительный трансформатор.
- Делитель THC. Если помехи дают ложные показания, в руководстве CandCNC при длине кабеля до 48 дюймов (около 1,2 м) советуют оставить 50, а к 20 переходить только при наводках на кабеле.
В одном помещении помогает вынос компьютера, в другом нет: помеха заходит по разным цепям, поэтому сначала выясняют, по какой.
Поломки, которые маскируются под THC
Когда регулировка живёт своей жизнью, прежде чем править параметры, проверяют железо.
- Плавающий контакт массы. Зажим кабеля массы на краске, окалине или ржавчине даёт скачущее напряжение. Зачищают место контакта и проверяют кабель на износ.
- Масса на столе. Лист лежит на ламелях, и ток возвращается через них. Если ламели покрыты ржавчиной и шлаком, контакт ненадёжный, и THC видит помехи, а не высоту.
- Расходники. Изношенное или забитое шлаком сопло даёт неверное напряжение, а замыкание на сопле ложно активирует датчик касания. В теме про резак, который подъезжал к пробивке и вставал, помогла замена расходников: при снятом проводе от горелки датчик отпускал.
- Воздух. Вода и масло в воздухе меняют напряжение дуги; что проверить на компрессоре, описано в статье о выборе плазмореза.
Частые вопросы
Какое напряжение дуги выставлять на THC?
Значение берут из таблицы резки производителя источника для своего тока, сопла и толщины. Для воздушной плазмы 45 А в таблицах Hypertherm это 125–157 В в зависимости от толщины 2–25 мм. Затем напряжение корректируют по скосу кромки шагами до 5 В.
Нужно ли подключать THC прямо к резаку?
Нет. Сигнал снимают с делителя, который есть в порту машинного интерфейса источника (у Powermax заводской делитель 50:1). Прямое подключение к силовым цепям резака опасно и допустимо только по схеме производителя, силами электрика или сервиса.
Почему резак ныряет на углах и в отверстиях?
Скорость падает, напряжение дуги меняется, и THC ошибочно считает, что резак поднялся. На малых контурах THC блокируют по скорости (порог подбирают, ориентир практиков 80–90 % от заданной) или отключают командой из программы.
Что делать, если поджиг глушит станок?
Проверить заземление, заключить кабель резака в экран, поставить оптическую развязку на сигнальные линии и вынести стойку подальше. Для проверки отключите выход пуска плазмы и включите резак кнопкой на горелке: если сбои остались, помеха идёт по другим цепям.
Источники
- Powermax45 XP Operator Manual 809240 ↗ — Hypertherm, интерфейс CPC, делитель напряжения дуги, таблицы резки, задержка и высота пробивки
- DTHC IV Setup and Configuration, Rev 3.1 ↗ — CandCNC, THC для Mach3, Tip Saver, делитель 50, заземление
- Mach3 Mill Manual 1.84 ↗ — Artsoft, входы THCOn, THCUp, THCDown, режим Plasma Mode
- Помехи плазмы с ВЧ-поджигом на станке ЧПУ ↗ — обсуждение практиков
- Не зажигается плазменная дуга на ЧПУ ↗ — обсуждение практиков
- Самодельный THC для плазмы и Mach3 ↗ — обсуждение практиков
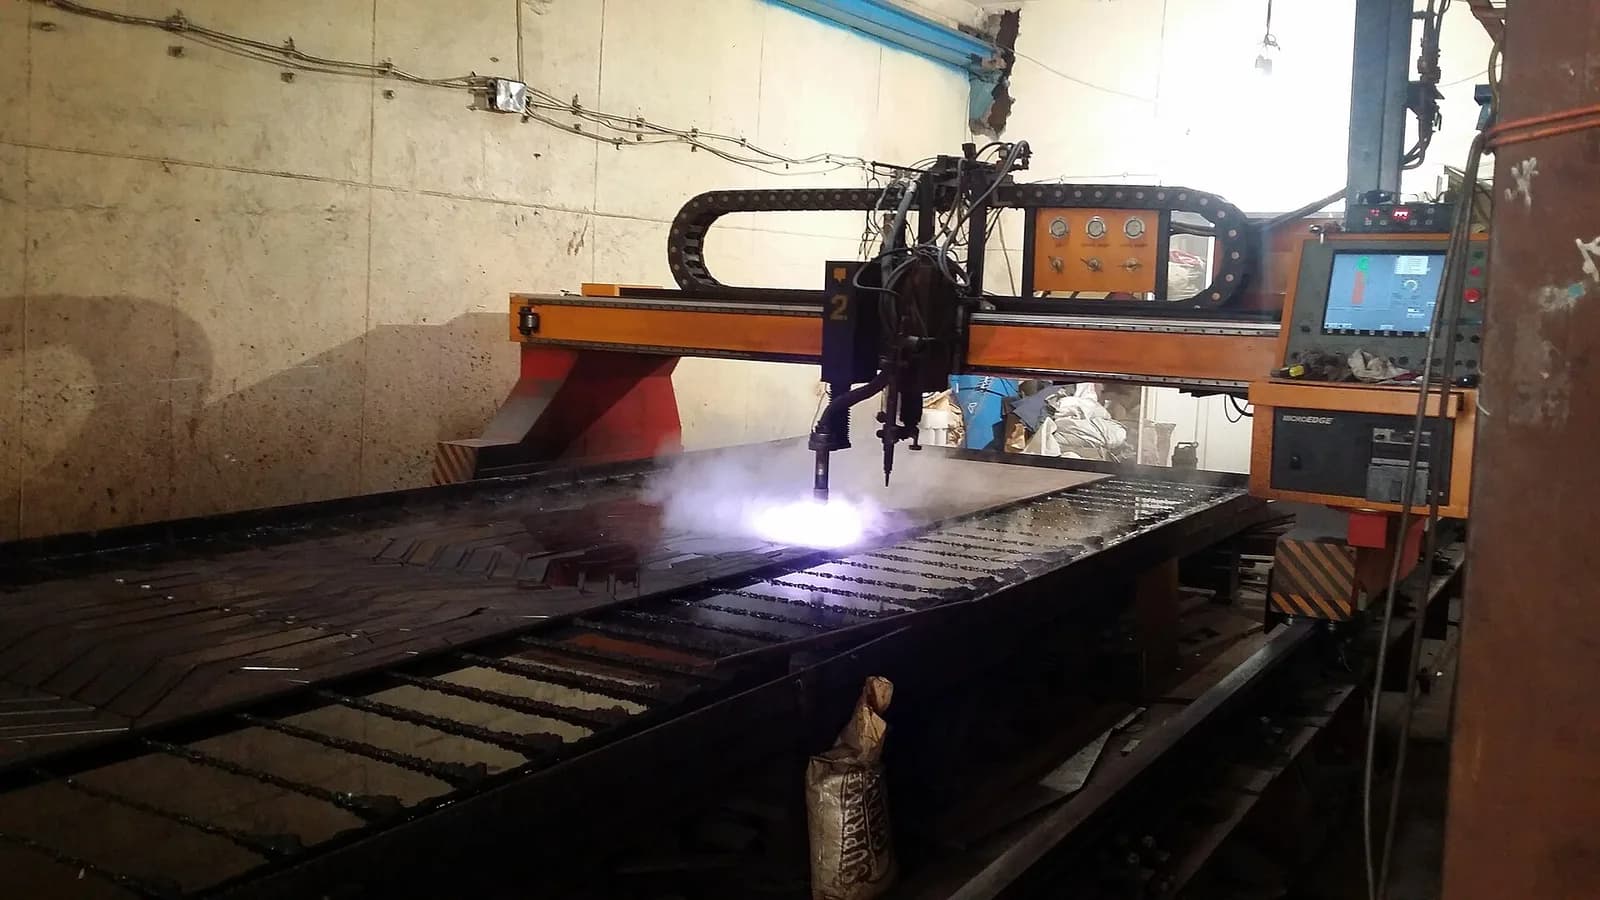
Фото: Mohammadreza Naghavi / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Плазменная резка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий