Кратко
Трещину в чугуне заваривают так: находят и засверливают концы сверлом 3–5 мм, разделывают V-канавку 60–90° на 2/3–3/4 толщины, выжигают масло, затем варят холодным способом никелевым электродом Ø3,2 мм короткими швами по 20–30 мм на минимальном токе, проковывают каждый шов сразу после гашения дуги и ждут, пока деталь остынет до температуры, которую терпит рука. Крупные и толстые отливки варят с общим подогревом и медленным остыванием. Ответственные детали, блок цилиндров и ГБЦ, чаще заменяют.
- Чугун трескается при сварке из-за низкой пластичности и закалки: в шве и зоне термического влияния углерод выделяется в виде твёрдого цементита, металл не гнётся и рвётся от усадки.
- Холодный способ: засверловка концов Ø3–5 мм, V-разделка 60–90° на 2/3–3/4 толщины, никелевый электрод Ø3,2 мм на токе 80–100 А, шов 20–30 мм, проковка сразу, остывание до 60 °C между швами.
- Для плиты печи длиной 120 мм при толщине 12 мм выходит 6 швов по 22–25 мм и 3–4 электрода Ø3,2 мм.
- Горячая сварка с подогревом 500–700 °C нужна для крупных и сложных отливок, где холодный шов не удержит усадку.
- Блок цилиндров, ГБЦ и нагруженные кронштейны чинят только после оценки: сквозная трещина по рубашке охлаждения чаще означает замену.
Оборудование
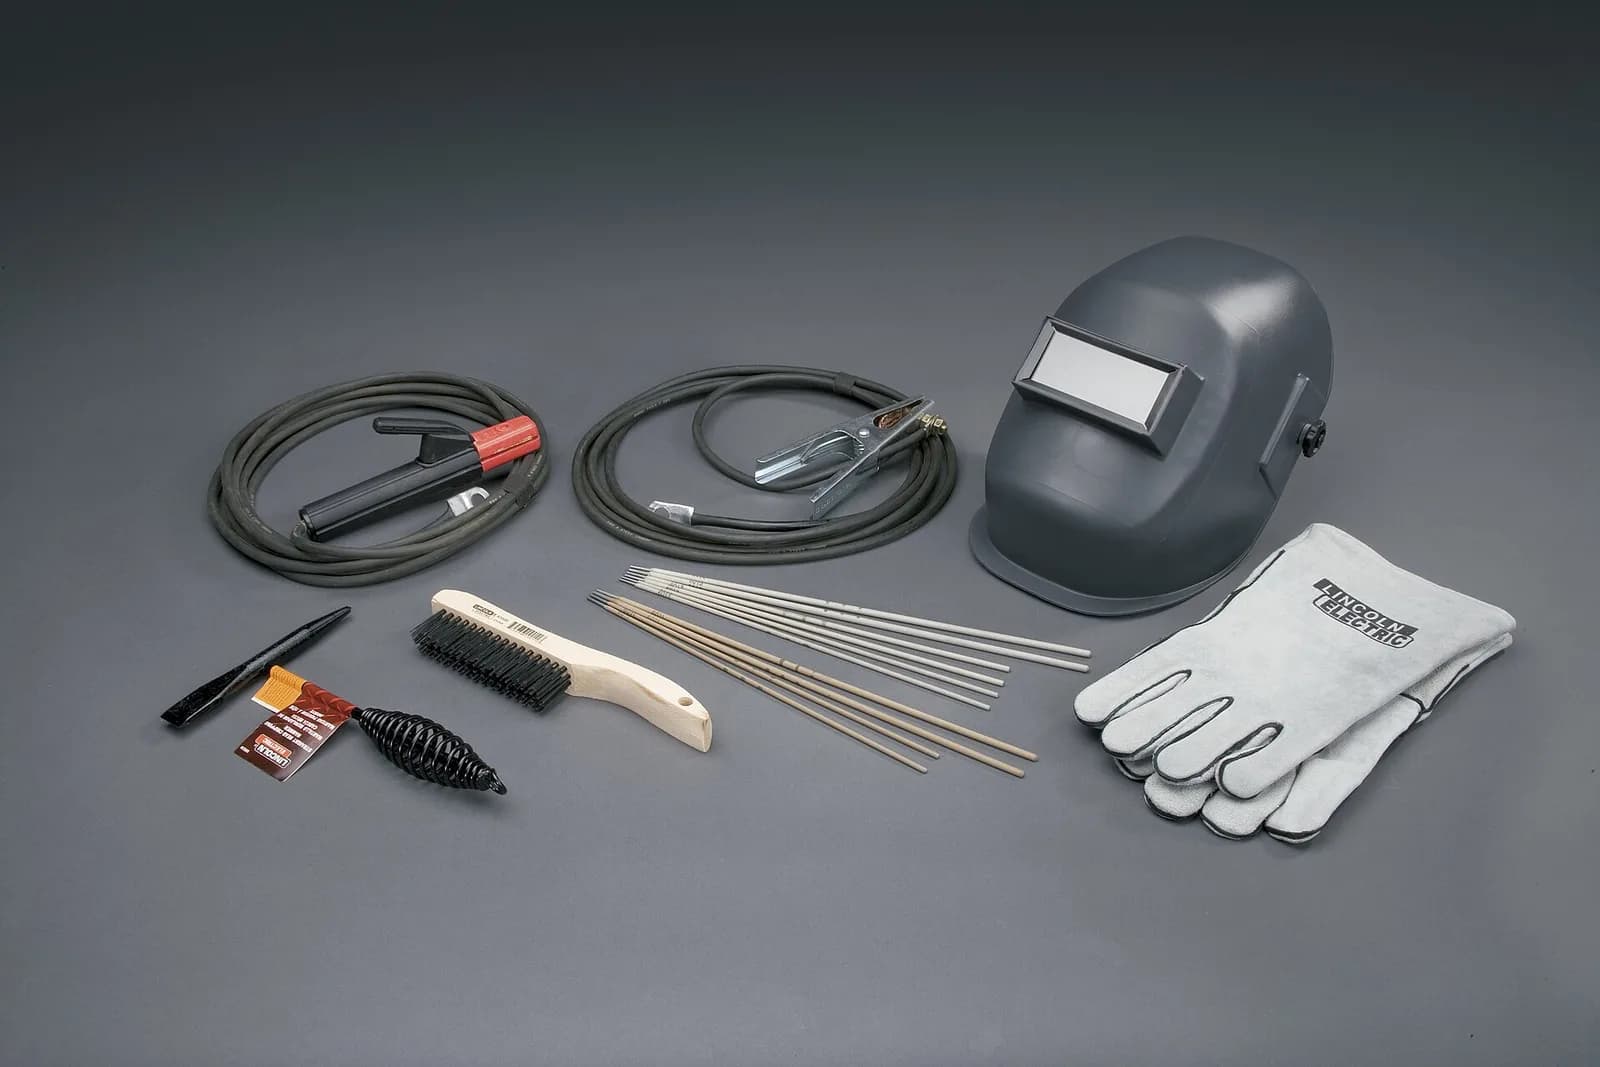
- сверло Ø3–5 мм
- болгарка с тонким кругом или бор
- молоток с закруглённым бойком
- инвертор для ММА-сварки с регулировкой тока от 60 А
- стальная щётка
- горелка или газовая плита (для выжигания масла)
- термокраска или термометр
Материалы
- никелевые электроды для чугуна Ø3
- 2 мм
- ветошь и растворитель
- песок или термоизоляционное одеяло для медленного остывания
Время
≈ 120 мин
Почему чугун трескается при сварке
В сером чугуне СЧ20 углерод в основном лежит пластинками графита. Эти пластинки действуют как готовые надрезы: предел прочности серого чугуна на растяжение по ГОСТ 1412 для марки СЧ20 не менее 200 МПа, а относительное удлинение до разрушения меньше 1 %. Чугун не течёт, как сталь, он ломается, когда упругая деформация исчерпана. Параметры марки смотрите на странице серого чугуна СЧ20.
Высокопрочный чугун ВЧ50 с шаровидным графитом гораздо пластичнее и прочнее (σв не менее 500 МПа), но и его шов с обычным электродом превращается в хрупкую зону.
Дуга плавит чугун местно, и соседний металл за секунды нагревается до 750 °C и выше. Если после этого он остывает быстро, графит растворяется, а углерод выделяется в виде цементита Fe₃C: образуется отбел, то есть участок белого чугуна твёрдостью в несколько сотен единиц по Бринеллю (справочные значения твёрдости собраны в справочнике по твёрдости). Напильник и сверло такую зону не берут. Рядом идёт закалённая зона с внутренними напряжениями. Шов остывает и сжимается, а чугун вокруг него растянуть нечем, поэтому рядом со швом возникает новая трещина.
Все приёмы ремонта сводятся к трём задачам: уменьшить нагрев, замедлить остывание и сделать шов более податливым, чем чугун. Первое решают маленькими швами, второе подогревом, третье никелевым наплавленным металлом, который мягче и пластичнее чугуна.
Диагностика: чистая ли трещина
Перед ремонтом выясните три вещи.
Где концы трещины. Зачистите поверхность до металла, смочите керосином и вытрите насухо: трещина проявится тёмной линией, а через несколько минут на сухой поверхности проступит керосин из неё. Конец трещины всегда дальше, чем кажется: при ремонте плиты печи он нередко оказывается на 10–15 мм дальше видимого.
Сквозная ли она. Трещина с обеих сторон (сквозная) разделывается с двух сторон или с одной на всю глубину, неглубокая только с одной. Для сквозной трещины на толстой стенке выгодна X-разделка: вдвое меньше наплавленного металла и меньше усадка.
Есть ли в чугуне масло. Корпуса редукторов, насосов, блоки двигателей пропитаны маслом на глубину нескольких миллиметров. Если варить без подготовки, масло закипает в шве, и шов получается пористым и с горячими трещинами. Деталь прогревают горелкой до 300–400 °C, пока дымление не прекратится, выдерживают, затем зачищают и обезжиривают, процедуру повторяют после разделки.
Подготовка: засверловка и разделка
Подготовка трещины к сварке
- 01
Засверлите концы
сверлом Ø3–5 мм на глубину, равную глубине будущей разделки или на всю стенку. Отверстие превращает острую вершину трещины в круглый вырез и останавливает её рост. Отверстие ставьте на 3–5 мм дальше видимого конца: если трещину нашли по керосину, дальше, чем её след.
- 02
Разделайте канавку
шлифкругом, борфрезой или зубилом V-образно с углом раскрытия 60–90° на 2/3–3/4 толщины. Не доводите дно до сквозного отверстия: нужен небольшой притуплённый край 1–2 мм, иначе наплавляемый металл провалится.
- 03
Закруглите дно
канавки и края отверстий: острые углы концентрируют напряжение.
- 04
Зачистите
кромки на 10–15 мм по каждую сторону до металлического блеска. Корка литья и пригар на чугуне мешают сварке сильнее, чем ржавчина на стали.
- 05
Обезжирьте
и при необходимости выжгите масло, как описано выше.
Два способа: холодный и горячий
Холодным называют сварку без общего подогрева, горячим с подогревом всей детали. Между ними есть промежуточный вариант с подогревом до 250–350 °C.
| Способ | Подогрев | Чем варят | Когда нужен | Минус |
|---|---|---|---|---|
| Холодный | нет, межслойная температура до 60 °C | никелевые и железоникелевые электроды ММА | небольшие детали, трещины в стенке до 12–15 мм, ремонт без снятия детали | высокий риск отбела при больших токах и длинных швах |
| Тёплый (полугорячий) | 250–350 °C | никелевые, железоникелевые электроды | толстые сечения, ковкий и высокопрочный чугун | нужны горелка и контроль температуры |
| Горячий | 500–700 °C, затем медленное остывание | чугунные электроды или прутки, газовая сварка | крупные отливки, сложная форма, шов должен быть однородным с основой | печь или горн, часы работы, риск коробления |
Температуры подогрева в таблице собраны по справочным источникам: для тёплого способа 300–330 °C называет TWI, для толстых сечений и ковкого чугуна 250–300 °C рекомендует ESAB, для горячего способа 500–700 °C указано в справочной статье о сварке чугуна. Это ориентиры, точный режим зависит от детали и электрода.
Холодный способ: никелевые электроды
Никель почти не растворяет углерод и не образует с ним цементита, поэтому наплавленный металл остаётся мягким и пластичным, а шов можно обрабатывать резцом. Данные ESAB из каталога наплавочных материалов приведены для электрода Ø3,2 мм.
| Электрод | Основа | Ток | σв наплавленного металла | Наплавлено на 1 кг электродов | Электродов на 1 кг металла |
|---|---|---|---|---|---|
| ESAB OK 92.18 (в каталоге OK Ni-CI, AWS ENi-CI) | никель, около 93 % | 80–140 А | 300 МПа | 0,68 кг | 45 |
| ESAB OK 92.58 (OK NiFe-CI-A, AWS ENiFe-CI-A) | никель 51 %, железо 46 % | 75–100 А | 375 МПа | 0,70 кг | 45 |
Электрод OK 92.18 из чистого никеля даёт самый мягкий шов, подходит для обработки и обычного серого чугуна. Никель-железный OK 92.58 прочнее, лучше сопротивляется образованию трещин при кристаллизации, и его выбирают для высокопрочного и ковкого чугуна и для серого с повышенным содержанием серы и фосфора. Данные приведены по каталогу ESAB, в паспорте вашей партии они могут отличаться.
Отечественные марки выпускают по техническим условиям заводов, потому что ГОСТ 9466-75 классифицирует электроды для сталей и наплавки, а чугуна в нём нет. Среди них МНЧ-2 (медно-никелевый, около двух третей никеля), ОЗЖН-1 (железоникелевый), ЦЧ-4, который чаще других встречается на полках. Диапазон тока, полярность, прокалка и ресурс у них зависят от завода, и брать их нужно из паспорта на упаковке, а не из статей.
Режим холодной сварки одинаков по смыслу и для OK 92.18, и для отечественных марок:
- электрод Ø2,5–3,2 мм, ток по нижней половине паспортного диапазона, короткая дуга;
- шов длиной 20–30 мм, ширина не больше двух диаметров электрода, желательно без поперечных колебаний;
- кратер заваривают тщательно, иначе из него пойдёт трещина;
- сразу после обрыва дуги шов проковывают закруглённым бойком молотка, пока он красный, лёгкими частыми ударами по всей длине;
- следующий шов накладывают, когда деталь остыла до 60 °C: в этот момент рука её терпит несколько секунд;
- швы идут вразбивку и обратноступенчато: сначала середина, затем участки у концов, потом остальные.
Проковка нужна потому, что шов сжимается при остывании, а пластичный никель при ударе растягивается и снимает напряжение. Без неё усадка рвёт соседний чугун.
Горячий способ: подогрев и медленное остывание
Если отливка большая, сложная по форме или шов должен быть одинаковым по составу и твёрдости с основой, деталь нагревают целиком до 500–700 °C в печи, горне или обкладывают углями, затем варят чугунным электродом или газовой горелкой с чугунным прутком (флюс обязателен) и дают остывать вместе с печью или под слоем песка и термоизоляции. Остывание занимает часы, иногда сутки. Горячий способ требует оборудования и опыта, и в гараже он применим редко.
Тёплый вариант, 250–350 °C, подходит для толстой детали под никелевый электрод. Температуру контролируют термокраской или контактным термометром: оценка «на глаз» ошибается на сотню градусов.
Пайка-сварка, склеивание и стяжки
Не каждую трещину нужно варить. Три альтернативы стоит рассмотреть до того, как брать электрод.
Пайка-сварка латунью или бронзой. Чугун нагревают газовой горелкой до температуры смачивания, но не плавят, и заполняют разделку латунным или бронзовым припоем с флюсом. Нагрев мягче, чем при дуговой сварке, зона отбела отсутствует, поэтому способ удобен для ненагруженных деталей: кронштейнов, ручек, декоративных отливок. У латунного шва прочность ниже, чем у никелевого, и он не любит перегрева: для детали, которая нагревается как плита печи, он слабое место.
Эпоксидные составы («холодная сварка»). Двухкомпонентные металлонаполненные составы заделывают трещины в корпусах, поддонах и баках, которые не греются и не несут нагрузку. Рабочая температура у обычных составов не превышает 100–150 °C, ударов и вибрации шов не держит. Это временное решение, а не ремонт.
Стяжки и металлический «шов» (метод Lock-N-Stitch). Метод металлической сшивки придуман в 1930-х годах для ремонта чугунного оборудования нефтяных промыслов и сегодня принадлежит группе Wärtsilä. Вдоль трещины сверлят отверстия в шахматном порядке, нарезают резьбу, вкручивают специальные конусные штифты с утолщённой головкой, которые стягивают берега трещины, и герметизируют их составом, затем головки шлифуют заподлицо. Тепла в детали почти нет, остаточных напряжений тоже. Метод применяют для блоков двигателей, корпусов насосов и станин, когда сварка рискованна. Комплекты выпускают, но работа требует точной разметки и оснастки, поэтому её чаще делают в цехе.
Расчёт: сколько швов и электродов на плиту печи
Задача. Чугунная плита печи, толщина 12 мм, сквозная трещина длиной 120 мм. Ремонт никелевым электродом OK 92.18 Ø3,2 мм холодным способом.
Разделка. Варим с одной стороны, V-разделка 70° на 2/3 толщины: глубина h = 12 × 2/3 = 8 мм. Ширина канавки по верху b = 2 × h × tg 35° = 2 × 8 × 0,70 = 11,2 мм. Площадь сечения треугольника S = ½ × 8 × 11,2 ≈ 45 мм². С учётом усиления шва добавим 20 %: 45 × 1,2 = 54 мм².
Длина шва. Концы засверливаем на 5 мм дальше видимого края, значит канавка идёт на 120 + 2 × 5 = 130 мм.
Объём и масса наплавленного металла. V = 54 × 130 = 7020 мм³ = 7,0 см³. Плотность никелевого наплавленного металла возьмём 8,8 г/см³: m = 7,0 × 8,8 ≈ 62 г.
Электроды. По каталогу ESAB на 1 кг наплавленного металла идёт 45 электродов Ø3,2 × 350 мм. На 62 г: 0,062 × 45 = 2,8 электрода. Огарки по 40–50 мм и пробные швы на образце (чтобы подобрать ток) добавляют ещё один, итого берём 4 электрода.
Швы. Нарезаем 130 мм на швы по 25 мм: 130 / 25 = 5,2, значит 6 швов длиной 21–25 мм. На шов уходит 62 / 6 ≈ 10 г металла, то есть примерно 0,45 электрода. Время горения одного шва порядка минуты (ESAB указывает 66 с на целый электрод при 90 % максимального тока, на нижнем токе дольше).
Остывание. После каждого шва плита остывает до 60 °C. Для тонкой плиты 12 мм это ориентировочно 5–10 минут, зависит от условий, в тёплом помещении дольше. Итого 6 швов × (1 мин горения + 1 мин проковки и зачистки + 7 мин остывания) ≈ 55 минут. Подготовка вместе с засверловкой и разделкой обычно занимает столько же.
Типичный брак
- Сварка по маслу. Масло из пор кипит в шве, шов пористый и с трещинами по границе. Лечится выжиганием и обезжириванием, после разделки повторить.
- Сплошной шов без проковки. Усадка шва рвёт чугун вдоль линии сплавления. Шов длиннее 30 мм без остановки и проковки почти всегда заканчивается новой трещиной рядом.
- Перегрев. Большой ток и долгая дуга дают широкую зону отбела. Признак: после сварки сверло и резец не берут металл рядом со швом.
- Сырые электроды. Покрытие, набравшее влагу, даёт пористость и водород в шве. Режим прокалки берут из паспорта партии, у электродов для чугуна он умеренный, ориентир 120–150 °C, перегрев разрушает покрытие. Хранят их в сухом пенале.
- Трещина пошла дальше концов. Концы не засверлили или засверлили в видимом конце, а не за ним. Теперь трещина длиннее, и ремонт начинают заново.
- Мало проварено. Разделка не на всю глубину, дно канавки острое, наплавленный металл не сплавился с основой.
Когда ремонт не оправдан
Обычная стальная проволока вроде СВ-08Г2С для чугуна не годится: по границе шва пойдут трещины, нужны никелевые электроды или никелевая проволока. Детали из рессорной стали 65Г, такие как пружины, стабилизаторы и рессоры, вообще не варят: после сварки они теряют упругость и ломаются.
Если деталь простая и нагруженная, часто лучше сделать её заново из стали: кронштейн, фланец, втулку, плиту. Сталь пластичнее, варится обычными электродами, и вместо литья заготовку вырезают лазером или фрезеруют из листа. Порядок обмера и выбора материала для новой детали описан в статье о том, как изготовить деталь по образцу. Общий обзор способов ремонта, где сварка стоит рядом с наплавкой и пайкой, есть в статье «Как восстановить сломанную деталь».
Сравнение дуговой, полуавтоматической, аргонной и лазерной сварки по нагреву и области применения есть в отдельной статье.
Если после ремонта нужно вернуть твёрдость рабочей поверхности, пригодится материал о закалке, отпуске и цементации, а перевод единиц твёрдости можно выполнить в калькуляторе перевода твёрдости.
Чугун прощает только маленький тепловой удар. Если деталь после первого шва остыла в руке, а проковка шва дала ровный звон, можно идти дальше. Если рядом со швом сверло скользит, значит, зону уже перегрели, и вести следующий шов в ту же точку бессмысленно.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Как заварить трещину в чугуне в домашних условиях?
Засверлите концы Ø3–5 мм, разделайте V-канавку и заварите никелевым электродом Ø3,2 мм короткими швами по 20–30 мм на минимальном токе. Сразу после каждого шва проковывайте его и ждите, пока деталь остынет до 60 °C. Без никелевых электродов результат будет хуже: обычный стальной электрод даёт хрупкий шов.
Чем склеить чугун, если не хочется варить?
Для деталей, которые не греются и не несут нагрузку, подходят металлонаполненные эпоксидные составы. Поверхность зачищают до металла, обезжиривают, на концах трещины сверлят отверстия. Клей держит слабее шва, не выдерживает ударов и температуры выше 100–150 °C, поэтому для плиты печи, блока цилиндров или кронштейна он не годится.
Можно ли заварить трещину в блоке цилиндров или ГБЦ?
Иногда да: небольшую трещину в стенке рубашки вне силовых зон варят в специализированной мастерской никелевыми электродами или заделывают стяжками Lock-N-Stitch, затем опрессовывают. Трещины между клапанными гнёздами, по постели коленвала и по перегородкам обычно не ремонтируют.
Источники
- How do you weld grey cast iron using a MMA (SMAW) process? ↗ — TWI
- Filler Metal Welding Databook, раздел Cast Iron Alloys (OK Ni-CI, OK NiFe-CI-A) ↗ — ESAB, 2016
- ГОСТ 9466-75. Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки ↗ — Госстандарт СССР, 1975
- Watch Machinists Stitch a Cracked Engine Block Together Without a Single Weld ↗ — The Drive
- Advanced solutions for complex repairs (metal stitching) ↗ — Wärtsilä
Фото: Mgschuler / Wikimedia Commons, CC BY 3.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Ремонт и восстановление деталей
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий