Кратко
Резьбу на болте прогоняют плашкой или резьбовой гребёнкой. Внутреннюю резьбу в стали и чугуне часто хватает прогнать метчиком, а в алюминии и при серьёзном износе ставят проволочную вставку типа Helicoil: сверлят отверстие точным сверлом из набора, нарезают ремонтным метчиком, вкручивают вставку длиной 1,0d–2d. Для М8×1,25 это сверло 8,3 мм по таблице Helicoil и вставка 12 мм. В пластик ставят латунные термовставки, в дерево и МДФ закладные гайки. Резьбы колёс, тормозов, подвески и головки блока по вставке ремонтируют только по регламенту производителя.
- Сначала определите, что сорвано: резьба болта или резьба в детали, и какой у неё шаг. Резьбомер и штангенциркуль стоят дешевле любой ошибки.
- Прогон плашкой или метчиком лечит помятую резьбу. Если витки срезаны, нужна вставка Helicoil, втулка или резьба следующего размера.
- Для М8×1,25 по таблице Helicoil: сверло 8,3 мм, глубина нарезанной резьбы под вставку 1,5d не меньше 13,3 мм, вставка 12 мм. Сверло берите из своего набора, у разных изготовителей оно отличается на 0,1–0,2 мм.
- Вставка в алюминии увеличивает площадь среза резьбы примерно на 20 % и даёт затягивать болт ближе к расчётному моменту: для М8 класса 8.8 около 25 Н·м против 19 Н·м без неё (оценка, расчёт ниже).
- Колёсные болты, тормозные суппорты, головку блока и подвеску по вставке ремонтируют только по регламенту производителя или заменой детали.
Оборудование
- резьбомер
- штангенциркуль
- метчики и плашки нужного шага
- набор для ремонта резьбы с ремонтным метчиком
- дрель или шуруповёрт с хорошей соосностью
- оправка для вставки
- машинное масло
- магнит и пинцет
Материалы
- проволочные вставки нужной длины
- фиксатор резьбы средней фиксации
- продувка сжатым воздухом или шприц с маслом для стружки
Время
≈ 45 мин
Диагностика: что сорвано и какая резьба
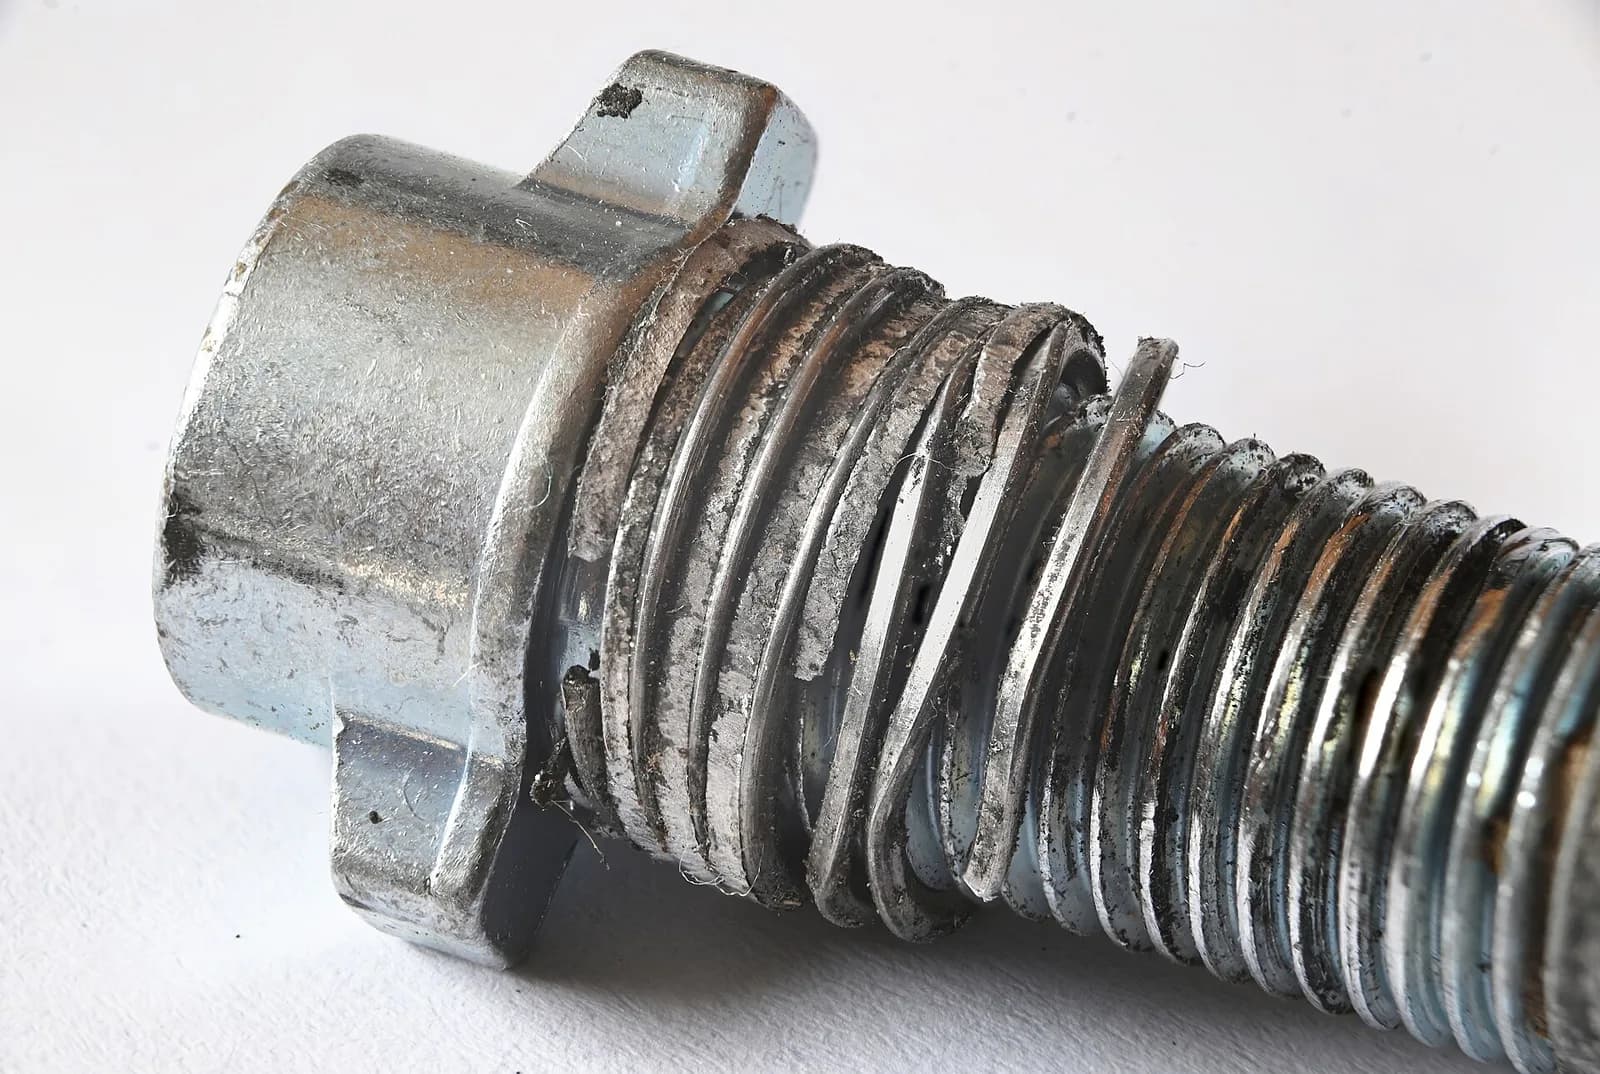
Резьба «сорвалась» тремя способами. Болт можно протянуть, и он не держит: витки срезаны или выжаты. Болт держит, но не идёт в отверстие: резьба смята, забита краской или стружкой. Болт идёт, но не затягивается: он вращается вхолостую, а отверстие или гайка потеряли витки. Первый случай лечится прогоном, второй чисткой, третий вставкой или другим размером.
Чтобы выбрать инструмент, нужны диаметр и шаг. Снимите диаметр штангенциркулем по неповреждённым виткам, шаг определите резьбомером: набор гребёнок прикладывают к виткам, пока одна не совпадёт без просвета. Метрические шаги и допуски смотрите в справочнике по метрической резьбе, диаметр сверла под обычный метчик подскажет калькулятор отверстия под резьбу. Резьба на двигателе или импортной технике может оказаться дюймовой или мелкой метрической, и М12×1,25 с М12×1,75 визуально различить трудно.
Отдельно оцените материал вокруг отверстия. Резьбу в стальной детали с толстой стенкой можно прогнать метчиком. В чугуне и алюминии вставку берут при первом признаке среза. В пластике и МДФ металлический метчик редко решает дело, там нужны вставки с большей опорной поверхностью.
Способы ремонта
Наружная резьба на болте. Помятую резьбу прогоняют плашкой нужного шага или резьбовой гребёнкой (резьбовым напильником), которая подбирается по резьбомеру: гребёнка исправляет несколько витков без снятия болта. Резьбу, срезанную на половину высоты, плашкой не вернуть, болт проще заменить: метизы стоят копейки.
Калибровка метчиком. Метчик нужного размера прогоняют по внутренней резьбе с маслом, поворачивая на полоборота вперёд и на четверть назад для ломки стружки. Способ годится для чугуна и стали, если витки смяты, а не срезаны. Для глухих отверстий берут комплект из двух-трёх метчиков и проверяют глубину.
Ремонтный размер. Отверстие рассверливают под резьбу следующего размера (М8 → М10) и нарезают её. Нужен запас материала в стенке и согласие с ответной деталью: болт большего диаметра может не пролезть в сквозное отверстие второй детали.
Проволочная вставка (Helicoil и аналоги). Спираль из нержавеющей проволоки ромбического сечения вкручивают в резьбу, нарезанную ремонтным метчиком. Снаружи у спирали метрическая резьба увеличенного размера, а внутри исходная. Выпускают длины 1d, 1,5d, 2d, 2,5d и 3d. Вставка хорошо держится в алюминии, чугуне и пластике, а стальной проволокой упрочняет мягкий материал.
Втулка с наружной резьбой (Ensat, «ввёртыш»). Литая или точёная втулка с наружной резьбой и внутренней нужного размера. Подходит для сильно разбитых отверстий и тонких стенок, ставится на фиксатор резьбы. Сверление и метчик под неё нужны, но глубже и больше, чем под спираль.
Эпоксид и холодная сварка. Отверстие заполняют металлонаполненным составом, дожидаются отверждения и нарезают резьбу заново или смазывают болт разделителем и вкручивают его в состав. Решение временное: ненагруженные детали, крышки, декоративные узлы.
Наплавка и новое отверстие. Отверстие заваривают, торец фрезеруют, резьбу нарезают заново. Крайний случай, когда нужна исходная резьба в корпусе, а вставка не помещается. В чугуне и алюминии такая сварка трудна, см. разбор ремонта трещин в статье о чугуне.
Сравнение способов
| Способ | Надёжность | Трудоёмкость | Инструмент | Где применим (ориентир) |
|---|---|---|---|---|
| Прогон плашкой, метчиком | средняя, если витки целы | 5–10 минут | плашка, метчик, масло | смятая резьба в стали и чугуне |
| Ремонтный размер | высокая | 15–30 минут | сверло и метчик другого размера | толстые стенки, ответная деталь допускает |
| Вставка Helicoil | высокая, часто выше исходной в алюминии | 20–40 минут | ремонтный набор: сверло, метчик, оправка | алюминий, чугун, пластик, любая ремонтная резьба |
| Втулка Ensat | высокая | 30–60 минут | набор сверл, метчик, оправка | разбитые отверстия, тонкие и мягкие стенки |
| Эпоксид или «холодная сварка» | низкая, временная | 30 минут плюс отверждение | состав, разделитель | ненагруженные детали |
| Термовставка в пластик | средняя | 5 минут на вставку | паяльник с насадкой, сверло | детали из ABS, PLA, PETG и других пластиков |
| Закладная гайка в МДФ | средняя | 10 минут | сверло, ключ или отвёртка | мебель, фанера, ДСП |
| Наплавка и новая резьба | высокая при хорошем исполнении | часы | сварка, фреза, метчик | когда вставка не помещается |
Значения в таблице ориентировочные и зависят от материала и навыка.
Вставка Helicoil: сверло и длина по каталогу
Вставка ставится по одной схеме: рассверливают отверстие специальным сверлом, нарезают резьбу ремонтным метчиком, вкручивают вставку оправкой и при необходимости обламывают технологический поводок. Диаметры сверла и минимальная глубина нарезанной резьбы взяты из справочной таблицы Misumi по Helicoil (метрическая крупная резьба), длины вставок из каталога Böllhoff для наборов Helicoil plus.
| Резьба | Сверло под вставку, мм | Длины вставок Böllhoff, мм (1d / 1,5d / 2d) | Мин. глубина нарезанной резьбы для 1,5d, мм |
|---|---|---|---|
| М6×1 | 6,2 | 6 / 9 / 12 | 10,0 |
| М8×1,25 | 8,3 | 8 / 12 / 16 | 13,3 |
| М10×1,5 | 10,3 | 10 / 15 / 20 | 16,5 |
| М12×1,75 | 12,4 | 12 / 18 / 24 | 19,8 |
Диаметры сверла у разных изготовителей отличаются на 0,1–0,2 мм: для комплектов Böllhoff встречаются 8,4 и 10,5 мм для М8 и М10. Берите сверло и метчик из набора, который будете использовать, а не из таблицы в интернете. Вставка и метчик одного производителя составляют пару.
Расчёт: М8×1,25 в алюминиевом корпусе
Задача. В литом алюминиевом корпусе сорвана резьба М8×1,25, глубина штатной резьбы 12 мм, стенка под отверстием 25 мм. Ставим вставку 1,5d = 12 мм.
Сверло и глубина. Сверло 8,3 мм по таблице. Минимальная глубина нарезанной резьбы для 1,5d: 13,3 мм. Заходная часть ремонтного метчика даёт ещё около двух шагов: 2 × 1,25 = 2,5 мм. Глубина отверстия полного диаметра: 13,3 + 2,5 = 15,8 мм, округляем до 16 мм. Вершина сверла длиннее: при угле 118° конус составляет примерно 0,3 × 8,3 ≈ 2,5 мм, поэтому от поверхности до острия сверла 18,5 мм. Под дном остаётся 25 − 18,5 = 6,5 мм, стенка не пробита, герметичность не нарушена. Если нужен запас под упавший поводок, берут 17 мм.
Вставка. Спираль длиной 12 мм ставится с утоплением от поверхности на 0,25–0,5 шага (около 0,3–0,6 мм): иначе болт упрётся в торец вставки. Свободная глубина под ней 16 − 12 = 4 мм: болт не должен выступать за вставку больше чем на 3 мм, иначе упрётся в дно, поэтому длину болта проверяют по месту до затяжки.
Момент затяжки. Болт М8 класса прочности 8.8: по ISO 898-1 временное сопротивление 800 МПа, условный предел текучести 640 МПа, площадь сечения 36,6 мм². Усилие, соответствующее текучести: 640 × 36,6 = 23,4 кН. Затяжка до 67–70 % от неё: F ≈ 16 кН. Момент T = K · F · d, коэффициент трения в резьбе и под головкой K ≈ 0,2 (сухая сталь, ориентир). T ≈ 0,2 × 16 × 8 ≈ 26 Н·м, справочный момент для М8 8.8 составляет около 25 Н·м.
Почему вставка позволяет затянуть сильнее. Допустим, у литого алюминиевого сплава временное сопротивление около 200 МПа (ориентир, у конкретных марок от 160 до 300 МПа), а на срез он работает с прочностью около 0,6 от этого, то есть 120 МПа. Площадь среза резьбы без вставки с длиной свинчивания 12 мм: A = 0,5 × π × 8 × 12 ≈ 151 мм², несущая способность 151 × 120 ≈ 18,1 кН. С запасом 1,5 допустимое усилие 12,1 кН, момент 0,2 × 12,1 × 8 ≈ 19 Н·м. Со вставкой резьба в алюминии имеет наружный диаметр около 9,8 мм (по таблице Helicoil наибольший диаметр резьбы метчика 9,79 мм): A = 0,5 × π × 9,8 × 12 ≈ 185 мм², несущая способность 22,2 кН, допустимое усилие 14,8 кН, момент 0,2 × 14,8 × 8 ≈ 24 Н·м. То есть вставка поднимает допустимый момент с 19 до 24 Н·м, практически до момента для болта. Стальная пружина распределяет нагрузку по виткам ровнее и выдерживает многократную сборку, чего резьба в алюминии не умеет. Расчёт приблизительный, для ответственного узла нужны данные на сплав и регламент производителя.
Пластик, дерево и МДФ
Пластик под саморез и болт. Самонарезающий винт в пластмассе держится на трении. После пары разборок отверстие разрабатывается. Для многократной сборки в литьё и 3D-печать ставят латунные термовставки: их запрессовывают нагретым паяльником, пластик оплавляется и заполняет накатку. Диаметр отверстия берут из каталога вставки: для М3 у большинства производителей он 4,0 мм (ориентир для PLA, PETG и ABS), для других размеров он другой, ошибка в 0,2 мм делает вставку болтающейся. Подробнее о том, когда лучше печатать деталь, а когда резать или лить, читайте в обзоре «3D-печать, ЧПУ или литьё».
Дерево, фанера, МДФ. Резьбу в торце МДФ не восстановить: волокна рвутся при каждом затягивании. Ставят закладные гайки: забивные с зубцами и вкручиваемые втулки под болт М6 или М8. Диаметр отверстия берут из паспорта гайки.
Типичный брак
Как ремонт портится на ровном месте
- 01
Вставка не по оси.
Сверло или метчик ведут рукой «на глаз», и вставка встаёт криво. Болт идёт с натягом, а затяжка нагружает один край витков. Стойка для дрели или хотя бы угольник на плоскости корпуса решают дело.
- 02
Перекос метчика.
Метчик перекосили в начале, и первые витки порваны. Метчик нужно ставить по угольнику и вращать на полоборота вперёд, на четверть назад.
- 03
Сверло «на глаз».
Сверло на 0,3 мм меньше нужного ломает ремонтный метчик, на 0,3 мм больше даёт слабую резьбу и вставку без натяга.
- 04
Стружка в глухом отверстии.
Она ложится на дно и расклинивает метчик. Продувайте, промывайте маслом, достаньте магнитом и вынимайте метчик чаще.
- 05
«Подтянул ещё чуть-чуть».
Момент для М8 8.8 около 25 Н·м, а срыв в алюминии без вставки начинается раньше. Динамометрический ключ нужен там, где важна затяжка.
Если резьбовых отверстий в детали много или нужны новые отверстия с точной резьбой, проще изготовить деталь заново по снятым размерам, чем чинить десяток отверстий: порядок обмера описан в статье «Как изготовить деталь по образцу».
Для деформируемых алюминиевых сплавов, например Д16Т или АМг6, вставка работает так же, как в литье, но сплав прочнее, и при расчёте среза длину вставки можно брать меньше, чем в литье.
Частые вопросы
Как восстановить резьбу в алюминиевом блоке двигателя?
Если резьба не относится к узлам безопасности и это разрешено регламентом, сверлят отверстие под вставку сверлом из набора, нарезают ремонтным метчиком и ставят вставку длиной 1,5d–2d на фиксатор. Стальная спираль в алюминии держит лучше исходной резьбы. Для крепления головки блока вставка допустима только если производитель двигателя это предусматривает.
Как восстановить резьбу без метчика?
Помятую резьбу иногда удаётся прогнать самим болтом с каплей масла, но срезанные витки без метчика не вернуть: нужен как минимум ремонтный размер или вставка, а для них метчик обязателен. Метчик нужного шага стоит недорого и входит в любой набор.
Как восстановить резьбу на болте?
Помятую резьбу прогоняют плашкой или резьбовой гребёнкой. Если витки срезаны, болт заменяют на новый того же класса прочности.
Как восстановить резьбу в пластике под саморез?
Заделайте отверстие эпоксидом с наполнителем, дайте отвердеть и просверлите заново. Для болтов и многократных разборок ставьте латунные термовставки: их нагревают паяльником и запрессовывают в отверстие меньшего диаметра по каталогу вставки.
Источники
- Helicoil Tap and Drill Size Chart ↗ — MISUMI USA
- Thread repair set «Helicoil plus» M8×1,25 ↗ — Böllhoff, каталожные данные
- ГОСТ ISO 898-1-2014. Механические свойства крепежных изделий ↗ — Росстандарт, 2014
- Heat set inserts ↗ — Prusa Research
Фото: Phiarc, CC BY-SA 4.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Ремонт и восстановление деталей
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий