Кратко
- Резьбовой профиль по ГОСТ 9150 (ISO 68-1) имеет глубину у болта h3 = 0,6134·P, то есть для M20×1,5 это 0,92 мм на сторону (1,84 мм на диаметр). Врезаться надо от фактического диаметра заготовки, а не от номинала.
- Заготовку точат на 0,14–0,28 мм меньше номинала для диаметров до 30 мм: металл при нарезании выдавливается наружу.
- Попадание в размер контролируют по среднему диаметру: микрометром с проволочками (для P = 1,5 проволочка 0,866 мм, размер M = d2 + 0,866·P) или калибром, а не по глубине на глаз.
- Срыв резьбы на третьем-четвёртом проходе чаще всего связан с маточной гайкой, шагом ходового винта и люфтами, а не с резцом.
- Плашку держат ровно за счёт фаски, длинного захода, поджима центром задней бабки и минимальной ручной подачи. В нержавейке нужна острая плашка и много смазки.
Что такое «не попал в резьбу»
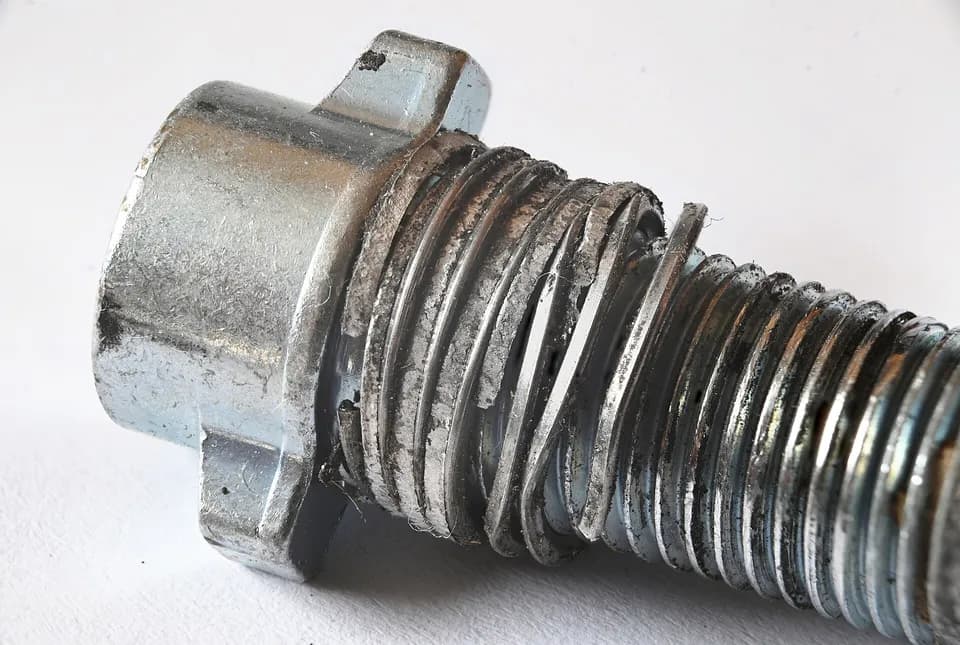
Жалобы практиков сводятся к четырём картинкам. Гайка не накручивается, хотя «по таблице» глубина выбрана, или, наоборот, болтается на болте. Резьба рвётся и «двоится» на третьем-четвёртом проходе. Плашка сгрызает пруток или идёт криво. Первые две причины в геометрии и контроле размера, вторая пара в кинематике станка и в технике захода плашки.
Профиль и размеры: что считать
Метрическая резьба построена на равностороннем треугольнике высотой H = 0,866·P. У болта вершина срезана на 1/8 H, а впадина закруглена, и рабочая глубина профиля по ISO 68-1 и ГОСТ 9150 равна h3 = 17/24·H = 0,6134·P. Те же соотношения заложены в формулу внутреннего диаметра болта по ГОСТ 24705: d3 = d − 1,226869·P (это 2·h3) и среднего диаметра d2 = d − 0,649519·P. У гайки рабочая высота меньше, 0,5413·P, потому что вершина профиля у неё срезана сильнее.
Вот цифры для трёх размеров, пересчитанных по этим формулам.
| Резьба | Шаг P, мм | Глубина h3 на сторону, мм | Внутренний d3, мм | Средний d2, мм | Проволочка, мм | Размер M по проволочкам, мм |
|---|---|---|---|---|---|---|
| M12×1,75 | 1,75 | 1,073 | 9,853 | 10,863 | 1,010 | 12,379 |
| M16×2 | 2 | 1,227 | 13,546 | 14,701 | 1,155 | 16,433 |
| M20×1,5 | 1,5 | 0,920 | 18,160 | 19,026 | 0,866 | 20,325 |
Номинальные значения d2 и d3 можно сверить в разделе справочника по метрической резьбе, а допуски (поле 6g для болта, 6H для гайки) смотрят в ГОСТ 16093. Для M20×1,5 по полю 6g допуск наружного диаметра около 0,24 мм, и это согласуется с практическим правилом уменьшать заготовку на 0,14–0,28 мм (ориентир, точные пределы проверяйте по стандарту).
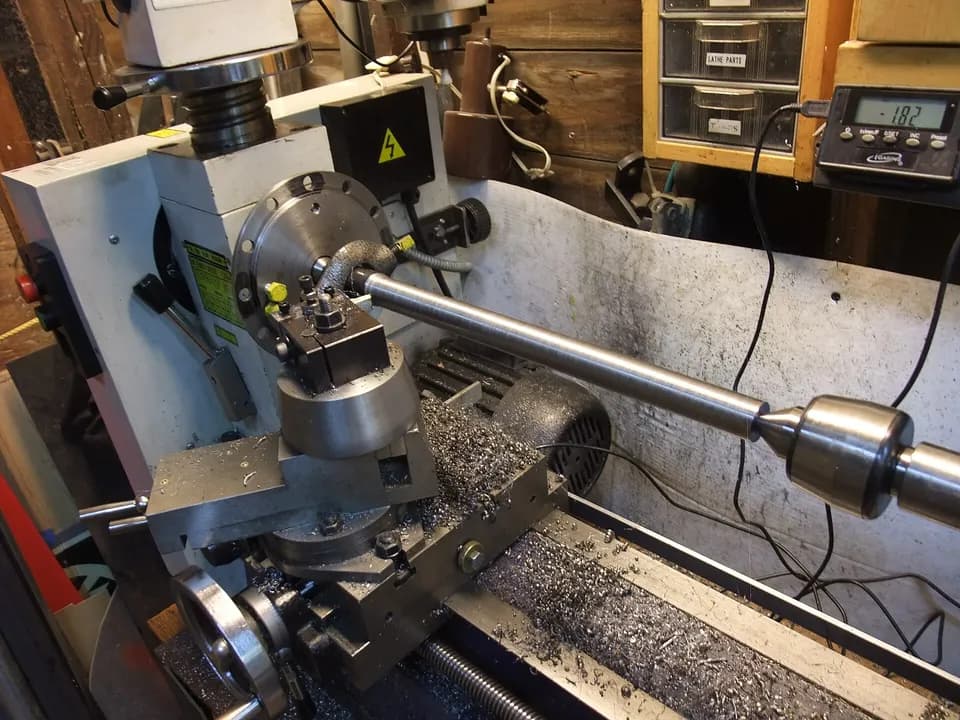
Резцом: расчёт на примере M20×1,5
Заготовка. Номинал 20 мм, точим 19,8 мм. Разница 0,2 мм попадает в рекомендуемые 0,14–0,28 мм, которые приводят справочники токаря для метрической резьбы до 30 мм. Для диаметров до 48 мм берут 0,17–0,34 мм, для диаметров до 80 мм 0,2–0,4 мм.
Общая глубина. От номинала 0,92 мм на сторону, но резец касается заготовки диаметром 19,8, поэтому реальное врезание (19,8 − 18,16)/2 = 0,82 мм на сторону. Это 1,64 мм по лимбу, если лимб проградуирован на диаметр. На многих станках цена деления поперечной подачи записана в радиусе, и это надо проверить по паспорту, иначе врезание получится вдвое больше нужного.
Проходы. Глубину делят так, чтобы последние проходы были лёгкими. Для P = 1,5 мм на заготовке 19,8 мм подойдёт, например, шесть проходов по радиусу: 0,28, 0,20, 0,14, 0,10, 0,06 и 0,04 мм. Проверка: 0,28 + 0,20 + 0,14 + 0,10 + 0,06 + 0,04 = 0,82 мм. После последнего прохода делают один-два прохода без подачи, чтобы снять упругость. Для M12×1,75 нужно семь-девять проходов (ориентир), для крупных шагов ещё больше.
Подача врезанием. Многие токари подают малыми салазками, повёрнутыми на 29–30° к поперечной оси, чтобы резец срезал стружку одной боковой кромкой. Тогда глубина по лимбу малых салазок получается больше, чем по радиусу: для общего врезания 0,82 мм салазки продвигают на 0,82/cos 30° ≈ 0,95 мм. Такой способ уменьшает нагрузку на вершину и даёт чище боковую поверхность.
Заточка вершины. Резец затачивают по шаблону-«рыбке» на угол 60° с небольшой площадкой на вершине, около P/8: у остро заточенной вершины впадина получается слишком глубокой и узкой, а боковые стороны встают на место только при врезании глубже таблицы. Именно поэтому глубину по лимбу не принимают за итог, а размер подтверждают измерением среднего диаметра.
Контроль: средний диаметр, а не глубина
Глубину по лимбу проверять бесполезно, потому что на неё влияют люфт, выжимание и износ резца. Размер резьбы определяет средний диаметр d2. Контролируют его тремя способами.
- Калибр-кольцо или гайка по ГОСТ: проходной калибр наворачивается свободно, непроходной не заходит больше чем на два оборота.
- Метод трёх проволочек. Две проволочки кладут во впадины с одной стороны, третью с другой, и мерят микрометром по внешним образующим. Для проволочки диаметром 0,57735·P размер M = d2 + 0,866025·P. Для M20×1,5: проволочка 0,866 мм, размер M = 19,026 + 1,299 = 20,325 мм. Каждые 0,01 мм по M соответствуют 0,01 мм по среднему диаметру. Для болта 6g цель лежит в нижней половине допуска, ориентируйтесь на нижнюю границу.
- Резьбовой микрометр с вставками под шаг, если он есть. Для редкой работы проволочки из хорошей стали дешевле.
Не вышло: что проверять
Если резьба срывается, смотрите причины в таком порядке.
- Маточная гайка замыкается не до конца или изношена. На многих станках гайка постепенно раскрывается под нагрузкой. Практики придерживают рычаг рукой или вешают груз и каждый раз замыкают гайку до упора.
- Шаг ходового винта и размыкание на ходу. Размыкать гайку на любом заходе можно, если шаг винта делится на шаг резьбы нацело. Винт 6 мм и резьба 1,5 мм: отношение 4, подойдёт любая метка. Для резьбы 1,75 мм отношение нецелое, и размыкать надо по меткам таблицы на станке. Если таблицы нет, гайку не размыкают, а отводят суппорт реверсом шпинделя.
- Осевой люфт ходового винта и гитары. Подтяните гайку на конце винта, проверьте зубья шестерён и зазоры в гитаре.
- Заготовка проворачивается в кулачках на последних проходах: усилие растёт, и она сдвигается на долю оборота.
- Резец сдвинулся в резцедержателе или стоит не по центру, из-за чего профиль несимметричный.
Подбор шестерён для станков без коробки подач считается как отношение шага резьбы к шагу ходового винта. При винте 6 мм и резьбе 1,75 мм передаточное отношение 1,75/6 = 7/24, и его набирают парой шестерён 35 и 120 зубьев, если они есть в комплекте. Если коробка подач есть, достаточно переключить рукоятки по таблице на корпусе.
Плашкой: от заготовки до смазки
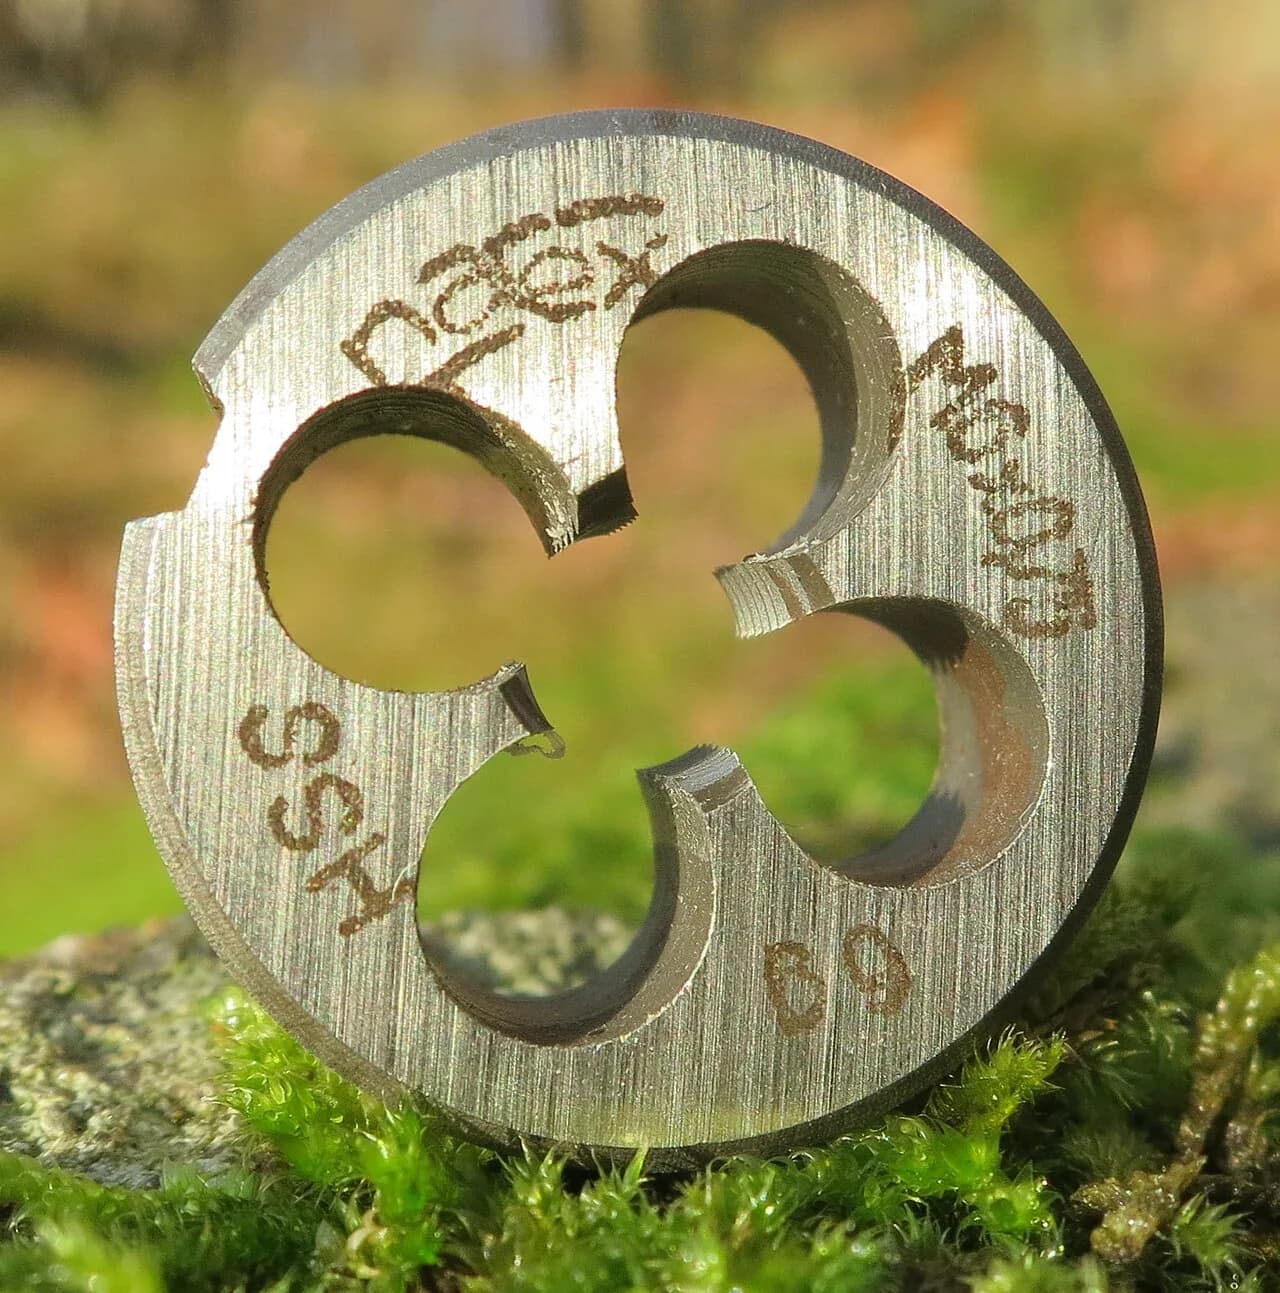
Плашка нарезает резьбу за один заход, но результат зависит от трёх вещей: диаметра заготовки, захода и ровного усилия. Если пруток точно номинального диаметра, плашка идёт тяжело и срывает материал. Пруток под плашку точат на 0,1–0,3 мм тоньше номинала: для M6 справочники и практики называют 5,8–5,92 мм, для M10 около 9,8 мм.
Заход. Снимают фаску с длинным пологим заходом, около 30° к оси, чтобы плашка «оделась» на заготовку почти на всю высоту первого витка. Если плашка новая, пробный первый виток делают медленно, пока она не оденется ровно и не перестанет перекашиваться. Практики спорят, нужно ли снимать фаску до или после нарезания, но заход с фаской до резьбы остаётся общепринятым вариантом.
Перекос. Вручную плашка уводит, особенно если пруток разной твёрдости по сторонам. На токарном станке заход делают, поджав плашку центром задней бабки или пинолью с упором по торцу. Шпиндель крутят вручную или на минимальных оборотах не больше 10–15 об/мин. Для ручной работы без станка помогает плашкодержатель с направляющей втулкой на входе.
Нержавейка и вязкие стали. Берут острую плашку из быстрореза с кобальтом (Р6М5К5), уменьшают диаметр прутка на 0,2–0,3 мм, обильно смазывают и каждые пол-оборота делают обратный ход, чтобы сломать стружку. По алюминию подойдёт керосин или спирт, по меди и латуни масло. Если плашка «не режет» новая, проверьте, не левая ли она: по левой резьбе на правый пруток она будет только сдирать металл.
Как не промахиваться дальше
Запишите для каждого станка рабочие значения: по какому лимбу считать врезание, какую метку брать для какого шага, сколько проходов даёт хорошую резьбу. Держите набор проволочек и пару калибров для самых частых размеров. Для резьбы в отверстии подбирайте сверло по калькулятору отверстия под резьбу, а если резьба уже испорчена, смотрите восстановление резьбы вставками.
Частые вопросы
На сколько нужно врезаться при нарезании метрической резьбы?
Глубина профиля болта по ГОСТ 9150 составляет 0,6134·P на сторону. Для M20×1,5 это 0,92 мм на сторону (1,84 мм на диаметр). Отсчитывать надо от фактического диаметра заготовки, а при острой вершине резца потребуется больше. В итоге всё равно контролируют по среднему диаметру.
Какого диаметра точить заготовку под резьбу?
Для метрической резьбы до 30 мм на 0,14–0,28 мм меньше номинала, до 48 мм на 0,17–0,34 мм, до 80 мм на 0,2–0,4 мм. Под плашку точат на 0,1–0,3 мм меньше. Для нержавейки ближе к верхнему значению.
Почему плашка нарезает резьбу криво?
Из-за перекоса при заходе и неровной заготовки. Помогают фаска с длинным заходом, поджим центром задней бабки, минимальные обороты и смазка. Бракованные плашки, которые режут криво при любом заходе, тоже встречаются, и тогда выручает замена.
Можно ли размыкать маточную гайку при нарезании резьбы?
Можно, если шаг ходового винта делится на шаг резьбы нацело или есть таблица меток. Если гайка замыкается не до конца или таблицы меток нет, размыкание приведёт к срыву резьбы. Тогда режут без размыкания, возвращая суппорт реверсом шпинделя.
Источники
- ГОСТ 9150-2002. Резьба метрическая. Профиль ↗ — Межгосударственный стандарт
- ГОСТ 24705-2004. Резьба метрическая. Основные размеры ↗ — Межгосударственный стандарт
- ГОСТ 16093-2004. Резьба метрическая. Допуски. Посадки с зазором ↗ — Межгосударственный стандарт
- Нарезание резьбы резцом. Величина врезания. ↗ — обсуждение практиков
- Срезается резьба на 3-4 проходе. Реальное производство. ↗ — обсуждение практиков
- Перекос плашки при нарезании резьбы ↗ — обсуждение практиков
Фото: R. Henrik Nilsson, CC BY 4.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Токарные приёмы
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий