Кратко
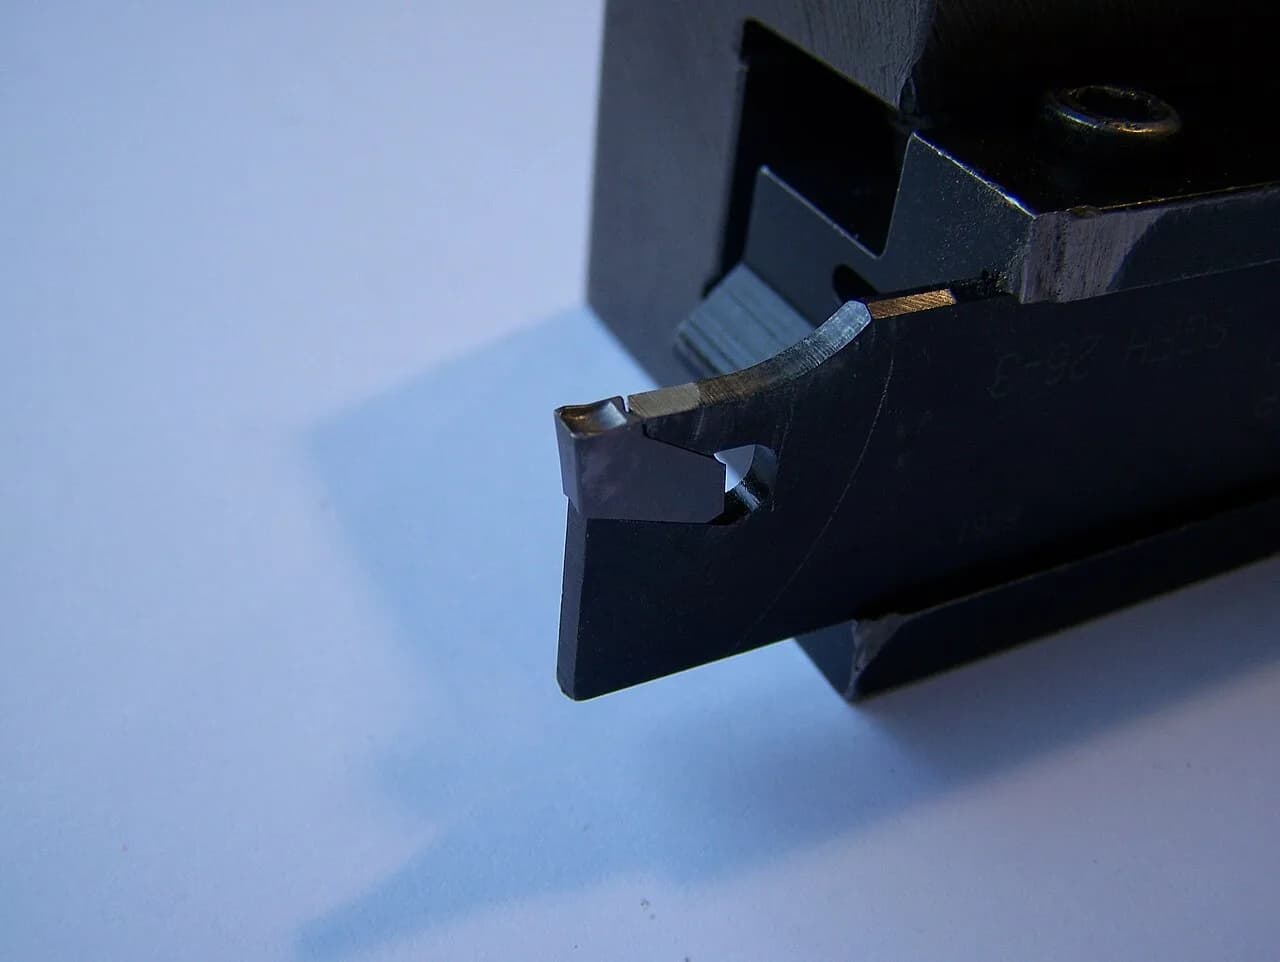
- Отрезка самая тяжёлая операция для станка: резец узкий, режет сразу двумя боковыми кромками и вылезает из державки на половину диаметра заготовки. Любая слабая точка проявляется визгом и дробью.
- Причины по частоте: длинный вылет, высокие обороты, люфт клина поперечных салазок, неточная высота по центру, слишком широкая или слишком острая кромка, зажим задней бабкой, непостоянная подача и отсутствие смазки.
- Для быстрореза на малом станке берут скорость резания 15–20 м/мин. Для заготовки 24 мм это 200–270 об/мин, а не 650.
- Ширину резца прикидывают как 0,6·√D: для 30 мм это около 3 мм. На настольных станках берут уже, 1,5–2 мм.
- Подача ручная, равномерная и без остановок в резе. Когда резец остановился, он трётся, а не режет, и после этого начинает визжать.
Почему отрезной резец ведёт себя хуже, чем проходной
Продольное точение даёт резцу одну режущую кромку и свободный выход стружки. При отрезке резец входит в канавку на всю ширину: стружка сжата с двух сторон стенками, режут и главная, и обе боковые кромки, а до оси заготовки он добирается, торча из державки на 15–25 мм. Это рычаг, и любой зазор в станке превращается на кромке в колебания.
Поэтому человек, у которого проходной резец режет «как по маслу», на отрезке слышит визг. Операторы, которые с этим сталкивались, пишут одно и то же: на лёгких универсальных и настольных станках отрезка стали возможна, но только на пониженных оборотах, с узким резцом и после выбора люфтов.
Причины по убыванию частоты
1. Вылет резца. Головка отрезного резца должна выходить из державки ровно настолько, чтобы дойти до оси. Справочное правило для длины рабочей части: половина диаметра заготовки плюс 2–3 мм. Для прутка 24 мм это 14–15 мм. Каждый лишний сантиметр вылета снижает жёсткость в несколько раз, ведь прогиб консоли растёт пропорционально кубу длины. Столько же «съедает» и вылет самой державки из резцедержателя: её закрепляют как можно короче, а резцедержатель подводят к заготовке без запаса.
2. Обороты. Практики сходятся в том, что для универсальных станков обороты при отрезке «очень маленькие». Быстрорез Р6М5 по стали на лёгком станке лучше держать на скорости резания 15–20 м/мин. Это те самые 200–250 об/мин на заготовке около 24 мм. Расчёт в калькуляторе режимов точения: n = 1000·V/(π·D). При 650 об/мин, как в одной из разбираемых историй, скорость на 24 мм составляет около 49 м/мин, что для узкого резца из быстрореза слишком много.
3. Люфт клина поперечных салазок. Клин (или планка) выбирает зазор в направляющих. Если он ослаблен или изношен, резец под нагрузкой «прыгает» вперёд, врезается глубже, чем подача, и начинает дробить. На китайских станках планки часто подтягиваются болтами, которые под нагрузкой гнутся, и затяжка расходится. Проверка: индикатор на станине, ножка упирается в салазки, давите на салазки по оси подачи туда и обратно, показания не должны гулять. Ориентир: люфт не больше 0,03–0,05 мм. Подтягивайте клин так, чтобы салазки ходили плавно по всей длине, без закусывания на изношенном участке.
4. Высота по центру. Режущая кромка должна быть на оси заготовки с точностью около 0,1 мм. Выше оси задняя поверхность трётся о материал и резец упирается, ниже оси остаётся «пупырь» в центре, и резец ломается на последних миллиметрах. Как проверить: подвести кромку к острию центра задней бабки или торцевать пробную заготовку. Нет остатка в виде штифта в центре — высота верная. Остаток диаметром 0,2 мм означает отклонение 0,1 мм.
5. Кромка и углы. Слишком широкий резец (3 мм на станке небольшого размера) требует большей силы реза. Слишком острая кромка выкрашивается. Практики советуют слегка притупить режущую кромку, оставить узкую полоску порядка 0,02–0,05 мм (ориентир), и сделать боковые стороны резца чуть сходящимися к телу, на 1–2° с каждой стороны, чтобы резец не терся о стенки канавки. Главный задний угол берут около 7–10°. Мнения здесь расходятся: одни советуют угол, близкий к нулю, для прочности кромки, другие 7–8° для свободного хода. Ориентир 7–8° подходит для большинства случаев со сталью.
6. Задняя бабка. Если заготовка поджата вращающимся центром, то в конце реза отрезаемая часть может зажать резец. Для коротких деталей центр не нужен. Для длинных поджим ослабляют или отводят центр до начала последних миллиметров. Ещё одна причина: люфт самой задней бабки. Когда на станке плохо отрегулирована пиноль, отрезка со стороны бабки идёт с вибрацией.
7. Подача и охлаждение. Если подачу вести рывками или остановиться в середине реза, кромка скользит по поверхности и наклёпывает материал, после чего резец визжит. Постоянная ручная подача с небольшим усилием и капелька масла на кромку на сталях решает половину проблем. Цветные сплавы лучше отрезать с керосином или спиртом, чугун и бронзу без жидкости, но с отсосом стружки.
Ориентиры по режимам
Таблица собрана для быстрорежущего резца по конструкционной стали на станке с жёсткостью настольного класса. Это ориентиры для первой пробы, их проверяют по паспорту станка и подбирают по звуку. Обороты пересчитаны по формуле n = 1000·V/(π·D) для скорости резания 15–20 м/мин.
| Диаметр заготовки, мм | Ширина резца, мм (ориентир) | Обороты, об/мин (ориентир) | Подача, мм/об (ориентир, ручная) |
|---|---|---|---|
| 10 | 2 | 480–640 | 0,03–0,05 |
| 20 | 2,5–3 | 240–320 | 0,04–0,06 |
| 30 | 3 | 160–210 | 0,05–0,08 |
| 40 | 4 | 120–160 | 0,05–0,08 |
| 50 | 4 | 95–125 | 0,05–0,08 |
Ширина резца в таблице выбрана по эмпирической формуле a ≈ 0,6·√D, которую приводят справочники по токарным резцам: для 30 мм получается 3,3 мм, для 20 мм — 2,7 мм. На настольных станках с мотором до 750 Вт её лучше уменьшить: тонкий резец режет с меньшим усилием, но на 1,5–2 мм он слабее. Ширину берите минимальную, а толщину самого лезвия не уменьшайте. Если станок не позволяет выбрать обороты точно, берите ближайшую ступень шкивов вниз.
Порядок действий: как отрезать без заедания
Отрезка заготовки диаметром 24 мм из стали
- 01
Закрепите заготовку
в патроне с вылетом не больше 1,5 диаметра и отрезайте как можно ближе к кулачкам.
- 02
Установите резец
с минимальным вылетом и проверьте высоту по центру по острию центра задней бабки.
- 03
Выберите ступень оборотов
около 200–250 об/мин. Подтяните клин поперечных салазок так, чтобы люфта не было, а ход оставался плавным.
- 04
Подведите резец
до касания, обнулите лимб, включите вращение.
- 05
Подавайте плавно
, без остановки, с каплей масла на рез. Через 1–2 мм канавка станет чище.
- 06
Когда резец ушёл на 2–3 мм
, при необходимости выведите его из канавки, чтобы убрать стружку, и продолжайте с тем же усилием.
- 07
В конце реза
замедлите подачу, отведите заднюю бабку, если поджимали.
- 08
Остановите шпиндель
, отведите резец, только после этого снимайте деталь.
Безопасность
Как не допустить проблемы в дальнейшем
Держите отдельный резец для отрезки и не используйте его для проточек, иначе кромка тупится и начинает дробить. Если на станке часто отрезают сталь диаметром больше 30 мм, лучше завести ножовку или ленточную пилу по металлу, а станок оставить для точения. Время на отрезку ножовкой всё равно меньше, чем на замену сломанного резца. О том, как посчитать время обработки целиком, рассказано в статье про расчёт времени токарной и фрезерной обработки.
После проверки люфта клина запишите положение винтов и отметьте, при каком усилии салазки идут плавно. Через полгода регулярной работы люфт увеличится, и придётся подтягивать снова. О том, какие станки лучше покупать для регулярной работы с отрезкой, смотрите в материале про мини-токарные станки по металлу.
Частые вопросы
Какие обороты ставить при отрезке стали?
Для быстрорежущего резца ориентир 15–20 м/мин: на заготовке 24 мм это 200–270 об/мин, на 50 мм около 100–125 об/мин. Пересчитывайте по формуле n = 1000·V/(π·D). Если визг остался, снижайте обороты ещё на одну ступень.
Какого размера брать отрезной резец для станка 1К62 или настольного токарного?
На настольном станке берут 1,5–2 мм для заготовок до 20–25 мм. Резец 3 мм считается пределом для диаметров примерно до 30 мм. На тяжёлых станках можно 4–5 мм для диаметров 40–60 мм. Лучше начинать с узкого резца и смотреть на поведение станка.
Почему резец ломается, когда почти дошёл до центра?
В центре скорость резания падает до нуля, а перемычка сопротивляется. Если резец стоит ниже оси, остаётся штифт, и под давлением кромка ломается. Проверьте высоту по центру, снизьте подачу на последних 2–3 мм и отведите заднюю бабку.
Можно ли отрезать твёрдосплавной пластиной на слабом станке?
Можно, но на слабом станке она работает хуже быстрореза. Твёрдый сплав выкрашивается при вибрации и не прощает дробление. Практики советуют сначала освоить быстрорежущий резец, который при небольшой дроби не ломается, а потом переходить на пластины.
Источники
- ГОСТ 18874-73. Резцы токарные прорезные и отрезные из быстрорежущей стали. Конструкция и размеры ↗ — Госстандарт СССР
- Научите отрезать! ↗ — обсуждение практиков
- Приключения TURN180X300 ↗ — обсуждение практиков
- станок дробит, при резании отрезным резцом. ↗ — обсуждение практиков
Фото: Raizy, CC BY-SA 3.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Токарные приёмы
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий