Кратко
Основное время точения равно длине хода с врезанием и перебегом, делённой на минутную подачу: To = L·i/(n·s). Фрезерования: To = L/Vs, где Vs = fz·z·n. К нему добавляют вспомогательное, обслуживание и отдых и получают штучное время. Умножьте его на цену станко-часа, и выйдет стоимость машинной части детали.
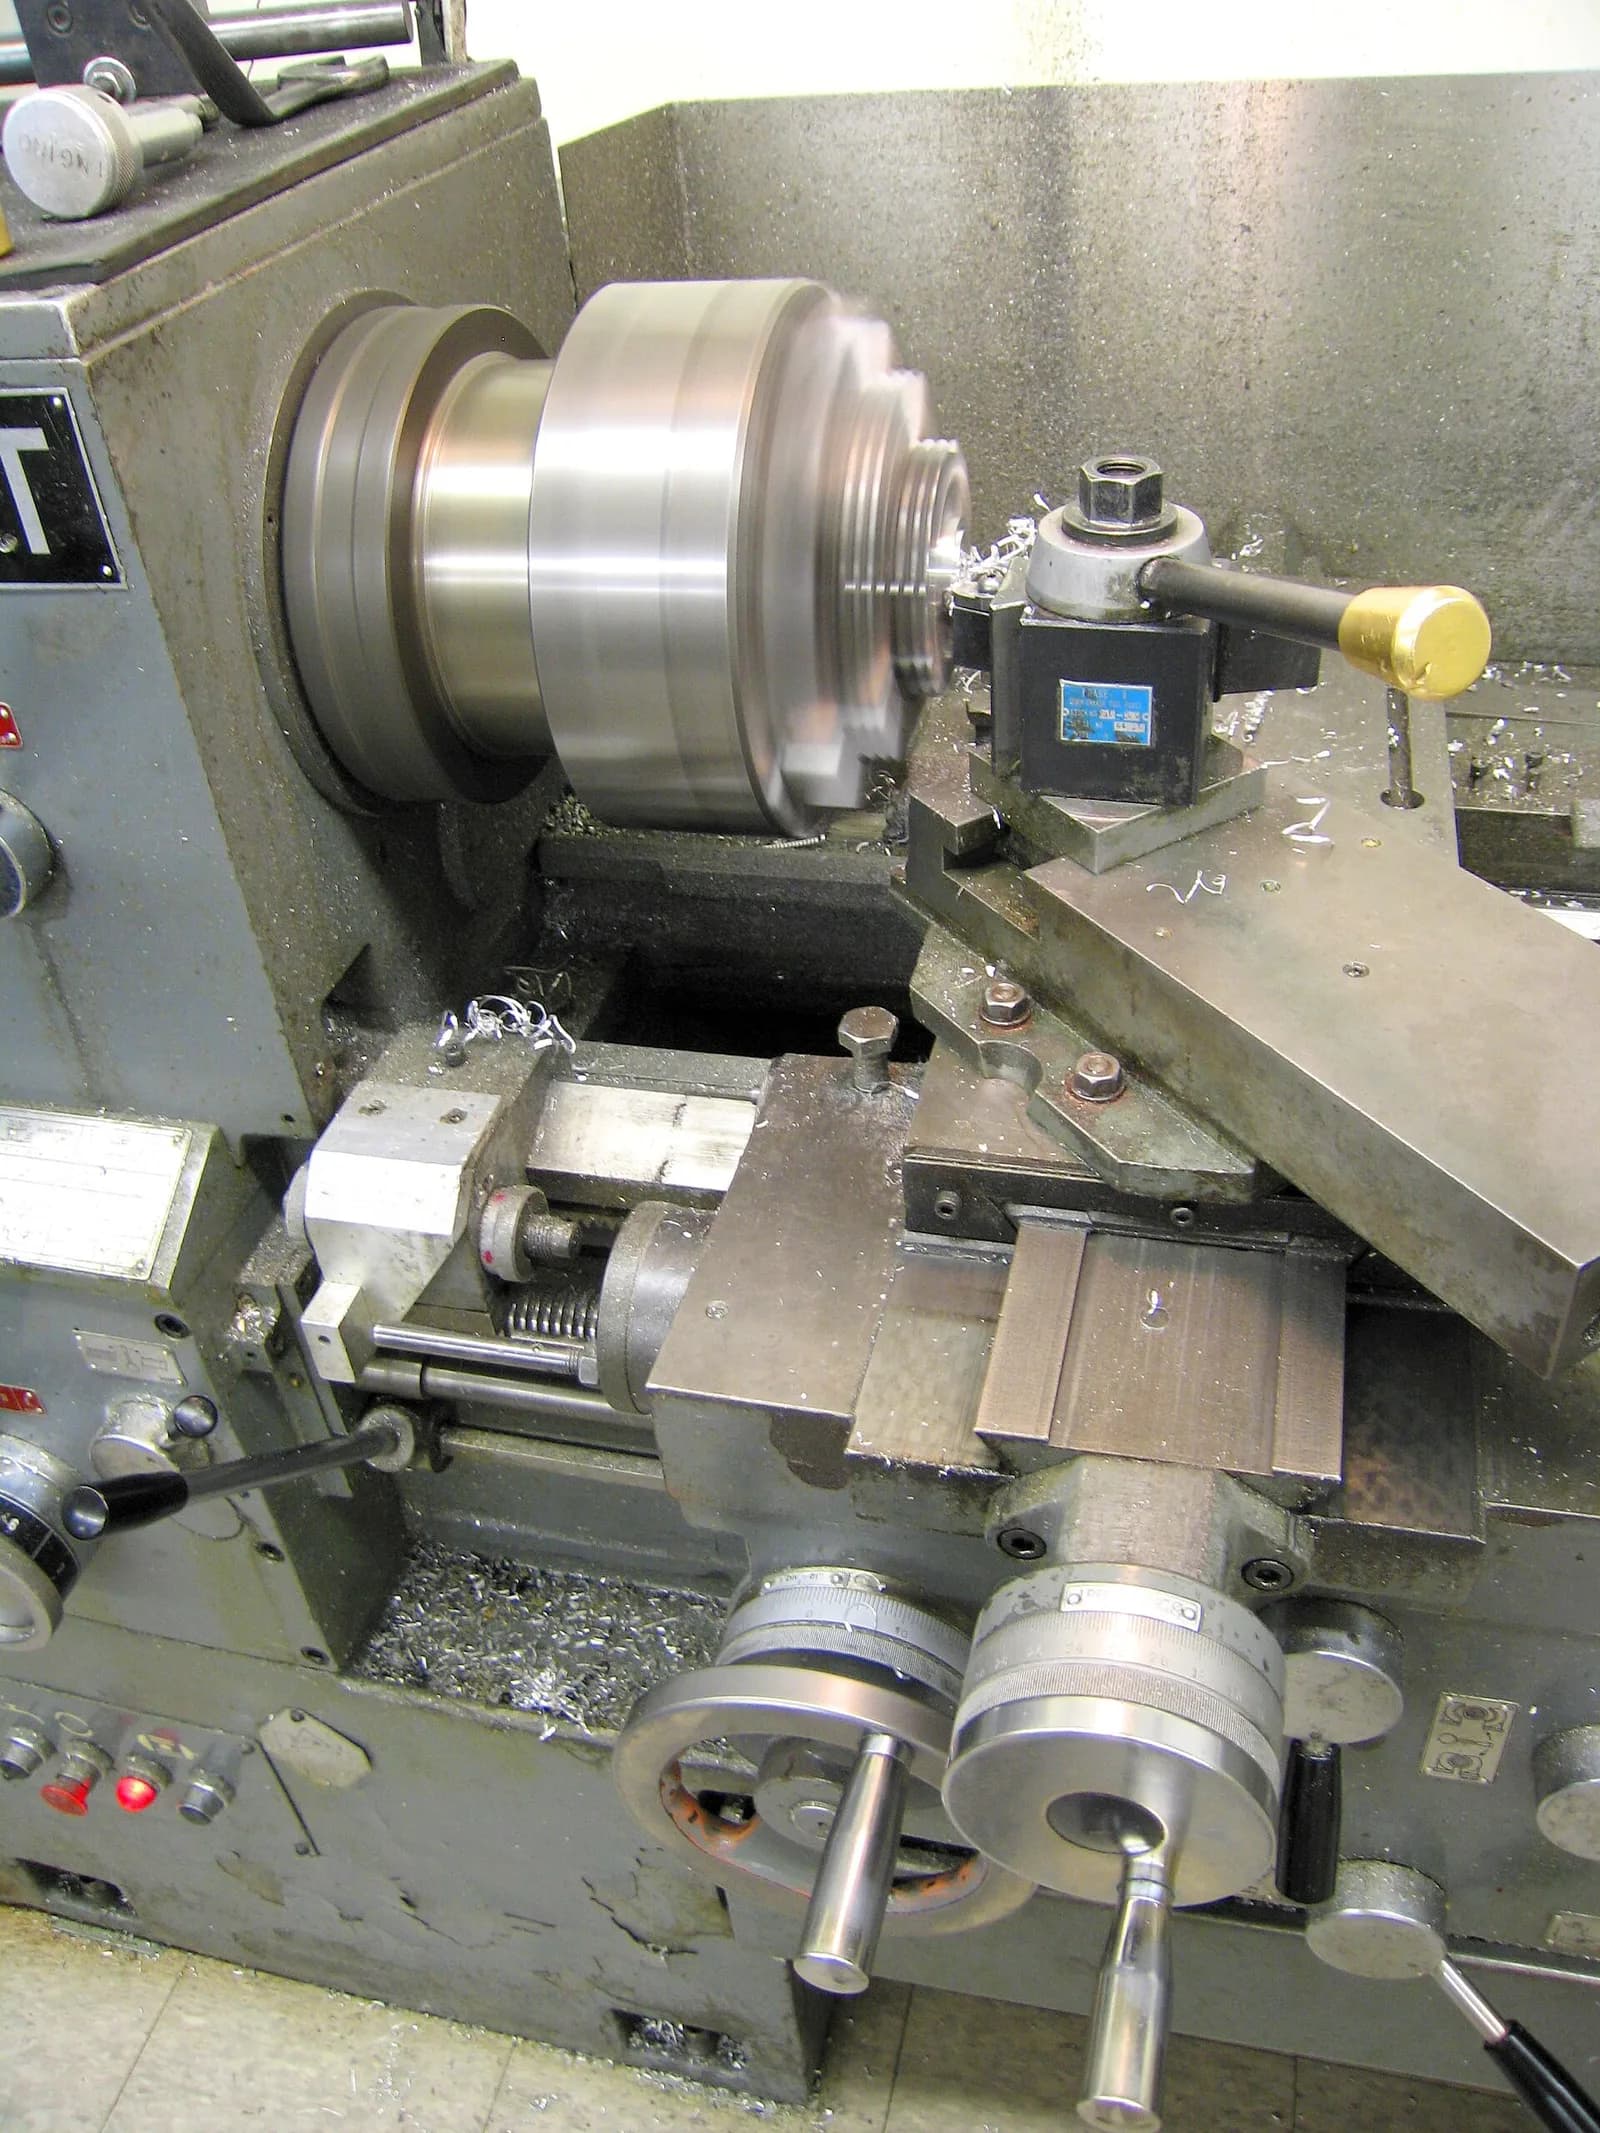
- Основное время точения To = L·i/(n·s), где L = l + y: длина обработки плюс врезание и перебег, i число проходов, n обороты, s подача на оборот. Для ступени Ø40→Ø36 длиной 60 мм это 16 секунд.
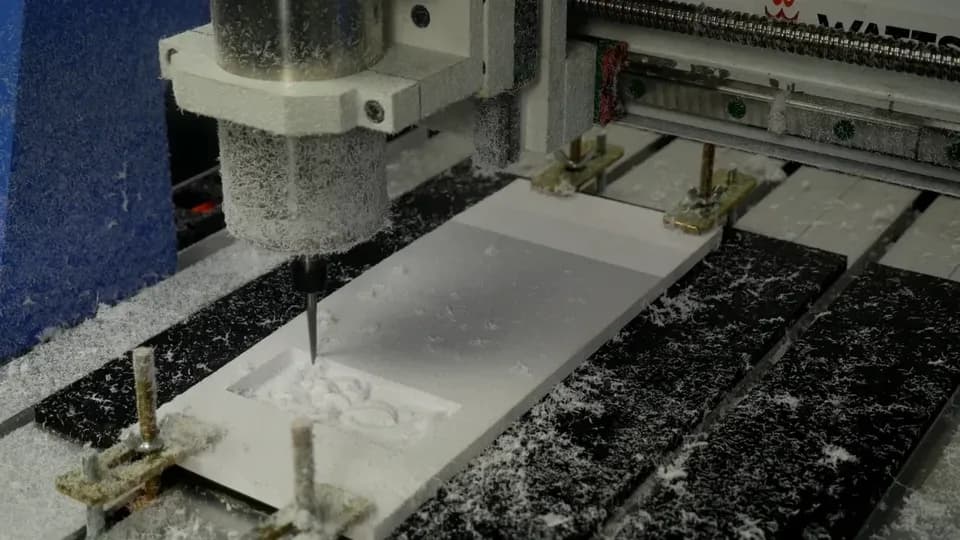
- Основное время фрезерования To = L/Vs, Vs = fz·z·n. Карман 60×30×10 мм в Д16Т фреза Ø10 вырабатывает за 0,5 минуты, в стали 45 за 1,26 минуты.
- Штучное время Tшт = To + Tвсп + Tобс + Tотд. На коротких деталях вспомогательное время больше основного, и цена определяется установкой и замерами.
- Режимы из таблиц дают оценку сверху: CAM-программа и реальный станок тратят заметно больше из-за ускоренных ходов, смены инструмента и замеров.
- Цена детали по расчёту = Tшт × ставка станко-часа + наладка Tпз, поделённая на партию, + заготовка.
Оборудование
- чертёж детали
- калькулятор режимов резания
- каталог инструмента
- калькулятор
Материалы
- марка материала
- диаметр заготовки и инструмента
- ставка станко-часа
- время наладки
Время
≈ 20 мин
Что входит во время детали
Время на операцию складывается из нескольких частей, и ошибка чаще бывает в тех, что не связаны с резанием.
| Обозначение | Что это | Как считают |
|---|---|---|
| To | Основное время | По формулам точения, фрезерования, сверления |
| Tвсп | Вспомогательное | Установка и снятие детали, подвод и отвод, смена инструмента, замеры |
| Tобс, Tотд | Обслуживание места, отдых | Процент от оперативного времени (To + Tвсп) |
| Tшт | Штучное | To + Tвсп + Tобс + Tотд |
| Tпз | Подготовительно-заключительное | Один раз на партию: наладка, программа, первая деталь |
Процент на обслуживание и отдых зависит от станка и нормативов цеха, в примерах ниже принято 8 % от оперативного времени. Это допущение, а не норматив: в вашем цехе значение может быть другим.
Точение: формулы и пример
Для наружной обточки берут такие величины.
Как посчитать основное время точения
- 01
Обороты:
n = 1000·v / (π·D), где v скорость резания в м/мин, D диаметр заготовки в мм.
- 02
Минутная подача:
Vs = s·n, где s подача на оборот в мм/об.
- 03
Длина хода:
L = l + y, где l длина обработки, y врезание и перебег резца в мм.
- 04
Время:
To = L·i / (n·s), где i число проходов.
Пример: ступень вала из стали 45, диаметр уменьшается с 40 до 36 мм на длине 60 мм. Скорость резания 120 м/мин, подача 0,25 мм/об, глубина 2 мм на сторону: один проход снимает весь припуск.
- n = 1000·120 / (3,1416·40) = 955 об/мин.
- Vs = 0,25·955 = 239 мм/мин.
- L = 60 + 3 = 63 мм (1 мм врезание и 2 мм перебег, допущение для примера).
- To = 63 / 239 = 0,264 мин, то есть около 16 секунд.
Такой проход даёт Ra порядка 3,2–6,3 мкм. Если по чертежу нужна Ra 1,6, добавляют чистовой проход: черновой снимает 1,8 мм на сторону, чистовой оставшиеся 0,2. Чистовой считают по тем же формулам: диаметр после чернового 36,4 мм, скорость 150 м/мин, подача 0,1 мм/об. Тогда n = 1312 об/мин, Vs = 131 мм/мин, To = 63/131 = 0,48 мин. Время двух проходов: 0,264 + 0,48 = 0,744 мин, около 45 секунд. Чистовой проход при почти вдвое меньшей минутной подаче идёт дольше чернового, хотя металла снимает в девять раз меньше. Какую точность и шероховатость даёт каждый проход, сверяют со справочником квалитетов и таблицей шероховатости.
Режимы можно проверить в калькуляторе режимов токарной обработки: он считает обороты, минутную подачу и время прохода по тем же формулам. Чем отличается вал от других токарных деталей и в какой последовательности его обрабатывают, описано в статье про валы и оси.
Фрезерование: формулы и пример
Для фрезы с z зубьями: n = 1000·v / (π·D), Vs = fz·z·n, To = L / Vs, где fz подача на зуб в мм. L считают по траектории центра фрезы с учётом врезания и выхода. Формулы и примеры по режимам подробно разобраны в статье как посчитать режимы резания при фрезеровании, здесь только счёт времени.
Деталь: плита из Д16Т 100×60×20 мм. Нужно фрезеровать верхнюю плоскость и карман 60×30 мм глубиной 10 мм.
Плоскость. Торцевая фреза Ø50, 5 зубьев, твёрдый сплав, v = 300 м/мин, fz = 0,1 мм. Ширина детали 60 мм при диаметре 50 мм: два прохода по 30 мм. Врезание y = 0,5·(50 − √(50² − 30²)) = 5 мм, перебег 2 мм, L = 100 + 5 + 2 = 107 мм на проход.
- n = 1000·300 / (3,1416·50) = 1910 об/мин.
- Vs = 0,1·5·1910 = 955 мм/мин.
- To = 2·107 / 955 = 0,224 мин.
Карман. Концевая фреза Ø10, 3 зуба, твёрдый сплав, v = 250 м/мин, fz = 0,06 мм, шаг по ширине 5 мм (0,5D), два слоя по 5 мм. Путь за слой ≈ площадь / шаг = 60·30 / 5 = 360 мм, за два слоя 720 мм.
- n = 1000·250 / (3,1416·10) = 7958 об/мин (проверьте, что шпиндель столько даёт).
- Vs = 0,06·3·7958 = 1432 мм/мин.
- To = 720 / 1432 = 0,50 мин.
Итого To = 0,73 мин. В стали 45 при v = 120 м/мин и fz = 0,05 мм карман идёт при n = 3820 об/мин и Vs = 573 мм/мин, To = 1,26 мин: втрое дольше, чем в алюминии. Плоскость со скоростью 150 м/мин даёт 0,45 мин, итого 1,71 мин. Для оценки стоимости фрезеровки есть калькулятор, а режимы подбирают в калькуляторе режимов фрезерования.
Сверление
To = L / (n·s), где L = l + y + Δ, y ≈ 0,3·d для заточки 118° (врезание сверла), Δ 1–2 мм (перебег). Сквозное отверстие Ø8,5 мм в пластине из стали 45 толщиной 20 мм: сверло из быстрореза, v = 25 м/мин, s = 0,15 мм/об. n = 1000·25 / (3,1416·8,5) = 936 об/мин, Vs = 140 мм/мин, L = 20 + 2,55 + 2 = 24,6 мм, To = 0,175 мин, около 10 секунд. На четыре отверстия это 0,7 минуты, а подвод между отверстиями и смена сверла в Tвсп.
Таблицы стартовых режимов
Значения ниже стартовые для пластин и фрез из твёрдого сплава с покрытием. Для скоростей фрезерования опорой служат каталоги SmiCut и Ragotzky + Gätje, на которых построен калькулятор режимов сайта, а для точения использованы ориентиры из справочных таблиц и каталогов. Конкретную цифру ищут в каталоге своей пластины и фрезы: производители указывают скорость под стойкость 15–60 минут.
| Материал | Точение v, м/мин (черновое / чистовое) | Подача s, мм/об (черновое / чистовое) |
|---|---|---|
| Сталь 45 | 100–180 / 150–220 | 0,25–0,5 / 0,05–0,15 |
| Д16Т | 250–450 / 300–500 | 0,2–0,4 / 0,05–0,15 |
| Нержавейка 12Х18Н10Т | 60–110 / 80–130 | 0,2–0,35 / 0,05–0,12 |
| Латунь Л63, ЛС59-1 | 120–250 / 150–300 | 0,2–0,4 / 0,05–0,15 |
| Капролон | 100–250 | 0,1–0,3 |
| Материал | Фрезерование v, м/мин, твёрдый сплав | fz для фрезы Ø10, мм/зуб |
|---|---|---|
| Сталь 45 | 110–180 | 0,05–0,07 |
| Д16Т | 250–600 | 0,06–0,08 |
| 12Х18Н10Т | 70–120 | 0,04–0,055 |
| Латунь Л63 | 120–180 | 0,045–0,06 |
| Капролон (быстрорез) | 100–240 | 0,05–0,07 |
Значения fz взяты как произведение коэффициентов из каталога SmiCut для бокового прохода при ширине 0,25–0,5D и коэффициента диаметра для Ø10. Для паза во всю ширину подачу уменьшают примерно на 40 %. Нержавейка требует жёсткого крепления и охлаждения, о роли охлаждения написано в статье про СОЖ. Сталь 45 в улучшенном состоянии обрабатывается медленнее, чем в нормализованном, и скорость берут из нижней части диапазона.
От времени к цене
Штучное время примера с валом. Tвсп: установка и снятие 0,4 мин, подвод и отвод 0,1, два замера 0,3, итого 0,8 мин. Оперативное Tоп = 0,744 + 0,8 = 1,54 мин. Прибавим 8 % на обслуживание и отдых: Tшт = 1,67 мин.
При ставке станко-часа 2 500 ₽ (допущение, как в статье о цене детали на ЧПУ; своё значение считают в калькуляторе нормо-часа) минута стоит 41,7 ₽. Станок на деталь обходится в 1,67 × 41,7 = 70 ₽. Наладка 45 минут, или 1 875 ₽, делится на партию.
| Партия | Станок на деталь, ₽ | Наладка на деталь, ₽ | Итого без заготовки, ₽ |
|---|---|---|---|
| 1 шт. | 70 | 1 875 | 1 945 |
| 10 шт. | 70 | 188 | 258 |
| 100 шт. | 70 | 19 | 89 |
Для плиты из Д16Т: To = 0,73 мин, Tвсп = 2,0 мин (установка в тисках 1,0, две смены инструмента 0,4, замер 0,3, ускоренные подводы 0,3), Tоп = 2,73 мин, Tшт = 2,95 мин, станок 123 ₽. В стали 45 To = 1,71 мин, Tшт = 4,0 мин, станок 167 ₽. Для длинной обработки в смете часто закладывают 15–30 % основного времени на вспомогательное (ориентир, а не норматив). На коротких деталях оно больше основного, как в обоих примерах, поэтому его лучше считать по составу операций.
Почему расчёт не совпадает с фактом
Формулы дают время резания на прямых участках с постоянной подачей. На станке с ЧПУ набегает ещё несколько составляющих.
- Ускоренные ходы. Подвод, отвод и переходы между зонами не входят в формулу, а на деталях с десятком карманов складываются в минуты.
- Разгон и торможение. На мелких контурах и углах станок не успевает выйти на запрограммированную подачу, и реальная минутная подача ниже расчётной.
- Смена инструмента. Каждая смена занимает от нескольких секунд до десятков, а деталь с шестью инструментами тратит на неё заметную долю времени.
- Паузы на измерение и очистку. Замеры и удаление стружки оператор делает руками, станок в это время стоит.
- Износ. Затупившуюся пластину меняют по стойкости, и режим приходится снижать.
Поэтому время из CAM-программы почти всегда меньше фактического. Разницу закрывают запасом, который подбирают по сохранённым фактическим данным. Для лазерной резки калькулятор сайта предлагает 20–60 % на углы и разгоны, для фрезеровки запас берут по своим деталям.
Как цех оценивает по аналогам
На практике цех редко считает формулами каждую деталь. Он сравнивает новую деталь с похожей из архива: тот же материал, габарит, число установов и операций, и берёт фактическое время, сохранённое по предыдущему заказу, с поправкой на разницу. Если в архиве есть деталь на 45 минут штучного времени, а новая сложнее на два паза и одну резьбу, к ней добавляют их расчётное время. Расчёт по формулам нужен, когда аналога нет, и как проверка: если расчёт и архив расходятся вдвое, ищут ошибку в одной из оценок.
Самое надёжное число в смете берётся не из таблицы режимов, а с секундомера. Один раз засеките время первой детали и запишите его в карту процесса. Тогда следующий расчёт для такой же детали займёт минуту.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Как рассчитать время обработки детали на токарном станке?
Определите обороты n = 1000·v/(π·D), минутную подачу s·n и поделите длину хода L = l + y на неё, умножив на число проходов. К полученному основному времени добавьте вспомогательное и обслуживание.
Сколько стоит час работы станка с ЧПУ?
Это себестоимость, которую считают по годовым расходам на станок и часам реальной работы. В примерах статьи принято 2 500 ₽ как допущение, а расчёт для своего станка выполняет калькулятор нормо-часа.
Чем штучное время отличается от подготовительно-заключительного?
Штучное тратится на каждую деталь, подготовительно-заключительное один раз на партию: наладка, программа и первая деталь. Поэтому на мелкой партии цену определяет Tпз, на крупной Tшт.
Можно ли доверять скоростям из таблиц?
Как старту. Производители пластин и фрез дают значения под определённую стойкость, а реальный режим зависит от жёсткости станка, вылета и охлаждения. Для первого прохода берут нижнюю треть диапазона и поднимают режим, если стружка и звук в норме.
Источники
- General turning formulas and definitions ↗ — Sandvik Coromant
- General milling formulas and definitions ↗ — Sandvik Coromant
- Solid carbide end mills: cutting data, с. 64–65 ↗ — SmiCut
- HSS-Schaftfräser: Richtwerte für vc und fz ↗ — Ragotzky + Gätje, Hans Treiber
- Cutting speeds and feeds reference ↗ — Aims Industrial
- Справочник технолога-машиностроителя. Т. 2 / под ред. А. Г. Косиловой и Р. К. Мещерякова — расчёт основного времени точения и сверления
Фото: Andrew Magill / Wikimedia Commons, CC BY 2.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Из чего складывается цена детали
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий