Кратко
Деталь обмеряют от базовых поверхностей, каждый ответственный размер берут в двух сечениях и двух направлениях. Диаметры и длины мерят штангенциркулем, посадки микрометром, радиусы шаблонами, резьбу по шагу и наружному диаметру. Материал оценивают по искре, магниту и плотности, а изношенные размеры округляют до стандартных по ГОСТ 6636.
- Деталь мерят от баз, а не «по кругу». Сначала выбирают плоскость или ось, от которых отсчитываются остальные размеры, и на эскизе их помечают.
- Штангенциркуль в хороших руках даёт около 0,05 мм, но перекос губок, грязь и тёплая рука легко добавляют ещё 0,05–0,1 мм. Посадочные поверхности мерят микрометром.
- Резьбу опознают по трём числам: наружный диаметр, шаг (проще всего измерить длину десяти шагов) и угол профиля 60° или 55°.
- Металл грубо определяют по искре, магниту и плотности, твёрдость проверяют напильником или твердомером. Точную марку даёт только спектральный анализ.
- Изношенный размер округляют до ближайшего значения из ряда нормальных размеров ГОСТ 6636, а для посадок берут размер сопряжённой детали.
Оборудование
- штангенциркуль ШЦ-I 0–150 мм с нониусом 0
- 05 или цифровой
- микрометр МК 0–25 и 25–50 мм
- индикаторный нутромер
- резьбомер М60 и Д55
- радиусомеры
- угломер
- набор щупов
- калиброванные штифты
- магнит
- весы 0
- 1 г
- напильник
Материалы
- образец детали
- растворитель и ветошь
- бумага и мягкий карандаш
- стакан с водой и нить
- бланк эскиза
Время
≈ 120 мин
Общий порядок «образец, чертёж, цех» разобран в статье как изготовить деталь по образцу: там же таблица инструментов по точности. Здесь про руки и приёмы: как именно снять каждый размер, чтобы цифры оказались правдой.
Подготовка: база, чистота, температура
Перед первым замером деталь отмывают от масла и нагара. Слой грязи в сотую на посадочной шейке прибавляет сотку к диаметру, а на отверстии отнимает её.
Затем выбирают базу. У вала это ось, у корпуса самая большая обработанная плоскость и два отверстия на ней. Размеры на эскизе проставляют от базы, а не цепочкой мелких отрезков: сумма десяти замеров по 0,05 мм накопит ошибку в полмиллиметра, а один замер от базы даст те же 0,05.
Температура влияет сильнее, чем кажется. Измерения по стандарту относят к 20 °C. Алюминиевая деталь длиной 100 мм, которую вы согрели в руке на 10 °C, станет длиннее на 0,02 мм, стальная на 0,01 мм. Для посадки по H7 это уже заметная доля допуска. Дайте детали и инструменту полежать рядом десять минут и не грейте шейку ладонью.
Штангенциркуль: как пользоваться правильно
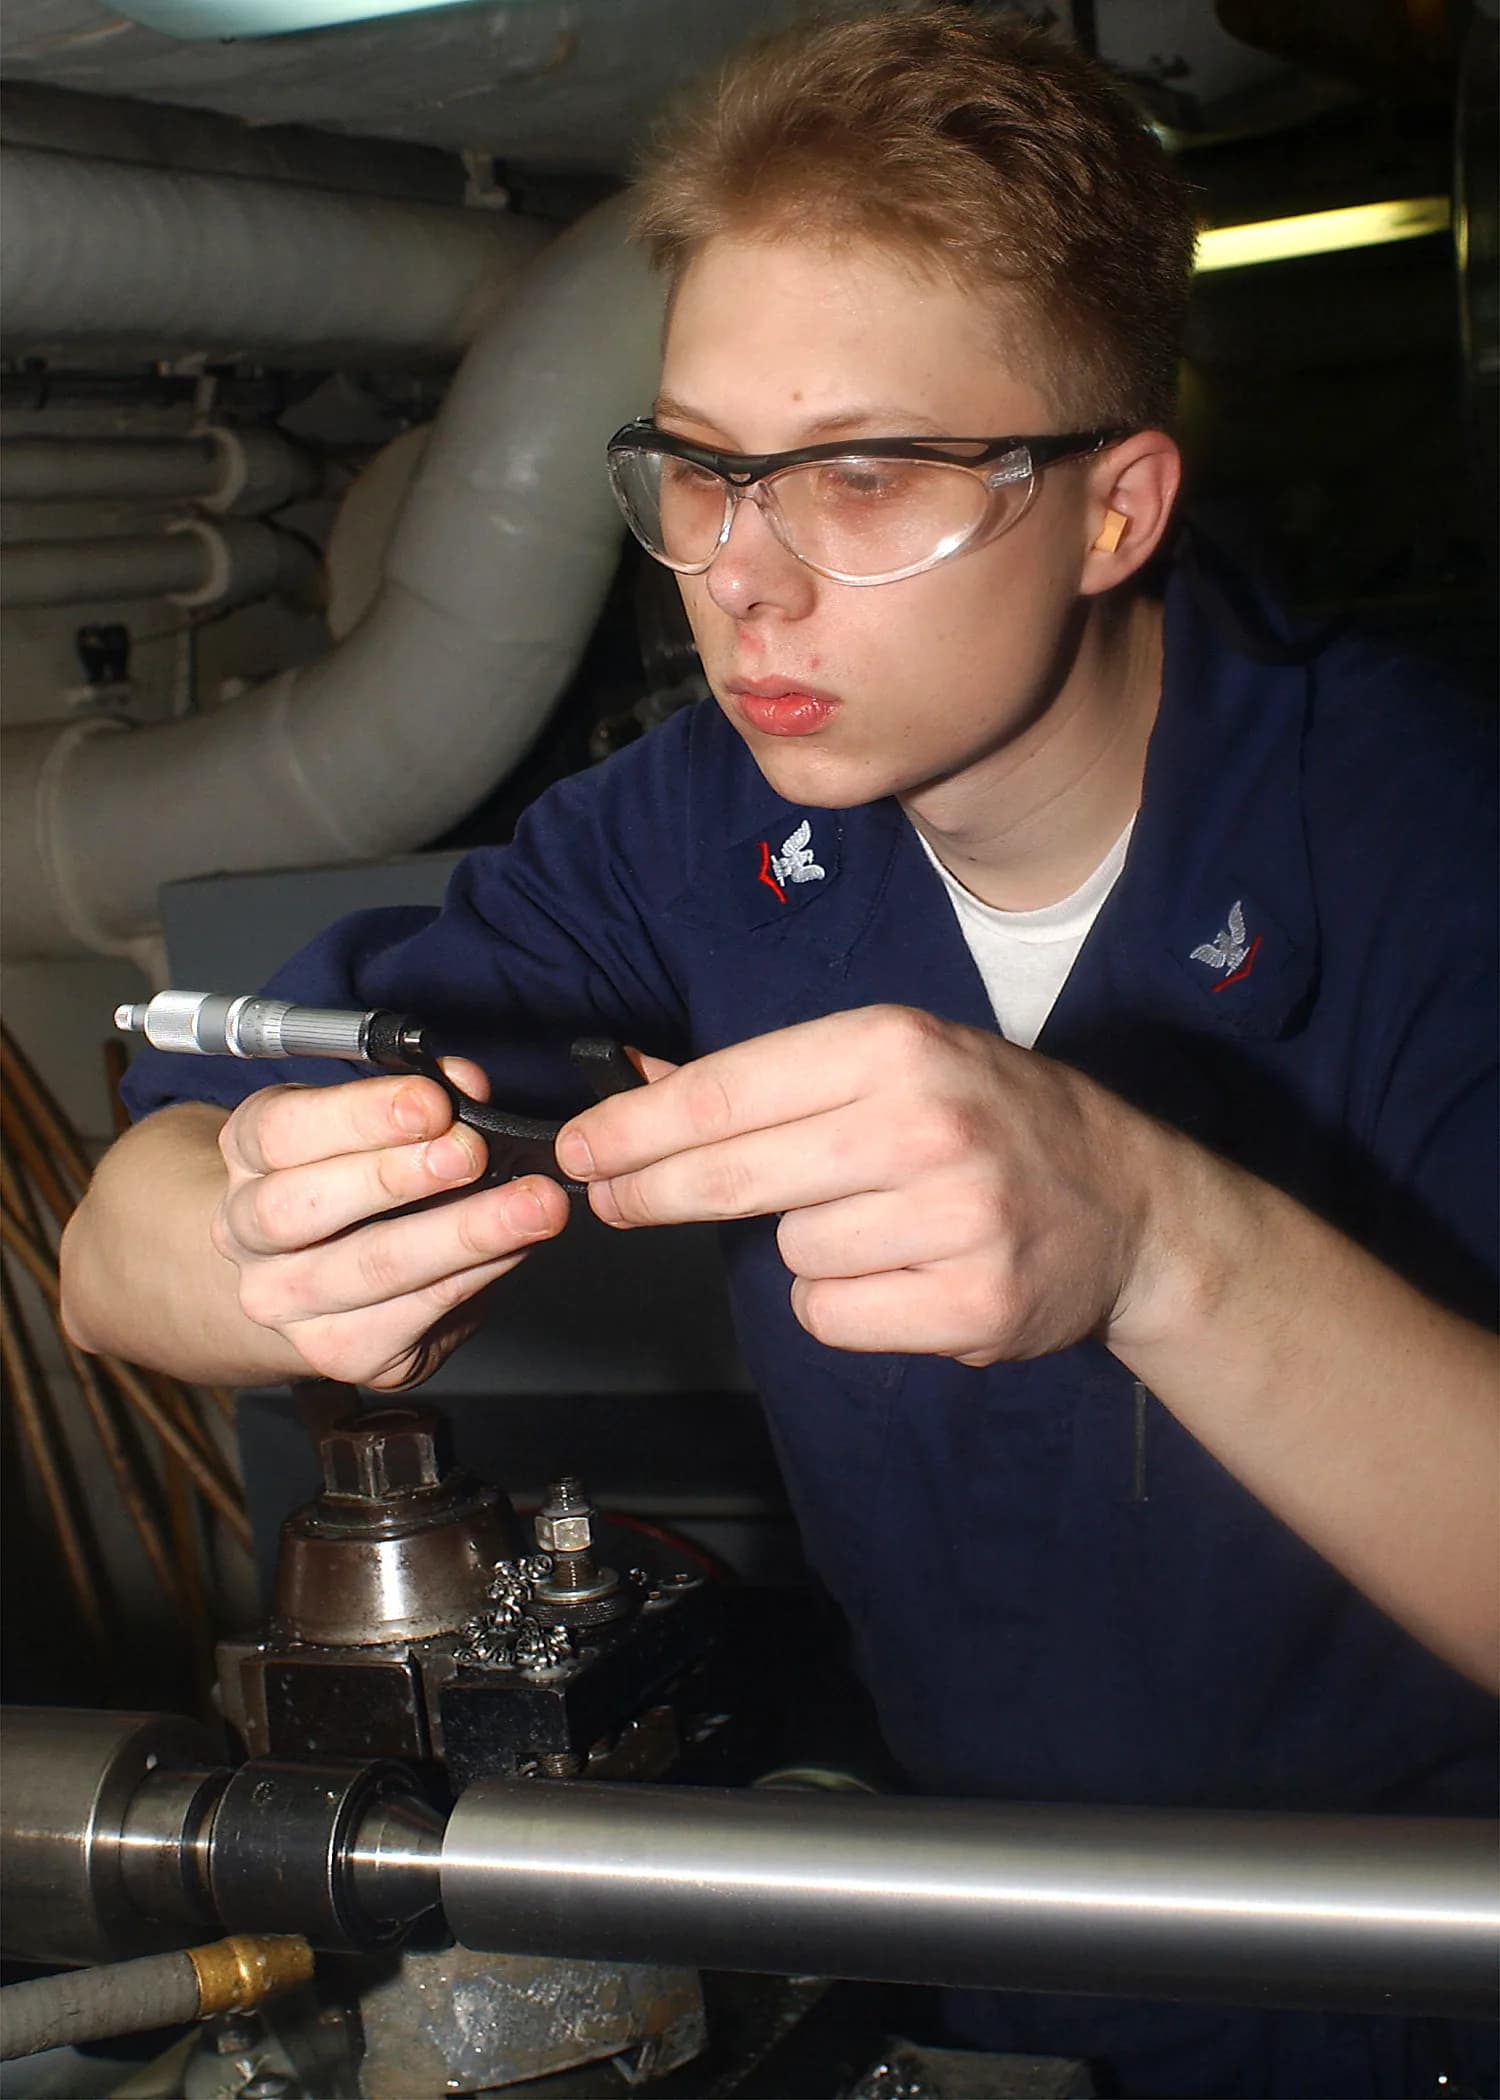
Штангенциркуль ШЦ-I по ГОСТ 166-89 с нониусом 0,05 или 0,1 мм мерит наружные размеры нижними губками, внутренние верхними острыми и глубину выдвижной линейкой. Цифровой с шагом 0,01 мм удобнее читать, но его паспортная погрешность выше цены деления, поэтому сотые на экране не значат ничего.
Как держать штангенциркуль
- 01
Сведите губки и проверьте ноль.
Если нониус не совпадает с нулём, запишите поправку. На цифровом нажмите кнопку обнуления с чистыми сомкнутыми губками.
- 02
Берите деталь у корня губок.
Чем глубже деталь сидит между ними, тем меньше перекос. Кончиками губок мерят только мелкие места, и то с запасом на ошибку.
- 03
Держите оси перпендикулярно.
Губки должны быть перпендикулярны оси вала. Перекос на 3° при диаметре 40 мм добавляет к показанию около 0,05 мм.
- 04
Прижимайте с одинаковым усилием.
Лёгкий контакт, без «дожима» большим пальцем. Фиксатор затягивайте только после снятия с детали, если нужно прочитать показание в удобном месте.
- 05
Читайте по прямой.
Глаз над шкалой, иначе возникает параллакс. Ищите штрих нониуса, который лучше всего совпадает со штрихом линейки.
- 06
Мерьте в двух сечениях и двух направлениях.
Так видны овальность и конусность. В протокол идёт наибольшее значение для вала и наименьшее для отверстия.
При внутренних замерах уточните, учтена ли толщина губок. У части приборов шкала уже включает её, у других на губках выбито число, которое надо прибавить. Проверьте на отверстии известного диаметра, например в кольце подшипника.
Микрометр, нутромер и щупы
Всё, что стоит под посадку, мерят микрометром. Гладкий микрометр читается до 0,01 мм, а у класса 1 допустимая погрешность около двух микрон, поэтому им определяют квалитет шейки. О микрометре и его допустимой погрешности говорит ГОСТ 6507-90. Работайте с трещоткой: она ограничивает усилие, и два замера подряд дают одно значение.
Перед ответственным замером ноль и верхний предел микрометра проверяют по концевым мерам, а не по памяти. На цифровом штангенциркуле последней цифре верить нельзя, поэтому решающие размеры подтверждают микрометром.
Отверстие мерят индикаторным нутромером. Его настраивают по микрометру, установочному кольцу или блоку концевых мер и качают в отверстии, пока стрелка не найдёт минимум по диаметру. Для глубины слепого отверстия подходит глубиномер штангенциркуля, для паза шириной 4–10 мм набор щупов: щуп должен входить с лёгким сопротивлением.
Ступени вала мерят от торца: сначала общую длину, затем расстояние до каждого уступа. Так проще избежать накопления погрешности. Фаски и канавки не пропускайте, они идут в отдельные размеры: фаска 1×45°, канавка 3 мм шириной и 0,5 мм глубиной.
Конусы, радиусы и сложные профили
Для конуса измеряют два диаметра и расстояние между ними. Например, D = 30,00 мм, d = 24,00 мм при расстоянии 60 мм: конусность (D − d) / L = 0,1, то есть 1, полуугол около 2,9°, полный угол около 5,7°. Дальше сверяйте с ближайшим стандартным конусом: метрические 1, конусы Морзе близки к 1, но у каждого номера своя конусность. Угломер даёт грубую проверку, а расчёт по диаметрам точнее.
Радиус снимают шаблонами: подбирают лист, который ложится в скругление без просвета. Наборы радиусомеров покрывают примерно от 1 до 25 мм. Если шаблон не нашёлся, считают по хорде: измеряют длину хорды c и стрелку h глубиномером, радиус равен c² / (8h) + h/2. Для c = 40 мм и h = 5 мм получится R = 42,5 мм. Профили сложной формы переносят на бумагу: деталь кладут на лист и обводят остро заточенным карандашом либо прижимают к бумаге, закрашенной графитом. Контур потом сканируют или фотографируют вместе с линейкой и оцифровывают.
Межосевые расстояния через штифты
Расстояние между центрами двух отверстий штангенциркулем напрямую не измерить. В отверстия вставляют калиброванные штифты (подойдут хвостовики свёрл или контрольные пальцы), замеряют расстояние между их наружными краями A и вычитают полусумму диаметров.
| Параметр | Значение |
|---|---|
| Диаметр первого штифта d₁ | 10,00 мм |
| Диаметр второго штифта d₂ | 16,00 мм |
| Замер по наружным краям A | 58,00 мм |
| Расстояние между осями L = A − (d₁ + d₂)/2 | 45,00 мм |
Если мерить зазор между штифтами B, то L = B + (d₁ + d₂)/2. Для двух штифтов одного диаметра формула проще: L = A − d.
Шестерни
Модуль и число зубьев прямозубой шестерни находят счётом и одним замером. При z = 20 и диаметре вершин 44,0 мм модуль равен 44 / (20 + 2) = 2 мм. Для косозубых колёс нужен ещё угол наклона. Остальное, от длины общей нормали до профиля, разобрано в статье как изготавливают шестерни.
Как определить резьбу на детали
Резьба описывается тремя числами. Наружный диаметр у болта мерят штангенциркулем в нескольких местах, у гайки измеряют диаметр отверстия по вершинам витков (это внутренний диаметр, наружный будет больше на высоту профиля). Шаг проще мерить не одним витком, а длиной десяти: 15,0 мм на десять шагов означают шаг 1,5 мм. Профиль проверяют резьбомером, шаблон ложится во впадины без просвета.
Резьбомер М60 рассчитан на метрический профиль 60° и шаги примерно от 0,4 до 6 мм. Д55 с углом 55° собран под дюймовую резьбу Витворта и трубные цилиндрическую и коническую, число ниток на дюйм у него идёт от 28 до 4. Для американских дюймовых UNC и UNF угол тоже 60°, поэтому Д55 к ним не подходит.
| Что показали замеры | Что это такое |
|---|---|
| Наружный диаметр 9,7 мм, шаг 1,5 мм, угол 60° | М10 со стёртым профилем, не нестандартная резьба |
| Наружный диаметр 12,7 мм, 13 ниток на дюйм, угол 60° | UNC 1/2″-13, а не М12 |
| Наружный диаметр 20,9 мм, шаг 1,81 мм, угол 55° | трубная G 1/2 (14 ниток на дюйм) |
| Наружный диаметр 33,2 мм, 11 ниток на дюйм, угол 55° | трубная G 1 |
Шаг в миллиметрах и число ниток связаны формулой 25,4 / шаг: 1,814 мм дают 14 ниток, 2,309 мм дают 11. Если десять шагов заняли 18,1 мм, это 14 ниток на дюйм. Сверяйте результат со справочниками: метрическая резьба, дюймовая и трубная резьба. Коническую трубную резьбу отличают по уменьшению диаметра витков к торцу.
Как определить материал детали
Без лаборатории материал не назвать точно, но круг можно сузить. Начинают с магнита, потом ищут по искре и плотности, и только затем смотрят на твёрдость.
| Метод | Что даёт | Ограничения |
|---|---|---|
| Магнит | Магнитятся углеродистые и большинство легированных сталей и чугун. Аустенитная нержавейка, алюминий, медь, латунь, бронза, титан почти не магнитятся | Нержавейка после холодной деформации может притягиваться слабо |
| Искра на наждаке | Сталь даёт яркий пучок искр с ветвлением, и чем больше углерода, тем гуще и с «звёздочками». Чугун даёт короткие красноватые искры, нержавейка тёмно-красные с редким ветвлением | Нужны эталоны на том же круге, марку по ней не назвать |
| Плотность | Различает алюминий, титан, сталь, латунь и медь | Нужны весы с точностью 0,1 г и деталь без полостей |
| Твёрдость | Закалена ли поверхность | Ничего не говорит о составе |
Плотность проще всего определить гидростатически. Деталь взвешивают в воздухе, затем подвешенной на нити в стакане с водой, не касаясь стенок. Плотность равна массе в воздухе, делённой на разность масс, и умноженной на плотность воды (около 0,998 г/см³ при комнатной температуре). Пример: 157,0 г в воздухе и 137,3 г в воде дают 157,0 / 19,7 × 0,998 ≈ 7,95 г/см³. Это ближе к аустенитной нержавеющей стали (около 7,9), чем к обычной (7,85), и с учётом погрешности весов в 1 % надо проверять магнитом. Алюминиевые сплавы лежат в пределах 2,6–2,85, латунь около 8,4–8,5, медь 8,94, титан около 4,5, серый чугун около 7,1. Значения для сотен материалов собраны в справочнике плотности материалов.
Твёрдость на глаз проверяют напильником: незакалённая сталь и цветные металлы режутся, сталь около 50 HRC и выше напильник уже скользит. Точное число покажет твердомер, а перевод между шкалами есть в справочнике твёрдости и в калькуляторе перевода. Закалка шейки и мягкий торец говорят о поверхностной закалке, и это пойдёт в чертёж отдельной строкой. Различить сталь 45 и 40Х такой разведкой нельзя, поэтому в эскизе пишите «аналог по свойствам» и согласуйте марку с технологом цеха.
Износ: как вернуться к номиналу
Размер изношенной шейки не годится для чертежа: деталь делали под номинал, а износ съел часть. Если вал замеряется 39,93 мм, берите ближайшее значение из ряда нормальных линейных размеров по ГОСТ 6636-69, то есть 40 мм. Стандарт построен по рядам предпочтительных чисел Ra5, Ra10, Ra20 и Ra40: в диапазоне 10–20 мм ряд Ra40 содержит 10; 10,5; 11; 11,5; 12; 13; 14; 15; 16; 17; 18; 19; 20, а в Ra5 только 10 и 16. Стандарт рекомендует отдавать предпочтение более грубым рядам, то есть сначала сверять размер с Ra5, потом с Ra10 и так далее.
| Замерено, мм | Ближайший стандартный размер, мм | Ряд |
|---|---|---|
| 39,93 | 40 | Ra5 |
| 24,8 | 25 | Ra5 |
| 17,9 | 18 | Ra20 |
| 52,9 | 53 | Ra40 |
| 12,7 | 12,7 | дюймовая деталь, 1/2″ |
Округление работает только для свободных линейных размеров. Резьбы, посадочные места под подшипники, зубья и все дюймовые детали ему не подчиняются: диаметр под подшипник берётся из его каталога, а дюймовая деталь остаётся дюймовой. Если износ больше нескольких десятых, опирайтесь на неизношенные участки (торцевой буртик) и на сопряжённую деталь. Допуски назначайте по справочнику допусков и посадок, а если нужно понять, что значит конкретный квалитет, смотрите таблицу квалитетов.
Типичные ошибки обмера
- Перекос губок и измерение кончиками. На валах даёт ошибку до 0,1 мм.
- Замер изношенной зоны. Мерьте там, где детали работали мало или совсем не касались.
- Одно сечение. Вал с овальностью 0,05 мм не обнаружить одним замером.
- Теплая деталь или инструмент. Деталь с мороза, из ванны с маслом или из рук даёт свой размер, который не повторится.
- Размер по сопряжённой детали, которая тоже износилась. Берите стандартные изделия: подшипник, шпонку, манжету, а не вторую изношенную деталь.
- Цифра без допуска на эскизе. Цех не отличит «20» с точностью до десятки от «20» с точностью до микрона.
Хороший признак аккуратного обмера: размеры сходятся в сумме. Сложите ступени вала и сравните с общей длиной. Если расхождение больше погрешности инструмента, один из замеров неверен, и лучше перемерить сразу, чем искать причину после станка.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Эскиз и что отдать в цех
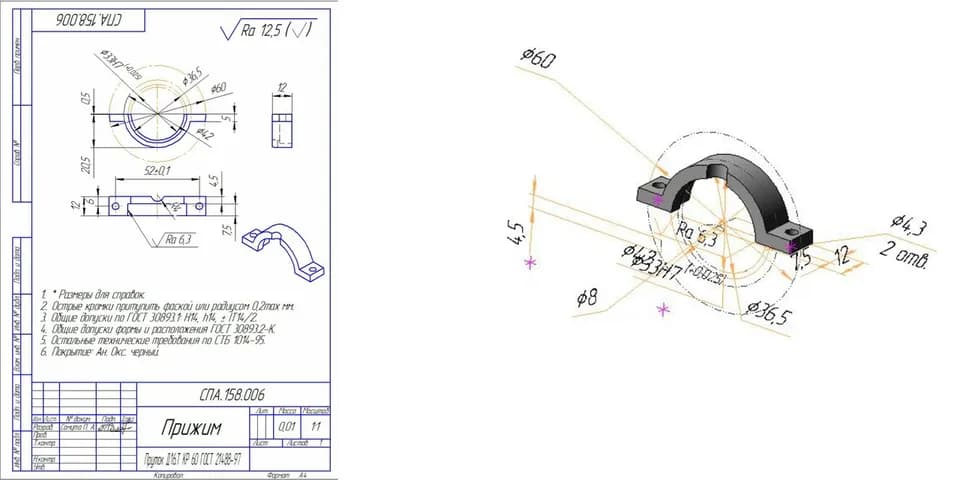
Эскиз делают от руки, без масштаба, но с соблюдением пропорций, по правилам ГОСТ 2.125-2008, а требования к чертежу в целом изложены в ЕСКД, в частности в ГОСТ 2.109. Оформление подробно описано в статье как сделать чертёж детали по ЕСКД. Для разовой детали эскиза достаточно, для повторяющихся заказов делают чертёж и модель, а формат для цеха выбирают по статье о форматах STEP, STL, IGES, DXF и DWG.
Что отдать в цех вместе с образцом
- 01
Сам образец и сопряжённые детали.
Цех сверит ваши замеры со своими.
- 02
Эскиз с размерами от баз.
Резьбы указаны с обозначением, а не просто диаметром.
- 03
Материал и твёрдость.
Если марка не подтверждена, напишите, как определяли, и согласуйте аналог.
- 04
Посадки и шероховатость
на рабочих поверхностях.
- 05
Количество и назначение детали.
От них зависит выбор заготовки и маршрута.
Как цех проверяет готовое, описано в материале про контроль качества деталей, а как посадки на валу задают допуски, в статье про валы и оси. Если деталь сломана и вопрос стоит между ремонтом и новой, смотрите восстановление сломанной детали.
Частые вопросы
Какой штангенциркуль выбрать, 0,05 или 0,1?
Для обмера берут 0,05 или цифровой: разница в цене невелика, а читать проще. Цена деления 0,1 мм подходит для габаритов и свободных размеров. Ни тот ни другой не годится для посадок, там нужен микрометр.
Как снять размеры с детали сложной формы?
Разбейте её на простые элементы: цилиндры, плоскости, отверстия, радиусы. Для каждого найдите свой способ (штифты, хорда, шаблоны) и всё привяжите к базам. Свободные поверхности без размеров снимают шаблоном-отпечатком на бумаге или сканированием, об этом рассказано в статье про 3D-сканирование детали.
Можно ли определить марку стали без лаборатории?
Только приблизительно: магнит отделяет нержавейку и цветные металлы от сталей, искра даёт примерное содержание углерода, твёрдость показывает закалку. Точную марку определяет спектральный анализ.
Как понять, что резьба дюймовая?
Измерьте наружный диаметр и шаг. Если диаметр близок к дробным долям дюйма (12,7; 19,05; 25,4 мм), а шаг получается через 25,4 мм, делённые на целое число ниток, это дюймовая резьба. Угол профиля 55° указывает на Витворта и трубные, 60° на UNC и UNF.
Источники
- ГОСТ 166-89. Штангенциркули. Технические условия ↗ — Госстандарт СССР
- ГОСТ 6507-90. Микрометры. Технические условия ↗ — Госстандарт СССР
- ГОСТ 6636-69. Основные нормы взаимозаменяемости. Нормальные линейные размеры ↗ — Госстандарт СССР
- ГОСТ 2.125-2008. ЕСКД. Правила выполнения эскизных конструкторских документов ↗ — Межгосударственный совет по стандартизации
Фото: Andrew Wallace, ВМС США / Wikimedia Commons, общественное достояние
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Детали по образцу
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий