Кратко
Аргон подходит для всех металлов, азот добавляют на нержавейке и меди, на алюминии азот нельзя. У ручных аппаратов расход газа 6–20 л/мин при давлении выше 0,3 МПа. Проволоку берут под металл: ER308L для AISI 304, ER316L для 316, ER5356 для сплавов АМг, ER4043 для серии 6ххх, ER70S-6 для углеродистой стали. Диаметр 0,8–1,2 мм до 3 мм, 1,2–1,6 мм на толстом.
- Аргон работает на стали, нержавейке, алюминии и меди. Азот добавляют на нержавейке и меди, на алюминии и титане его не применяют, потому что он образует хрупкие нитриды.
- Для углеродистой стали источники расходятся: производитель ручных аппаратов указывает аргон, а в лабораторных опытах азот сильнее подавлял поры. Спорный случай решают образцом.
- Расход у ручных аппаратов 6–20 л/мин и растёт с толщиной. Слишком мало газа даёт окисление, слишком много даёт подрез и рваный шов.
- Проволоку подбирают по составу основного металла: ER308L к AISI 304, ER316L к 316, ER5356 к сплавам АМг, ER4043 к серии 6ххх, ER70S-6 к углеродистой стали.
Что делает защитный газ
У газа две задачи. Первая — не пустить воздух к расплавленному металлу и к шву, пока он остывает: кислород и азот воздуха окисляют ванну, шов темнеет, появляются поры. Вторая — влиять на форму ванны и устойчивость парогазового канала, в котором лазер проплавляет металл. Для второй задачи важен не только сорт газа, но и то, как он подан.
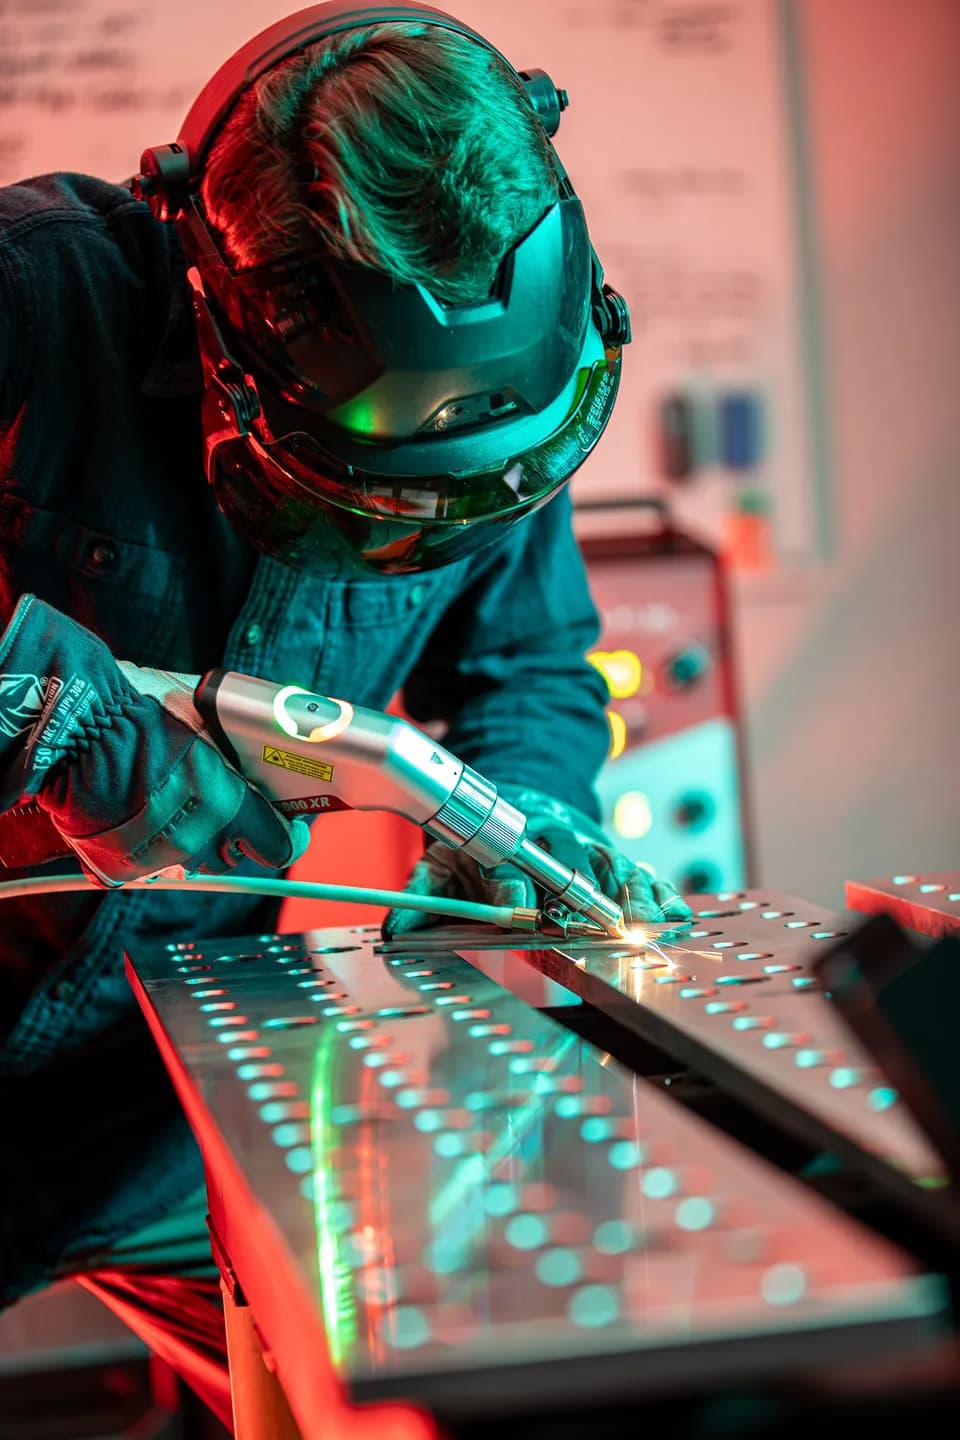
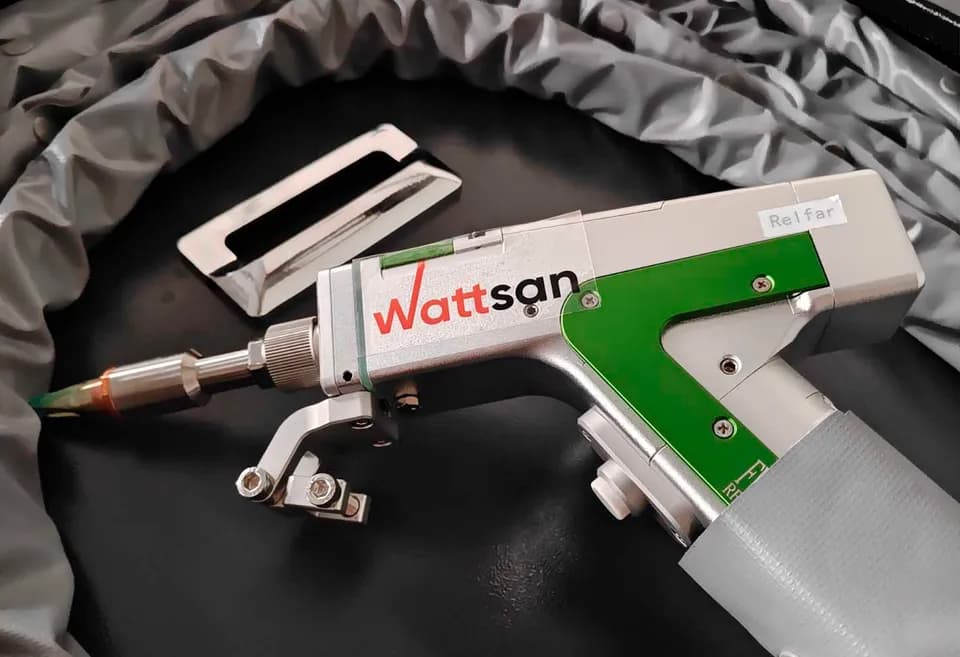
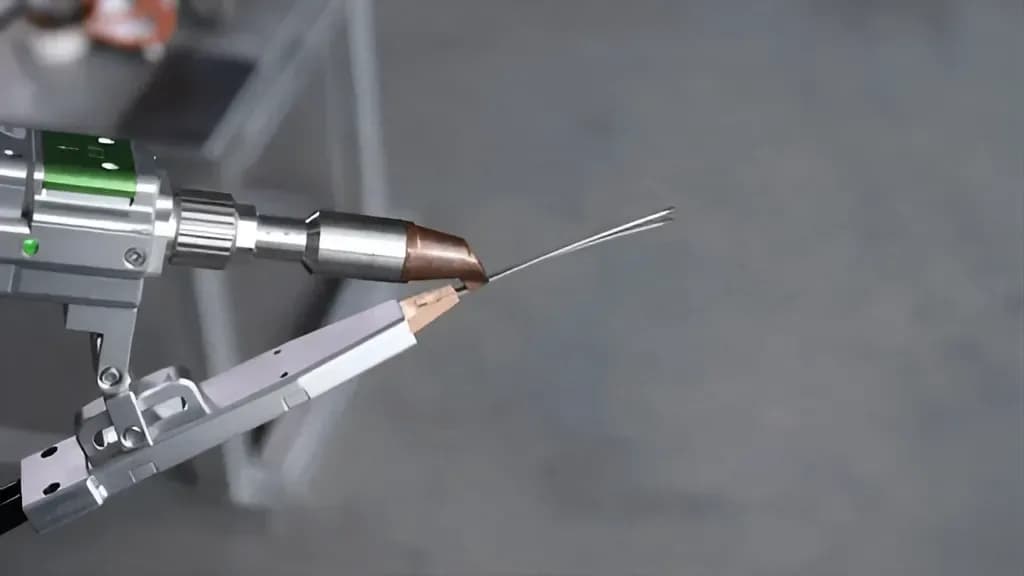
В ручном аппарате газ идёт через сопло пистолета вместе с проволокой. В промышленных установках, по руководству производителя систем Photonweld, его направляют на точку взаимодействия луча с металлом соосным соплом или трубкой и ведут по хвосту шва. Оба варианта решают одну задачу: газ должен накрывать ванну и остывающий участок, а не обдувать только пятно.
Газы: что выбрать
| Газ | Где применяют | Ориентир по расходу | Плюсы | Минусы |
|---|---|---|---|---|
| Аргон | сталь, нержавейка, алюминий, медь, титан | 6–20 л/мин у ручных аппаратов, 20–25 л/мин в промышленных схемах | инертен, не вступает в реакции, подходит всем металлам | при глубоком проплавлении на стали пористость выше, чем в азоте |
| Азот | нержавейка, медь | 8–20 л/мин у ручных аппаратов, 20–25 л/мин в промышленных схемах | дешевле аргона, подавляет поры в глубоких швах, на нержавейке по данным Photonweld повышает прочность соединения | образует нитриды на алюминии и титане, на углеродистой стали производитель предупреждает о хрупкости |
| Гелий | когда нужны максимальное проплавление и подавление плазмы | 30–40 л/мин | сильнее всех подавляет плазменный факел, глубже проплавление | дорогой, в документации ручных аппаратов не указан |
Для сравнения: в опытах Ливерморской лаборатории (источник 6 кВт, плазменное сопло 21 л/мин и хвостовая защита 23 л/мин) швы на стали A36 и нержавейке 304L получились пористыми в аргоне и почти беспористыми в азоте. Объясняют это тем, что азот растворяется и реагирует с расплавом, а пузыри не остаются в шве. В документации ручного аппарата Wattsan G2 для углеродистой стали указан только аргон, а Photonweld предупреждает, что азот делает углеродистую сталь хрупкой. Однозначного ответа у отрасли нет: если швы на стали идут с порами, сравните оба газа на образце и проверьте не только внешний вид, но и излом.
Смеси аргона с гелием в справочных статьях описывают как способ повысить проплавление и скорость на металлах с высокой теплопроводностью. Для ручного аппарата на 1,5–3 кВт производитель их не упоминает, поэтому в таблице их нет.
Расход, давление и чистота
Расход зависит от металла и толщины. Ориентиры по документации ручного аппарата, л/мин:
| Металл | До 1 мм | 1–3 мм | От 3 мм |
|---|---|---|---|
| Углеродистая сталь | 8–12 | 12–14 | 14–18 |
| Нержавеющая сталь | 8–12 | 12–14 | 14–18 |
| Алюминиевые сплавы | 6–10 | 10–12 | 12–14 |
| Медь | 10–12 | 12–14 | 14–20 |
Источник: таблица режимов из документации производителя, карточка модели G2 (проверено 3 октября 2026 года). Давление газа на входе при сварке указано выше 0,3 МПа.
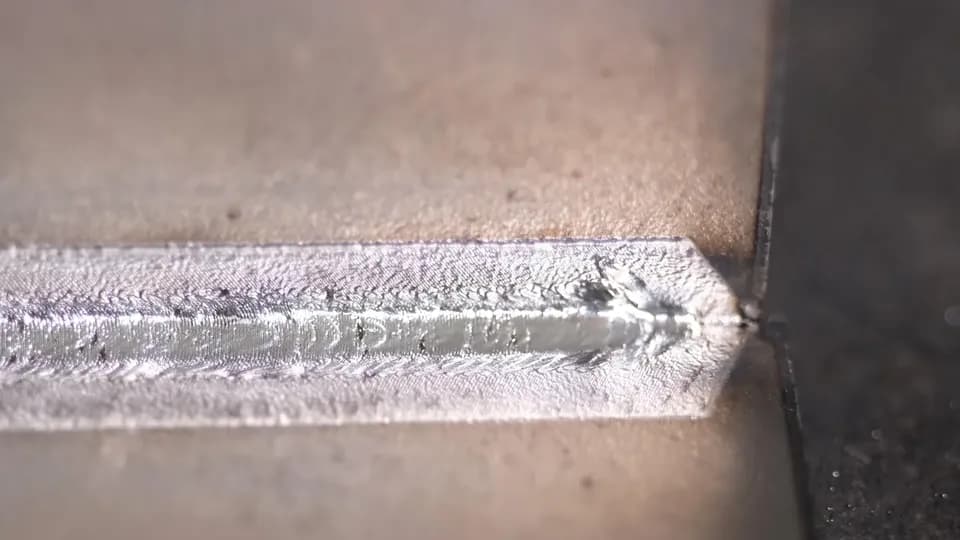
Мало газа — шов окисляется и темнеет. Много — поток срывает и охлаждает ванну, на кромках возникает подрез, шов получается неровным. Оба симптома описаны в руководстве Photonweld.
Расход проверяют на самом аппарате, а не по манометру баллона: давление в баллоне говорит только о том, сколько газа осталось. Перед сменой металла или после простоя продувают шланг, чтобы вытеснить воздух и влагу, а потом делают пробный шов и смотрят на его цвет. У нержавейки светлый шов без цветов побежалости означает, что защита работает.
Чистота. Для аргона в России действует ГОСТ 10157-2016: высший сорт содержит не менее 99,993 % аргона. На сварке цветных металлов и нержавейки берите высший сорт, а в паспорте баллона смотрите сорт и дату. Вторая половина чистоты — влага. Мокрый шланг, конденсат в ресивере и редуктор с неплотным соединением дают поры так же, как масло на кромке. Про влагу в сжатом воздухе на другом участке станка читайте в статье про компрессор для лазера и фрезера.
Присадочная проволока
Проволока нужна в трёх случаях: закрыть зазор, усилить шов и поправить состав. Последнее особенно важно на алюминии (против трещин) и нержавейке (чтобы шов не уступал основному металлу по коррозионной стойкости). Подбор идёт по классам AWS: A5.18 для углеродистой стали, A5.9 для нержавеющей, A5.10 для алюминия.
Обозначения читаются по системе AWS. В ER70S-6 буквы ER означают, что материал годится и как электрод, и как пруток, число 70 — минимальный предел прочности наплавленного металла в тысячах фунтов на квадратный дюйм (около 480 МПа), S — сплошная проволока, последняя цифра — вариант химического состава. У нержавеющих проволок число совпадает с типом стали по AISI, а L означает низкий углерод. У алюминиевых 4043 и 5356 — номера самих сплавов по классификации Aluminum Association.
| Проволока | Что за сплав | Под какой металл | Что учесть |
|---|---|---|---|
| ER70S-6 | сталь с повышенным содержанием марганца и кремния, раскислители | Ст3, сталь 10 и 20, другие свариваемые углеродистые стали | по назначению ближайшая российская марка Св-08Г2С, на нержавейке не используют |
| ER308L | аустенитная сталь типа 18/8 с низким углеродом | AISI 304 и 304L | буква L означает низкое содержание углерода, которое защищает шов от межкристаллитной коррозии; для стабилизированных марок вроде 12Х18Н10Т присадку подбирают по ГОСТ на сталь |
| ER316L | то же с добавкой молибдена | AISI 316 и 316L | молибден повышает стойкость в хлоридных средах |
| ER4043 | алюминий с кремнием, около 5 % | серия 6ххх, АД31 | хорошо противостоит трещинам, после анодирования шов темнее основного металла |
| ER5356 | алюминий с магнием, около 5 % | сплавы 5ххх: АМг3, АМг5, АМг6 | ближайший российский аналог СвАМг5, не для длительной работы выше 66 °C |
Области применения сверены с рекомендациями Hobart Brothers по выбору присадки для алюминия, с карточками справочника материалов и ГОСТ 7871 на алюминиевую проволоку. Точный химический состав партии смотрите в сертификате, значения в статье приведены как ориентир.
Для алюминиевых сплавов правило такое. Серия 6ххх варится и на ER4043, и на ER5356. На 5ххх с высоким содержанием магния, таких как 5083 и 5086, таблица Hobart даёт ER5356 и ER5183, а ER4043 не называет: считается, что кремниевая проволока на сплавах с большим содержанием магния даёт хрупкий шов. Сплавы Д16Т и В95 не варят вообще, как бы ни выбиралась присадка.
Диаметр. По документации ручного аппарата, на листе до 3 мм ставят проволоку 0,8–1,2 мм, на толстом 1,2–1,6 мм, а податчик берёт до 3 мм. Тонкая проволока лучше ложится в узкий шов и легче плавится, толстая закрывает больший зазор, но требует мощности.
Подбор по металлу
| Металл | Газ | Расход при 1–3 мм, л/мин | Проволока | Замечание |
|---|---|---|---|---|
| Углеродистая сталь | аргон | 12–14 | ER70S-6 | при порах сравните азот на образце |
| AISI 304 | азот или аргон | 12–14 | ER308L | хвост шва защищайте, чтобы не было побежалости |
| AISI 316 | азот или аргон | 12–14 | ER316L | ER308L снижает стойкость в хлоридах |
| Сплавы АМг | аргон | 10–12 | ER5356 | азот исключён, кромку зачищают от оксида |
| Серия 6ххх, АД31 | аргон | 10–12 | ER4043 или ER5356 | ER5356 по сравнению с ER4043 прочнее, ER4043 надёжнее против трещин |
| Медь | азот или аргон | 12–14 | медная проволока, ГОСТ 16130-90 | толщина до 2 мм при 1500 Вт |
Пример: сколько газа и проволоки уходит на метр шва
Берём нержавейку AISI 316 толщиной 3 мм, тот же режим, что в статье о настройке ручного аппарата: скорость 25 мм/с, зазор 0,5 мм, проволока ER316L диаметром 1,0 мм.
- Газ. По таблице для 3 мм берём 14 л/мин. Скорость 25 мм/с — это 1,5 м/мин, значит на метр шва уходит 14 / 1,5 ≈ 9,3 л газа.
- Баллон. Баллон аргона на 40 л, по данным продавцов газа, содержит около 6,2 м³. Если газ идёт только во время сварки, его хватит на 6200 / 9,3 ≈ 660 м шва. Но газ течёт и пока оператор перекладывает деталь. При доле горения луча 50 % выходит около 330 м.
- Проволока. Подача для такого зазора по расчёту из предыдущей статьи около 48 мм/с, то есть на метр шва уходит 48 / 25 ≈ 1,9 м проволоки. Метр проволоки диаметром 1,0 мм (0,785 мм²) при плотности 316-й стали 8,0 г/см³ весит около 6,3 г, значит на метр шва приходится примерно 12 г присадки.
Эти цифры полезны для планирования закупки и себестоимости шва. Расход газа при резке считают отдельно, для него есть калькулятор расхода газа.
Если в шве пошли поры: порядок проверки
- 01
Кромка.
Протрите стык растворителем и сварите образец на свежезачищенном металле. Если пор нет, дело в подготовке, а не в газе.
- 02
Расход.
Сверьте поток на выходе с таблицей для своей толщины и металла. Слишком малый расход оставляет ванну без защиты, слишком большой рвёт её.
- 03
Шланг и соединения.
Продуйте линию, проверьте стыки на подсос воздуха и конденсат.
- 04
Сопло.
Нагар и брызги на сопле завихряют поток, и газ перестаёт накрывать шов. Очистите или замените сопло.
- 05
Сорт газа.
Если на стали или нержавейке поры остаются при чистой кромке и верном расходе, сравните аргон и азот на одинаковых образцах.
Типичные ошибки
- Влажный газ или шланг. Поры появляются при чистой кромке и верном режиме. Проверьте шланг, конденсат и соединения.
- Азот на алюминии. Шов хрупкий, нитриды не видно глазом. Алюминий варят только в аргоне.
- Проволока для стали на нержавейке. Шов ржавеет, потому что в нём нет хрома и никеля в нужном количестве. Берите ER308L или ER316L.
- ER4043 на АМг. Шов получается хрупким. На 5ххх берут ER5356.
- Мокрая проволока. Алюминиевая проволока, которая лежала открытой, несёт влагу и оксид в ванну. Катушку хранят закрытой.
- Слишком большой расход. Поток рвёт ванну. Увеличивайте газ, пока уходят побежалость и поры, и не дальше.
Частые вопросы
Нужен ли газ при лазерной сварке?
Да. Без газа ванна контактирует с воздухом, шов окисляется, появляются поры. В документации ручного аппарата давление газа при сварке указано выше 0,3 МПа, так что баллон и редуктор нужны всегда, даже на тонком металле.
Какой газ используется для лазерной сварки нержавейки?
Азот или аргон. Аргон универсален, азот дешевле, подавляет поры в глубоких швах и на нержавейке не вредит стойкости. Выбирайте по результату на образце и по требованиям к шву.
Что выбрать для алюминия, ER4043 или ER5356?
Для серии 6ххх подходят обе, ER4043 надёжнее против трещин, ER5356 даёт более высокую прочность и ближе по цвету после анодирования. Для сплавов АМг берите ER5356, а при работе выше 66 °C подбирайте присадку отдельно.
Можно ли варить без присадочной проволоки?
Можно при сборке без зазора на тонком металле. Проволока нужна при зазоре, на угловых швах и там, где состав шва надо поправить, например на алюминии серии 6ххх.
Источники
- Ручная лазерная сварка 4 в 1 Wattsan G2 1500 Вт ↗ — карточка модели с таблицей режимов и расходом газа, проверено 3.10., 2026
- Wattsan 4in1 G2/G2D ↗ — Wattsan, характеристики модели
- What protective gas should I use for laser welding ↗ — Photonweld
- The Effect of Ar and N2 Shielding Gas on Laser Weld Porosity in Steel, Stainless Steel, and Nickel ↗ — J. W. Elmer и др., Lawrence Livermore National Laboratory, 2014
- Guide to the Choice of Filler Metal for General Purpose Welding ↗ — Hobart Brothers
- ГОСТ 7871-75. Проволока сварочная из алюминия и алюминиевых сплавов ↗ — Межгосударственный стандарт
- ГОСТ 10157-2016. Аргон газообразный и жидкий. Технические условия ↗ — Росстандарт
- Gas tungsten arc welding ↗ — Wikipedia

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Режимы, газы и присадочная проволока
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий