Кратко
Ширина колебания задаёт ширину ванны и перекрываемый зазор, частота при заданной скорости задаёт шаг на цикл: шаг равен скорости, делённой на частоту. При 25 мм/с и 50 Гц шаг 0,5 мм. Рост ширины расширяет шов и уменьшает глубину провара, поэтому вместе с ним поднимают мощность или снижают скорость.
- Ширина колебания задаёт ширину ванны и размер перекрываемого зазора. С её ростом провар мельчает, потому что та же мощность делится на большую площадь.
- Частота при заданной скорости определяет шаг на цикл: шаг, мм = скорость, мм/с ÷ частота, Гц. Крупный шаг даёт чешуйчатый шов, мелкий ровный, но слишком высокую частоту выбирать незачем.
- В исследованиях колебание расширяло шов, снижало пиковую температуру и остаточные напряжения, а в одном из опытов на алюминиево-титановом соединении почти убрало поры. Цифры из них переносить на ручной аппарат нельзя, но направление изменений то же.
- Менять нужно одну величину за раз: сначала ширину под зазор, потом мощность или скорость под глубину, потом частоту под вид шва.
Что делает колебание
Без колебания луч идёт по шву пятном диаметром порядка десятых долей миллиметра. Лист нагревается узкой полосой, а ванна плавится и застывает в таком же узком канале. Это даёт глубокий провар, но шов чувствителен к зазору: пятно «проваливается» между кромками, а поры и газ из ванны выходят хуже, потому что канал узкий и нестабильный.
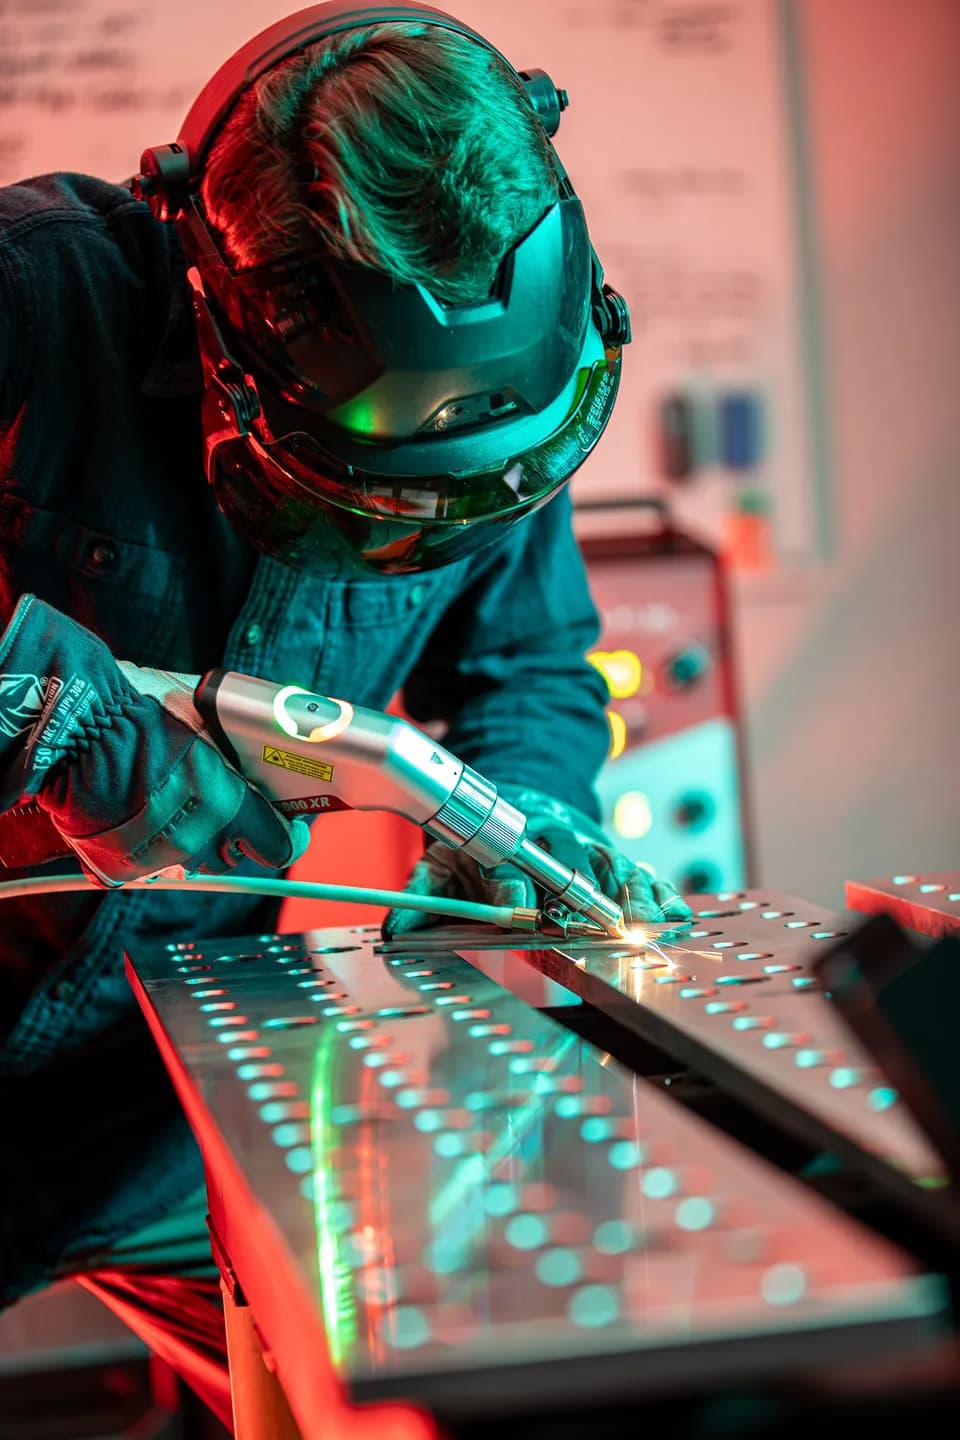
Колебание заставляет луч быстро пересекать шов поперёк, пока пистолет медленно идёт вдоль. Из него получаются три эффекта, и каждый подтверждён открытыми исследованиями.
Шов шире. В работе по сварке инвара Invar36 толщиной 5 мм (мощность 4500 Вт, скорость 1,2 м/мин, круговое колебание) при частоте 100 Гц и амплитуде 1,0 мм ширина шва выросла с 4,06 до 5,39 мм. При амплитуде 2,0 мм она достигла 5,89 мм, но глубина провара упала до 3,72 мм, то есть до 74,4 % толщины пластины. В опытах с медью (импульсный лазер, 0,4 и 1 мм) ширина шва при частоте 100 Гц выросла с 300 до 870 мкм, когда амплитуду подняли с 0,2 до 0,8 мм. Авторы заключают, что ширина управляется главным образом амплитудой, а глубина с её ростом уменьшается.
Нагрев мягче. В опытах с инваром рост амплитуды с 0,5 до 2,0 мм снизил пиковую температуру на 28,1 % и поперечный градиент температуры на 55,4 %. Остаточные напряжения при амплитуде 2,0 мм оказались на 20,8 % ниже, чем без колебания, а прочность на растяжение выросла на 15 %. Это даёт меньший риск поводки и трещин на деталях, которые сильно нагреваются.
Меньше пор и брызг. В работе по нахлёсточному соединению меди колебание уменьшило число выбросов расплава и пустот по сравнению с неподвижным лучом. Авторы объясняют это тем, что колебание увеличивает перекрытие следов, один и тот же участок многократно проходит под лучом, и ванна ведёт себя спокойнее. В исследовании сварки-пайки Ti6Al4V с алюминием AA6061 при амплитуде 2 мм и скорости 1 м/мин оптимальной оказалась частота 28 Гц: поры почти исчезли, а на более высоких частотах их было больше. Значит, у колебания есть оптимум, а не «чем выше, тем лучше».
Эти исследования выполнены на других материалах, мощностях и скоростях, чем ручной аппарат на 1,5 кВт. Они показывают, куда меняется шов при росте ширины и частоты, а числа для режима надо брать из документации аппарата и пробного шва.
Два числа и шаг
На экране ручного аппарата стоят ширина колебания (в миллиметрах) и частота (в герцах). Третий параметр задаёт шов не меньше: шаг вперёд на один цикл.
Шаг, мм = скорость сварки, мм/с ÷ частота, Гц.
Пример для листа нержавейки 2 мм: мощность 2000 Вт, скорость 25 мм/с, частота 50 Гц, ширина колебания 2 мм, линия поперёк шва.
- Шаг. 25 / 50 = 0,5 мм за полный цикл. Луч пересекает шов в каждую половину цикла, поэтому следы на шве расположены через 0,25 мм.
- Скорость луча поперёк. При линии треугольной формы луч проходит 2 × 2 мм = 4 мм за цикл, то есть 4 × 50 = 200 мм/с, в 8 раз быстрее скорости сварки. Для синусоидального закона пиковая скорость выше, около 314 мм/с.
- Энергия на площадь дорожки. Без колебания пятно 0,2 мм (допущение, диаметр пятна смотрите в паспорте) даёт 2000 / (25 × 0,2) = 400 Дж/мм² площади, по которой прошёл луч. С колебанием шириной 2 мм площадь дорожки в 10 раз больше и плотность падает до 2000 / (25 × 2) = 40 Дж/мм². Поэтому провар становится мельче, а шов шире, и это надо компенсировать мощностью, скоростью или дефокусом.
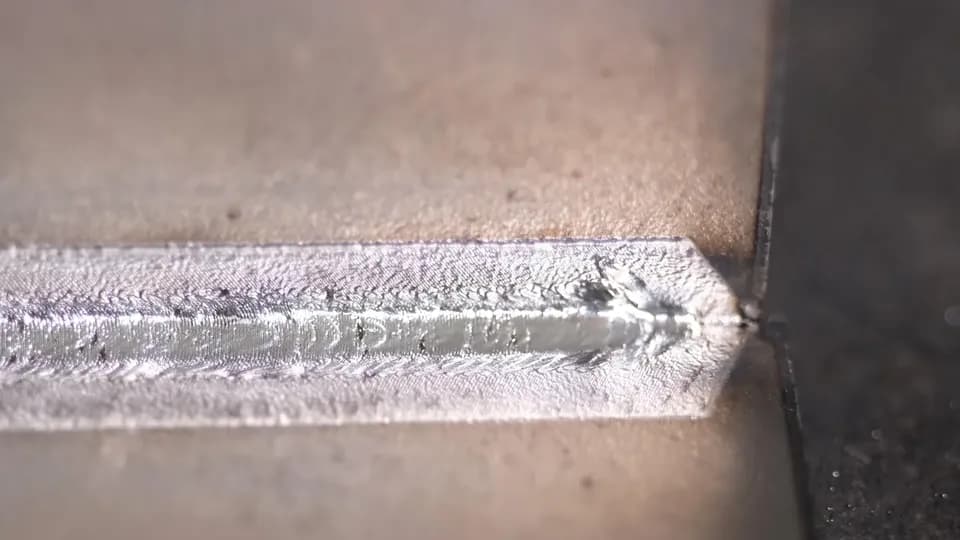
- Перекрытие. Следы через 0,25 мм при пятне 0,2 мм почти сливаются в сплошную полосу. При частоте 20 Гц на той же скорости шаг 1,25 мм, следы идут отдельными дорожками, шов получается ребристым, а ванна не успевает выровняться между проходами.
Это не точная модель ванны, а способ быстро понять, в какую сторону сдвинется режим при изменении числа на экране.
Шаг при разных скоростях и частотах
| Скорость, мм/с | 20 Гц | 30 Гц | 50 Гц | 70 Гц | 100 Гц |
|---|---|---|---|---|---|
| 10 | 0,50 | 0,33 | 0,20 | 0,14 | 0,10 |
| 20 | 1,00 | 0,67 | 0,40 | 0,29 | 0,20 |
| 30 | 1,50 | 1,00 | 0,60 | 0,43 | 0,30 |
| 50 | 2,50 | 1,67 | 1,00 | 0,71 | 0,50 |
Шаг в мм за один цикл. В исследованиях на листе и пластине шаг получается 0,2–0,8 мм: в опытах с инваром 0,2–0,8 мм (20 мм/с при 25–100 Гц), в сварке Ti/Al около 0,6 мм (16,7 мм/с при 28 Гц), в алюминиевом сплаве 5182 толщиной 3 мм (5300 Вт, 5,4 м/мин, 1,6 мм, 120 Гц) 0,75 мм. В ручных режимах скорость доходит до 50 мм/с при частоте от 25 Гц, и шаг получается от 0,3 до 2 мм: верхний край заметно крупнее, чем в лабораторных опытах. Ориентир из практики настройки: шаг до 0,5–0,7 мм даёт ровный шов, больше 1 мм уже виден по рисунку шва. Это не граница стандарта, проверьте на образце.
Фигуры колебания
Фигура задаёт, как луч распределяет тепло по ширине. В характеристиках ручных аппаратов Wattsan заявлены семь фигур: линия, окружность, закрашенный круг, песочные часы, восьмёрка, треугольник и три круга. Однозеркальная головка (серия G1) даёт только линию, двухзеркальная (серия G2 и G2 Pro) все семь. По данным производителя, ширина колебания регулируется в диапазоне 0–5 мм, а с двойной подачей проволоки до 8 мм.
| Фигура | Как греет | Когда подходит (практика, не документация) |
|---|---|---|
| Линия | Нагрев равномерно по ширине, быстрее всего прогревает кромки | Стыковые швы на тонком листе, наружные углы, сварка с проволокой |
| Окружность | Нагрев по краю, центр прогревается меньше | Угловые и тавровые швы, зазор около 0,5–1 мм |
| Закрашенный круг | Равномерное заполнение площади | Толстый металл, когда нужен широкий шов |
| Песочные часы, восьмёрка | Больше времени у краёв, меньше посередине | Подрез по краям, неровные кромки |
| Треугольник | Угловое движение, удобное для угла | Внутренние углы |
| Три круга | Широкое перекрытие за один проход | Широкий зазор, нахлёст |
Третья колонка обобщает практику настройки ручных аппаратов, а не документацию, и на конкретной модели результат может отличаться. Производитель описывает назначение фигур в общем виде: двухзеркальная схема даёт возможность «тонко настраивать глубину и ширину провара», а однозеркальная подходит для наружных углов, стыковых швов и сварки с проволокой.
Начинать стоит с линии. Остальные фигуры добавляют, когда линией не получается закрыть зазор или поправить форму шва.
Как подбирать частоту и ширину
Диапазоны частот по металлам и толщинам из документации производителя ручного аппарата приведены в статье о режимах и подготовке кромок: для стали 1–3 мм это 25–65 Гц, для нержавейки 1–3 мм 30–70 Гц, для алюминия 20–60 Гц, для меди 20–50 Гц, а на толстом металле частоты 35–100 Гц. Скорость в документации падает с толщиной, а частота растёт, и это согласуется с формулой шага: на толстом металле сварщик идёт медленнее, и частоту поднимают, чтобы сохранить плотность следов.
Порядок настройки колебания на образце
- 01
Поставьте линию
и ширину, равную зазору плюс 1–1,5 мм: зазор 0,5 мм, ширина около 1,5–2 мм.
- 02
Выберите скорость и мощность
по таблице для своей толщины. Сварите 100 мм без проволоки или с проволокой по расчёту.
- 03
Посчитайте шаг
по формуле. Если он больше 0,7 мм, поднимите частоту, если меньше 0,3 мм, понизьте или повысьте скорость.
- 04
Проверьте обратную сторону.
Если корень не проплавлен, сначала поднимите мощность или снизьте скорость, а потом сузьте колебание: оно тоже снижает глубину.
- 05
Смените фигуру
только когда линия не справляется с зазором или формой шва.
- 06
Запишите режим
в карточку изделия: частота, ширина, фигура и скорость идут одним набором.
Алюминий, нержавейка, медь
На алюминии колебание полезно не только шириной. Оксидная плёнка и водород дают поры, а перемешиваемая ванна, по распространённому объяснению, легче отдаёт газ до затвердевания. Исследование Ti/Al подтверждает, что поры зависят от частоты и есть оптимум, поэтому на алюминии пробуют несколько частот на одном образце: 20, 30, 45 Гц. Кромку зачищают непосредственно перед сваркой, подробности в статье про алюминий, нержавейку, медь и оцинковку.
На нержавейке ширину ограничивают шириной зоны, где допустим нагрев: чем шире колебание, тем больше цветов побежалости и тем больше нужно газа. На меди высокая теплопроводность растаскивает тепло по листу, поэтому там ширину не раздувают: у производителя частоты ниже, а мощность выше, чем на стали.
Что менять по виду шва
| Что видно | Вероятная причина в настройках колебания | Что менять |
|---|---|---|
| Шов ребристый, видны отдельные дорожки | Шаг больше 1 мм: частота низкая для скорости | Поднять частоту или снизить скорость |
| Корень не проплавлен, шов широкий | Ширина слишком большая для мощности | Уменьшить ширину, поднять мощность |
| Подрез по краям | Ширина больше, чем перекрывает проволока, края греются без присадки | Уменьшить ширину или добавить подачу проволоки |
| Прожог в середине | Колебание узкое, тепло собирается в центре | Расширить, перейти на окружность |
| Поры на алюминии при чистой кромке | Неудачная частота: ванна застывает быстрее, чем выходит газ | Сменить частоту на 10–15 Гц, проверить газ |
| Шов шире нужного, много побежалости | Ширина с запасом | Сузить, увеличить скорость |
Если шаг и ширина подобраны, а поры остались, дело чаще всего в кромке и газе: защитные газы и присадочная проволока.
Ручной воблинг и автоматический
У ручного аппарата сканер вводит колебание, а ведёт шов человек, и скорость идёт неравномерно: на ускорении шаг растёт, на замедлении падает. Поэтому в ручных режимах частоту берут с запасом и не опираются на точные значения шага, которые подходят для автоматики. Когда шов нужно повторять без вариаций, рассматривают автоматическую лазерную сварку, где скорость задаёт ЧПУ, а колебание описано в программе.
Частые вопросы
Зачем нужен воблинг?
Он расширяет ванну, закрывает небольшой зазор, снижает пиковую температуру и в ряде работ уменьшает поры. Без него шов узкий и чувствительный к сборке.
Какую частоту ставить для нержавейки?
По документации производителя ручного аппарата для нержавейки 1–3 мм 30–70 Гц, для 3–4 мм 40–100 Гц. Начинайте с середины диапазона и проверяйте шаг по формуле, затем подгоняйте на образце.
Чем отличаются одно- и двухзеркальные пистолеты?
Однозеркальный колеблет луч по одной оси, то есть даёт линию. Двухзеркальный движет луч по двум осям и рисует круг, восьмёрку, треугольник и другие фигуры. Серия Wattsan G1 заявлена с одним зеркалом, G2 с двумя.
Можно ли варить без колебания?
Можно, если кромки собраны почти без зазора и нужен узкий глубокий шов. Для тонкого листа с зазором, углового и алюминиевого шва колебание обычно нужно.
Что делать, если шов пошёл волнами?
Проверьте шаг: при скорости 30 мм/с и частоте 20 Гц он 1,5 мм, и шов получится ребристым. Поднимите частоту, ровнее ведите пистолет и сверьте расстояние до детали.
Источники
- Controlling Residual Stress and Microstructure Distribution in an Invar Alloy Joint Fabricated by Oscillating Laser Welding ↗ — Materials, 2025
- Quasi-Continuous Wave Pulsed Laser Welding of Copper Lap Joints Using Spatial Beam Oscillation ↗ — Micromachines, 2022
- Effect of Laser Beam Oscillation on Laser Welding-Brazing of Ti/Al Dissimilar Metals ↗ — Materials, 2019
- Deformation Control of Adjustable-Ring-Mode (ARM) Laser Welding for Aluminum Alloys ↗ — Materials, 2025
- Wattsan 4in1 G2/G2D ↗ — и Wattsan 4in1 G1/G1D — Wattsan, карточки моделей

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Режимы, газы и присадочная проволока
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий