Кратко
На примере цеха с нержавеющими рамами аппарат 1,5 кВт с вытяжкой, ограждением, очками и обучением обходится в 970 тысяч рублей. Лазер экономит около 0,23 часа на метре шва, и срок окупаемости составляет 22 месяца при 300 м шва в месяц, 11 при 600 и 6 при 1000. Все цены условные, подставьте свои.
- Деньги приносят сэкономленные часы: на самой сварке (по заявлению IPG, до 4 раз быстрее TIG) и на зачистке и правке после шва. Электричество и расходники составляют около 10 рублей на метр шва.
- В примере при вложениях 970 тысяч рублей срок окупаемости 22 месяца при 300 м шва в месяц, 11 при 600 и 6 при 1000. Ниже 280 м в месяц окупаемость выходит за два года.
- Срок сильнее всего зависит от объёма швов и от того, во сколько раз лазер быстрее вашего текущего процесса на деталях, а не на тестовом шве.
- Сэкономленные часы превращаются в деньги, только если их есть куда направить: вторая смена, отказ от подрядчика, больше заказов.
Что покупает цех
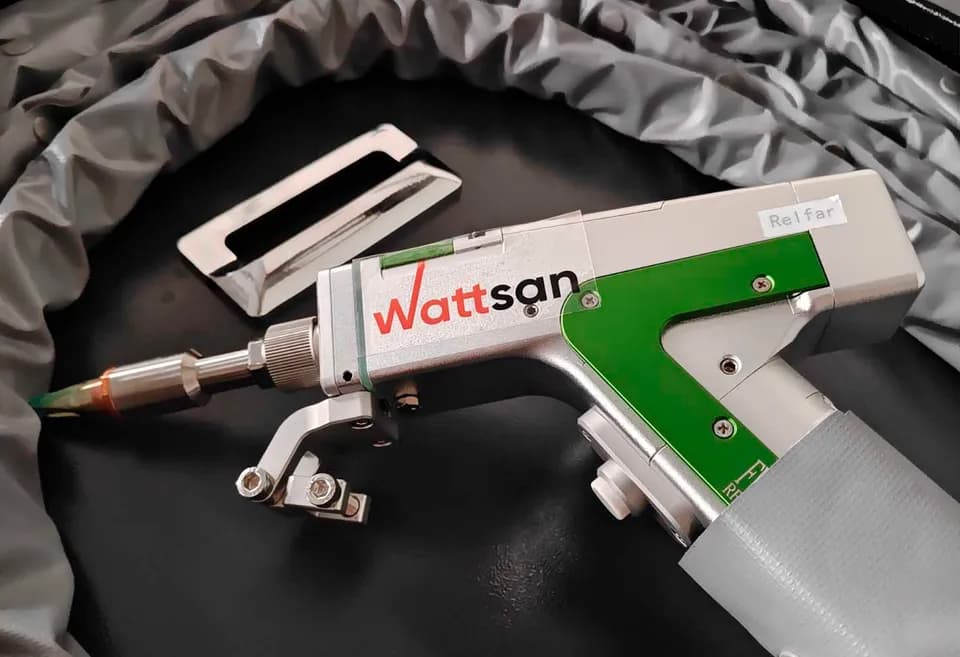
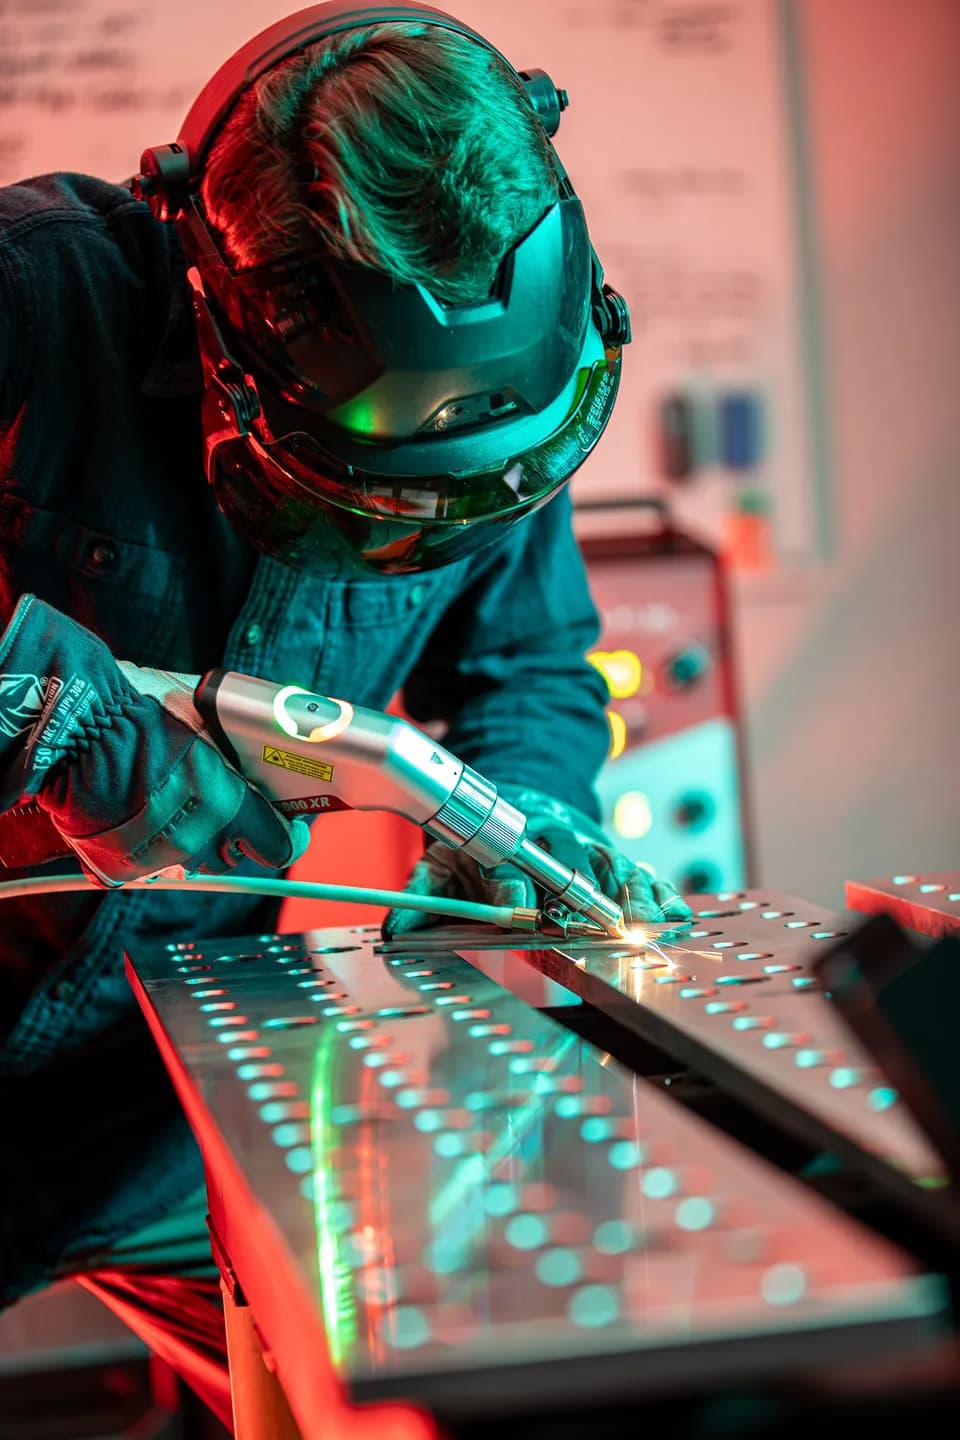
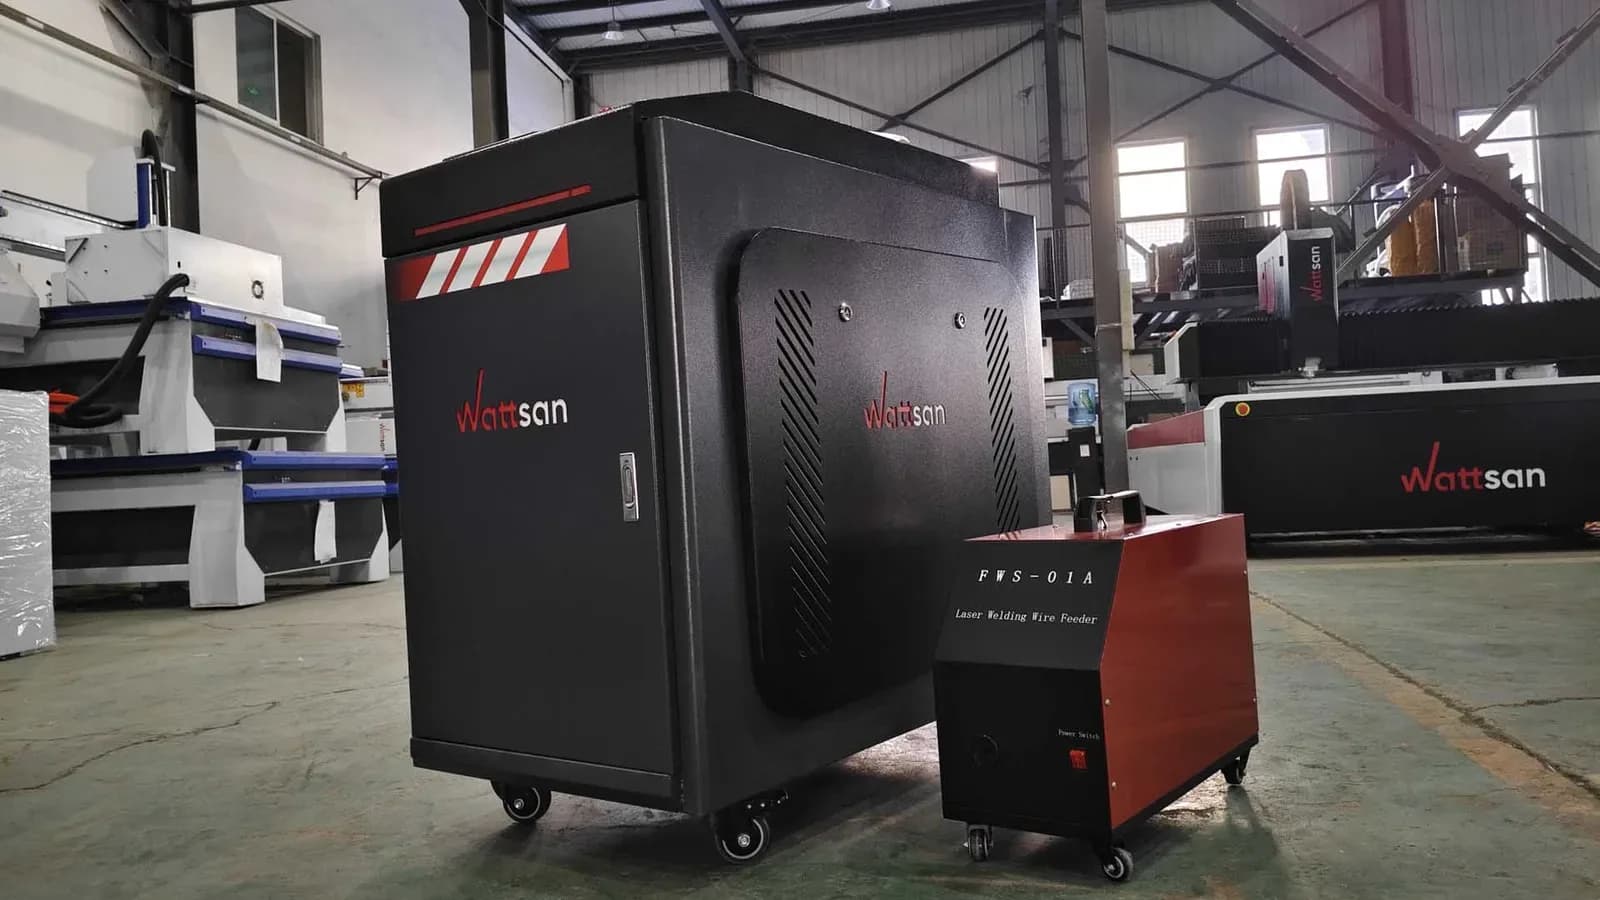
Ручной лазерный аппарат состоит из волоконного лазера, оптоволоконного кабеля, пистолета со сканером, податчика проволоки, подачи газа и чиллера. Луч идёт по волокну в пистолет, там два зеркала колеблют его поперёк шва (воблинг), а проволока и газ подаются через сопло. Подробно о настройке написано в статье о режимах и подготовке кромок, здесь только экономика.
Поэтому «что это такое и как варить» с точки зрения денег сводится к трём изменениям в процессе. Шов делается быстрее: IPG заявляет для своей системы LightWELD скорость до четырёх раз выше, чем у TIG. Шов получается ровнее, и после него нужно меньше шлифовки и правки, потому что зона нагрева узкая. Порог входа ниже: по материалам IPG, базовые швы осваиваются быстро, без многолетней практики дуги. Эти заявления производителя проверяйте на своих деталях, на тестовом шве выигрыш всегда выше, чем на сборке с прихватками и перестановками.
Где лазер экономии не даёт: толстый металл с разделкой кромок (там дешевле многопроходный MIG/MAG), ремонт на объекте с одним удлинителем и сварка неточно собранных заготовок с зазором больше, чем перекрывает проволока. Подробное сравнение процессов в статье ручная лазерная сварка или TIG и MIG.
Исходные данные примера
Цех делает нержавеющие рамы и корпуса из листа AISI 304 толщиной 1,5–2 мм. Сейчас шов варит аргонщик, после него идёт зачистка и правка. Рассматриваем аппарат на 1,5 кВт.
| Статья вложений | Сумма, ₽ | Комментарий |
|---|---|---|
| Аппарат 1,5 кВт с чиллером и податчиком | 750 000 | допущение, цену берите из коммерческого предложения |
| Местный отсос с фильтром | 80 000 | про вытяжку |
| Ограждение участка, шторы, блокировка двери | 60 000 | про безопасность |
| Очки под 1064–1080 нм, две-три пары | 30 000 | |
| Обучение и пусконаладка | 30 000 | |
| Баллон, редуктор, первая заправка, проволока | 20 000 | |
| Итого К | 970 000 |
| Параметр | Значение | Источник |
|---|---|---|
| Ставка сварщика с отчислениями | 700 ₽/ч | допущение |
| Выработка TIG с прихватками и перестановками | 4 м/ч | допущение, хронометраж цеха |
| Зачистка и правка после TIG | 6 мин/м | допущение |
| Выработка лазера в тех же условиях | 10 м/ч | допущение (в 2,5 раза быстрее) |
| Зачистка и правка после лазера | 1 мин/м | допущение |
| Потребление аппарата | 9 кВт | по данным производителя, это максимум с чиллером |
| Тариф на электричество | 8 ₽/кВт·ч | допущение |
| Защитное стекло пистолета | 500 ₽ на 20 часов работы | допущение |
| Фильтры вытяжки и обслуживание | 3000 ₽/мес | допущение |
Скорость самого луча (20–50 мм/с, то есть 72–180 м/ч) в расчёт не входит. Выработка 10 м/ч означает, что луч горит около десятой доли времени, остальное занимают сборка, прихватки, прижимы и перестановка детали. Реальную цифру находят хронометражем смены, а не по паспорту.
Расчёт экономии
Часы на 100 м шва.
- TIG: сварка 100 / 4 = 25 часов, зачистка и правка 100 × 6 / 60 = 10 часов, итого 35 часов.
- Лазер: сварка 100 / 10 = 10 часов, зачистка 100 × 1 / 60 ≈ 1,7 часа, итого 11,7 часа.
- Разница 23,3 часа на 100 м, то есть 0,233 ч на метр.
Деньги на метр. Экономия времени стоит 0,233 × 700 = 163 ₽ на метр. Проволока и газ в расчёт не входят: их тратит и TIG, и лазер, поэтому разницу в расходе газа и проволоки считаем нулевой (оценка с запасом в пользу TIG). Лазерные расходы на метр: электричество 9 × 8 / 10 = 7,2 ₽ и защитные стёкла 500 / 20 / 10 = 2,5 ₽, всего около 9,7 ₽. Чистая экономия 163 − 9,7 ≈ 153 ₽ с каждого метра, плюс 3000 ₽ фиксированных расходов в месяц.
Окупаемость при разных объёмах:
| Шов в месяц, м | Сэкономлено часов | Экономия, ₽ | Расходы лазера, ₽ | Чистая выгода, ₽/мес | Срок окупаемости, мес. |
|---|---|---|---|---|---|
| 150 | 35 | 24 500 | 4 455 | 20 045 | 48 |
| 300 | 70 | 49 000 | 5 910 | 43 090 | 22,5 |
| 600 | 140 | 98 000 | 8 820 | 89 180 | 11 |
| 1000 | 233 | 163 333 | 12 700 | 150 633 | 6,4 |
Чтобы уложиться в 24 месяца, нужно ((970 000 / 24) + 3000) / 153 ≈ 283 м шва в месяц. Для цеха на одной рабочей смене это порядка 14–15 м шва в день.
Что меняет срок сильнее всего
Скорость лазера против вашего TIG определяется на деталях. Ниже тот же цех с тем же вложением при разном ускорении (TIG остаётся 4 м/ч, зачистка и правка по условиям примера):
| Лазер, м/ч | Ускорение сварки | Срок при 300 м/мес, мес. | Срок при 600 м/мес, мес. |
|---|---|---|---|
| 6 | в 1,5 раза | 36 | 17 |
| 10 | в 2,5 раза | 22,5 | 11 |
| 16 | в 4 раза | 18,6 | 9 |
Даже при максимальной заявленной четырёхкратной скорости срок при 300 м шва в месяц остаётся больше полутора лет: основная часть вложений в аппарат возвращается с объёма. Поэтому до покупки полезно собрать статистику за три месяца: сколько метров шва в месяц, какая часть из них на нержавейке и тонком листе, сколько часов уходит на зачистку и правку.
Услуга на стороне: себестоимость метра
Если аппарат работает на заказчиков и вы продаёте метр шва, цену строят от себестоимости. В тех же допущениях метр шва на лазере стоит:
- работа оператора 700 / 10 = 70 ₽;
- электричество и защитные стёкла 9,7 ₽;
- газ: при 14 л/мин и 25 мм/с на метр уходит около 9,3 л, с учётом простоя луча около 19 л. По документации производителя на один баллон 40 л аргона приходится около 6,2 м³, при условной цене заправки 1800 ₽ выходит около 5,5 ₽ на метр;
- проволока ER316L диаметром 1,0 мм: на метр шва около 12 г (расчёт в статье о газах и проволоке), при условной цене 1200 ₽/кг это 14,4 ₽.
Переменная часть получается около 100 ₽ на метр. Фиксированная часть — амортизация аппарата за три года (970 000 / 36 ≈ 26 900 ₽ в месяц) и 3000 ₽ фильтров и обслуживания, их делят на объём:
| Шов в месяц, м | Полная себестоимость метра, ₽ |
|---|---|
| 300 | около 199 |
| 600 | около 150 |
| 1000 | около 130 |
Сравните эти цифры с расценками подрядчика в вашем городе и со своей ставкой за шов: если рынок платит заметно больше, запас идёт в маржу, а если на уровне себестоимости, аппарат не нужен. В расчёт не вошли аренда, налоги, реклама и зарплата управляющего, а калькулятор окупаемости станка и калькулятор нормо-часа помогают доложить их.
Питание и место
Лазерные расходы в примере малы, а вот питание и место стоит проверить до покупки. Если смотреть на модели Wattsan, то у ручных аппаратов G2 по данным производителя потребляемая мощность составляет 9, 11 и 15 кВт для источников 1500, 2000 и 3000 Вт, напряжение 220 В для двух меньших и 380 В для 3000 Вт, а вес аппарата без упаковки около 235 кг. Для участка это означает отдельную линию с запасом по току, а для 3000 Вт трёхфазную сеть, про которую написано в статье об электричестве для станков в цехе.
Отдельно закладывают участок: ограждение, вытяжку и очки. Они уже вошли в вложения 970 тысяч рублей: вытяжка, ограждение, очки и обучение вместе добавляют к цене аппарата 220 тысяч, и эту сумму нужно закладывать в бюджет сразу.
В расчёт обычно не попадает ещё один вопрос: кто запустит аппарат и научит на нём работать сварщика. Если пусконаладку делает внештатный специалист, а склада запчастей у продавца нет, первая же поломка источника или защитного стекла оборачивается неделями простоя. Эту часть берут на себя продавцы с собственной сервисной службой, как Lasercut: пусконаладку и обучение сварщика ведут её инженеры.
Когда лазер не окупится
- Малый объём. Меньше 150–200 м шва в месяц: срок выходит за три-четыре года.
- Толстый металл. На разделке кромок от 6–8 мм многопроходный MIG/MAG дешевле.
- Неточные заготовки. Если заготовки режутся гильотиной с зазором в несколько миллиметров, лазер без доработки заготовительного участка не даст ровного шва, и выигрыш съест брак.
- Нет людей и места. Для аппарата нужен участок по правилам лазерной безопасности, а не угол цеха.
- Серийные детали. Когда один и тот же шов повторяется тысячами штук, считайте автоматическую лазерную сварку: ручной аппарат здесь упирается в выработку оператора.
Частые вопросы
Сколько стоит ручной лазерный сварочный аппарат?
Цену берите из коммерческого предложения: она зависит от мощности источника, комплекта и поставщика. В статье вложения условные, а расчёт построен так, чтобы подставить свою сумму вместо 750 тысяч рублей.
Заменяет ли лазер сварщика?
Нет. Он убирает ручную подачу прутка и значительную часть зачистки, но подготовка кромок, прихватки, выбор режима и контроль шва остаются за человеком. Опытному аргонщику освоить лазер проще, чем новичку без сварочных навыков.
Можно ли купить аппарат для дома и гаража?
Технически да, но аппарат класса 4 требует ограждения, очков, вытяжки и сети 220 В с большим запасом по току. В гараже без вентиляции его включать нельзя. Подробности в статье о безопасности ручной лазерной сварки.
Какой объём шва нужен, чтобы аппарат окупился за два года?
В условиях примера около 280–290 м в месяц. При другой ставке, цене аппарата и скорости цифра будет другой, поэтому прогоните свои значения через те же формулы.
Источники
- LightWELD Handheld Laser Welding and Cleaning ↗ — IPG Photonics, заявления о скорости, толщине и защитных функциях
- IPG Photonics Launches LightWELD, Revolutionary Handheld Laser Welding System ↗ — IPG Photonics, 2020
- Wattsan 4in1 G2/G2D ↗ — Wattsan, карточка модели с потреблением и весом

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Ручная лазерная сварка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий