Кратко
- Фланцы выхлопа режут лазером или плазмой из стали 4–8 мм: из углеродистой для обычных систем, из нержавейки AISI 304 или 12Х18Н10Т для долговечных. Привалочную плоскость после сварки выравнивают.
- Проставки под стойки, опоры и кронштейны делают из Д16Т или АМг6, если важна масса, и из стали, если важна прочность при небольших размерах. Термоизолирующие проставки под карбюратор или дроссель — из текстолита.
- Колёсные проставки и переходники PCD — детали, от которых зависит, удержится ли колесо. Их делают только из высокопрочных сплавов, с центрированием по ступице и крепежом класса не ниже 10.9, а лучше покупают готовые сертифицированные.
- Изменения ходовой части, тормозов и рулевого управления на машине для дорог общего пользования проходят через процедуру внесения изменений в конструкцию. Перед установкой узнайте, нужно ли оформление.
Что делают в гараже и мастерской
Детали из этой статьи объединяет простая форма: плоские пластины с отверстиями или тела вращения. Поэтому их делают на доступном оборудовании: лазерной или плазменной резке, токарном и фрезерном станке, сверлильном станке. Но нагрузки на них очень разные.
| Деталь | Что от неё зависит | Нагрузка | Можно ли сделать самому |
|---|---|---|---|
| Фланец глушителя, приёмной трубы | Герметичность выхлопа | Тепло, вибрация | Да |
| Кронштейн фары, номера, защиты | Крепление навесного | Вибрация | Да |
| Проставка под карбюратор, дроссель | Теплоизоляция, геометрия впуска | Тепло | Да |
| Проставка под опору пружины, стойки (увеличение клиренса) | Подвеска | Высокая, циклическая | С осторожностью, лучше сертифицированная |
| Переходник под другой узел (насос, генератор) | Крепление агрегата | Средняя, вибрация | Да, с расчётом крепежа |
| Колёсная проставка, переходник PCD | Удержание колеса | Очень высокая, циклическая | Не рекомендуется |
Детали подвески, тормозов, рулевого управления и колёс несут нагрузку, от которой зависит жизнь. Если такая деталь сломается на скорости, последствия несравнимы с прогоревшим фланцем.
Материалы
| Материал | Прочность σв | Где применять | Особенности |
|---|---|---|---|
| Ст3 | 370–490 МПа | Фланцы, кронштейны, пластины | Дёшево, хорошо варится, ржавеет |
| 09Г2С | от 490 МПа (класс 345) | Нагруженные кронштейны, рамы | Прочнее Ст3, хорошо варится, не теряет вязкость на морозе |
| Сталь 45 | от 600 МПа после нормализации, выше после улучшения | Втулки, оси, проставки на токарке | Варится плохо, нужна термообработка для высокой прочности |
| AISI 304 и 12Х18Н10Т | от 510–530 МПа | Фланцы и трубы выхлопа | Не ржавеет, дороже, требует аргонной сварки |
| Д16Т | 390–440 МПа | Проставки, переходники, кронштейны | Лёгкий и прочный, плохо варится, корродирует без покрытия |
| АМг6 | 305–340 МПа | Сварные кронштейны, корпуса | Хорошо варится, стоек к коррозии, мягче Д16Т |
| Текстолит | — | Теплоизолирующие проставки впуска | Плохо проводит тепло, обрабатывается резанием |
| Капролон | — | Втулки, проставки без высоких нагрузок | Лёгкий, гасит вибрацию, набирает влагу и меняет размер |
Свойства и аналоги каждой марки — на страницах материалов. Массу детали из листа или прутка удобно посчитать в калькуляторе веса металла.
Фланцы выхлопной системы
Фланец — плоская пластина с отверстием под трубу и отверстиями под шпильки. Толщину берут не меньше штатной, обычно 6–8 мм для приёмной трубы и 4–6 мм для соединений дальше по тракту. Тонкий фланец ведёт при сварке, и стык начинает пропускать газы.
Технология:
- Чертёж по образцу или прокладке. Самый точный шаблон — штатная прокладка: её сканируют на планшетном сканере с линейкой и переводят в вектор.
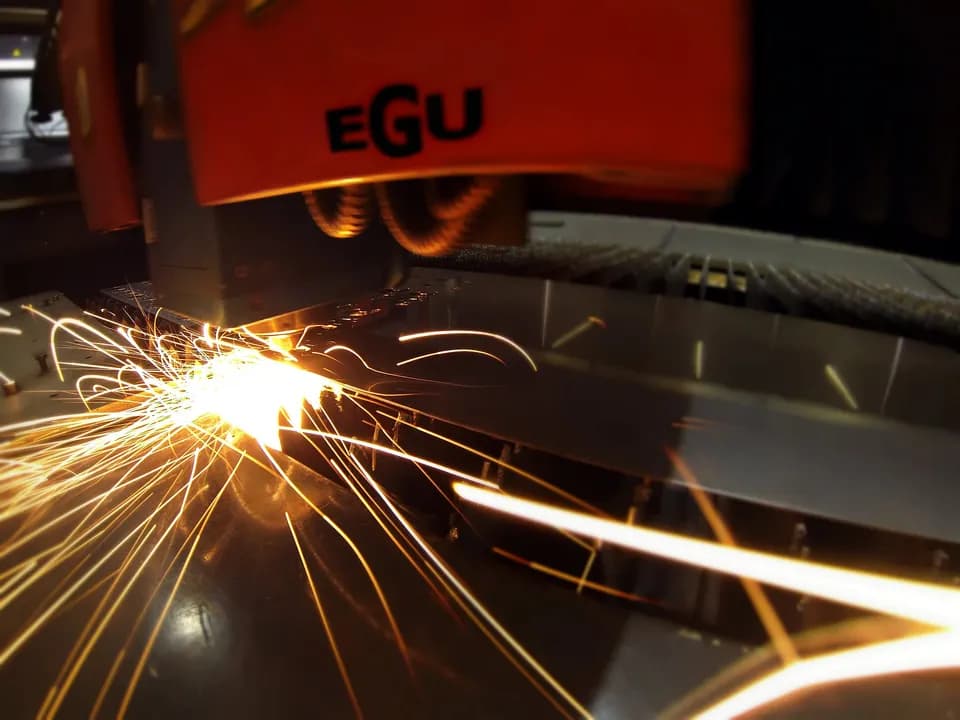
- Резка лазером или плазмой. Лазер даёт точные отверстия под шпильки без доработки, плазма дешевле на толстом металле, но отверстия малого диаметра лучше рассверлить.
- Сварка с трубой — полуавтоматом для углеродистой стали, аргоном для нержавейки.
- Выравнивание плоскости. После сварки фланец часто ведёт. Привалочную плоскость проверяют на поверочной плите и при необходимости фрезеруют или шлифуют.
Как подготовить файл для резки, разобрано в статье о требованиях к DXF, а прикинуть цену резки можно в калькуляторе стоимости лазерной резки.
Проставки и переходники
Проставка под опору стойки или пружины, переходник для установки другого агрегата, теплоизолирующая проставка под карбюратор — это пластины или тела вращения с точными отверстиями. Их делают так:
- из листа на лазере или водоструйной резке, затем сверлят и нарезают резьбы;
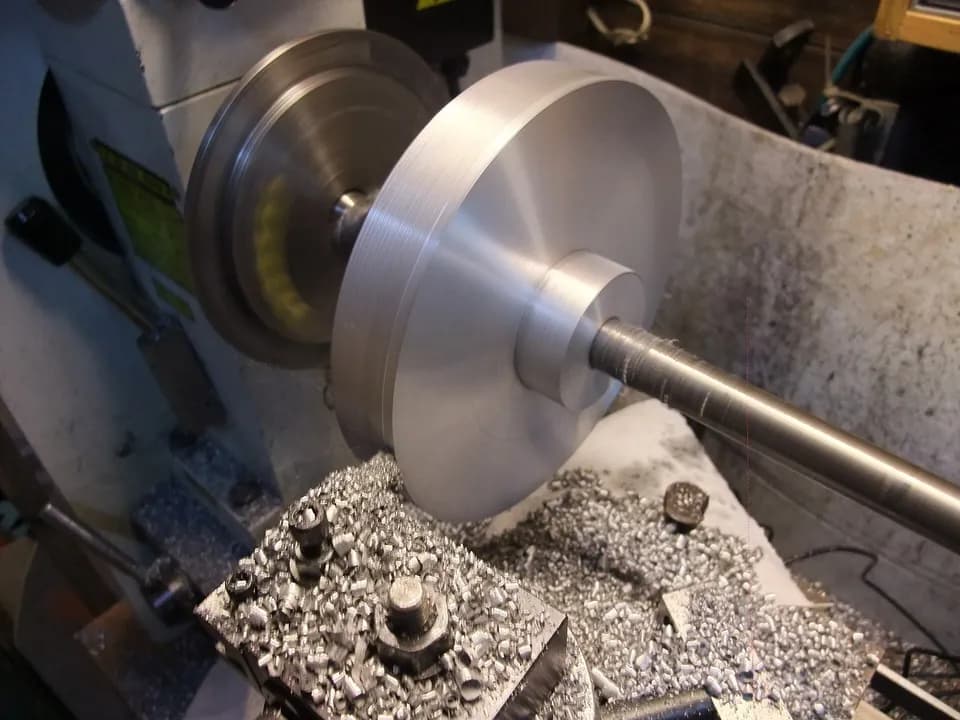
- из плиты или прутка на фрезерном или токарном станке, если нужна точная посадка, центрирующий поясок или переменная толщина.
Центрирующий поясок — ступенька, которая входит в отверстие сопрягаемой детали — снимает нагрузку со шпилек и держит соосность. На проставках подвески и переходниках агрегатов его стоит предусматривать всегда. Как точат такие детали и какие посадки задают, рассказано в статье о втулках и фланцах.
Колёсные проставки: почему лучше купить
Колёсная проставка или переходник PCD сидит между ступицей и диском и передаёт на ступицу весь вес машины, тяговое и тормозное усилия, боковые нагрузки в повороте. Нагрузка циклическая: миллионы оборотов. Усталостная трещина в проставке развивается незаметно, а заканчивается потерей колеса.
Требования к такой детали:
- материал с высокой усталостной прочностью и стабильными свойствами по всей заготовке: кованый алюминиевый сплав или сталь, с сертификатом на металл;
- центрирование по ступице, а не по шпилькам;
- точная параллельность плоскостей и перпендикулярность центрирующего пояска;
- крепёж высокого класса прочности с правильной длиной резьбы в зацеплении.
Сделать всё это в гаражных условиях и проверить без испытательного стенда трудно. Поэтому колёсные проставки лучше покупать готовыми у производителя, который указывает материал, допустимую нагрузку и документы на продукцию.
Крепёж
Класс прочности болтов и шпилек определяет, какую нагрузку они выдержат. Обозначение по ГОСТ ISO 898-1-2014 читается так: первое число, умноженное на 100, — номинальный предел прочности в мегапаскалях, произведение двух чисел, умноженное на 10, — номинальный предел текучести.
| Класс | Номинальный σв, МПа | Номинальный предел текучести, МПа | Где применять |
|---|---|---|---|
| 5.6 | 500 | 300 | Ненагруженные кронштейны, декоративные детали |
| 8.8 | 800 | 640 | Большинство резьбовых соединений автомобиля |
| 10.9 | 1000 | 900 | Нагруженные соединения подвески и агрегатов |
| 12.9 | 1200 | 1080 | Особо нагруженные узлы |
Глубина завинчивания в алюминиевую деталь должна быть больше, чем в стальную: для стальной гайки обычно хватает длины резьбы около одного диаметра, а в алюминии берут полтора-два диаметра или ставят стальную резьбовую вставку. Диаметры отверстий под метчик и размеры резьб есть в справочнике метрической резьбы и в калькуляторе отверстия под резьбу.
Законность изменений
Порядок внесения изменений в конструкцию автомобиля, который уже находится в эксплуатации, установлен техническим регламентом Таможенного союза ТР ТС 018/2011 «О безопасности колёсных транспортных средств» и постановлением Правительства РФ № 413 от 6 апреля 2019 года. Процедура включает предварительную техническую экспертизу в аккредитованной испытательной лаборатории, разрешение ГИБДД и последующую проверку. Технические требования к таким изменениям собраны в ГОСТ Р 59889-2021.
Под процедуру попадают изменения, которые влияют на безопасность конструкции, в том числе многие изменения подвески, колёс, тормозов и рулевого управления. Замена фланца выхлопа на такой же или установка кронштейна номера к ним обычно не относится. Если сомневаетесь, проконсультируйтесь в испытательной лаборатории до того, как ставить деталь на машину. Этот текст — не юридическая консультация: требования и их толкование меняются, проверяйте действующие редакции документов.
Фланцы и кронштейны я режу для гаражей каждую неделю, и проблем с ними нет. А на просьбы вырезать колёсную проставку из листа Д16Т отвечаю отказом. Лист есть лист, прочность у него по толщине и по направлению проката разная, и проставку из него я на свою машину не поставлю.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Можно ли вырезать фланец на гаражной плазме?
Можно. Плазма режет сталь 6–8 мм без проблем, но кромка получается с конусом, а маленькие отверстия под шпильки выходят неточными. Их лучше прорезать меньшего диаметра и рассверлить.
Из чего сделать проставку для увеличения клиренса?
Из Д16Т или АМг6, если проставка под опору пружины, и из стали, если она передаёт большие нагрузки на малой площади. Обязательно центрирующие пояски и крепёж класса не ниже 8.8, а лучше 10.9. Проверьте, не требует ли такое изменение оформления.
Нужна ли термообработка для стальных проставок?
Для пластин из Ст3 и 09Г2С нет. Детали из стали 45 и 40Х, которые должны выдерживать высокие нагрузки, улучшают: закаливают и отпускают. Без этого их прочность будет на уровне нормализованной стали.
Как сделать точную копию штатного кронштейна?
Обмерьте деталь, сфотографируйте её на миллиметровой бумаге или отсканируйте, начертите в CAD и сверьте отверстия по месту. Порядок работы подробно описан в статье об изготовлении детали по образцу.
Источники
- ГОСТ ISO 898-1-2014. Механические свойства крепёжных изделий. Болты, винты и шпильки ↗ — Росстандарт
- Постановление Правительства РФ от 6 апреля 2019 г. № 413 о правилах внесения изменений в конструкцию транспортных средств ↗ — Правительство РФ
- ГОСТ Р 59889-2021. Внесение изменений в конструкцию транспортных средств, находящихся в эксплуатации. Технические требования ↗ — Росстандарт
- ГОСТ 33997-2016. Колёсные транспортные средства. Требования к безопасности в эксплуатации ↗ — Росстандарт
- ISO 898-1 ↗ — Wikipedia
Фото: Jennifer Rivera, ВМС США, общественное достояние, Wikimedia Commons
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Гараж и авто
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий