Кратко
Принтер берут под прототипы, оснастку, корпуса и ремонт без запчастей: он печатает ночью, но деталь занимает его на часы. Лазер и фрезер берут под листовые детали, вывески, шильды, мебель и серии: деталь занимает станок на минуты, зато нужны вытяжка и оператор рядом. Для заказов по фото и сувениров нужен лазер, для 200 одинаковых плоских деталей тоже.
- Первую покупку выбирают по тому, какие заказы приходят: принтер подходит под объёмные штучные детали, лазер и фрезер под листовые детали, надписи, сувениры и серии плоских изделий.
- Корпус 100×60×30 мм с крышкой весит на принтере около 50 г пластика и печатается примерно 1,2–2 часа, а на лазере вырезается из фанеры за 2–3 минуты. Это расчёт при допущениях из статьи, цифры для вашей техники даст пробная деталь.
- На принтере работает очередь, на лазере и фрезере работает оператор: принтер занят деталью часами, но оператору нужны минуты, станок по листу занят минуты, но оператор рядом всё это время.
- Лазеру нужна вытяжка, фрезеру аспирация, принтеру из ABS и ASA проветривание. По порогу входа принтер самый простой из трёх, и пусконаладка у него тоже проще.
Что умеет каждая технология
Сравнивать «что лучше» нет смысла: технологии делают разные вещи. Принтер наращивает деталь слоями, лазер и фрезер убирают лишнее из листа или заготовки. Отсюда и разные заказы.
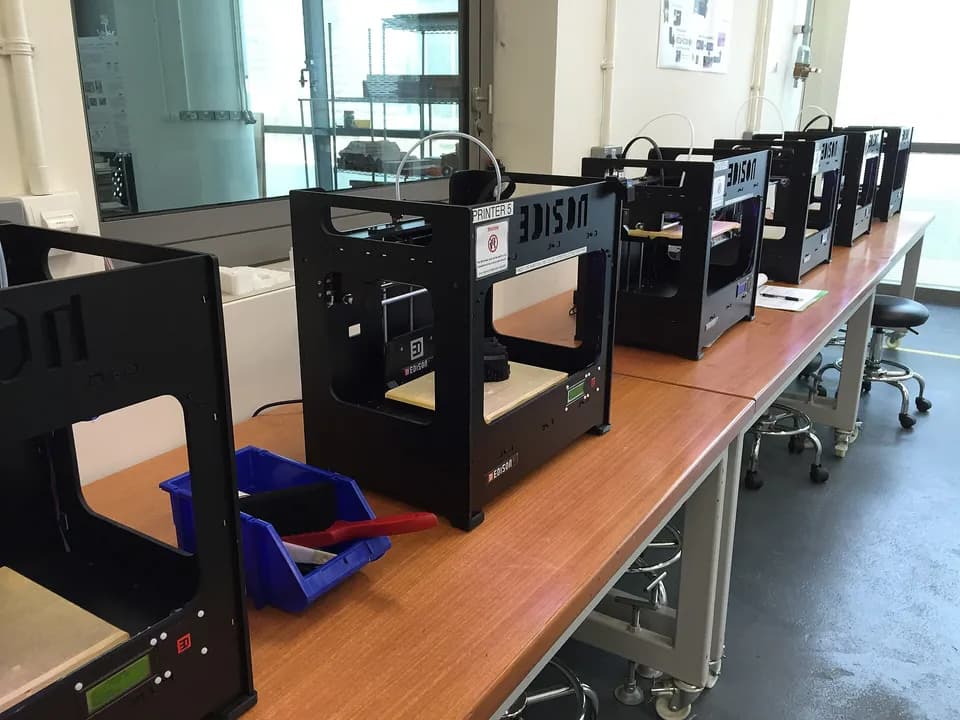
FDM-печать (3D-принтер с пластиковой нитью, филаментом) строит объёмную деталь любой формы без оснастки: корпуса, кронштейны, крепёж, шаблоны, зажимы, футляры под конкретный предмет. Внутренние полости и сложные поднутрения для неё не проблема. Слабое место — слои: деталь прочнее вдоль слоёв, чем поперёк, а поверхность требует шлифовки.
Фотополимерная печать даёт гладкую поверхность и мелкие элементы: мастер-модели, мелкие корпуса, миниатюры. Чем она отличается от FDM по деталям и постобработке, разобрано в статье про FDM и фотополимер. Со смолой работают в перчатках и с вентиляцией, а отходы утилизируют как химические: правила обращения есть в инструкции производителя из источников.
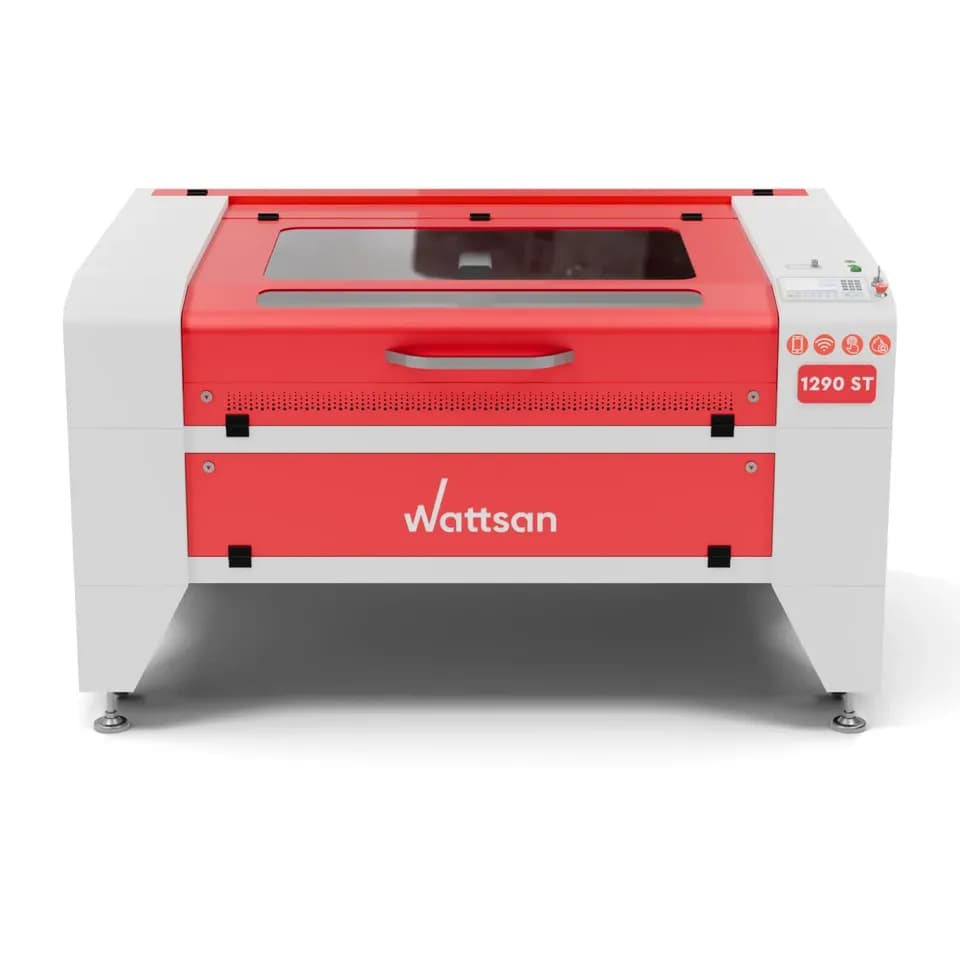
CO2-лазер режет и гравирует листовые неметаллы: фанеру, МДФ, акрил, картон, кожу. Это детали из листа, надписи, шильды, гравировка по фото. Он быстрый на тонком материале и даёт аккуратный рез без фрезы. Объёмные детали лазер не делает. К материалам есть ограничения: австрийский производитель лазерных систем Trotec прямо относит к тем, что никогда нельзя обрабатывать, ПВХ, ПВБ и тефлон, а также материалы с галогенами и эпоксидными смолами.
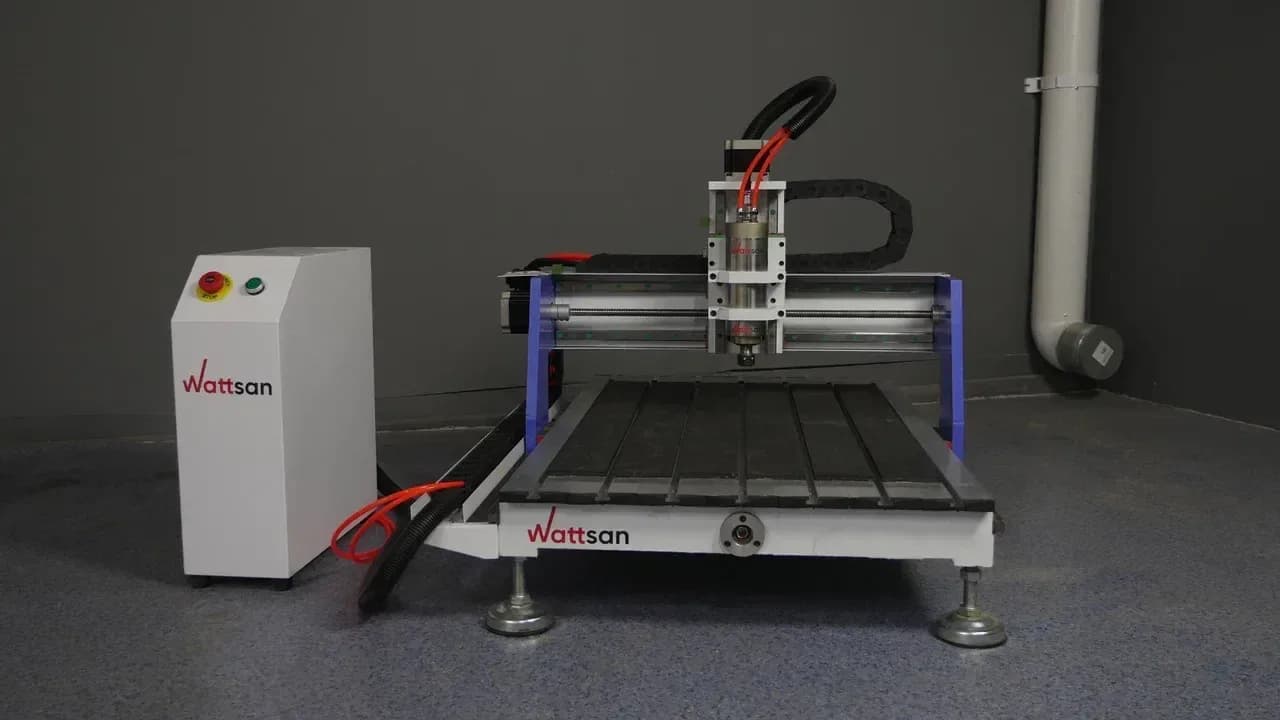
Фрезерный станок (фрезер с ЧПУ) работает по листу и массиву: мебельные детали, вывески из толстых материалов, объёмные панно, рельефы, фасады. Он берёт толщину, где лазер уже не справляется, но внутренние углы получаются со скруглением по радиусу фрезы, а вокруг будет много стружки и пыли.
Размер поля задаёт и размер помещения. Из станков этого класса в мастерских встречаются, например, CO2-станок Wattsan NC-C1390 с полем 1300×900 мм и трубкой 130–160 Вт, а для фрезеровки листа фрезер M1 1325 с полем 1300×2500 мм, шпинделем 4,5 кВт и массой 920 кг. Эти цифры пригодятся ниже, когда речь пойдёт о помещении.
Тип заказа, технология, причина
| Заказ | Подходящая технология | Почему |
|---|---|---|
| Прототип корпуса | FDM-печать | Объёмная форма с бобышками и защёлками, оснастка не нужна, правки в модели за вечер |
| Оснастка, шаблоны, зажимы | FDM-печать, для листа ещё лазер | Деталь одна, форма под конкретную задачу, прочность на сжатие достаточна |
| Сувенир по фото | CO2-лазер | Гравировка по дереву, акрилу, коже, растровый режим работает с фото |
| Вывеска, объёмные буквы | Лазер по акрилу и фанере, фрезер по толстому материалу | Контур с чистым резом, толщина и размер букв решают, что брать |
| Мебельная деталь | Фрезер | Листы 16–18 мм, большие форматы, пазы и кромки |
| Шильды и таблички | CO2-лазер | Много мелких одинаковых изделий с гравировкой и контурным резом |
| Серия 200 одинаковых плоских деталей | Лазер или фрезер | Деталь занимает станок на минуты, раскладка на листе уменьшает отходы |
| Серия 200 одинаковых объёмных деталей | Несколько принтеров или литьё | Каждая деталь занимает принтер на часы, подробнее ниже |
| Ремонт: запчасти нет | FDM-печать, при высокой нагрузке фотополимер или другой материал | Крышка, шестерня, ручка, фиксатор: форму можно измерить и повторить |
Где в строке две технологии, выбор зависит от размера, толщины и тиража. Для корпуса можно взять печать или лист, и это показывает расчёт ниже.
Корпус 100×60×30 мм: считаем на принтере и на лазере
Возьмём коробку 100×60×30 мм внутри для платы с крышкой. Для печати: стенки и дно 2 мм, крышка 2 мм. Для лазера: шесть панелей из фанеры 4 мм, соединение «в шип».
Печать FDM. Объём пластика: внешний объём 100×60×30 = 180 000 мм³ минус полость 96×56×28 = 150 528 мм³, получается 29 472 мм³ коробки и ещё 100×60×2 = 12 000 мм³ крышки. Всего 41 472 мм³, то есть около 41,5 см³. Плотность по паспорту филамента PLA — 1,24 г/см³, PETG — 1,27 г/см³. Получается 51 г PLA или 53 г PETG, у стенок 2 мм заполнение почти сплошное, поэтому разница с «нулевым заполнением» невелика.
Время зависит от принтера. Допущение для расчёта: средняя объёмная подача 6–10 мм³/с (это не паспортный предел, а с учётом разгонов и перемещений сопла). Тогда 41 472 мм³ печатаются за 69–115 минут, то есть примерно 1,2–2 часа. Реальное значение покажет слайсер, и оно сильно зависит от слоя, сопла и скорости.
Лазер. Периметры всех панелей: две панели 100×60 (320 мм каждая), две 100×30 (260 мм), две 60×30 (180 мм), в сумме 1520 мм. Шипы добавляют длину: допущение +30 %, получается около 2 м реза. Скорость реза фанеры 4 мм зависит от мощности трубки и фокуса, поэтому берём 15 мм/с как допущение: 2000 / 15 ≈ 133 секунды, то есть 2–3 минуты. Площадь панелей 216 см²; с учётом отходов раскладки при коэффициенте 70 % один корпус занимает около 1 % листа.
Скорость 15 мм/с в расчёте условная: у каждого станка она своя, и её находят пробным резом на вашей фанере. Статьи про окупаемость лазера и себестоимость детали показывают, как подставить в такую арифметику свои цены.
| Показатель | FDM-печать | Лазер, фанера 4 мм |
|---|---|---|
| Материал на корпус | около 51 г PLA или 53 г PETG | около 1 % листа |
| Время работы машины | 1,2–2 часа | 2–3 минуты на рез |
| Время оператора (допущение) | 15 минут на подготовку и запуск, 10 минут на зачистку | 5 минут: уложить лист, запустить, снять, собрать |
| Присутствие оператора у машины | не нужно после первых слоёв | нужно всё время реза |
| Работа ночью | возможна, но с оговорками, см. ниже | нет |
| Форма | корпус любой формы, защёлки, бобышки | прямоугольная коробка, шипы |
| Внешний вид | слоистая поверхность, шлифовка | фанера, чистый рез, кромка с подпалиной |
Разница по цене материала считается за минуту: возьмём условную цену катушки 1 500 ₽ за килограмм (цифра для примера, подставьте свою из прайса поставщика на день расчёта). 51 г пластика обойдутся примерно в 77 ₽. Для листа аналогично: стоимость листа умножаете на 0,01.
Разница по загрузке станка наглядна на серии. 200 таких корпусов на одном принтере печатаются 200 × 1,2–2 часа, то есть 240–400 часов, или от 10 до 17 суток непрерывной работы. На лазере 200 корпусов — это около 200 × 3 минуты резки, то есть около 10 часов без учёта загрузки и выгрузки листа, около двух рабочих смен. Поэтому серия плоских деталей — это лазер, а серия объёмных — это либо парк принтеров, либо литьё, как показывает статья про прототип и серию.
У принтера считают, сколько часов он занят, у лазера и фрезера считают, кто стоит рядом. Это разные статьи расходов, и смешивать их в одну ставку нельзя.
 Анна ЛебедеваИнженер по аддитивным технологиям
Время оператора и постобработка
Здесь чаще всего ошибаются. Принтер не нуждается в человеке, пока печатает, но потом деталь надо снять, убрать поддержки, зачистить, при необходимости отшлифовать и покрасить. Для корпуса без поддержек это минуты, для сложной детали с поддержками заметно дольше. В стоимость заказа закладывают и часы машины, и время оператора. В статье про себестоимость показано, как это делается, а станко-час и время оператора нужно считать отдельно.
У лазера постобработка короче: счистить копоть с кромки, склеить. Фрезеру нужны ещё удаление перемычек и шлифовка. Фотополимерной детали нужны промывка и дозасветка, см. статью про постобработку фотополимера.
Помещение, вытяжка, шум и электричество
Лазер. При резке фанеры и акрила образуются дым и продукты горения, станок нужно подключить к вытяжке. Как посчитать производительность, написано в статье про вытяжку и фильтрацию, а требования к помещению — в материале про пожарную безопасность. Станок с полем 1300×900 мм занимает отдельную комнату, а не угол стола.
Фрезер. Главная проблема — пыль и шум. Британское управление по охране труда HSE пишет, что древесная пыль вызывает серьёзные проблемы со здоровьем, в том числе астму, и требует местной вытяжки у станка, а подметание и обдув сжатым воздухом её не заменяют. Фрезер с полем 1300×2500 мм и массой 920 кг требует места, ровного пола и розетки или щита под мощность шпинделя и пылесоса. Как это считать, показано в материале об электричестве для станков.
Принтер. Ему нужны стол, розетка и свободное место вокруг: руководство к одному из настольных принтеров требует не менее 30 см свободного пространства со всех сторон. Некоторые пластики при печати пахнут, и то же руководство советует регулярно проветривать помещение. ABS и ASA по паспортам печатают с горячим столом (100–110 °C) и закрытой камерой, поэтому для них нужен принтер с корпусом и вентиляцией. PLA и PETG пахнут меньше и подходят открытому принтеру.
Электрика, вытяжка и пожарная безопасность мастерской разобраны в статье как оборудовать мастерскую.
Занятость станка и работа без присмотра
Принтер удобен тем, что печатает долго без человека: поставили вечером, вынули утром. Но с оговоркой. В руководстве к настольному FDM-принтеру написано прямо: не оставляйте включённый принтер без присмотра, потому что при встроенном контроле температуры неправильное использование или отказ компонента могут создать пожарную опасность.
Фрезер без присмотра тоже запускают редко: стружка, пыль и шпиндель создают пожарный риск. Поэтому ночную смену принтера в расчёт закладывайте осторожно, только на те ночи, когда вы готовы оставлять его включённым.
Порог входа
У принтера он самый низкий: поставили на стол, заправили катушку, скачали слайсер, и первая деталь готова в тот же день. Лазеру нужны вытяжка, охлаждение трубки, юстировка оптики и обученный оператор, фрезеру фиксация заготовки, подбор фрез, настройка нуля и аспирация. Для сувениров по фото нужен растровый режим, для вывесок файлы в векторе, поэтому лазер и фрезер редко запускают без обучения.
Три сценария мастерской
Печать плюс лазер
Плюсы
- Закрывает объёмные и листовые заказы: корпуса, шильды, сувениры, вывески
- Лазер даёт быстрый оборот на мелких заказах, а принтер работает в фоне, пока оператор у лазера
- Прототип корпуса можно напечатать, серию вырезать из листа
Минусы
- Нужно два рабочих места и два набора навыков
- Лазеру нужна вытяжка, принтеру нужно проветривание
Печать плюс фрезер
Плюсы
- Подходит мастерской с мебелью, фасадами, рельефами и толстыми деталями
- Принтер делает оснастку, зажимы и шаблоны для фрезера
- Объёмные детали из пластика и плоские крупные из листа в одном месте
Минусы
- Нужно много места, аспирация, электричество под шпиндель
- Пыль и шум рядом с принтером: закройте принтер или разведите зоны
Только печать
Плюсы
- Минимальные вложения, нет вытяжки и сложной пусконаладки
- Занятость на ночь, оператор нужен минуты
- Подходит для прототипов, ремонта, оснастки и мелких партий
Минусы
- Крупные серии и листовые детали принтер делает слишком долго
- Нет сувениров по фото и вывесок из листа
Выбирать проще по списку заказов за последние месяцы: больше половины плоских деталей, шильдов и гравировки означает лазер, мебель и толстый материал означают фрезер, разовые объёмные детали, ремонт и оснастку берёт принтер. Окупаемость выбранного станка проверяйте по статье про расчёт окупаемости лазера.
Типичные ошибки
Принтер «под всё». Его покупают, чтобы закрыть любые заказы, и он оказывается занят одной сложной деталью на 14 часов, пока клиент ждёт. Мелкие плоские детали на нём делать нерационально.
Цена по материалу без часов машины. Принтер занят, оператор занят зачисткой, а оплаты за это нет. Часы машины и часы оператора считают отдельно.
Постобработка вне сметы. Поддержки, шлифовка, грунт, покраска и сборка часто занимают больше времени, чем печать. В цене заказа они стоят отдельной строкой.
Станок без места под вытяжку. Сначала помещение и вытяжка, потом покупка. А на лазере не режут ПВХ: он выделяет хлор и портит оптику.
Как выбрать за четыре шага
Выбор первой покупки
- 01
Выпишите заказы.
Возьмите 10–20 последних заявок или тех, что планируете брать, и разделите их на объёмные, листовые и надписи.
- 02
Посчитайте время.
Для типового заказа получите время печати из слайсера и время реза пробным проходом на выбранном станке. Часы машины и часы оператора записывайте отдельно.
- 03
Проверьте помещение.
Вытяжка, электричество, шум, пыль, возможность не оставлять принтер включённым на ночь.
- 04
Выберите набор.
Один станок под основной поток заказов, второй добавляйте, когда первый загружен и клиенты просят то, что он не делает.
Что спросить при покупке станка
Для принтера хватит проверки гарантии и доставки. Для лазерного или фрезерного станка нужны пусконаладка, обучение оператора и склад запчастей: трубка, линзы, шпиндель, фрезы. Спросите продавца, кто делает пусконаладку: штатный инженер или фрилансер, есть ли обучение оператора, как быстро приходит запчасть и можно ли получить консультацию, когда станок встал. У 3D-принтера всё это проще: его можно запустить самому по инструкции, а запчасти и расходники продаются повсеместно.
У продавцов с собственной сервисной службой и штатными инженерами, вроде Lasercut, пусконаладку делают свои специалисты.
Частые вопросы
3D-принтер или лазерный станок: что выгоднее для начала?
Зависит от заказов. Если нужны объёмные штучные детали, прототипы, оснастка и ремонт, выгоднее принтер, он дешевле и проще. Если нужны шильды, вывески, сувениры по фото, мелкие серии плоских деталей, лазер даёт больше изделий за час. Но лазеру нужна вытяжка, а принтеру нет.
Можно ли печатать ночью без присмотра?
Технически принтер печатает сам, но изготовитель одного из популярных настольных принтеров в руководстве требует не оставлять включённый принтер без присмотра. Если решаетесь, закладывайте защитные меры: негорючее основание, дымовой извещатель, возможность отключить питание.
Что взять для серии из 200 одинаковых деталей?
Плоские детали из листа делайте на лазере или фрезере: по расчёту выше 200 корпусов из фанеры занимают лазер на десяток часов. Для объёмных деталей из пластика на одном принтере понадобятся недели, поэтому нужен парк принтеров или литьё.
Подойдёт ли принтер для ремонта без запчастей?
Да, если деталь пластиковая и нагрузка небольшая: крышки, ручки, фиксаторы. Размеры снимают штангенциркулем или сканером, материал подбирают по температуре и нагрузке.
Источники
- Prusa CORE One: руководство пользователя ↗ — Prusa Research, 2025
- Prusament PLA High Speed: технический паспорт ↗ — Prusa Polymers, 2026
- Prusament PETG: технический паспорт ↗ — Prusa Polymers, 2022
- Resins: safety and handling ↗ — Prusa Research
- Which materials are not suitable for laser cutting and engraving? ↗ — Trotec Laser
- Wood dust ↗ — Health and Safety Executive (HSE)
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: ЧПУ и 3D-печать
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий