Кратко
Порядок такой: снять деталь, промыть 3–5 минут в изопропаноле (не дольше 10, иначе появятся микротрещины) или в воде для водосмываемых смол, срезать поддержки, высушить и досветить на 405 нм по паспорту смолы, обычно 3–15 минут. Объёмная усадка смол 2–5%, линейная около 1%. Отходы смолы засвечивают до отверждения.
- Мойка в изопропаноле: 3 минуты по умолчанию у Prusa CW1, 5 минут у Formlabs для смолы Grey V5. Больше 10 минут держать нельзя: Prusa предупреждает о микротрещинах, которые проявляются даже через сутки.
- Засветка меняет свойства: у Grey V5 прочность растёт с 46 до 62 МПа, а удлинение при разрыве падает с 22% до 13%. Деталь становится жёстче, но хрупче.
- Усадка: у водосмываемых смол Anycubic объёмная усадка 2,2–5,5%, что для линейных размеров означает примерно 0,7–1,9%. Её компенсируют масштабом в слайсере по тестовому кубу.
- Жидкая смола относится к опасным отходам, отмытую воду со смолой нельзя сливать в канализацию: её выдерживают на свету до полного отверждения и утилизируют как твёрдый пластик.
Оборудование
- две ёмкости для спирта
- УФ-камера на 405 нм или лампа
- кусачки для поддержек
- пластиковый шпатель
- штангенциркуль
- нитриловые перчатки
Материалы
- изопропанол или вода для водосмываемой смолы
- бумажные салфетки
- контейнер для отходов
- наждачная бумага
Время
≈ 40 мин
Что происходит с деталью после печати
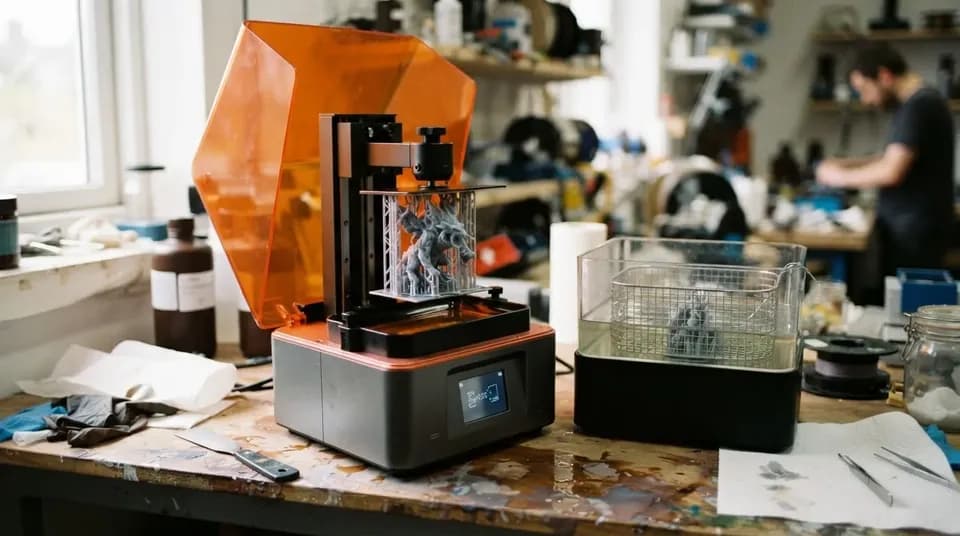
После печати деталь состоит из полимера, который заполимеризован лишь частично. Formlabs называет это зелёным состоянием (green): на поверхности остаётся жидкая смола, а в объёме есть непрореагировавшие группы. Мойка снимает жидкую плёнку, засветка завершает реакцию. Пока этого не сделано, деталь липкая, мягкая и токсичнее готовой: Prusa пишет, что засветка устраняет липкость, снижает токсичность смолы и улучшает механические свойства.
Размеры тоже меняются, поэтому постобработка влияет на посадку, а не только на внешний вид. О выборе принтера и самих смол читайте в статьях про LCD, DLP и SLA и про фотополимерную печать для мастерской.
Порядок работ
От стола до готовой детали
- 01
Протрите платформу и снимите деталь в перчатках.
Каплям смолы на платформе дайте стечь в ванну, лишнее уберите шпателем или салфеткой. Prusa рекомендует снимать печать металлическим шпателем, а не ногтями: пластик легко попадает под ногти.
- 02
Промойте.
Изопропанол 3–5 минут или вода 5 минут для водосмываемой смолы. Лучше две ванны: грязная и чистая.
- 03
Ополосните водой и просушите
, если мыли спиртом. Prusa советует после спирта коротко промыть деталь под проточной водой и вытереть бумажным полотенцем.
- 04
Срежьте поддержки.
Сейчас деталь ещё не набрала жёсткость, и сделать это проще.
- 05
Досветите
на 405 нм по паспорту смолы. Для стандартной смолы это 3–15 минут.
- 06
Проверьте размеры и поверхность.
Если нужна покраска или шлифовка, делайте их после засветки.
На обычную деталь уходит около 40 минут активной и пассивной работы, на партию из десятков миниатюр больше за счёт срезания поддержек.
Мойка: чем и как долго
| Способ | Что используют | Время | Источник |
|---|---|---|---|
| Станция Prusa CW1 | изопропанол | 3 минуты по умолчанию, не больше 10 | Prusa Research |
| Formlabs Form Wash | изопропанол не менее 99% | 5 минут для Grey V5, 10 минут для Tough 1500 V2 | Formlabs, паспорта смол |
| Водосмываемая смола Anycubic | 95% IPA или вода | IPA не менее 3 минут, вода не менее 5 минут | Anycubic, TDS |
| Ультразвуковая ванна | изопропанол | 5 минут в одном из исследований | PMC, обзор 2024 |
Что важно знать про мойку.
Изопропанол насыщается смолой. Prusa отмечает, что смола окрашивает спирт, особенно при первой мойке, и пигмент может испачкать следующие детали. Фильтр убирает пигмент, но не возвращает спирту способность растворять смолу: он только чистит цвет. Поэтому спирт меняют не по цвету, а по числу промытых деталей и качеству мойки: если после засветки на поверхности остаётся липкость или белый налёт, спирт пора менять. Практика мастерских: две ванны, в первой смывают основную смолу, во второй ополаскивают.
Время не растягивают. Prusa не рекомендует держать деталь в изопропаноле дольше 10 минут: на поверхности могут появиться мелкие трещины, причём иногда через сутки и позже. По паспорту Formlabs Grey V5, образец в изопропаноле за 24 часа набирает 0,3% массы, то есть спирт проникает в полимер, хотя и немного.
Водосмываемые смолы содержат гидрофильные группы, и остатки смываются водой. Anycubic заявляет для них вязкость 190–230 мПа·с и усадку 2,2–5,5% (Water-Wash Resin 2.0). Вода не горит, но и отходы после мытья нужно утилизировать так же, как смолу (см. ниже).
Ультразвук. В исследовании, описанном в обзоре 2024 года, детали мыли 5 минут в ультразвуковой ванне. Ультразвук помогает вымыть смолу из отверстий и мелких щелей, но не заменяет контроль времени: хрупкие тонкие элементы он может повредить.
Поддержки: когда и как снимать
Поддержки срезают после мойки и до засветки. Причина в свойствах материала: у Grey V5 в зелёном состоянии модуль упругости 2200 МПа, после засветки при 60 °C 2675 МПа, а ударная вязкость падает с 36 до 32 Дж/м. По практике мастерских, пока смола мягче, поддержки режутся кусачками без сколов, а после засветки их приходится скусывать с усилием и они чаще оставляют зубцы.
Практика срезания:
- кусачки с тонкими губками ставьте вплотную к детали и режьте в сторону поддержки, а не вдоль рельефа;
- оставшиеся точки контакта зачищают ножом или наждачкой после засветки;
- поддержки на видимых гранях ставят минимально: Prusa отдельно описывает дефект «плохая поверхность над поддержками», когда на детали остаются следы опор.
Поддержки нужны и для успеха печати. Prusa называет типичную причину отрыва детали на печати: тяжёлая сплошная деталь на слабых поддержках. Решение: увеличить число или толщину опор, проверить экспозицию, полую деталь делать с дренажными отверстиями. Без них внутри остаётся непрореагировавшая смола, и деталь присасывается ко дну ванны.
Засветка: длина волны, время, температура
Смолы для LCD, DLP и большинства лазерных принтеров отверждаются на 405 нм: Prusa рекомендует брать только смолу, совместимую с 405 нм, а Formlabs в характеристиках Form 4 указывает ту же длину волны. Дальше нужно придерживаться паспорта смолы, потому что режимы сильно различаются.
| Смола и режим | Прочность при растяжении, МПа | Удлинение при разрыве | Ударная вязкость по Изоду, Дж/м | Теплостойкость HDT при 0,45 МПа |
|---|---|---|---|---|
| Grey V5, сырая | 46 | 22% | 36 | 62 °C |
| Grey V5, 5 мин при комнатной температуре | 54 | 15% | 34 | 62 °C |
| Grey V5, 15 мин при 60 °C | 62 | 13% | 32 | 71 °C |
Источник: паспорт Formlabs Grey Resin V5, подготовлен 20.03.2024.
По таблице видно, что происходит при засветке: прочность и жёсткость растут, пластичность и ударная вязкость падают. Недосвеченная деталь мягче и вязче, пересвеченная жёстче и хрупче. Тот же эффект у Tough 2000: теплостойкость HDT при 0,45 МПа поднимается с 48 °C (сырая) до 54 °C (7 минут при комнатной температуре) и до 59 °C (7 минут при 70 °C).
Для небольшой модели Anycubic указывает 3 минуты при интенсивности 25 000–30 000 мкВт/см² и температуре 18–30 °C. Prusa в станции CW1 по умолчанию ставит 3 минуты сушки и 3 минуты засветки и советует повторить цикл, если деталь липкая.
Что учесть:
- деталь экспонируют равномерно, переворачивают и не ставят в центр поворотного стола;
- при переворачивании время на каждую грань делится: куб, который светили 6 минут с одним переворотом, получил по 3 минуты на верхнюю и нижнюю грани (пример Prusa);
- температура ускоряет реакцию: Formlabs рекомендует 60–80 °C для некоторых смол, а для Tough 2000 70 °C за 7 минут;
- High Temp-смолы требуют долгих режимов в печи (в паспорте Formlabs 80 °C 120 минут и 160 °C 180 минут).
Не все смолы нужно досвечивать: Formlabs пишет про Castable Wax Resin, что печатные модели достаточно прочны без постотверждения, а смола содержит 20% воска для чистого выжигания.
Жёлтый цвет
Засветка желтит деталь. Prusa пишет, что при минимальном времени 3 минуты (для их смол) цвет остаётся ближе к жидкой смоле, а после 60 минут деталь остаётся желтоватой даже после выдержки. Желтизна частично обратима: деталь постепенно светлеет за несколько суток при комнатной температуре, а прогрев при 60 °C ускоряет это до нескольких часов (у Prusa пример с двумя часами). Не нагревайте выше 60 °C смолы, которым это не разрешено: деталь деформируется.
Усадка: сколько и как компенсировать
При полимеризации молекулы мономера сближаются, и объём падает. Что известно из источников:
| Показатель | Значение | Откуда |
|---|---|---|
| Объёмная усадка водосмываемой смолы Anycubic Water-Wash 2.0 | 2,2–5,5% | паспорт Anycubic |
| Объёмная усадка Anycubic Water-Wash ABS-Like 3.0 | 4–5% | паспорт Anycubic |
| Усадка акрилатных смол в обзоре RSC Advances, 2023 | 5–20% (у эпоксидных 1–2%) | обзор по фотополимерной печати |
| Усадка SLA-деталей из смолы, измерение 2026 года | около 1% | Materials, 2026 |
Эти значения не противоречат друг другу, потому что измеряют разное. Объёмная усадка 4–5% для линейных размеров означает меньше: если ужимание одинаково по осям, линейная усадка равна 1−(1−v)^(1/3). Для 2,2% это около 0,74%, для 4% около 1,35%, для 5,5% около 1,87%. Эти числа сходятся с измеренным в статье 2026 года значением около 1% на SLA-деталях. Верхняя граница 5–20% из обзора относится к объёму акрилатных смол в целом, в том числе исследовательских: у образцов LCD-смол в работе 2026 года усадка составляла 7–10%.
От чего зависит реальное ужимание:
- от смолы (паспорт Anycubic показывает разброс от 2,2% до 5,5% в одной линейке);
- от размера: обзор 2024 года пишет, что крупные детали могут усаживаться меньше, потому что дольше печатаются и полнее полимеризуются до засветки;
- от ориентации: в Z-направлении усадка в исследованиях была ниже;
- от недосвета: недоотверждённая деталь усаживается после, во время постобработки.
Formlabs честно оговаривается в характеристиках Form 4: реальный размер детали может быть чуть меньше объёма построения из-за небольшой усадки при печати. Допуск ±0,15–0,3% в той же спецификации даётся для режима производителя и смолы Grey V5, и применять его к чужой смоле на другом принтере нельзя.
Как компенсировать
Компенсация усадки по тестовому кубу
- 01
Напечатайте куб 20 мм
на смоле и режиме, с которыми будете работать, и пройдите полный цикл мойки и засветки.
- 02
Измерьте по осям
штангенциркулем в трёх местах и усредните.
- 03
Рассчитайте масштаб
по формуле: 100 / (измеренный размер / номинал), в процентах.
- 04
Введите масштаб в слайсере
отдельно по X, Y и Z, если усадка различается.
- 05
Повторите печать
и проверьте куб ещё раз.
Пример. Куб 20 мм после засветки дал 19,80 мм по X и Y и 19,72 мм по Z. Усадка по X и Y: (20−19,80)/20 = 1,0%, по Z: (20−19,72)/20 = 1,4%. Масштаб: по X и Y 20/19,80 = 1,0101, то есть 101,01%; по Z 20/19,72 = 1,0142, то есть 101,42%. Для деталей с посадками проверяйте результат по таблице допусков и посадок: компенсация убирает систематическую ошибку, но не случайный разброс.
Липкость, шлифовка и покраска
Липкая поверхность. Причины: недосвет, спирт, который не высох, или забитая смолой мойка. Prusa предлагает повторить цикл сушки и засветки, пока деталь не станет сухой. Если не помогает, смените спирт.
Шлифовка. Делайте после засветки. Начинают с мелкой шкурки и идут к ещё более мелкой, шлифовку ведут мокрой, чтобы не пылить смолой. Конкретные номера зависят от детали, а шероховатость после обработки можно оценить по справочнику Ra и Rz. Поверхность над поддержками шлифуют первой: след опоры виден даже после покраски.
Покраска. Деталь для покраски должна быть сухой, обезжиренной и полностью отверждённой, иначе краска не схватится. Для миниатюр под продажу покраска и доработка составляют основную долю ручного времени, это разобрано на странице про настольные фигурки.
Безопасность и отходы
Стандартная смола раздражает кожу и вызывает аллергию. В паспорте безопасности Anycubic Water-Wash Resin 2.0 от 25.02.2025 указаны фразы опасности H315 (раздражение кожи), H317 (аллергическая реакция кожи), H319 (раздражение глаз) и вред водной среде при долгом воздействии (H411, H412). Требования:
- химически стойкие перчатки по EN 374: паспорт не называет материал; в мастерских обычно берут нитриловые, но смолу, попавшую на перчатку, смывают сразу и перчатку меняют;
- защита глаз и одежды, проветривание помещения, респиратор при недостаточной вентиляции;
- попавшую на кожу смолу смыть водой с мылом (рекомендация Prusa), при зуде обратиться к врачу;
- не смотреть в работающий УФ-светодиод и не печатать со снятой крышкой.
Утилизация
Жидкая смола и бутылки: Prusa требует относиться к ним как к опасной химии, паспорт Anycubic указывает утилизацию как опасных отходов. В бытовой мусор жидкость не выбрасывают.
Для отработанной воды с водосмываемой смолой Anycubic пишет прямо: в канализацию не сливать, дать отстояться, выставить на солнечный свет, чтобы смола в баке полностью отвердела, а затем утилизировать как твёрдый пластиковый отход. Отверждённая смола, по тому же паспорту, считается пластиком. Тот же принцип логичен для спирта с остатками смолы и для салфеток с каплями: дать им отвердеть на свету или в УФ-камере до утилизации и только после этого выбросить. Prusa отдельно предупреждает, что капли смолы твердеют даже при дневном свете.
Типичные дефекты
| Дефект | Причина | Что делать |
|---|---|---|
| Деталь оторвалась от поддержек на печати | тяжёлая сплошная деталь, слабые опоры, неверная экспозиция | больше или толще поддержки, выдолбить деталь с дренажными отверстиями |
| Деталь прилипла ко дну ванны | присос, неотведённая смола, грязная плёнка | выдолбить с отверстиями, проверить плёнку, очистить ванну |
| Трещины на поверхности | деталь слишком долго лежала в IPA (более 10 минут), внутренние напряжения | мыть 3–5 минут, не греть тонкие детали при засветке |
| Липкая поверхность | недосвет, остаток спирта или смолы | повторить сушку и засветку, сменить спирт |
| Сломанные поддержки на печати | слишком тонкие опоры, малая экспозиция, грязная плёнка | пересчитать поддержки, проверить плёнку |
| Деформация и перекос | незатянутые винты платформы или ванны | затянуть и откалибровать принтер заново |
| Пожелтение | слишком долгая засветка | сократить время, выдержать деталь несколько суток или прогреть при 60 °C |
Трещины после засветки чаще связаны с хрупкостью и напряжениями, чем с самой лампой. Обзор 2024 года объясняет: хрупкость часто следствие усадки и пластической деформации, которые создают остаточные напряжения, и частично её снимает правильная засветка.
Самая частая ошибка новичков в том, что они «подстраховываются»: моют в спирте полчаса и светят час. В итоге деталь жёлтая, хрупкая и с сеточкой трещин. Режим из паспорта смолы и проверка на тестовом кубе дают результат лучше любого запаса по времени.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Как правильно делать постобработку фотополимера?
Промойте деталь в изопропаноле 3–5 минут или в воде для водосмываемой смолы, просушите, срежьте поддержки, досветите на 405 нм по паспорту (стандартно 3–15 минут) и измерьте размеры. Режим подбирайте по смоле: время и температура в паспортах отличаются.
Сколько нужно засвечивать фотополимер?
Зависит от смолы. Для Anycubic Water-Wash Resin 2.0 это 3 минуты при 25 000–30 000 мкВт/см², для Formlabs Grey V5 15 минут при 60 °C, для Tough 2000 7 минут при 70 °C. Чем дольше засветка, тем жёстче и желтее деталь.
Какая усадка у фотополимерной смолы?
Объёмная усадка по паспортам Anycubic 2,2–5,5%, что для длины составляет около 0,7–1,9%. В исследовании SLA-деталей 2026 года измерили около 1%. Точное значение определяют по тестовому кубу и вводят масштаб в слайсере.
Можно ли мыть фотополимер водой?
Только водосмываемую смолу. Обычную смолу вода не растворяет, её моют изопропанолом. Отработанную воду нельзя сливать в канализацию: её выдерживают на свету до отверждения и утилизируют как твёрдый пластик.
Когда снимать поддержки?
После мойки и до засветки: сырая смола мягче, и поддержки срезаются без сколов. После засветки их приходится отламывать, и на поверхности остаются зубцы.
Источники
- Resins (Prusa Knowledge Base) ↗ — Prusa Research
- Resin yellowing and how to reduce it ↗ — Prusa Research
- Using the CW1: washing ↗ — Prusa Research
- Using the CW1: drying and curing ↗ — Prusa Research
- Print detached from supports (SL1/SL1S) ↗ — Prusa Research
- Anycubic Water-Wash Resin 2.0: характеристики и постобработка ↗ — Anycubic
- Formlabs Materials Library, версия 2025 ↗ — Formlabs, 2025
- Effects of Post-Processing Parameters on 3D-Printed Dental Appliances: A Review ↗ — Polymers, 2024
- Feasibility Study of Manufacturing Hydraulic Fittings Using Additive Manufacturing Technologies: Comparative Analysis of FDM and SLA Methods ↗ — Materials, 2026
- Vat photopolymerization-based 3D printing of polymer nanocomposites: current trends and applications ↗ — RSC Advances, 2023
Фото: Clemenspool / Wikimedia Commons, CC BY-SA 3.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фотополимерная печать (SLA, DLP, LCD)
Все →
Руководство
3D-принтер – история создания
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий