Кратко
Для мастерской чаще всего подходит MSLA-принтер с монохромным ЖК-экраном: он даёт пиксель около 17–50 мкм и слой 25–100 мкм, а время слоя не зависит от числа деталей на столе. Поле у таких принтеров небольшое, от 127×80 до 223×126 мм у настольных моделей. Смолу выбирают по задаче, потому что прочность одной и той же смолы после засветки различается в разы, а мойка в изопропиловом спирте и засветка обязательны.
- MSLA (ЖК-экран), DLP (проектор) и SLA (лазер) отличаются способом засветки слоя. В мастерских чаще стоят MSLA-принтеры: они дешевле, а слой экспонируется целиком.
- Поле настольных принтеров маленькое: у Prusa SL1S Speed 127×80×150 мм, у Anycubic Photon Mono M7 Pro 223×126×230 мм. Крупную деталь печатают частями и склеивают.
- Смолу выбирают по паспорту: прочность стандартной смолы Grey V5 растёт с 46 МПа в сыром виде до 62 МПа после засветки, а у High Temp теплостойкость после термообработки доходит до 238 °C.
- Деталь надо промыть в изопропиловом спирте и досветить. Смола требует перчаток, проветривания и утилизации как опасной химии.
Три способа засветить слой
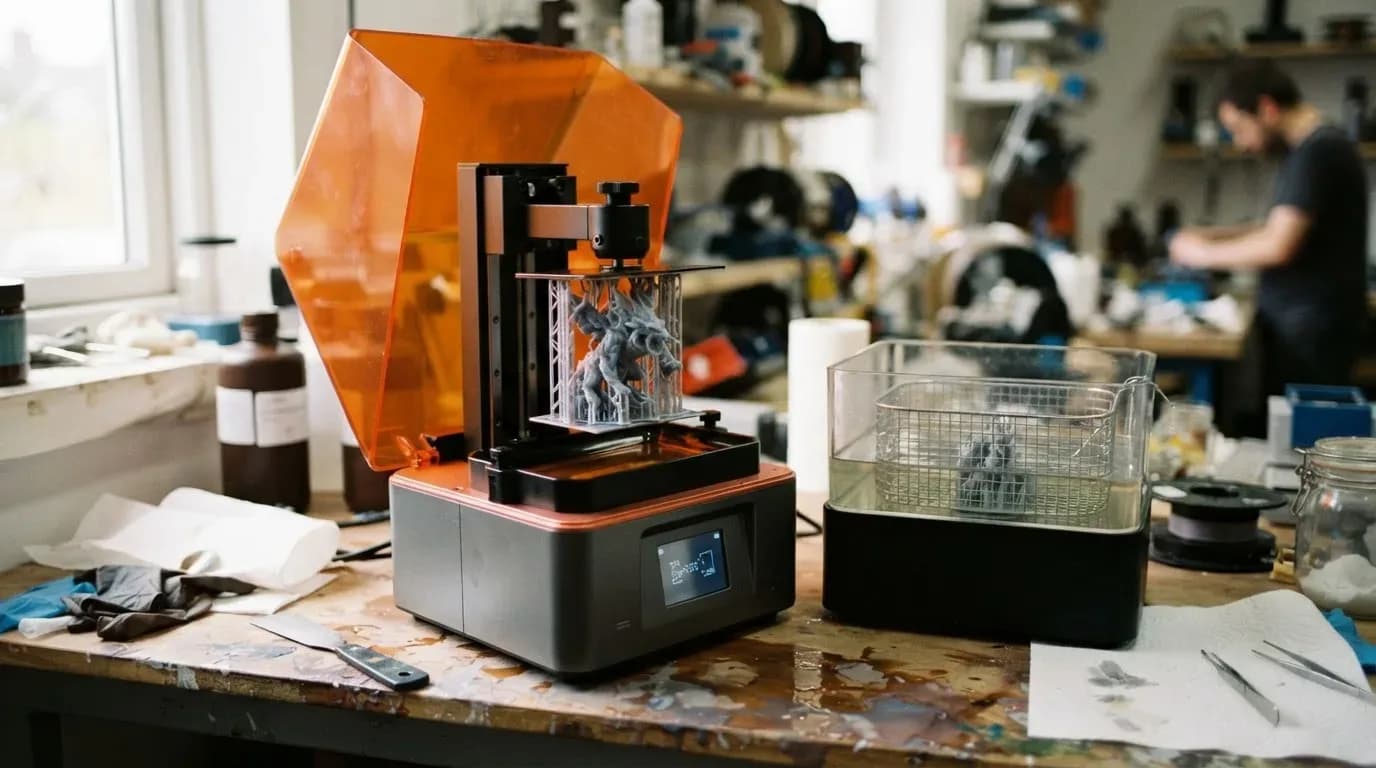
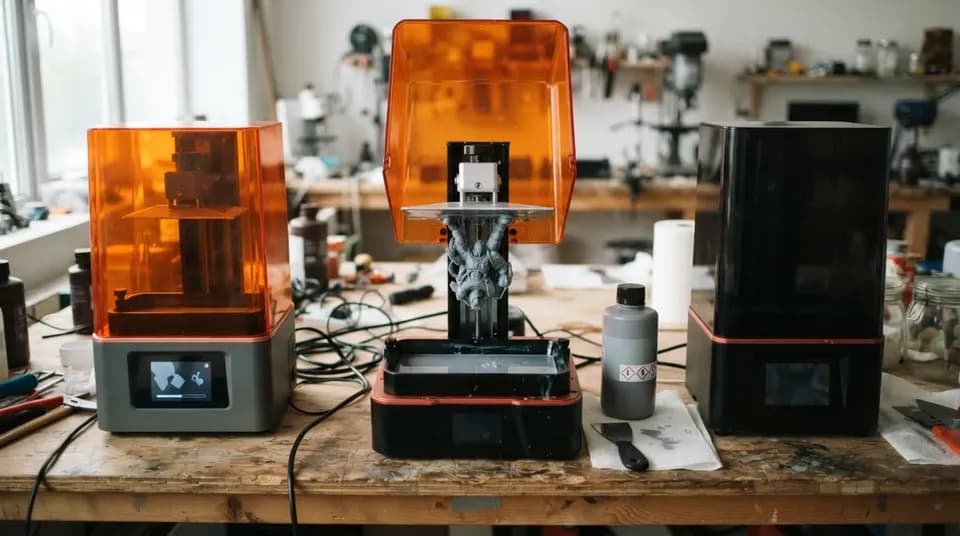
Во всех трёх технологиях платформа опускается в ванну со смолой, свет затвердевает один слой, платформа поднимается на толщину слоя, и цикл повторяется. Различается источник света.
Для сравнения ниже собраны характеристики нескольких принтеров с официальных страниц производителей на 03.10.2026. Цифры по лазерным принтерам в таблицу не включены: паспорта, которые удалось проверить, относятся к MSLA и DLP.
| Технология | Принтер | Поле, мм | Разрешение в плоскости | Скорость и экспозиция |
|---|---|---|---|---|
| MSLA | Prusa SL1S Speed | 127×80×150 | экран 2560×1620 пикселей, слой 0,025–0,1 мм | экспозиция слоя 1,3–2,4 с |
| MSLA | Anycubic Photon Mono M7 Pro | 223×126×230 | экран 13320×5120 пикселей, пиксель около 17×25 мкм (расчёт) | до 130 мм/ч на стандартной смоле, до 170 мм/ч на быстрой |
| MSLA | Formlabs Form 4 | 200×125×210 | 50 мкм, слой 25–200 мкм | типовая 40 мм/ч, максимум 100 мм/ч |
| MSLA | Formlabs Form 4L | 353×196×350 | 46 мкм, слой 25–200 мкм | типовая 24 мм/ч, максимум 80 мм/ч |
| DLP | Anycubic Photon D2 | 130,56×73,44×165 | проектор 2560×1440, пиксель около 51 мкм (расчёт) | экспозиция слоя от 2,5 с |
Размер пикселя у MSLA и DLP считают делением поля на число пикселей: у 14K-экрана M7 Pro он около 17×25 мкм, у проектора Photon D2 около 51 мкм. Зато у DLP нет экрана, который изнашивается: производитель Photon D2 пишет, что замена экрана не нужна. Расходники у MSLA те же, что у остальных смоляных принтеров: плёнка ванны и сам экран.
Точность, слой и размер стола
В плоскости точность задаёт пиксель, по высоте — слой. Если на стол поставить тонкий рельеф 0,1–0,2 мм, ему нужен принтер с пикселем 20–50 мкм и слоем до 0,05 мм. Для корпуса с защёлками хватает слоя 0,1 мм.
Тонкий слой не бесплатен. Деталь высотой 100 мм при слое 0,05 мм состоит из 2000 слоёв, и на одну экспозицию уйдёт от 43 минут (1,3 с на слой) до 80 минут (2,4 с на слой) на Prusa SL1S Speed. Эта оценка не учитывает подъём платформы и наклон ванны, а они добавляют заметное время. Поэтому для прототипов берут слой 0,1 мм, а 0,025–0,05 мм оставляют для миниатюр, ювелирных моделей и зубов.
Размер стола ограничивает больше, чем точность. Корпус 180×120 мм не влезет в SL1S, а в Photon Mono M7 Pro встанет вплотную, одним положением. Крупные детали режут на части с пазами и склеивают, и тогда шов виден. Для этого случая подходит FDM, о нём ниже.
Главное преимущество MSLA и DLP перед лазером и FDM связано со временем слоя. Экран и проектор засвечивают весь слой сразу, и платформа с двенадцатью миниатюрами печатается за то же время, что одна. У FDM время растёт с числом деталей, потому что сопло обходит каждую по очереди. Сравнение двух технологий подробно разобрано в статье о выборе между FDM и фотополимером.
Какие бывают смолы
Смолы делят по назначению. У каждой производитель публикует паспорт (TDS) с режимом засветки, и числа в нём относятся к конкретному режиму. В таблице значения из библиотеки материалов Formlabs 2025 года, образцы напечатаны на Form 4 или Form 2.
| Смола | Назначение | Прочность при растяжении, МПа | Удлинение при разрыве | HDT при 0,45 МПа, °C | Режим засветки |
|---|---|---|---|---|---|
| Grey V5 | стандартная, модели и посадочные прототипы | 62 (в сыром виде 46) | 13% | 71 | 60 °C, 15 мин |
| Tough 2000 | ABS-подобная, прочные и жёсткие детали | 46 | 44% | 59 | 70 °C, 7 мин |
| Durable | гибкая, ударостойкая | 28 | 55% | 41 | 60 °C, 60 мин |
| High Temp | теплостойкая | 49 | 2,3% | 238 | 80 °C 120 мин и 160 °C 180 мин |
| Flexible 80A | резиноподобная | 8,9 | 120% | — | 60 °C, 10 мин; твёрдость 80A |
| Castable Wax | литьевая | 12 (в сыром виде) | 13% | — | не требуется, зольность 0,0–0,1% |
Источник: Formlabs Materials Library, версия 2025 года; паспорт Grey V5 подготовлен 20.03.2024, паспорт Tough 2000 пересмотрен 03.04.2025.
Что из таблицы следует для практики:
- Стандартные смолы хрупкие. У Grey V5 удлинение при разрыве 13% и ударная вязкость по Изоду с надрезом 32 Дж/м после засветки. Для нагруженной детали или защёлки, которую будут часто защёлкивать, нужна Tough или Durable.
- Tough 2000 даёт ABS-подобную прочность, но не его теплостойкость. HDT при 0,45 МПа составляет 59 °C, поэтому деталь рядом с нагретым мотором размягчится. В паспорте смола описана как «ABS-like strength and stiffness», то есть по прочности и жёсткости.
- High Temp держит 238 °C только после двойного отверждения с нагревом в печи при 160 °C. После засветки 60 °C в течение часа HDT составляет 120 °C. Ставить такой режим на каждую деталь неудобно, зато других смол с таким запасом по температуре в библиотеке Formlabs нет.
- Литьевая смола сгорает почти без золы, поэтому из неё делают выжигаемые модели для литья по выплавляемым моделям. В паспорте есть стандартный график прокалки формы; его подбирают под свою формовочную массу.
- Смолы других производителей отличаются ценой и цветом, но не стоит переносить паспортные цифры одного бренда на другой.
Прочность одной и той же смолы зависит от режима. У Grey V5 разница между сырым образцом и засвеченным при 60 °C составляет 16 МПа (46 против 62), у High Temp — почти трое (21 против 58 МПа после засветки при 60 °C).
Мойка и засветка
После печати деталь покрыта жидкой смолой. Порядок такой:
Постобработка фотополимерной детали
- 01
Снимите деталь с платформы
в перчатках, пока смола не высохла.
- 02
Промойте в изопропиловом спирте.
В паспорте Grey V5 образцы мыли 5 минут в спирте с концентрацией не ниже 99% в станции Form Wash. Спирт со временем насыщается смолой, поэтому многие моют в две ванны: сначала в грязной, потом в чистой.
- 03
Просушите деталь
, прежде чем светить: спирт не должен оставаться на поверхности.
- 04
Срежьте поддержки.
Пока деталь не прошла окончательную засветку, поддержки срезаются легче.
- 05
Досветите ультрафиолетом
по режиму из паспорта смолы. Он указан в таблице выше.
Режим засветки нельзя выбирать на глаз: у стандартной смолы недосвет оставляет деталь липкой и слабой, а у длинного отверждения усиливается жёлтый оттенок. Prusa Research в статье о пожелтении смол пишет, что для моделей, где важен цвет, стоит брать короткое отверждение, а для Prusament Model рекомендует не меньше трёх минут. Пожелтевшую деталь можно прогреть при 60 °C в течение нескольких часов: это максимальная температура для смол Prusament.
Безопасность смол
Жидкая смола при контакте с кожей вызывает раздражение и аллергию, а испарения требуют проветривания. По руководству Prusa Research:
- работать надо в перчатках, при печати использовать простой респиратор;
- попавшую на кожу смолу сразу смыть водой с мылом, а при зуде или сыпи обратиться к врачу;
- комнату проветривать, пока идёт печать;
- хранить в непрозрачных бутылках при 18–32 °C, вдали от света и пыли;
- перед использованием бутылку встряхнуть около 10 секунд, но некоторые литьевые и стоматологические смолы встряхивать нельзя;
- жидкую смолу утилизировать как опасную химию, а не выбрасывать в бытовой мусор.
Когда лучше FDM
FDM выигрывает, когда деталь большая, нагружена и не должна быть красивой. Корпус 180×120 мм с посадочными местами под плату, кронштейн и оснастка печатаются на FDM целиком и из более вязкого материала: PETG по паспорту Prusa не ломается при ударе по Шарпи без надреза. Фотополимерная деталь с тем же размером потребует несколько печатей и сборки. Материалы для FDM разобраны в статье о пластиках для функциональных деталей, а справочные страницы есть по PET и PETG, ABS и поликарбонату.
Расчёт: партия миниатюр и корпус
Возьмём цены из страницы идеи про фигурки для настольных игр на 02.10.2026. Стандартная смола стоит 1 360 ₽/кг, миниатюра 30 мм весит с поддержками около 15 г, партия из 12 штук печатается около 3,5 часа (оценка со страницы идеи), а час принтера с амортизацией и электричеством оценён в 60 ₽.
| Статья расхода | Расчёт | На одну миниатюру |
|---|---|---|
| Смола | 15 г × 1,36 ₽/г | 20 ₽ |
| Время принтера | 3,5 ч × 60 ₽/ч ÷ 12 | 17,5 ₽ |
| Ручная работа | 8 мин по условной ставке 300 ₽/ч | 40 ₽ |
| Итого | около 78 ₽ |
Спирт, перчатки, плёнка ванны и брак в расчёт не вошли: добавляйте их по своим затратам. Для масштаба: готовые неокрашенные миниатюры на Яндекс Маркете стоят от 207 до 990 ₽.
Теперь та же масса в других материалах. Корпус под плату с массой 85 г, как на странице про корпуса из PETG и акрила, обойдётся в PETG по 615–635 ₽/кг в 52–54 ₽ на материал. В стандартной смоле по 1 360 ₽/кг те же 85 г стоят около 116 ₽, то есть вдвое дороже, а корпус 180×120 мм занимает почти весь стол M7 Pro и не помещается в SL1S. Для запчастей по образцу, как на странице про запчасти и фурнитуру, смолу имеет смысл брать, если деталь маленькая и нужны точные зубья или тонкий рельеф.
Частые вопросы
Чем MSLA отличается от DLP?
Источником света: у MSLA это светодиоды и монохромный экран, у DLP проектор на микрозеркалах. У DLP нет экрана, который изнашивается, но размер пикселя при том же поле у него обычно крупнее.
Можно ли печатать смолой функциональные детали?
Да, если выбрать инженерную смолу. Стандартная Grey V5 ломается при удлинении 13%, а Tough 2000 доходит до 44%. Для деталей рядом с нагревом смотрите HDT в паспорте: у Tough 2000 это 59 °C при 0,45 МПа.
Нужна ли засветка после мойки?
Да. По паспортам прочность растёт после засветки: у Grey V5 с 46 МПа до 62 МПа. Режим берут из паспорта своей смолы.
Можно ли держать принтер в жилой комнате?
Производители требуют проветривания и перчаток, а отработанную смолу утилизировать как опасные химикаты. Для регулярной работы лучше отдельное помещение или угол с вытяжкой.
Источники
- Prusa SL1S Speed: технические характеристики ↗ — Prusa Research, 03.10., 2026
- Anycubic Photon Mono M7 Pro ↗ — Anycubic, 03.10., 2026
- Anycubic Photon D2 ↗ — Anycubic, 03.10., 2026
- Form 4 и Form 4L: сравнение технических характеристик ↗ — Formlabs, 03.10., 2026
- Formlabs Materials Library, версия 2025 ↗ — Formlabs, 2025
- Resin Safety and Handling Guide ↗ — Prusa Research
- Resin yellowing and how to reduce it ↗ — Prusa Research
- Prusament PETG: паспорт материала ↗ — Prusa Polymers, версия 1.1 от 16.02., 2022
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фотополимерная печать (SLA, DLP, LCD)
Все →

Руководство
3D-принтер – история создания
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий