Кратко
LCD (MSLA) подходит для большинства задач: пиксель 17–50 мкм, время слоя не зависит от числа деталей, но экран служит около 2000 часов. DLP живёт дольше (проектор до 20 000 часов по данным Anycubic), но поле меньше. Лазерный SLA с пятном 85 мкм нужен там, где важна повторяемость, а не скорость. Смола в расчёте партии составляет около четверти затрат.
- Три технологии отличаются только источником света: лазер рисует слой точкой (у Formlabs Form 3+ пятно 85 мкм), проектор DLP и ЖК-экран LCD засвечивают слой целиком.
- Расходники считают в часах: ЖК-экран у Prusa и Anycubic заявлен на 2000 часов, проектор DLP у Anycubic Photon D2 на 20 000 часов, а плёнка ванны у Formlabs рассчитана на 75 000+ слоёв.
- Пиксель настольных принтеров: у Photon Mono M7 Pro 16,8×24,8 мкм, у Prusa SL1S около 50 мкм, у Photon D2 около 51 мкм. Поле при этом растёт с размером экрана: от 127×80 до 223×126 мм.
- В примере партии из 100 миниатюр на смолу уходит 2142 ₽ из 9020 ₽ (24%), а ручная работа занимает 33%. Принтер с большим столом сокращает общую стоимость партии примерно на 15%.
Три способа засветить слой: что меняется для пользователя
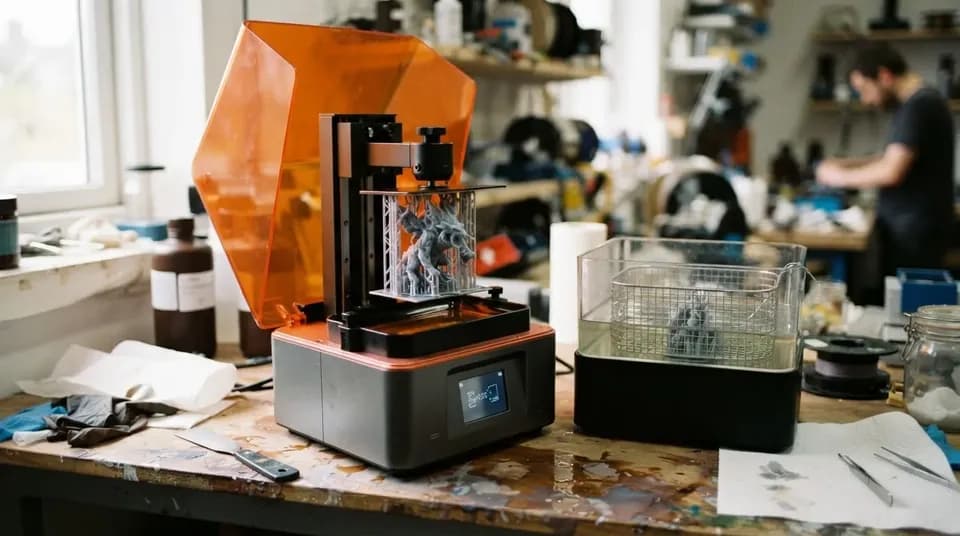
Во всех трёх технологиях платформа опускается в ванну со смолой, слой засвечивается, платформа поднимается. Определения MSLA, DLP и SLA подробно даны в обзоре фотополимерной печати для мастерской, здесь нас интересует практическая разница.
Лазер (SLA). Ультрафиолетовый луч вычерчивает контур и заполнение, поэтому время слоя растёт вместе с его площадью. Formlabs в своём руководстве прямо пишет, что лазерная стереолитография обычно экспонирует слой медленнее, чем DLP и LCD, которые засвечивают всё сечение одной вспышкой. Зато у Form 3+ при 250 мВт лазера и длине волны 405 нм точка луча стабильна по всему полю: 85 мкм.
Проектор (DLP). Изображение формирует матрица микрозеркал. Пиксель зависит от разрешения проектора и размера поля: у Photon D2 проектор 2560×1440 даёт поле 130,56×73,44 мм, то есть около 51 мкм на пиксель (делим поле на число пикселей).
ЖК-экран (LCD, MSLA). Светодиоды светят через монохромный экран-маску. У настольных моделей экран 4K–14K, а размер пикселя ниже 50 мкм: у Photon Mono M7 Pro заявлено 16,8×24,8 мкм. Пиксель не квадратный, потому что у 14K-экрана 13 320 пикселей по длинной стороне 223 мм и 5120 по короткой 126 мм.
Для выбора это означает три вещи. На LCD и DLP полная платформа печатается за то же время, что одна деталь. На лазере время растёт с площадью, поэтому он выигрывает только на единичных крупных деталях. И у каждого источника свой расходник, который придётся менять.
Что изнашивается и сколько это живёт
Производители называют ресурс по-разному, поэтому в таблице указано, откуда число.
| Узел | Принтер | Ресурс по данным производителя |
|---|---|---|
| RGB-экран | Prusa SL1 | 500 часов |
| Монохромный ЖК-экран | Prusa SL1S Speed | 2000 часов (в четыре раза долговечнее RGB) |
| Монохромный ЖК-экран | общее сравнение на странице Photon D2 | 2000 часов |
| Проектор DLP | Anycubic Photon D2 | 20 000 часов |
| Плёнка ванны | Formlabs Form 4, Form 4L | 75 000+ слоёв, на практике зависит от износа и повреждений |
| Лазер | Formlabs Form 3+ | в характеристиках ресурс не указан |
Цифры маркетинговые и взяты со страниц самих производителей. Ориентироваться стоит на порядок: экран на открытом принтере считают в сотнях и единицах тысяч часов, проектор в десятках тысяч. Prusa добавила в прошивку счётчик экспозиции экрана, и это удобно: по нему видно, когда пора планировать замену.
Плёнка ванны (FEP или её аналоги) расходуется от числа слоёв и от грязи: Prusa пишет, что повреждённую плёнку нужно менять сразу, иначе смола попадёт на экран, а плёнку нельзя мыть спиртом, только водой с мылом. Для Formlabs ресурс в 75 000+ слоёв пересчитывается просто: деталь высотой 39 мм при слое 0,1 мм занимает 390 слоёв, и ванны хватает примерно на 190 таких печатей. Для открытых принтеров единой цифры нет, при расчёте её придётся задать самому по опыту.
Поле, скорость и точность
| Принтер | Технология | Поле, мм | Пиксель или пятно | Скорость |
|---|---|---|---|---|
| Formlabs Form 3+ | лазер, LFS | 145×145×185 | пятно 85 мкм | зависит от площади слоя |
| Anycubic Photon D2 | DLP | 130,56×73,44×165 | около 51 мкм | экспозиция от 2,5 с на слой |
| Prusa SL1S Speed | LCD | 127×80×150 | около 50 мкм | слой 1,4–2,5 с |
| Anycubic Photon Mono M7 Pro | LCD | 223×126×230 | 16,8×24,8 мкм | до 130 мм/ч (170 мм/ч на быстрой смоле) |
| Formlabs Form 4 | LCD | 200×125×210 | 50 мкм | в среднем 40 мм/ч, максимум 100 мм/ч |
Источники: страницы производителей на 03.10.2026, для Form 3+ архивная копия страницы Formlabs 2023 года.
Точность по осям у профессионального LCD-принтера Formlabs Form 4 на смоле Grey V5 при слое 0,1 мм и засветке 5 минут:
- детали 1–30 мм: ±0,15% (нижний предел ±0,02 мм);
- 31–80 мм: ±0,2% (не лучше ±0,06 мм);
- 81–150 мм: ±0,3% (не лучше ±0,15 мм).
Для детали 60 мм процент даёт ±0,12 мм, что выше нижнего предела ±0,06 мм, поэтому типовой допуск равен ±0,12 мм. Для сравнения с принятой системой допусков откройте калькулятор допусков и посадок. Такие цифры получены в отлаженной связке принтера, смолы и режима, и у дешёвой модели без калибровки их нельзя считать гарантированными. Производитель M7 Pro заявляет допуск ±0,01–0,05 мм при равномерности света не менее 90%, но это рекламная формулировка без указания размера детали и смолы.
Большое поле на LCD даёт не только размер детали, но и экономику: на то же время печати помещается больше изделий. Photon D2 при площади 95,9 см² и M7 Pro при 281 см² отличаются по площади в три раза. DLP зато даёт более ровный по цвету свет и редко требует замены источника.
Стоимость владения: из чего она состоит
Цена принтера составляет только часть. Дальше добавляются:
- смола: расходуется вместе с поддержками и не всегда возвращается в бутылку;
- спирт и мойка: изопропанол насыщается смолой и меняется, при воде как растворителе меняется вода;
- плёнка ванны: расходник, зависящий от числа слоёв;
- экран или проектор: ресурс в часах;
- перчатки, салфетки, фильтры;
- ручной труд: срезать поддержки, помыть, засветить, обработать.
Расчёт: 100 миниатюр на LCD с малым и большим столом
Допущения. Берём данные со страницы про фигурки для настольных игр: смола 1360 ₽/кг (Anycubic Standard, Яндекс Маркет, 02.10.2026), 15 г смолы с поддержками на штуку, 12 фигурок на столе печатаются 3,5 часа, час работы принтера с амортизацией и электричеством 60 ₽ (оценка). Печатаем 105 штук, чтобы получить 100 годных при браке 5%. Высота с поддержками 35 мм при слое 0,05 мм, то есть 700 слоёв за печать. Остальные значения мы задали сами, подставьте свои: IPA 400 ₽/л, ванна спирта на 35 фигурок, перчатки и салфетки 300 ₽ на партию, ручная работа 6 минут на штуку по 300 ₽/ч, плёнка 1200 ₽ на 20 000 слоёв, экран 7000 ₽ на 2000 часов. Малый стол: 12 штук (как у SL1S 127×80 мм), большой: 33 штуки (по площади, 223×126 мм).
| Статья | Малый стол, 12 штук | Большой стол, 33 штуки |
|---|---|---|
| Число печатей | 9 | 4 |
| Время печати | 31,5 ч | 14 ч |
| Смола (105 × 15 г × 1,36 ₽) | 2142 ₽ | 2142 ₽ |
| Работа принтера (60 ₽/ч) | 1890 ₽ | 840 ₽ |
| Плёнка ванны | 378 ₽ | 168 ₽ |
| Износ экрана | 110 ₽ | 49 ₽ |
| Спирт (3 л) | 1200 ₽ | 1200 ₽ |
| Перчатки и салфетки | 300 ₽ | 300 ₽ |
| Ручная работа (10 ч) | 3000 ₽ | 3000 ₽ |
| Итого | 9020 ₽ | 7699 ₽ |
| На одну годную штуку | около 90 ₽ | около 77 ₽ |
Смола составляет 24% затрат, ручной труд 33%, то есть именно доработка определяет цену изделия, а не материал. Большой стол экономит около 1320 ₽ на партии, потому что сокращает часы работы принтера и износ расходников. Это оценка с выбранными допущениями, а не прогноз для конкретной мастерской: пересчитайте её по калькулятору себестоимости изделия со своей ценой смолы и своим временем. Общий подход к цене партии показан в статье о расчёте себестоимости детали.
Как выбирать под задачу
LCD (MSLA)
Плюсы
- Дешёвые принтеры и большое поле
- Время слоя не зависит от числа деталей
- Пиксель от 17 мкм
Минусы
- Экран расходуется: около 2000 часов
- Неравномерность света к краям экрана
DLP
Плюсы
- Проектор до 20 000 часов (заявление Anycubic)
- Низкое энергопотребление: 15 Вт у Photon D2
Минусы
- Поле меньше, пиксель при том же разрешении крупнее
- Выбор моделей и смол уже
Лазерный SLA
Плюсы
- Стабильный размер точки по всему полю
- Подходит для больших деталей одиночными печатями
Минусы
- Время слоя растёт с площадью
- Принтеры с лазером заметно дороже по классу
| Задача | Что важно | Какой класс подходит |
|---|---|---|
| Миниатюры и фигурки | пиксель 17–50 мкм, слой 0,03–0,05 мм, стол побольше | LCD с большим столом; DLP, если мелкие партии |
| Ювелирные модели и литьё | слой 0,025–0,05 мм, смола для выжигания | DLP или LCD с высоким разрешением, смола с низкой зольностью |
| Стоматология | допуски, биосовместимая смола, документированный процесс | профессиональная система с сертифицированными смолами |
| Функциональные прототипы | инженерные смолы, допуск 0,1–0,3 мм | LCD профессионального класса; для крупных деталей FDM |
Что стоит знать по каждой задаче.
Миниатюры. Тонкий рельеф 0,1–0,2 мм требует пикселя до 50 мкм. Чем больше стол, тем дешевле штука (см. расчёт), но тем выше и требования к равномерности света. Если миниатюры идут на продажу, смотрите также идею для маркетплейсов.
Ювелирка и литьё. Нужна литьевая смола, которая выгорает почти без остатка. У Formlabs Castable Wax Resin в паспорте написано 20% воска, а печатная модель достаточно прочна без засветки. Если вы собираетесь лить в форму, сравните это с альтернативой через литьё в силиконовые формы.
Стоматология. В характеристиках Formlabs Form 4 сказано, что биосовместимые материалы доступны на отдельной версии Form 4B. Для изделий, контактирующих с пациентом, берут смолу, рассчитанную на этот случай, и процесс, указанный в её паспорте. Игрушечная смола и режим «на глаз» здесь неприменимы. Для моделей без контакта с пациентом принтер Form 4 на смоле Precision Model Resin держит 99,7% поверхности в пределах 100 мкм от цифровой модели (данные Formlabs).
Прототипы. Точность важнее скорости: тянет профессиональный LCD с инженерными смолами. Для крупных нагруженных корпусов дешевле и надёжнее FDM, как разобрано в статье про выбор между FDM и фотополимером и в материале прототип или серия.
При выборе принтера я сначала считаю, сколько деталей поместится на стол за одну печать, и только потом смотрю на размер пикселя. У двух принтеров с пикселем 50 мкм стоимость партии может отличаться на пятую часть, потому что один печатает её за четыре прохода, а другой за девять.
 Анна ЛебедеваИнженер по аддитивным технологиям
Порядок выбора перед покупкой
Порядок выбора
- 01
Определите размер самой крупной детали и самой мелкой детали.
Первая задаёт поле, вторая пиксель. Если разброс большой, рассмотрите два принтера.
- 02
Посчитайте партию.
Сколько штук помещается на стол и сколько печатей в месяц. Это даёт часы работы экрана и число слоёв.
- 03
Проверьте смолу.
Принтер должен поддерживать 405 нм и быть открытым к смолам других производителей, если вам нужны литьевые или инженерные материалы.
- 04
Заложите место и время на постобработку.
Мойка и засветка занимают столько же, сколько печать, а порядок работ разобран в статье о постобработке.
Частые вопросы
Как выбрать фотополимерный 3D-принтер?
Начните с задачи: размер деталей, нужная точность и число штук в партии. Для миниатюр и мелких деталей подойдёт LCD с пикселем до 50 мкм, для длинных серий без замены экрана присмотритесь к DLP, для единичных крупных деталей к лазерному SLA. Затем сравните расходники по ресурсу и ценам.
Чем отличаются LCD, DLP и SLA?
Источником света. LCD засвечивает слой через монохромный экран, DLP проецирует его матрицей микрозеркал, SLA вычерчивает точкой лазера. LCD и DLP экспонируют слой целиком, лазеру нужно время на обход площади.
LCD или DLP: что выбрать?
LCD даёт большее поле и более дешёвый принтер, но экран служит около 2000 часов. DLP-проектор рассчитан на 20 000 часов (по данным Anycubic для Photon D2), но поле меньше. Если печатаете много часов в месяц, ресурс источника света быстро становится заметной статьёй расходов.
Сколько стоит владение фотополимерным принтером?
В примере партии из 100 миниатюр на смолу ушло 2142 ₽, а общая стоимость составила 7700–9000 ₽ в зависимости от размера стола. Смола даёт около четверти, ручная работа около трети, остальное спирт, расходники и износ.
Источники
- Original Prusa SL1S Speed: отличия от SL1 ↗ — Prusa Research
- Anycubic Photon D2 ↗ — Anycubic, 03.10., 2026
- Anycubic Photon Mono M7 Pro ↗ — Anycubic, 03.10., 2026
- Form 4 и Form 4L: технические характеристики ↗ — Formlabs, 03.10., 2026
- Form 3+, Form 3L: технические характеристики (архивная копия 2023 года) ↗ — Formlabs, Internet Archive
- Ultimate Guide to Stereolithography (SLA) 3D Printing ↗ — Formlabs
- Resin yellowing and how to reduce it ↗ — Prusa Research
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фотополимерная печать (SLA, DLP, LCD)
Все →
Руководство
3D-принтер – история создания
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий