Кратко
Высота заготовки заметно меньше хода Z: из хода вычитают жертвенный слой, оснастку и запас подъёма над заготовкой. У винта длиной 500 мм по каталогу реальный ход около 370 мм. Шпиндель падает при отключении питания, потому что ШВП с КПД около 90% «обратимо»: вес вращает винт, а шаговый двигатель без тока держит слабо. Спасает противовес или двигатель с тормозом. Перпендикулярность шпинделя проверяют индикатором по кругу и выставляют прокладками.
- Ход по Z из каталога и высота заготовки, которую примет станок, — разные числа. Из хода вычитают жертвенный слой, прижимы и запас подъёма над заготовкой: так, 120 мм хода, по рассказам практиков, дают около 80 мм рабочей высоты.
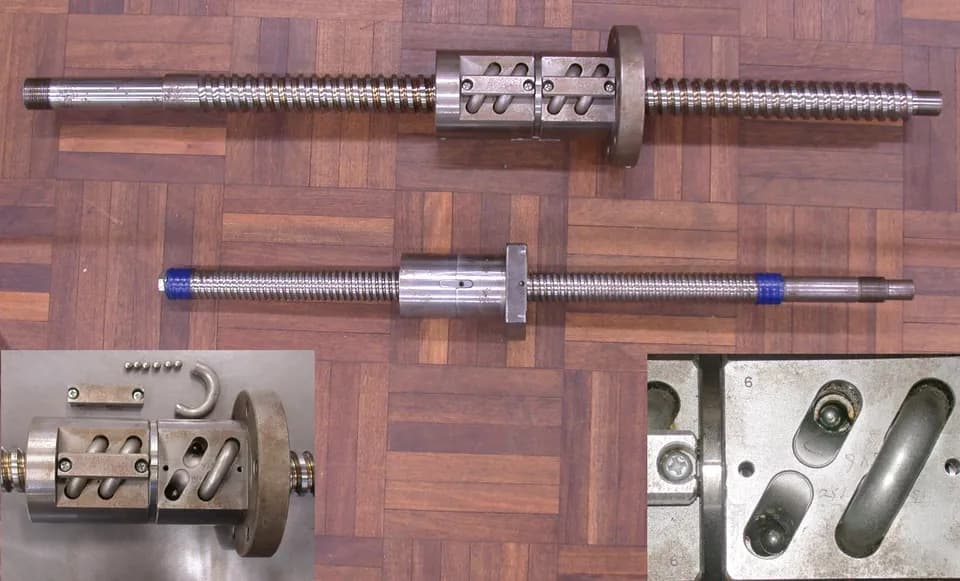
- У ШВП длиной 500 мм с одной гайкой реальный ход бывает около 370 мм, потому что в длину винта входят хвосты под подшипники и сама гайка.
- Шпиндель падает при выключении питания из-за обратимости шарикового винта (КПД около 90%) и слабого удержания шагового двигателя без тока. Решения: противовес или газовая пружина как разгрузка, двигатель с тормозом, самотормозящая передача и привычка опускать шпиндель в безопасное положение.
- Гребёнка на выровненном столе или торце возникает от наклона шпинделя: высота гребешка равна шагу между проходами, умноженному на тангенс угла наклона. Проверяют индикатором по кругу и выставляют прокладками.
- Если координата Z ушла, станок сам её не вернёт: остановите работу, найдите причину и заново привяжите нуль.
Сколько хода нужно на самом деле
Каталог называет ход Z максимальным подъёмом шпинделя. Для работы нужна другая величина: какую заготовку станок примет по высоте. Шпиндель стоит на нижнем упоре, фреза касается стола, и от этого положения кончик поднимается на величину хода. Отсюда формула:
максимальная высота заготовки с оснасткой = ход Z − жертвенный слой − прижимы и подкладки − запас подъёма над заготовкой.
Запас подъёма нужен, чтобы кончик фрезы прошёл над самой высокой точкой с зазором на холостых перебегах. Практики закладывают 15–20 мм и больше, если по столу ходят прижимы.
Пример для хода 150 мм. Жертвенный лист 18 мм, прижимы и подкладки 10 мм, запас подъёма 20 мм. Максимальная высота заготовки 150 − 18 − 10 − 20 = 102 мм. При ходе 120 мм получится 72 мм, и это совпадает с рассказами практиков: на 120 мм хода рабочей высоты выходит около 80 мм.
Вылет фрезы из цанги в формулу хода не входит, но связан с глубиной: фреза должна выступать на глубину реза плюс 5–10 мм, иначе гайка цанги заденет заготовку. Длинный вылет роняет жёсткость, и тонкая фреза начинает «гулять».
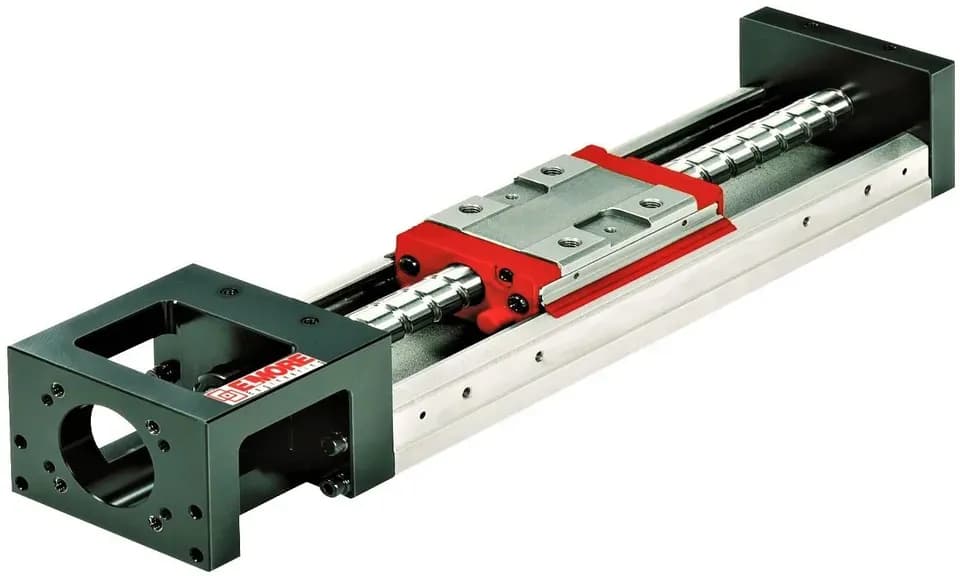
С каталожной длиной винта картина другая. Если нужен ход оси Z 400 мм, а винт взят длиной 500 мм, из длины уходят хвосты под опоры, посадочные места подшипников и тело гайки. В одном из обсуждений винт длиной 500 мм с одной гайкой дал реальный ход около 370 мм. Считайте по чертежу производителя, а не по общей длине.
Если шпиндель нужно поднять выше, чем позволяет ход, практики ослабляют хомут, поднимают шпиндель и затягивают: параметры станка при этом не меняют. На лёгком станке вылет оси Z больше примерно 250 мм вызывает вибрации, и операторы советуют поднять стол или портал, чем вытягивать шпиндель вверх. Если смотреть на модели Wattsan, по карточкам у Mini ход по Z 100 мм, у A1 200 мм, у M1 300–400 мм, у M6 и M9 1325 450 мм. Для глубокого рельефа или заготовок с оснасткой в 80–100 мм берут серию с запасом, а не расчёт впритык.
Почему Z плывёт
Типичная жалоба: первая деталь вышла в размер, а последующие глубже или мельче, или глубина уходит по ходу программы. Операторы называют несколько причин, и проверять их удобно в таком порядке.
- Кабель мотора Z. Он ходит вместе со шпинделем и надламывается в одном месте. Перекиньте кабель или подвигайте его при работающем драйвере: если координата дёргается, дело в нём.
- Муфта, шкив, шпонка. На ременной передаче проскальзывает ремень или шкив. На винте ослабла муфта. Проверьте винты на лысках вала и фиксаторы.
- Каретка и подшипники. Разбитый линейный подшипник и ослабшие болты каретки дают хаотичный уход. Покачайте шпиндель вручную по оси, перпендикулярной движению, и смотрите на индикатор.
- Скорость врезки по Z. На 3D-рельефе шаговик на высокой скорости врезки теряет шаги, и фреза постепенно выходит из материала. Ограничьте скорость Z в настройках и сравните.
- Файл УП. Просмотрите программу в симуляторе: иногда координата уходит из-за самой траектории.
- Плата управления. В одной из историй причиной «потери координат» оказалась сама плата. Но списывать на неё надо в последнюю очередь, после механики.
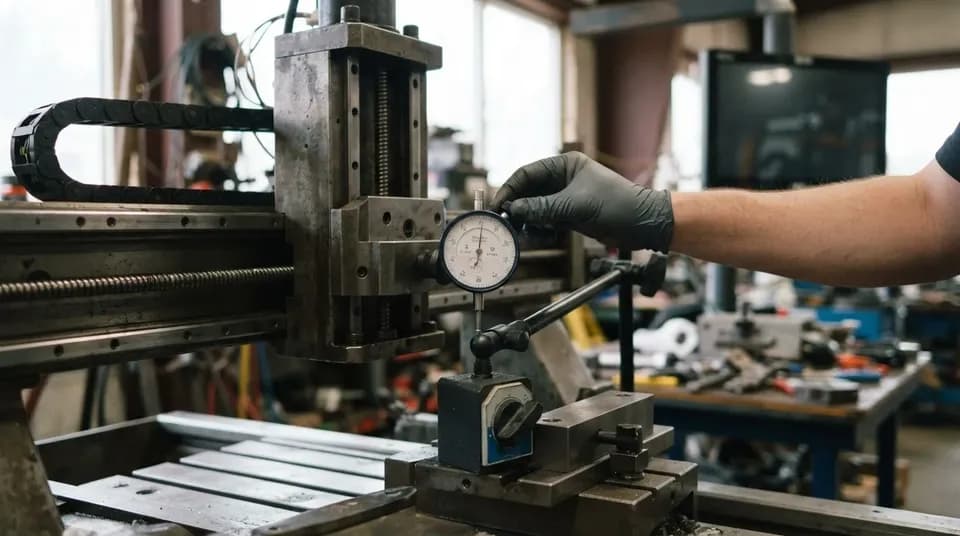
Проверка повторяемости: закрепите индикатор на столе так, чтобы ножка касалась шпинделя или плоскости на каретке, дайте команду подняться на 50 мм и вернуться, повторите 10 раз. Показания не должны расходиться. Если стрелка уходит в одну сторону, теряются шаги или проскальзывает передача. Если разброс случайный, смотрите люфт и кабель. Подробности про потерю шагов и питание драйверов есть в статье про дрейф координат.
Шпиндель падает при отключении питания
Шпиндель весом в несколько килограммов (у тяжёлых моделей бывает около 16 кг) сидит на винте. Когда питание пропало, ему нечего держать.
Причина двойная. Шариковый винт с КПД около 90% (у трапецеидального винта 20–25%) может вращаться под нагрузкой на гайке: линейная сила раскручивает винт. Оценка момента: T ≈ F · P · η / (2π), где F — вес, P — шаг. Для шпинделя 10 кг (около 98 Н) на винте с шагом 10 мм получается порядка 0,1 Н·м. Шаговый двигатель без тока держит положение собственным фиксирующим моментом (detent torque), и его часто не хватает для удержания при выключенном питании. В паспорте он указан отдельной строкой и, как правило, заметно меньше момента удержания под током. Итог: шпиндель медленно или рывком опускается на стол или заготовку.
Что делают операторы:
| Способ | Что даёт | Ограничения |
|---|---|---|
| Противовес или пружина-разгрузка | Снимает основной вес с винта, двигатель удерживает остаток | Нужна доработка конструкции, расчёт массы |
| Газовая пружина | Разгружает ось и гасит падение | Спорный вариант: часть операторов считает, что она не держит вес, а лишь демпфирует |
| Двигатель или серводвигатель с тормозом | Блокирует вал без питания | Тормоз надо правильно подключить и проверять; дороже |
| Самотормозящая передача (трапецеидальный винт) | Не позволяет весу вращать винт | Ниже КПД и скорость, больший износ |
| Организационная мера: опускать шпиндель до выключения | Бесплатно | Не защищает при аварийном пропадании сети |
Шаговый двигатель как «держатель» на случай аварии рассматривать нельзя: при пропадании питания он держит только остаточным моментом. ИБП на станок даёт время опустить ось по программе, но тормоз и разгрузка надёжнее.
Перпендикулярность шпинделя и гребёнка
Если после выравнивания жертвенного стола остались полосы, а у детали стенки идут трапецией, шпиндель стоит не перпендикулярно столу. Сначала проверьте параллельность хода каретки Z относительно портала и стола, потом наклон самого шпинделя в хомуте: ошибка в каретке не уйдёт, как бы вы ни прокладывали хомут.
Высота гребешка между проходами равна шагу между проходами, умноженному на тангенс угла наклона: h = s · tg α. Ниже расчёт для наклона, выраженного в мм на 100 мм (индикатор показывает именно такое отклонение по кругу).
| Наклон шпинделя, мм на 100 мм | Гребешок при шаге 6 мм | При шаге 10 мм | При шаге 15 мм |
|---|---|---|---|
| 0,02 | 0,0012 мм | 0,002 мм | 0,003 мм |
| 0,05 | 0,003 мм | 0,005 мм | 0,0075 мм |
| 0,10 | 0,006 мм | 0,010 мм | 0,015 мм |
Гребешки в сотые доли миллиметра невидимы на обычной поверхности, но под лаком или глянцем заметны. Конусность деталей растёт быстрее: при наклоне 0,1 мм на 100 мм стенка высотой 50 мм получит отклонение 0,05 мм, а на ширине 600 мм наклон даёт перепад около 0,6 мм по высоте.
Как проверить и выставить шпиндель
- 01
Подготовьте стол.
Он должен быть плоским: на кривой поверхности самодельная проверка перпендикулярности неточна. Для жертвенного слоя это значит, что его прифрезеровывают при уже выставленном шпинделе.
- 02
Закрепите индикатор в цанге на рычаге
с радиусом 50–100 мм. Подойдёт индикатор часового типа на стойке или самодельная Г-образная оправка.
- 03
Проверьте по кругу.
Поставьте ножку на стол, поворачивайте шпиндель рукой на 360° и смотрите на показания на 4 точках. Фиксируйте разницу по оси X и по Y отдельно.
- 04
Если нет индикатора,
операторы пользуются карандашом или проволокой Z-образной формы в цанге и обходят круг: зазор между кончиком и столом показывает, где шпиндель отклонён. Это грубее, чем индикатор, подойдёт для первой оценки.
- 05
Выставите наклон.
Прокладками из фольги или тонкого металла под одну сторону хомута или регулировочными винтами крепления добейтесь показаний в пределах 0,02–0,05 мм на 100 мм. Хомут не перетягивайте, чтобы не деформировать корпус шпинделя.
- 06
Проверьте результатом.
Прифрезеруйте участок стола и посмотрите на след: ступенька с одной стороны указывает на наклон, ступеньки с обеих сторон на отжим инструмента.
Отжим фрезы даёт волны, если взять широкую фрезу на тонком хвостовике: операторы советуют фрезу с толстым хвостовиком и меньшим вылетом. Тупой кончик фрезы тоже даёт нарастающую конусность. Жертвенный слой выравнивают большой фрезой на самом станке, о подготовке стола подробно сказано в статье про жертвенный стол и в материале про вакуумный стол.
Если перпендикулярность не выставляется в допуск, а станок на гарантии, не переделывайте узел сами. У продавцов с собственным сервисом, вроде Lasercut, инженеры делают пусконаладку и ремонт и для станков других поставщиков: условия описаны в разделе про запуск и наладку оборудования.
Частые вопросы
Чем отличается ход Z от рабочей высоты?
Ход — расстояние, которое шпиндель проходит по оси, а рабочая высота — максимальная толщина заготовки с оснасткой. Из хода вычитают жертвенный слой, прижимы и запас подъёма.
Можно ли поднять высоту обработки, не меняя станок?
Часто можно: ослабить хомут и поднять шпиндель, оставив ход как есть. Но вылет оси Z больше 250 мм на лёгком станке даёт вибрации, и тогда лучше поднять стол.
Достаточно ли газового амортизатора против падения шпинделя?
Нет. Операторы спорят о нём: по одним рассказам он только демпфирует падение и вес не держит. Надёжнее противовес, тормоз и опускание оси перед выключением.
Как понять, что шпиндель наклонён, а не стол кривой?
Проверьте стол линейкой и индикатором отдельно. Если стол плоский, а шпиндель при вращении индикатора даёт разницу по кругу, виноват наклон.
Фото: Impressionmanufacturer / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Механика: направляющие, станина, вакуумный стол
Все →

Руководство
Виды элементов линейных перемещений
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий