Кратко
HIWIN рекомендует для линейных направляющих и ШВП литиевую смазку и повторную смазку рельсов каждые 100 км пути. Консистентная смазка подходит для скоростей до 60 м/мин, быстрее нужна вязкая жидкая. Гайку ШВП обслуживают примерно раз в 2 месяца или через 100 км, вводя около половины внутреннего объёма гайки. На станках по дереву пыль собирает липкую смазку, поэтому смазывают чаще, тонким слоем, и ставят скребки и пыльники.
- Производитель рельсов и винтов HIWIN рекомендует литиевую консистентную смазку. Рельсы смазывают повторно каждые 100 км пути, а гайку ШВП примерно каждые 2 месяца или 100 км хода, вводя около половины внутреннего объёма гайки.
- Консистентную смазку применяют при скорости до 60 м/мин. На более быстрых осях, например на лазерных, нужна жидкая смазка или масло.
- Интервал 100 км переводят в часы по формуле T = 100 000 / (v · 60), где v — средняя скорость в м/мин. При 10 м/мин это около 167 часов, при 20 м/мин около 83.
- Пыль и стружка собирают липкую смазку. На деревообрабатывающем станке её смазывают чаще, тонким слоем, ставят скребки и пыльники и убирают пыль пылесосом.
- Новую смазку продавливают через тавотницу, вытесняя старую. Если меняют тип смазки, узел сначала промывают.
- WD-40 как постоянная смазка не годится, густой литол на быстрых осях коксуется, а силиконовая смазка, по рассказам операторов, может убить каретку.
Что и зачем смазывают
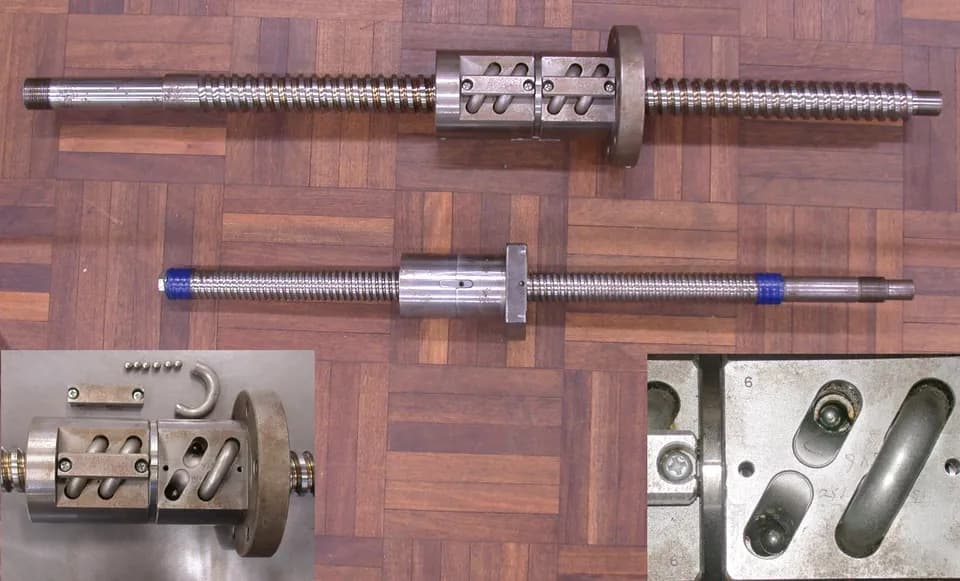
В шариковой каретке и гайке ШВП шарики катятся по дорожкам, но без плёнки смазки дорожки всё равно изнашиваются. HIWIN перечисляет три функции смазки: снижает трение между контактными поверхностями, образует плёнку, которая уменьшает усталость, и защищает от коррозии. Недостаток смазки, пишет производитель, резко сокращает срок службы направляющей из-за роста трения качения.
Смазывают четыре узла: каретки на рельсах, гайку ШВП, рейку с шестерней, подшипники опор винта. У шпинделя смазка внутри и снаружи его не трогают: шпиндель без необходимости не разбирают, о замене подшипников написано в статье про подшипники шпинделя.
Каретки на рельсах
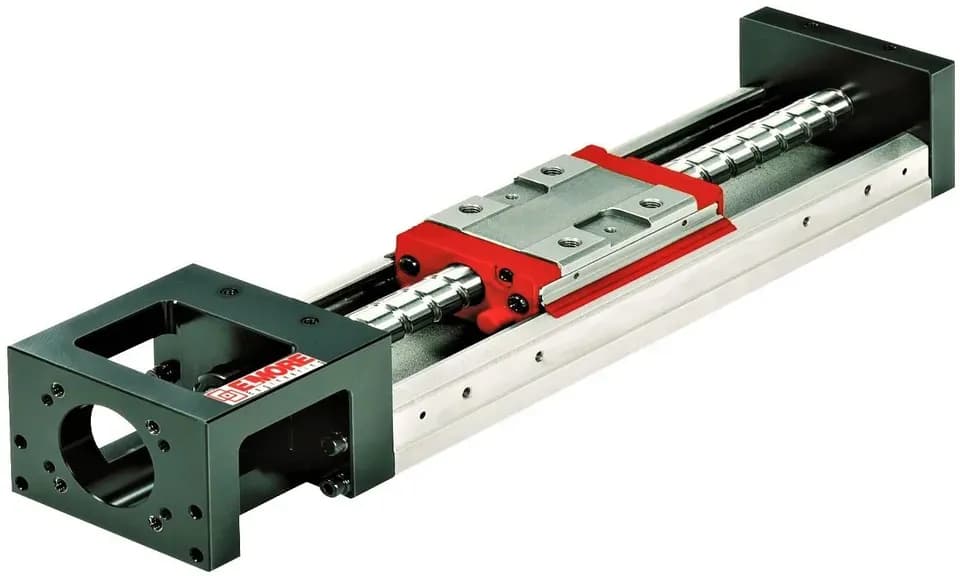
Каретки поставляются со смазкой, но на станке их смазывают повторно. Из каталога HIWIN: рельс перед установкой должен быть смазан литиевой консистентной смазкой, после установки смазку обновляют каждые 100 км пути. Консистентную смазку применяют при скорости до 60 м/мин, на более быстрых осях берут высоковязкое масло. Для масла рекомендованная вязкость 30–150 сСт, а ориентир подачи — около 0,3 см³ в час.
Объём смазки зависит от размера каретки. По таблице HIWIN серии HG для заполненной консистентной смазкой каретки: HG15 около 1 см³, HG20 2–3 см³, HG25 5–6 см³, HG30 7–8 см³, HG35 10–12 см³. Это объём смазки в каретке, а не доза на один раз: при обслуживании шприцем вводят небольшими порциями, пока из-под уплотнения не покажется чистая свежая смазка. На станках Wattsan класса Mini и A1 стоят направляющие HIWIN 20 мм, на M3 — 25 мм, по данным карточек, так что рекомендации производителя рельсов относятся непосредственно к этим станкам.
Как часто это в часах? Формула из каталога: T = 100 · 1000 / (v · 60) часов, где v в м/мин.
| Средняя скорость оси, м/мин | Интервал 100 км, ч |
|---|---|
| 5 | около 333 |
| 10 | около 167 |
| 15 | около 111 |
| 20 | около 83 |
Скорость берут среднюю за время работы, а не холостой ход: средняя скорость оси заметно ниже, потому что много времени идёт на малых подачах и в паузах. Каталог не делит интервалы на чистые и пыльные условия, поэтому в пыльном цеху их сокращают: операторы называют обслуживание каждые 1,5–2 месяца для деревообработки и раз в месяц для малых станков с кареткой 15 мм на консистентной смазке.
Гайка ШВП
HIWIN рекомендует для ШВП литиевую консистентную смазку или антифрикционное масло. Вязкость масла зависит от скорости: на высоких скоростях подходит вязкость 32–68 сСт при 40 °C (ISO VG 32–68), на низких выше 90 сСт (ISO VG 90). Выбор влияет на нагрев винта.
Регламент из таблицы обслуживания HIWIN:
- осматривайте на загрязнение стружкой каждые 2–3 месяца; если загрязнение есть, удалите старую смазку и заложите новую;
- вводите около половины внутреннего объёма гайки каждые 2 месяца или 100 км хода;
- при масле проверяйте уровень и чистите раз в неделю, при загрязнении меняйте масло.
Практики добавляют, что обычный литол NLGI-2 слишком густ для ШВП и со временем густеет, поэтому берут более жидкую литиевую смазку NLGI-0 или 00 либо индустриальное масло. Это опыт операторов: производитель класс NLGI в процитированных разделах не называет.
Рейка и шестерня
Рейка с шестерней открыта и ловит пыль сильнее всех остальных узлов. Практика такая: рейку чистят щёткой и пылесосом, смазывают тонко и редко, так как липкая смазка собирает пыль и превращается в абразивную пасту. На станках по дереву рейку часто ведут почти сухой или со следом масла. Точные интервалы производитель рейки задаёт в паспорте, и там их нужно искать. Про зазор и регулировку зацепления есть статья про люфт в рейке и ШВП.
Как смазывать
Порядок смазки каретки через тавотницу
- 01
Очистите
каретку, рельс и тавотницу от пыли, протрите.
- 02
Промойте узел при смене типа смазки.
Перед первой смазкой старой смесью практики промывают каретку жидким маслом: разные смазки несовместимы, а на старой засохшей новая просто ложится сверху.
- 03
Введите новую смазку шприцем
через тавотницу, пока из-под уплотнения не выйдет свежая. Для кареток HIWIN операторы используют рычажный шприц с гибким шлангом и подточенным наконечником, чтобы он садился в пресс-масленку.
- 04
Прогоните ось
на малой скорости на полную длину хода и удалите излишки.
- 05
Закройте зеркала и линзу
на лазерном станке перед смазкой, чтобы не попали брызги.
В станках с централизованной смазкой работает ручная система с коллекторами на обратных клапанах: масло делится между точками поровну. Для тесных мест на малых станках оператор делает штуцер под пневмотрубку, но самодельный переходник годится как временная мера, он не рассчитан на давление.
Чего не делать
- Не использовать WD-40 как постоянную смазку. Операторы отмечают, что он агрессивен к пластику и плёнку не держит.
- Не наносить густой литол на быстрые оси лазерных станков. На фанерной пыли он коксуется. В статье про дефекты гравировки CO2 смазка осей названа среди причин периодических полос по всей картинке.
- Не использовать силиконовую смазку без проверки совместимости. У одного автора она «убила» каретку; в целом мнения расходятся: силикон, литиевая и масло разделили мастеров.
- Не заливать масло в гнёзда, закрытые накладками.
- Не оставлять излишки и не добавлять смазку поверх старой.
Защита от пыли
Пыль убивает каретки быстрее, чем нехватка смазки. Операторы называют сроки: без защиты каретки в пыльных цехах выходят из строя за недели. Что делают:
- Ставят скребки с войлоком перед каретками поверх штатных пыльников. Их можно напечатать на 3D-принтере.
- Закрывают рельсы и винты гофрой (пыле-защитной гармошкой) или шторками. Место под них закладывают при проектировании станка.
- Если гофру сняли, чистят и смазывают чаще и ставят вытяжку у шпинделя: подробности в статье про аспирацию фрезера.
- Стружку акрила и ПВХ убирают пылесосом, а не продувают компрессором: сжатый воздух загоняет мелкую стружку в уплотнения. Про продувку электроники мнения расходятся: безопаснее убирать пыль пылесосом на обесточенном станке.
Что учесть в стоимости часа
Смазка и обслуживание входят в стоимость часа станка. В статье про стоимость часа фрезера смазка учтена небольшой строкой на час работы. На практике туда входят шприц, смазка, скребки, пыльники и время оператора на обслуживание, которое стоит закладывать в график раз в 1–2 месяца.
Перед первым запуском нового станка снимите кожухи, проверьте затяжку, смазайте направляющие, промойте от стружки; цангу сначала защёлкивают в гайку, потом навинчивают на шпиндель. Остальное разумно доверить сервису: в сервисной службе Lasercut рекомендуют диагностику раз в 3–4 месяца и плановый осмотр раз в 4–6 месяцев.
Частые вопросы
Можно ли смазывать направляющие машинным маслом?
Можно, если ось быстрая: HIWIN допускает масло вязкостью 30–150 сСт на рельсах и называет его необходимым для скоростей выше 60 м/мин. На станках по дереву масло собирает пыль, и это решает за вас.
Как понять, что смазки не хватает?
Появляется хруст и сухой звук при движении, растёт усилие на оси, на рельсе видны сухие участки. Не ждите: интервал считают по пройденному пути или по часам.
Нужно ли промывать каретку перед сменой смазки?
Да, если меняете тип смазки. Старую вымывают жидким маслом и вытесняют новой.
Как часто смазывать станок по дереву?
Операторы советуют каждые 1,5–2 месяца и чаще в цеху с интенсивной работой. Это опыт практиков, а паспорт производителя даёт каталожные 100 км.
Источники
- HIWIN Linear Guideway Catalog, раздел 1-8 «Lubrication» ↗ — HIWIN, смазка литиевой консистентной смазкой, интервал 100 км, формула T, вязкость масла, объёмы смазки для кареток HG
- HIWIN Ballscrew Catalog, раздел «Lubrication effect», таблица 4.12 ↗ — HIWIN, литиевая смазка и масло для ШВП, вязкость ISO VG, регламент осмотра и дозы

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Механика: направляющие, станина, вакуумный стол
Все →

Руководство
Виды элементов линейных перемещений
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий