Кратко
Балку портала берут стальной замкнутого сечения, рельсы ставят на фрезерованные платики после сварки и выдержки, а не на сырую трубу. Длинную ось на ШВП считают по критической скорости: винт 1605 при расстоянии между опорами 1400 мм допускает около 4,7 м/мин, и тогда берут шаг 10 мм, два винта или рейку. На рейке нужен редуктор, а угловой люфт редуктора пересчитывают в миллиметры.
- Сама балка портала из стальной трубы 200×100×8 на пролёте 2,5 м прогибается под нагрузкой 200 Н всего на 0,014 мм, а алюминиевый профиль 60×120×4 на 0,36 мм, в 26 раз сильнее. Но решает не только профиль: податливость добавляют стыки, каретки и стойки.
- Рельсы нельзя класть на сырую трубу. Приваривают платики, фрезеруют их после сварки и выдержки, проверяют линейкой и щупом. В каталоге HIWIN для рельсов размера 20 допуск параллельности опорной плоскости 18–25 мкм.
- В стенку 3 мм резьба М5 с шагом 0,8 даёт меньше четырёх витков. Нужна приваренная полоса или резьбовые вставки.
- Критическая скорость ШВП по HIWIN: Nc = 2,71·10⁸ · Mf · dr / Lt². Для винта 1605 при Lt = 1400 мм рабочая скорость около 4,7 м/мин, для 1610 вдвое выше при том же числе оборотов.
- На рейке с шестерней модуля 1,5 на 30 зубьев угловой люфт редуктора 15 угловых минут даёт около 0,1 мм на рейке.
Рама и портал
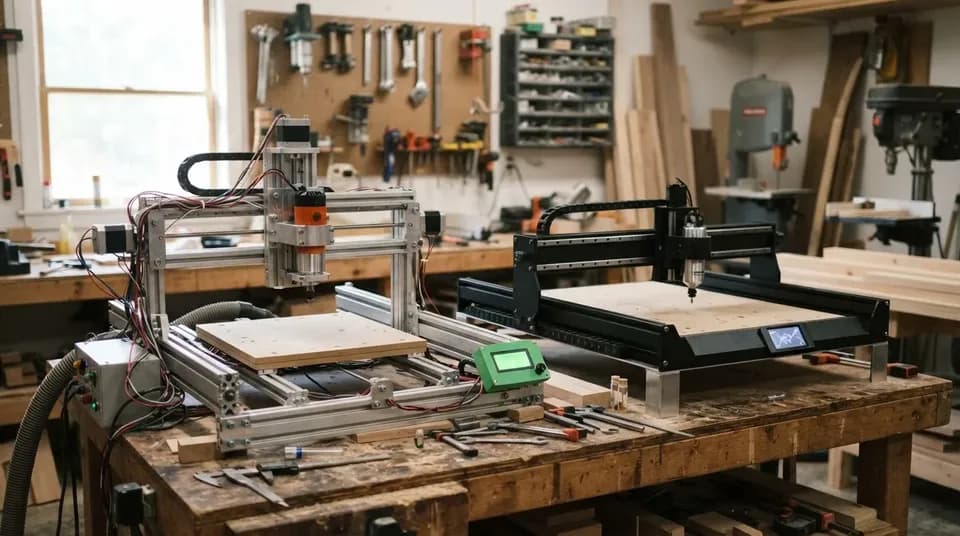
Практики, которые строят станки на 2–5 метров, сходятся в нескольких вещах. Сначала опытные участники обсуждений отговаривают от затеи, потом, если человек не отступает, дают конкретные цифры. Вот типичные причины, по которым станок «по расчёту» гудит и гнётся:
- слишком лёгкий профиль для портала: алюминиевая балка 60×120, труба 40×20×2, швеллер вместо замкнутого сечения;
- фанера, ДВП и МДФ в раме: со временем разбалтываются и гудят на силах резания;
- рельсы поставлены на непроверенную плоскость, а не на выставленную по линейке и индикатору;
- тонкая стенка трубы (3–4 мм) не держит резьбу под рельсы;
- сварка без учёта усадки: раму ведёт, а перед обработкой её не выдерживают;
- стол из тонких профилей на пролёте 1400 мм вибрирует, пластиковые втулки из фторопласта «текут» под нагрузкой;
- база кареток на портале слишком короткая, инструмент качается.
Сколько прогибается балка
Балку портала на двух опорах с силой в центре считают по формуле δ = F·L³ / (48·E·I), где I для замкнутого прямоугольного профиля равен (B·H³ − b·h³) / 12. Для стали E = 206 ГПа, для алюминия 70 ГПа. Силу возьмём F = 200 Н на шпинделе, как условный ориентир.
| Профиль | I, см⁴ | Прогиб при L = 2500 мм | Прогиб при L = 2000 мм |
|---|---|---|---|
| Сталь 200×100×8, высота 200 | 2306 | 0,014 мм | 0,007 мм |
| Сталь 200×100×8, лёжа | 758 | 0,042 мм | 0,021 мм |
| Сталь 120×80×8, высота 120 | 552 | 0,057 мм | 0,029 мм |
| Сталь 120×80×8, высота 80 | 285 | 0,111 мм | 0,057 мм |
| Алюминий 60×120×4, высота 120 | 255 | 0,364 мм | 0,187 мм |
| Алюминий 60×120×4, лёжа | 85 | 1,097 мм | 0,562 мм |
Пример подстановки для стали 200×100×8: I = (100·200³ − 84·184³) / 12 = 2,306·10⁷ мм⁴, δ = 200·2500³ / (48·206 000·2,306·10⁷) = 0,0137 мм.
Из таблицы два вывода. Стальная труба 200×100×8, которую практики называют ориентиром для балки около 2,5 м, сама по себе прогибается пренебрежимо, и 120×80×8 для двух метров тоже. Алюминиевый профиль 60×120, лёжа или на ребре, на порядок податливее, поэтому на длинном пролёте от него отказываются. Второй вывод менее приятный: если балка стальная и толстая, то станок гнётся не в ней. Податливость сидит в стыках профиля, каретках, оси Z с вылетом шпинделя. Участники форумов отмечают: рельс жёсткости станку не прибавляет, её даёт рама. Для расчёта портала с учётом осей смотрите и статью про самодельный станок против готового, где такой же расчёт сделан для балки 40×80.
Для масштаба: у серийных больших фрезеров усиленная сварная станина и вес в тонну с лишним. Так, у Wattsan M1 2030 и 2040 с полями 2100×3100 и 2100×4100 мм вес 1230 и 1480 кг. Лёгкая рама такой длины жёсткости не даст.
Посадочные плоскости под рельсы
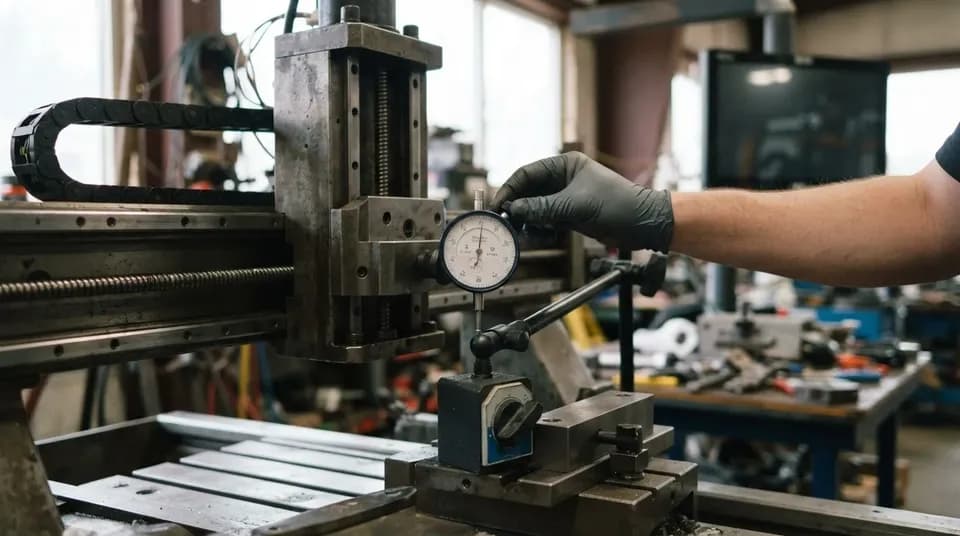
Профильную трубу под рельсы напрямую не строгают. Практики приваривают платики и фрезеруют их после сварки и выдержки: в одном из обсуждений говорили о «нескольких месяцах», потому что сварка ведёт раму. Затем плоскость проверяют поверочной линейкой, на краску и щупом.
Требования к плоскости задаёт каталог рельсов. У HIWIN в серии HG для размера 20 допуск параллельности базовой поверхности рельса 25 / 20 / 18 мкм в зависимости от преднатяга и допуск по высоте между парой рельсов 130 / 85 / 50 мкм (таблицы 2-1-22 и 2-1-23 каталога). Рамой из трубы с допуском в миллиметр такую плоскость не получить, а фрезерованная после сварки плоскость даёт нужное.
Правила монтажа HIWIN: рельс прижимают к боковой базе (в каталоге упорный буртик E1 для размера 20 равен 3,5 мм), затем затягивают винты динамометрическим ключом. Для HG20 с винтом M5 момент по таблице 8,83 Н·м при установке в сталь, 5,88 Н·м в чугун и 4,41 Н·м в алюминий.
Практики добавляют по мелочам:
- в стенке 3 мм резьба М5 с шагом 0,8 даёт 3/0,8 = 3,75 витка, то есть меньше четырёх: приваривают полосу или ставят резьбовые вставки; нормальная длина свинчивания для стали составляет не меньше диаметра резьбы, то есть 5 мм для М5 (инженерное правило, значение уточняйте по справочнику резьбовых соединений);
- для рельсов типоразмера 20 используют винты М5×25 с низкой головкой и фиксируют резьбу синим фиксатором;
- швеллер и открытые профили уступают замкнутому сечению по изгибу и кручению;
- заднюю стенку портала делают враспор между ногами, а не внахлёст;
- чем больше база между каретками относительно высоты портала, тем меньше нагрузка на каретки и качание инструмента;
- чертежи комплектующих сверяют до сварки: габариты кареток и опор у китайских рельсов и ШВП расходятся на миллиметры;
- электронику не прячут в трубу портала: там жарко и трясёт;
- если станок вносят по частям, разборность закладывают в проект крупными сегментами на болтах, а не пилят готовую раму;
- для широкого портала лучше два винта с двух сторон, чем сложная конструкция, жёсткая на кручение;
- длинный стол опирают не по краям, а примерно на 2/9 длины от каждого края: так он провисает меньше;
- при работе по стали ставят профильные рельсы и ШВП с двойной гайкой, которая выбирает осевой люфт.
Привод осей: винт, рейка, ремень
Выбор делают по длине оси, нагрузке и нужной скорости. Практический ориентир форумов: для точной 3D-обработки берут ШВП с преднатягом, для большого поля, камня и раскроя рейку. Скорость и цена за рейку, точность за ШВП.
Критическая скорость ШВП
Длинный вращающийся винт начинает «звенеть», когда обороты подходят к собственной частоте изгибных колебаний. Каталог HIWIN (Ballscrew Technical Information) даёт формулу:
Nc = 2,71·10⁸ · Mf · dr / Lt², об/мин,
где dr — диаметр по впадинам резьбы (мм), Lt — расстояние между опорными подшипниками (мм), а не длина винта, и Mf — коэффициент способа закрепления: 1,0 для «заделка — заделка», 0,689 для «заделка — опора», 0,441 для «опора — опора», 0,157 для «заделка — свободный конец». Рабочие обороты берут не выше 0,8 от Nc.
Для катаных винтов HIWIN R16-5 и R16-10 dr = 12,324 мм, для R20-10 dr = 16,744 мм. Считаем для схемы «фиксированная опора — поддерживающая» (Mf = 0,689):
| Винт | Lt, мм | Nc, об/мин | Рабочие 80 %, об/мин | Скорость, м/мин |
|---|---|---|---|---|
| 1605, шаг 5 | 1100 | 1902 | 1521 | 7,6 |
| 1605, шаг 5 | 1400 | 1174 | 939 | 4,7 |
| 1610, шаг 10 | 1100 | 1902 | 1521 | 15,2 |
| 1610, шаг 10 | 1400 | 1174 | 939 | 9,4 |
| 2010, шаг 10 | 1100 | 2584 | 2067 | 20,7 |
| 2010, шаг 10 | 1400 | 1595 | 1276 | 12,8 |
Цифры совпадают с опытом: оператор, у которого винт 1610 длиной 1100 мм работал на 18 м/мин, а 1400 мм начинал трясти около 12 м/мин, получил бы по расчёту Nc около 19 и 11,7 м/мин. Если опоры «поддерживающая — поддерживающая» (Mf = 0,441), допустимая скорость ниже: 1605 на 1400 мм даёт всего 3 м/мин.
Отсюда следуют практические выводы: на длинной оси шаг 10 мм лучше шага 5 мм, потому что при той же подаче винт вращается вдвое медленнее; на оси длиннее 1,5 м вместо одного винта 1605 берут два винта 2010 или рейку; на 4 м винт провисает, и ставят две рейки. Вращающаяся гайка при неподвижном винте требует точной сборки без осевого люфта и резонанса не снимает.
Шаговый двигатель 86-го габарита на винте с шагом 5 мм быстро теряет момент, и потолок скорости называют по-разному: от 2,5–3 до 6 м/мин в разных описаниях, поэтому расчёт момента по скорости нужен отдельно, он разобран в статье про шаговый двигатель или серво.
Сборка узла винта тоже даёт люфт и биение:
- подшипник опоры насаживают с небольшим натягом, мягкой киянкой через кусок ПВХ-трубы, свободная посадка даёт люфт;
- стопорную гайку опоры затягивают до упора, удерживая винт за резьбу;
- шкив на валу шагового двигателя крепят двумя винтами под 90° на лыски, лучше шпонкой, а нагруженные оси фиксируют красным фиксатором; шкив, посаженный прямо на вал мотора, ломает вал усталостно, поэтому ось выносят на свои опоры и соединяют с мотором муфтой;
- шаг ШВП без маркировки определяют, измерив расстояние на 10–20 витках и разделив на число витков.
Рейка и шестерня
Рейка не боится длины и работает на любом поле, но требует редуктора, потому что шестерня на валу двигателя даёт слишком большой ход за оборот. Формула: ход за оборот мотора = π · m · z / i, где m — модуль, z — число зубьев шестерни, i — передаточное число редуктора.
Для шестерни модуля 1,5 на 30 зубьев начальный диаметр 45 мм, длина окружности 141,4 мм.
| Редуктор | Ход за оборот мотора, мм | Импульсов на мм (3200 на оборот) | Шаг, мм | Скорость при 1000 об/мин, м/мин |
|---|---|---|---|---|
| 4 | 35,3 | 90,5 | 0,011 | 35,3 |
| 12 (ремень 3 и редуктор 4) | 11,8 | 271,6 | 0,0037 | 11,8 |
Практики на любительских станках считают оптимальным около 10 мм хода за оборот вала: такого хода хватает и по скорости, и по разрешению. Ременной редуктор 3 с шаговым двигателем нормален: ремень сглаживает рывки, не боится древесной пыли и служит годами. На серво ставят планетарный редуктор. Прямая рейка не хуже косозубой, косозубая тише, но не точнее.
Люфт редуктора обычно указывают в угловых минутах, и его надо пересчитать в миллиметры: смещение на рейке = длина окружности × угол / 360°. Для шестерни 141,4 мм и люфта 15′ (0,25°) это 141,4 × 0,25 / 360 = 0,098 мм. Для люфта 12′ получится 0,079 мм, для 18′ 0,118 мм. Дешёвый редуктор с люфтом 12–18′ даёт на рейке десятые доли миллиметра, которые видны на торце заготовки.
Ремень вместо рейки на тяжёлом портале растягивается: фрезер с порталом 170 кг на ремне практики называют категорически неудачным решением. Для лазеров и лёгких осей ремень подходит, и профиль без маркировки определяют по шагу на 30–50 зубьях: профили 3M, 5M, HTD3M, MXL различаются, об этом написано в статье про шкивы и зубчатые ремни.
Рейка против ШВП на длинной оси
Плюсы
- Нет критической скорости, длина ограничена только рамой
- Высокие подачи 20 м/мин и больше
- Дешевле винта 2010 на метры хода
Минусы
- Нужен редуктор, его люфт даёт 0,05–0,1 мм и больше
- Рейку надо стыковать, на стыках появляется ошибка шага
- Точность хуже, чем у винта с преднатягом
Что считать до первой сварки
Порядок проектирования
- 01
Определите поле и подачу.
От них зависят длина осей и выбор между винтом и рейкой.
- 02
Посчитайте Nc винта
по Lt между опорами, а не по длине винта, и возьмите 80 %.
- 03
Выберите сечение портала
по прогибу и по тому, где могут сидеть податливые стыки: замкнутая сталь, а не алюминий лёжа.
- 04
Заложите платики под рельсы
и фрезеровку после сварки и выдержки.
- 05
Сверьте габариты каретки и опор
с чертежами комплектующих.
- 06
Решите, как станок будут вносить:
болтовые сегменты вместо цельной рамы.
Если собираете самодельный станок под заказы, а не ради интереса, посмотрите, во что обойдётся простой. Расчёт стоимости сборки и сравнение с готовым станком есть в статье про самодельный и готовый станок, а порядок проверки готового станка перед покупкой в материале про новый и б/у станок. Как искать люфты и геометрию на собранном станке, описано в статье про люфт, овалы и вибрацию.
Частые вопросы
Какую трубу брать под портал длиной 2,5 м?
Практики называют ориентир стальной замкнутый профиль порядка 200×100×8 и больше, для пролёта около 2 м порядка 120×80×8. По расчёту сама балка при таких сечениях прогибается на сотые доли миллиметра, так что сечение выбирают, чтобы не упереться в податливость стыков.
Можно ли собрать раму из фанеры или МДФ?
Для лёгкого станка под фанеру и пластик можно, но такие рамы со временем разбалтываются и гудят на силах резания. Практики не советуют фанеру для силовых узлов.
Почему длинный ШВП трясётся на скорости?
Обороты подошли к критическим: Nc = 2,71·10⁸ · Mf · dr / Lt². Для винта 1605 при расстоянии между опорами 1400 мм Nc около 1174 об/мин. Решения: шаг 10 мм вместо 5, винт 2010, два винта или рейка.
Шаг 5 или 10 мм на ШВП?
Для скорости лучше 10 мм, потому что винт вращается вдвое медленнее при той же подаче, и критическая скорость отодвигается. Для точности и момента шаг 5 мм выигрывает, и выбор делают по расчёту момента двигателя.
Что делать с люфтом редуктора на рейке?
Пересчитать угловой люфт в линейный и сравнить с допуском на деталь. Если 15′ даёт 0,1 мм, а деталь требует 0,05 мм, нужен редуктор с меньшим люфтом, разрезная шестерня с пружинным преднатягом или винт.
Источники
- HIWIN Ballscrew Technical Information ↗ — HIWIN, каталог ШВП, формулы критической скорости и допускаемой нагрузки, размеры винтов R16 и R20
- HIWIN Linear Guideway Catalog, серия HG ↗ — HIWIN, допуски монтажа и моменты затяжки
- HIWIN Linear Guideway Installation Instructions ↗ — HIWIN, инструкция по установке рельсов
- Строю станок 3000х2000 ↗ — обсуждение практиков
- Длина оси и количество ШВП ↗ — обсуждение практиков
- Конструкция сварной рамы ↗ — обсуждение практиков
Фото: Brock1912 / Wikimedia Commons, CC BY-SA 3.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий