Кратко
- Самодельный станок с полем 600×900 мм собирают из профиля 40×80, профильных рельс HGR15, ШВП SFU1605 или винтов Tr8×8, шаговых двигателей NEMA23, драйверов и GRBL. Комплектующие обходятся примерно в 166–434 тыс. руб. (ориентир, октябрь 2026), типичная сборка около 234 тыс.
- Сборка и настройка занимают 40–120 часов. Если час вашего времени стоит дороже примерно 1000 руб., готовый станок класса 600×900 выходит дешевле самодельного.
- Разрешение 0,0025 мм на шаг не равно точности: портал из профиля прогибается на сотые доли миллиметра от нагрузки в 5 кгс, а люфты узлов добавляют своё. Паспортные 0,01 мм недостижимы.
- Фанеру 18 мм самодельный станок режет на 3000–4000 мм/мин с проходом 3–4 мм (ориентир). Алюминий — только малые детали с проходом 0,3–0,5 мм.
- Рама из МДФ, слабые двигатели, неэкранированные кабели, слабый шпиндель и отсутствие вытяжки — пять причин, из-за которых самоделку приходится переделывать.
Из чего собирают станок 600×900 мм
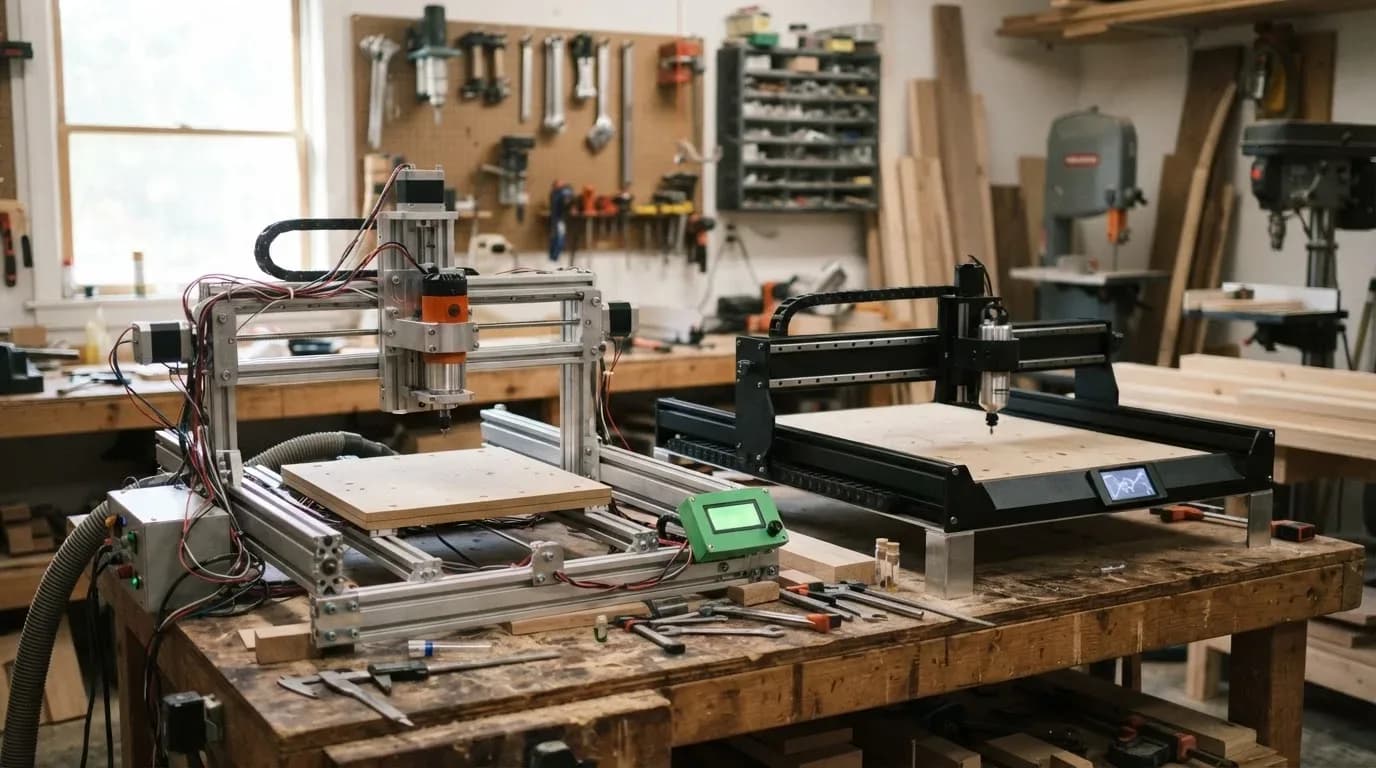
Типовая схема: портал едет по длинной оси, шпиндель по поперечной, ось Z короткая и жёсткая. Узлы выбирают из нескольких вариантов, и от выбора зависит и цена, и результат.
| Узел | Варианты | Что решает выбор |
|---|---|---|
| Рама | Алюминиевый профиль 40×80, фанера, сварная сталь | Жёсткость и гашение вибрации: сталь лучше профиля, профиль лучше фанеры |
| Направляющие | Профильные рельсы HGR15, круглые валы SBR16 | Рельса жёстче вала и держит нагрузку в четырёх направлениях |
| Передача | ШВП SFU1605, трапецеидальный винт Tr8×8, ремень GT2 | ШВП точнее и быстрее, винт дешевле и с люфтом, ремень годится для длинных осей |
| Привод | Шаговые двигатели NEMA23 1,8–3 Н·м | Момент определяет подачу под нагрузкой |
| Драйверы | TB6600, DM542 | Ток и стабильность на высоких оборотах |
| Управление | GRBL на Arduino, готовый контроллер | Предел частоты шагов и удобство работы |
| Шпиндель | Ручной фрезер 1–1,2 кВт, воздушный 1,5 кВт, водяной 2,2 кВт (цанги ER11, ER16, ER20) | Шум, ресурс, жёсткость по цанге |
| Защита | Концевики, аварийная кнопка | Безопасность |
Шпиндель выбирают отдельно: статья про шпиндели объясняет, чем воздушный отличается от водяного. Ручной фрезер на 1–1,2 кВт стоит дёшево, но шумит, греется и не рассчитан на долгую работу.
Шаги на миллиметр и предел контроллера
Прошивка GRBL требует число шагов на миллиметр: steps_per_mm = (шагов на оборот × микрошаг) / подача на оборот. Мотор 1,8° делает 200 шагов на оборот, драйвер настраивают на 16 микрошагов, получается 3200 импульсов на оборот.
- Винт Tr8×8 (ход 8 мм на оборот): 3200 / 8 = 400 шагов/мм, разрешение 1/400 = 0,0025 мм.
- Ремень GT2 с шагом 2 мм и шкивом на 20 зубьев (40 мм на оборот): 3200 / (2·20) = 80 шагов/мм, 0,0125 мм на шаг.
- ШВП SFU1605 (ход 5 мм): 3200 / 5 = 640 шагов/мм, 0,0016 мм на шаг.
Теперь предел. По описанию проекта GRBL на плате Arduino с процессором 328p удерживает до 30 кГц стабильных импульсов. Для винта Tr8×8 это 30 000 / 400 = 75 мм/с, то есть 4500 мм/мин. Для SFU1605 при 640 шагов/мм получается 30 000 / 640 ≈ 46,9 мм/с, то есть 2812 мм/мин: потолок ниже рабочей подачи 3000–4000 мм/мин, которую просит фанера. Выход — микрошаг 1/8 (320 шагов/мм и 5625 мм/мин) или 32-битный контроллер. Для ремня GT2 запас огромный: 30 000 / 80 = 375 мм/с.
Жёсткость: почему 0,01 мм недостижимы
Оценим только портал. Балка из профиля 40×80 длиной L = 800 мм, модуль упругости алюминия E = 70 000 МПа, нагрузка на шпиндель 50 Н (около 5 кгс, ориентир для рабочей подачи). Прогиб балки на двух опорах с нагрузкой посередине: δ = F·L³ / (48·E·I).
Момент инерции профиля 40×80 зависит от производителя и ориентации: по данным FramingTech Ix = 16,94 см⁴ и Iy = 70,16 см⁴.
- Профиль лежит широкой стороной (I = 16,94 см⁴ = 169 400 мм⁴): δ = 50·800³ / (48·70 000·169 400) = 2,56·10¹⁰ / 5,69·10¹¹ ≈ 0,045 мм.
- Профиль стоит на ребре (I = 70,16 см⁴ = 701 600 мм⁴): δ = 2,56·10¹⁰ / 2,36·10¹² ≈ 0,011 мм.
При жёсткой заделке концов прогиб в четыре раза меньше (0,011 и 0,003 мм), реальная балка между двумя схемами. Но в расчёт не вошли податливость стыков профиля и кареток, прогиб оси Z с вылетом шпинделя, люфт гайки и вибрация шпинделя. Они добавляют к прогибу балки свои сотые доли, и паспортные 0,01 мм остаются на бумаге. Для фанеры и МДФ это не проблема, для посадочных размеров по металлу — проблема.
Эталон для сравнения: у серийного настольного фрезера 600×900 на странице производителя указана точность позиционирования 0,02 мм, и это при чугунных опорах портала и стальной станине.
Что режет самодельный станок
Фанера 18 мм. Фреза Ø6 мм, два зуба, 18 000 об/мин, подача 3000–4000 мм/мин, проход 3–4 мм (ориентир): нагрузка на зуб 3600 / (18 000·2) = 0,1 мм. Для детали на 18 мм хватает 5 проходов по 3,6 мм. Режимы для MDF, фанеры и массива подробно разобраны в статье о режимах фрезеровки, а в самоделке главное не вылезти за подачу, которую тянет драйвер и контроллер (см. расчёт выше).
Алюминий. Мелкие плоские детали, проход 0,3–0,5 мм, однозаходная фреза, смазка. Для листа 6 мм это 12–20 проходов, а станок при этом дрожит: это предел самодельной конструкции, и серьёзную обработку металла она не вытягивает. Подробнее о металле на фрезерах с ЧПУ — в материале о фрезеровании алюминия.
Самодельный против готового
Готовый настольный станок класса 600×900 — это станок вроде 0609 MINI. По данным производителя Wattsan, у этой модели поле 900×600 мм, шпиндель 2,2 кВт, контроллер DSP A11 и масса 135 кг; комплектацию в разных источниках указывают по-разному, поэтому перед покупкой сверяйте её с документацией.
| Критерий | Самодельный из комплектующих | Готовый настольный 600×900 |
|---|---|---|
| Деньги | Комплектующие 166–434 тыс. руб., типично 234 тыс. (ориентир, октябрь 2026) без вашего времени | От 350 тыс. руб. и выше (ориентир, октябрь 2026, цены у продавцов) |
| Срок до первой детали | 40–120 часов сборки и настройки (ориентир), затем отладка | Пусконаладка: подключение и проверка |
| Комплект | Только то, что купили: CAM, пылеудаление, датчик нуля, вакуумный стол добавляются отдельно | Контроллер, шпиндель, цанги, адаптер аспирации; вакуум и CAM обычно отдельно |
| Гарантия и сервис | Нет: вы сами чините и ищете причину сбоев | Гарантия и техподдержка продавца |
| Безопасность | Аварийный контур, заземление и защиту от пыли делаете сами | Электрика собрана и проверена производителем |
| Повторяемость | Зависит от сборки и настройки | Заводская сборка, стабильная от станка к станку |
По комплекту: программа CAM нужна в обоих случаях, выбор описан в статье про CAM, а управляющий код — в материале про G-код. Общий выбор фрезера под мастерскую разобран отдельно: как выбрать фрезерный станок с ЧПУ.
Расчёт стоимости сборки
Ниже сумма позиций для поля 600×900 мм. Цены, помеченные розничным прайсом, взяты у российского поставщика PureLogic 3 октября 2026; строки с пометкой «оценка» заложены по опыту сборок и требуют проверки у продавца. Покупка из Китая часто дешевле, но добавляет доставку и сроки.
| Позиция | Диапазон, тыс. руб. (ориентир) | Типично | Основание |
|---|---|---|---|
| Шпиндель с частотником и цангами | 45–105 | 48 | наборы PureLogic: воздушный 1,5 кВт 44,9–50,7 тыс., водяной 2,2 кВт с охлаждением 104 тыс. |
| Шаговые двигатели NEMA23, 4 шт. | 9–24 | 12 | PureLogic: PL57H56 по 2,3–2,6 тыс.; верхняя граница для 3 Н·м — оценка |
| Драйверы, 4 шт. | 9–26 | 16 | PureLogic: TB6600 2,2 тыс., DM870 6,6 тыс. за штуку |
| Блок питания 36 В | 4–10 | 6 | S-350-36 3,7 тыс., S-600-36 10 тыс. |
| Контроллер | 3–31 | 5 | плата GRBL — оценка; Ethernet-контроллер PLCM-E3 31,4 тыс. |
| ШВП SFU1605, 3 оси | 25–38 | 30 | PureLogic: 8,8 + 9,3 + 6,8 тыс.; верх — с опорами, оценка |
| Рельсы HGR15 и каретки | 25–80 | 45 | оценка |
| Рама, плита, крепёж, стол | 30–70 | 45 | оценка |
| Электрика: экранированные кабели, концевики, аварийная кнопка, автомат, шкаф | 8–20 | 12 | оценка |
| Пылеудаление: кожух, шланг, стружкоотсос | 8–30 | 15 | оценка |
| Итого | 166–434 | 234 |
Теперь время. Сборка и настройка 80 часов (середина диапазона 40–120), час вашего времени примем 1000 руб. (ориентир, подставьте свой). Запас на ошибки и доработки 15%. Готовый станок класса 600×900 берём за 350 тыс. руб. (ориентир). Самодельный дешевле, пока выполняется 1,15·C_комп + H·r < C_гот. Подставим: 1,15·234 = 269 тыс.; 269 + 80·1,0 = 349 тыс. против 350 тыс. Точка безубыточности по ставке: r = (350 − 269) / 80 ≈ 1,0 тыс. руб./ч. Если ваш час стоит дороже, готовый станок выгоднее.
Добавим простой. Допустим, готовый станок приносит маржу 25 тыс. руб. в месяц (пример, свою цифру считайте в калькуляторе окупаемости фрезера с ЧПУ), а сборка самодельного отнимает месяц. Тогда r = (350 − 269 − 25) / 80 = 0,7 тыс. руб./ч. При марже 2000 руб. с заказа 25 тыс. руб. — это около 13 заказов в месяц: именно столько заказов теряет самоделка, пока вы её собираете.
Самодельный станок с ЧПУ
Плюсы
- Дешевле по деньгам, если ваше время ничего не стоит
- Можно собрать под нужное поле и шпиндель
- Вы знаете станок изнутри и чините его сами
- Хорошая школа для тех, кто собирается работать на ЧПУ
Минусы
- 40–120 часов сборки и настройки до первой детали
- Нет гарантии, сервиса и документации
- Меньше жёсткость и точность, чем у серийного станка
- Безопасность на вас: аварийный контур, заземление, вытяжка
Портал и станина работают на кручение, поэтому сечение должно быть замкнутым: стальная труба с диагональными перегородками держит нагрузку заметно лучше плоского швеллера. Длинную балку, около 2,5 м, из алюминиевого профиля лучше не делать: ей нужна стальная труба с толстой стенкой. Для широкого портала проще поставить ШВП с двух сторон, чем добиваться жёсткости на кручение у одной балки.
Типичные ошибки сборки
- Рама из МДФ. Плита впитывает влагу, ползёт, а на вибрации шпинделя гудит. Для портала нужны профиль или сталь, для стола — плита по плоскости.
- Слабые шаговые двигатели. Моторы 0,5–1 Н·м пропускают шаги под нагрузкой фрезы и теряют позицию. Для станка 600×900 берут 1,8–3 Н·м. Сверьте и ток: двигатель на 4,2 А (так заявлена, например, модель 23HS8404 с моментом 1,8 Н·м) недозагружает драйвер на TB6600 с током 3,5 А.
- Нет экранированных кабелей. Частотник шпинделя создаёт помехи, пропуск шагов проявляется как «поплывшая» деталь. Кабели двигателей и шпинделя экранируют, экран заземляют, силовые и сигнальные провода разводят.
- Слабый шпиндель. Ручной фрезер на 1–1,2 кВт работает на пределе, перегревается и даёт биение.
- Нет вытяжки. Пыль забивает направляющие и ШВП, а древесная пыль вредна для здоровья. Подробности про электрику и вытяжку — в статье об оснащении мастерской.
- Нет технического задания. До постройки выпишите материалы, режимы, нужную точность и массу заготовок, и попробуйте свою фрезу и заготовку на небольшом китайском станке. Шпиндель берут готовый, вылет фрезы держат минимальным: моторы от бытовой техники сталь не потянут.
- Рама из профильной трубы строгается под рельсы без подготовки. Лучше приварить платики, дать раме выдержаться, потом профрезеровать или прошлифовать плоскости и проверить их линейкой, краской и щупом. В стенке 3 мм резьба М5 даёт меньше четырёх витков, поэтому приваривают полосу или ставят резьбовые вкладыши.
Калибровку делают по каждой оси отдельно: пошлите ось на 100 мм (на длинной оси лучше 800–1000 мм), измерьте реальный ход и пересчитайте. Новое значение шагов на миллиметр равно старому, умноженному на пройденное и делённому на заданное; после смены параметра программу перезапускают. Если станок едет ровно в 25,4 раза дальше или короче, перепутаны дюймы и миллиметры.
Частые вопросы
Сколько стоит собрать станок ЧПУ своими руками?
Комплектующие станка с полем 600×900 мм обходятся в 166–434 тыс. руб. (ориентир, октябрь 2026), типичная сборка около 234 тыс. с запасом на доработки около 270 тыс. Это без стоимости вашего времени, которое занимает 40–120 часов.
Какой шпиндель ставить на самодельный фрезер?
Воздушный шпиндель 1,5 кВт с цангой ER11 или ER20 для дерева и пластика, водяной 2,2 кВт, если нужны долгая работа и тишина. Ручной фрезер 1–1,2 кВт годится для пробной сборки.
Можно ли на самодельном станке резать алюминий?
Мелкие детали и тонкий лист с малым проходом 0,3–0,5 мм. Для регулярной обработки металла нужны станина и портал из стали или чугуна.
Что выгоднее для заказов: самодельный или готовый?
Если станок нужен для заказов, а не для интереса, считайте по ставке своего часа: выше примерно 700–1000 руб./ч готовый станок выгоднее.
Источники
- Grbl: an open source, embedded, high performance g-code-parser and CNC milling controller ↗ — gnea/grbl, GitHub
- Grbl v1.1 Configuration ↗ — GitHub wiki
- 40 x 80-08 aluminium profile ↗ — FramingTech, данные профиля
- Wattsan 0609 MINI ↗ — сайт производителя
- Шпиндельные наборы ↗ — PureLogic, прайс на 03.10., 2026
- Драйверы шаговых двигателей ↗ — PureLogic, прайс на 03.10., 2026
- Шаговые двигатели ↗ — PureLogic, прайс на 03.10., 2026

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Станки для дома и гаража
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий